| Обновлено 2020-04-12 19:18:32 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system MITSUBISHI | Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.) |
|||||
1444 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения Стр.N128 |
|||||
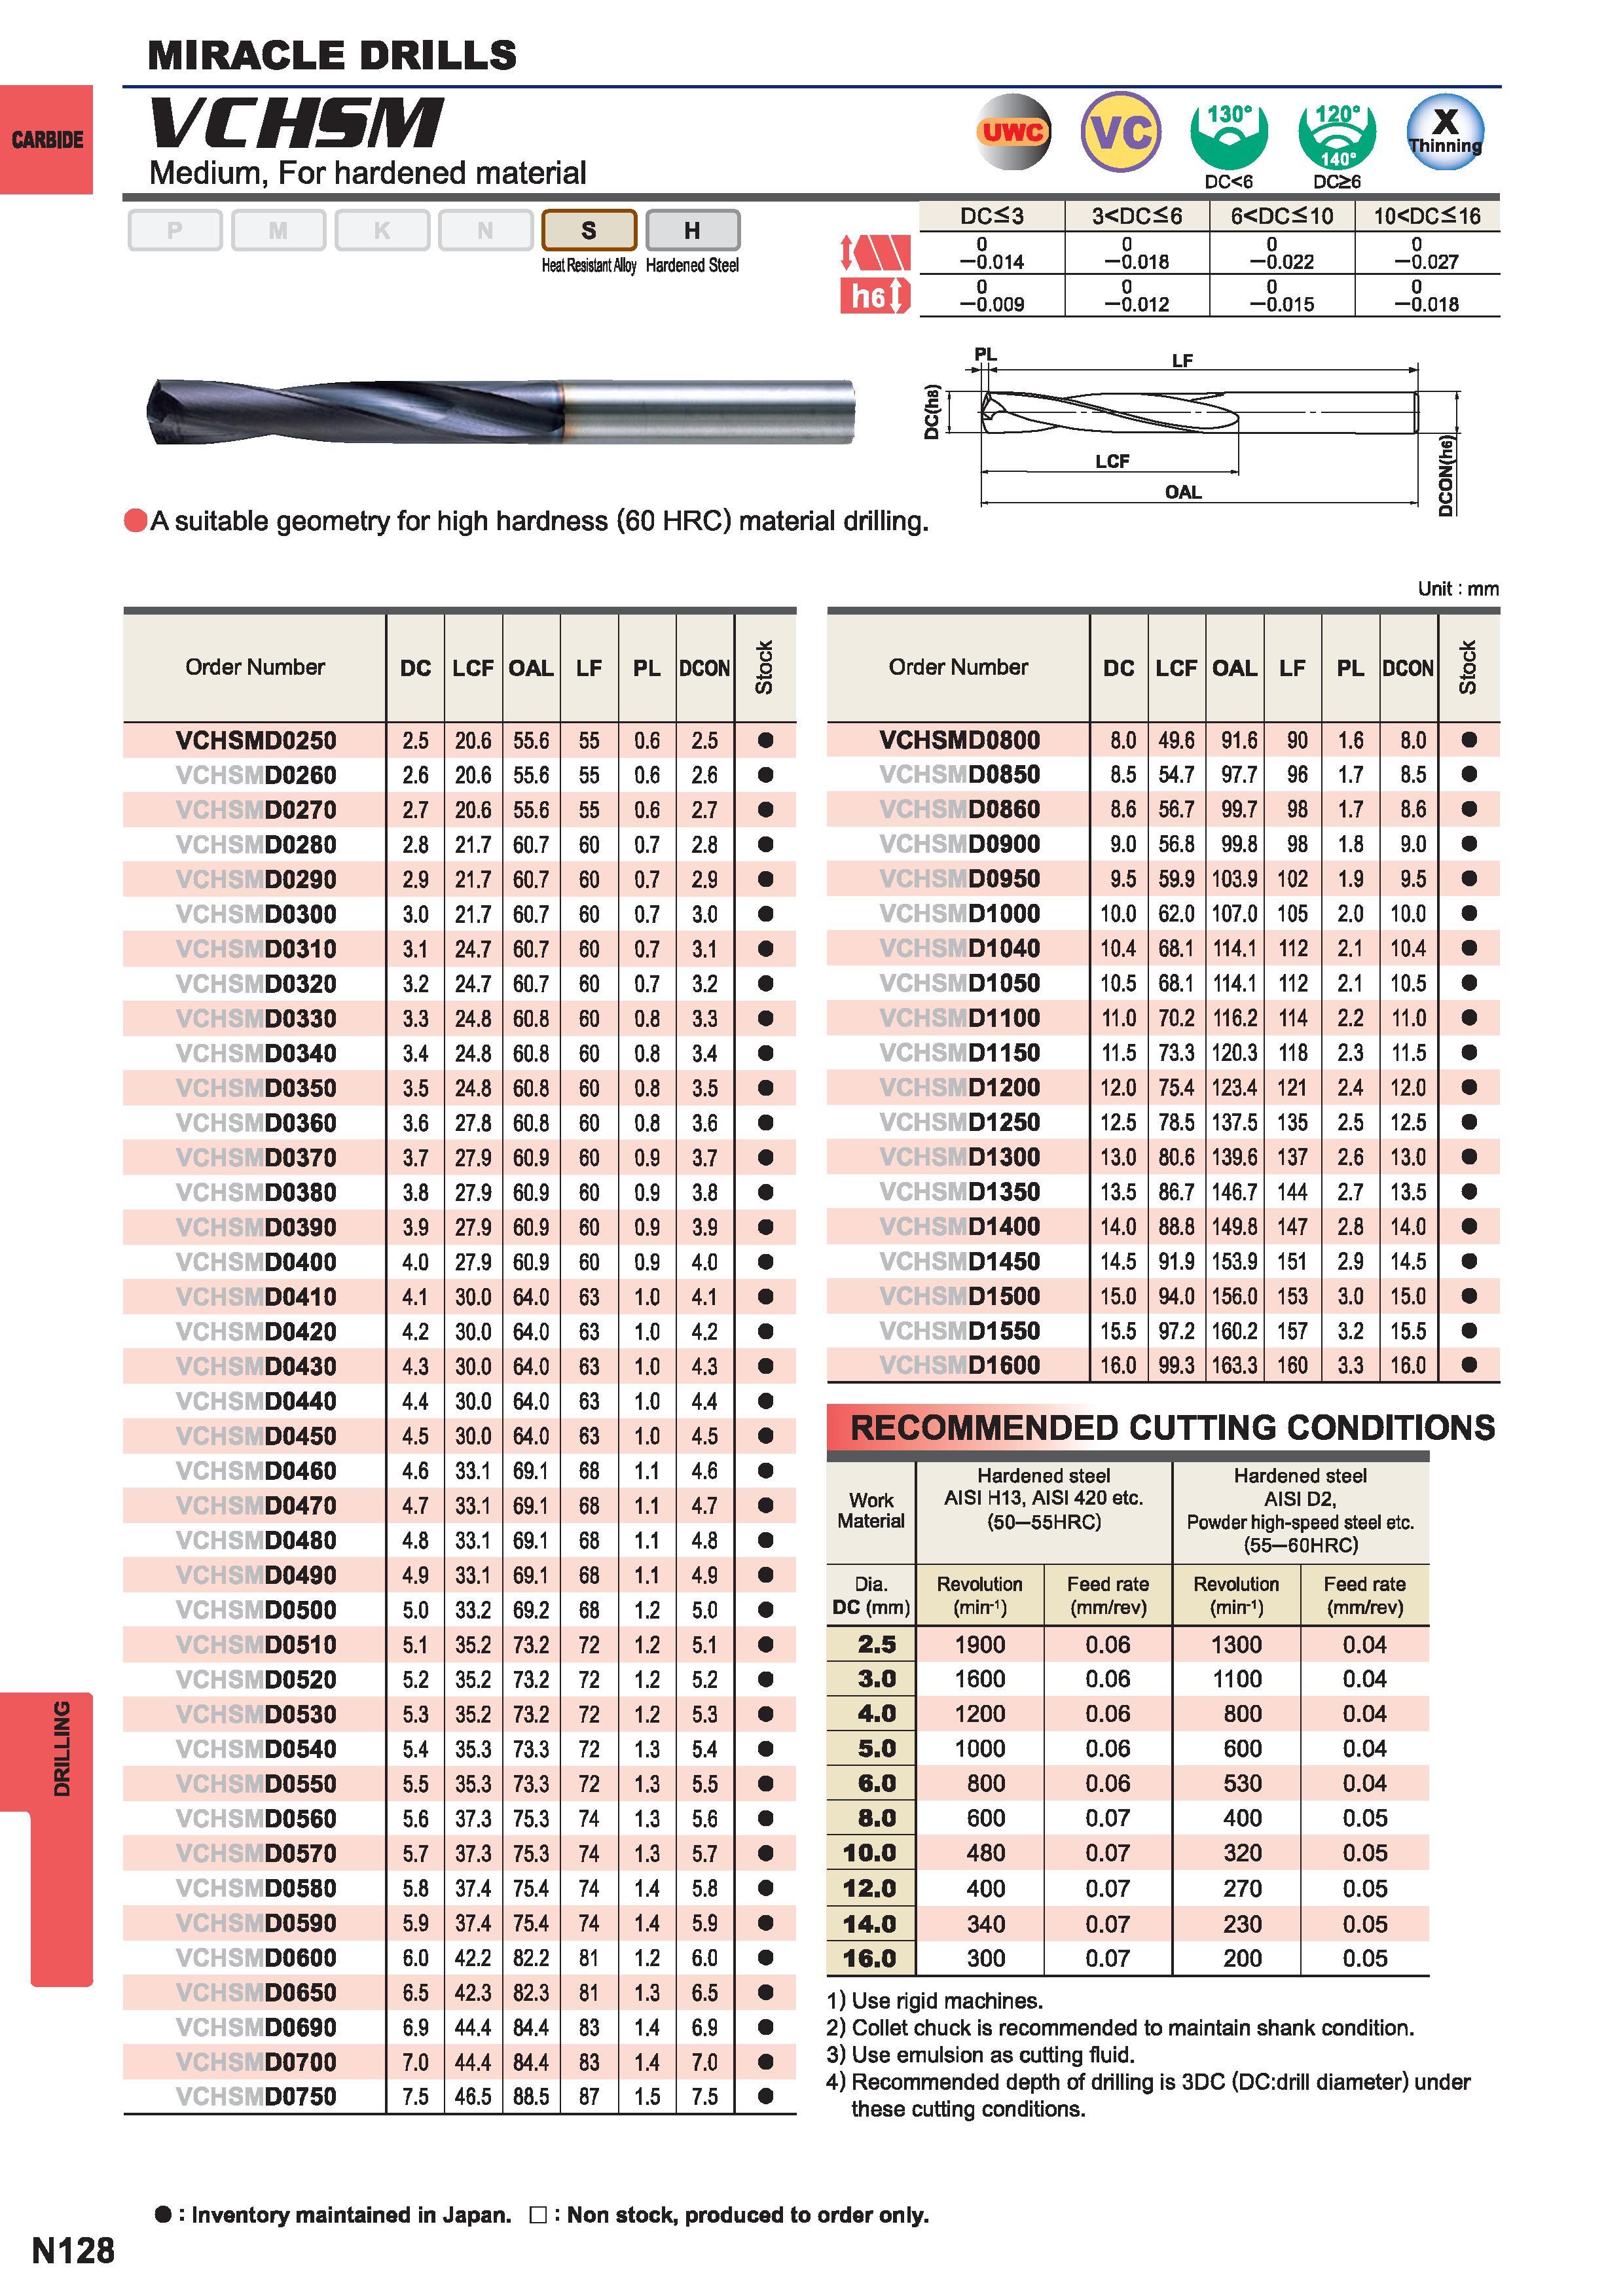
Каталог MITSUBISHI 2015 Металлорежущий инструмент Стр. N128 1444 ENG Lab2u DRILLING MIRACLE DRILLS CARBIDE CHSM Medium For hardened material i DC6 DC 6 DC3 3DC6 6DC10 10DC16 -0.014 -0.018 -0.022 -0.027 -0.009 -0.012 -0.015 -0.018 Hardened Steel ten A suitable geometry for high hardness (60 HRC) material drilling. F L LF LCF DCON(hG) OAL Unit mm Order Number DC LCF OAL LF PL DCON Stock VCHSMD0250 2.5 20.6 55.6 55 0.6 2.5 il D0260 2.6 20.6 55.6 55 0.6 2.6 il D0270 2.7 20.6 55.6 55 0.6 2.7 il D0280 2.8 21.7 60.7 60 0.7 2.8 D0290 2.9 21.7 60.7 60 0.7 2.9 SI D0300 3.0 21.7 60.7 60 0.7 3.0 il D0310 3.1 24.7 60.7 60 0.7 3.1 il D0320 3.2 24.7 60.7 60 0.7 3.2 il D0330 3.3 24.8 60.8 60 0.8 3.3 il D0340 3.4 24.8 60.8 60 0.8 3.4 SI D0350 3.5 24.8 60.8 60 0.8 3.5 SI D0360 3.6 27.8 60.8 60 0.8 3.6 SI D0370 3.7 27.9 60.9 60 0.9 3.7 SI D0380 3.8 27.9 60.9 60 0.9 3.8 il D0390 3.9 27.9 60.9 60 0.9 3.9 il D0400 4.0 27.9 60.9 60 0.9 4.0 il D0410 4.1 30.0 64.0 63 1.0 4.1 SI D0420 4.2 30.0 64.0 63 1.0 4.2 SI D0430 4.3 30.0 64.0 63 1.0 4.3 il D0440 4.4 30.0 64.0 63 1.0 4.4 il D0450 4.5 30.0 64.0 63 1.0 4.5 il D0460 4.6 33.1 69.1 68 1.1 4.6 il D0470 4.7 33.1 69.1 68 1.1 4.7 il D0480 4.8 33.1 69.1 68 1.1 4.8 SI D0490 4.9 33.1 69.1 68 1.1 4.9 SI D0500 5.0 33.2 69.2 68 1.2 5.0 D0510 5.1 35.2 73.2 72 1.2 5.1 SI D0520 5.2 35.2 73.2 72 1.2 5.2 D0530 5.3 35.2 73.2 72 1.2 5.3 il D0540 5.4 35.3 73.3 72 1.3 5.4 D0550 5.5 35.3 73.3 72 1.3 5.5 SI D0560 5.6 37.3 75.3 74 1.3 5.6 D0570 5.7 37.3 75.3 74 1.3 5.7 D0580 5.8 37.4 75.4 74 1.4 5.8 il D0590 5.9 37.4 75.4 74 1.4 5.9 il D0600 6.0 42.2 82.2 81 1.2 6.0 D0650 6.5 42.3 82.3 81 1.3 6.5 SI D0690 6.9 44.4 84.4 83 1.4 6.9 SI D0700 7.0 44.4 84.4 83 1.4 7.0 D0750 7.5 46.5 88.5 87 1.5 7.5 Order Number DC LCF OAL LF PL DCON Stock VCHSMD0800 8.0 49.6 91.6 90 1.6 o SMD0850 8.5 54.7 97.7 96 1.7 8.5 SMD0860 8.6 56.7 99.7 98 1.7 .MD0900 9.0 56.8 99.8 98 1.8 9.0 MD0950 9.5 59.9 103.9 102 1.9 9.5 SMD1000 10.0 62.0 107.0 105 2.0 10.0 SMD1040 10.4 68.1 114.1 112 2.1 10.4 SMD1050 10.5 68.1 114.1 112 2.1 10.5 SMD1100 11.0 70.2 116.2 114 2.2 11.0 SMD1150 11.5 73.3 120.3 118 2.3 11.5 SMD1200 12.0 75.4 123.4 121 2.4 12.0 SMD1250 12.5 78.5 137.5 135 2.5 12.5 SMD1300 13.0 80.6 139.6 137 2.6 13.0 SMD1350 13.5 86.7 146.7 144 2.7 13.5 SMD1400 14.0 88.8 149.8 147 2.8 14.0 SMD1450 14.5 91.9 153.9 151 2.9 14.5 SMD1500 15.0 94.0 156.0 153 3.0 15.0 MD1550 15.5 97.2 160.2 157 3.2 15.5 D1600 16.0 99.3 163.3 160 3.3 16.0 RECOMMENDED CUTTING CONDITIONS Work Material Hardened steel AISI H13 AISI 420 etc. (50 55HRC) Hardened steel AISI D2 Powder high-speed steel etc. (55 60HRC) Dia. Revolution Feed rate Revolution Feed rate DC (mm) (min-1) (mm/rev) (min-1) (mm/rev) 2.5 1900 0.06 1300 0.04 3.0 1600 0.06 1100 0.04 4.0 1200 0.06 800 0.04 5.0 1000 0.06 600 0.04 6.0 800 0.06 530 0.04 8.0 600 0.07 400 0.05 10.0 480 0.07 320 0.05 12.0 400 0.07 270 0.05 14.0 340 0.07 230 0.05 16.0 300 0.07 200 0.05 1) Use rigid machines. 2) Collet chuck is recommended to maintain shank condition. 3) Use emulsion as cutting fluid. 4) Recommended depth of drilling is 3DC (DC:drill diameter) under these cutting conditions. Inventory maintained in Japan. Non stock produced to order only. N128 |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.) | |||||
| |
|||||
 1441 |  1442 |  1443 |  1445 |  1446 |  1447 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
