| Обновлено 2020-04-16 11:21:55 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system MITSUBISHI | Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) |
|||||
806 Каталог MITSUBISHI 2010 Режущий инструмент и инструментальные системы Стр.I278 |
|||||
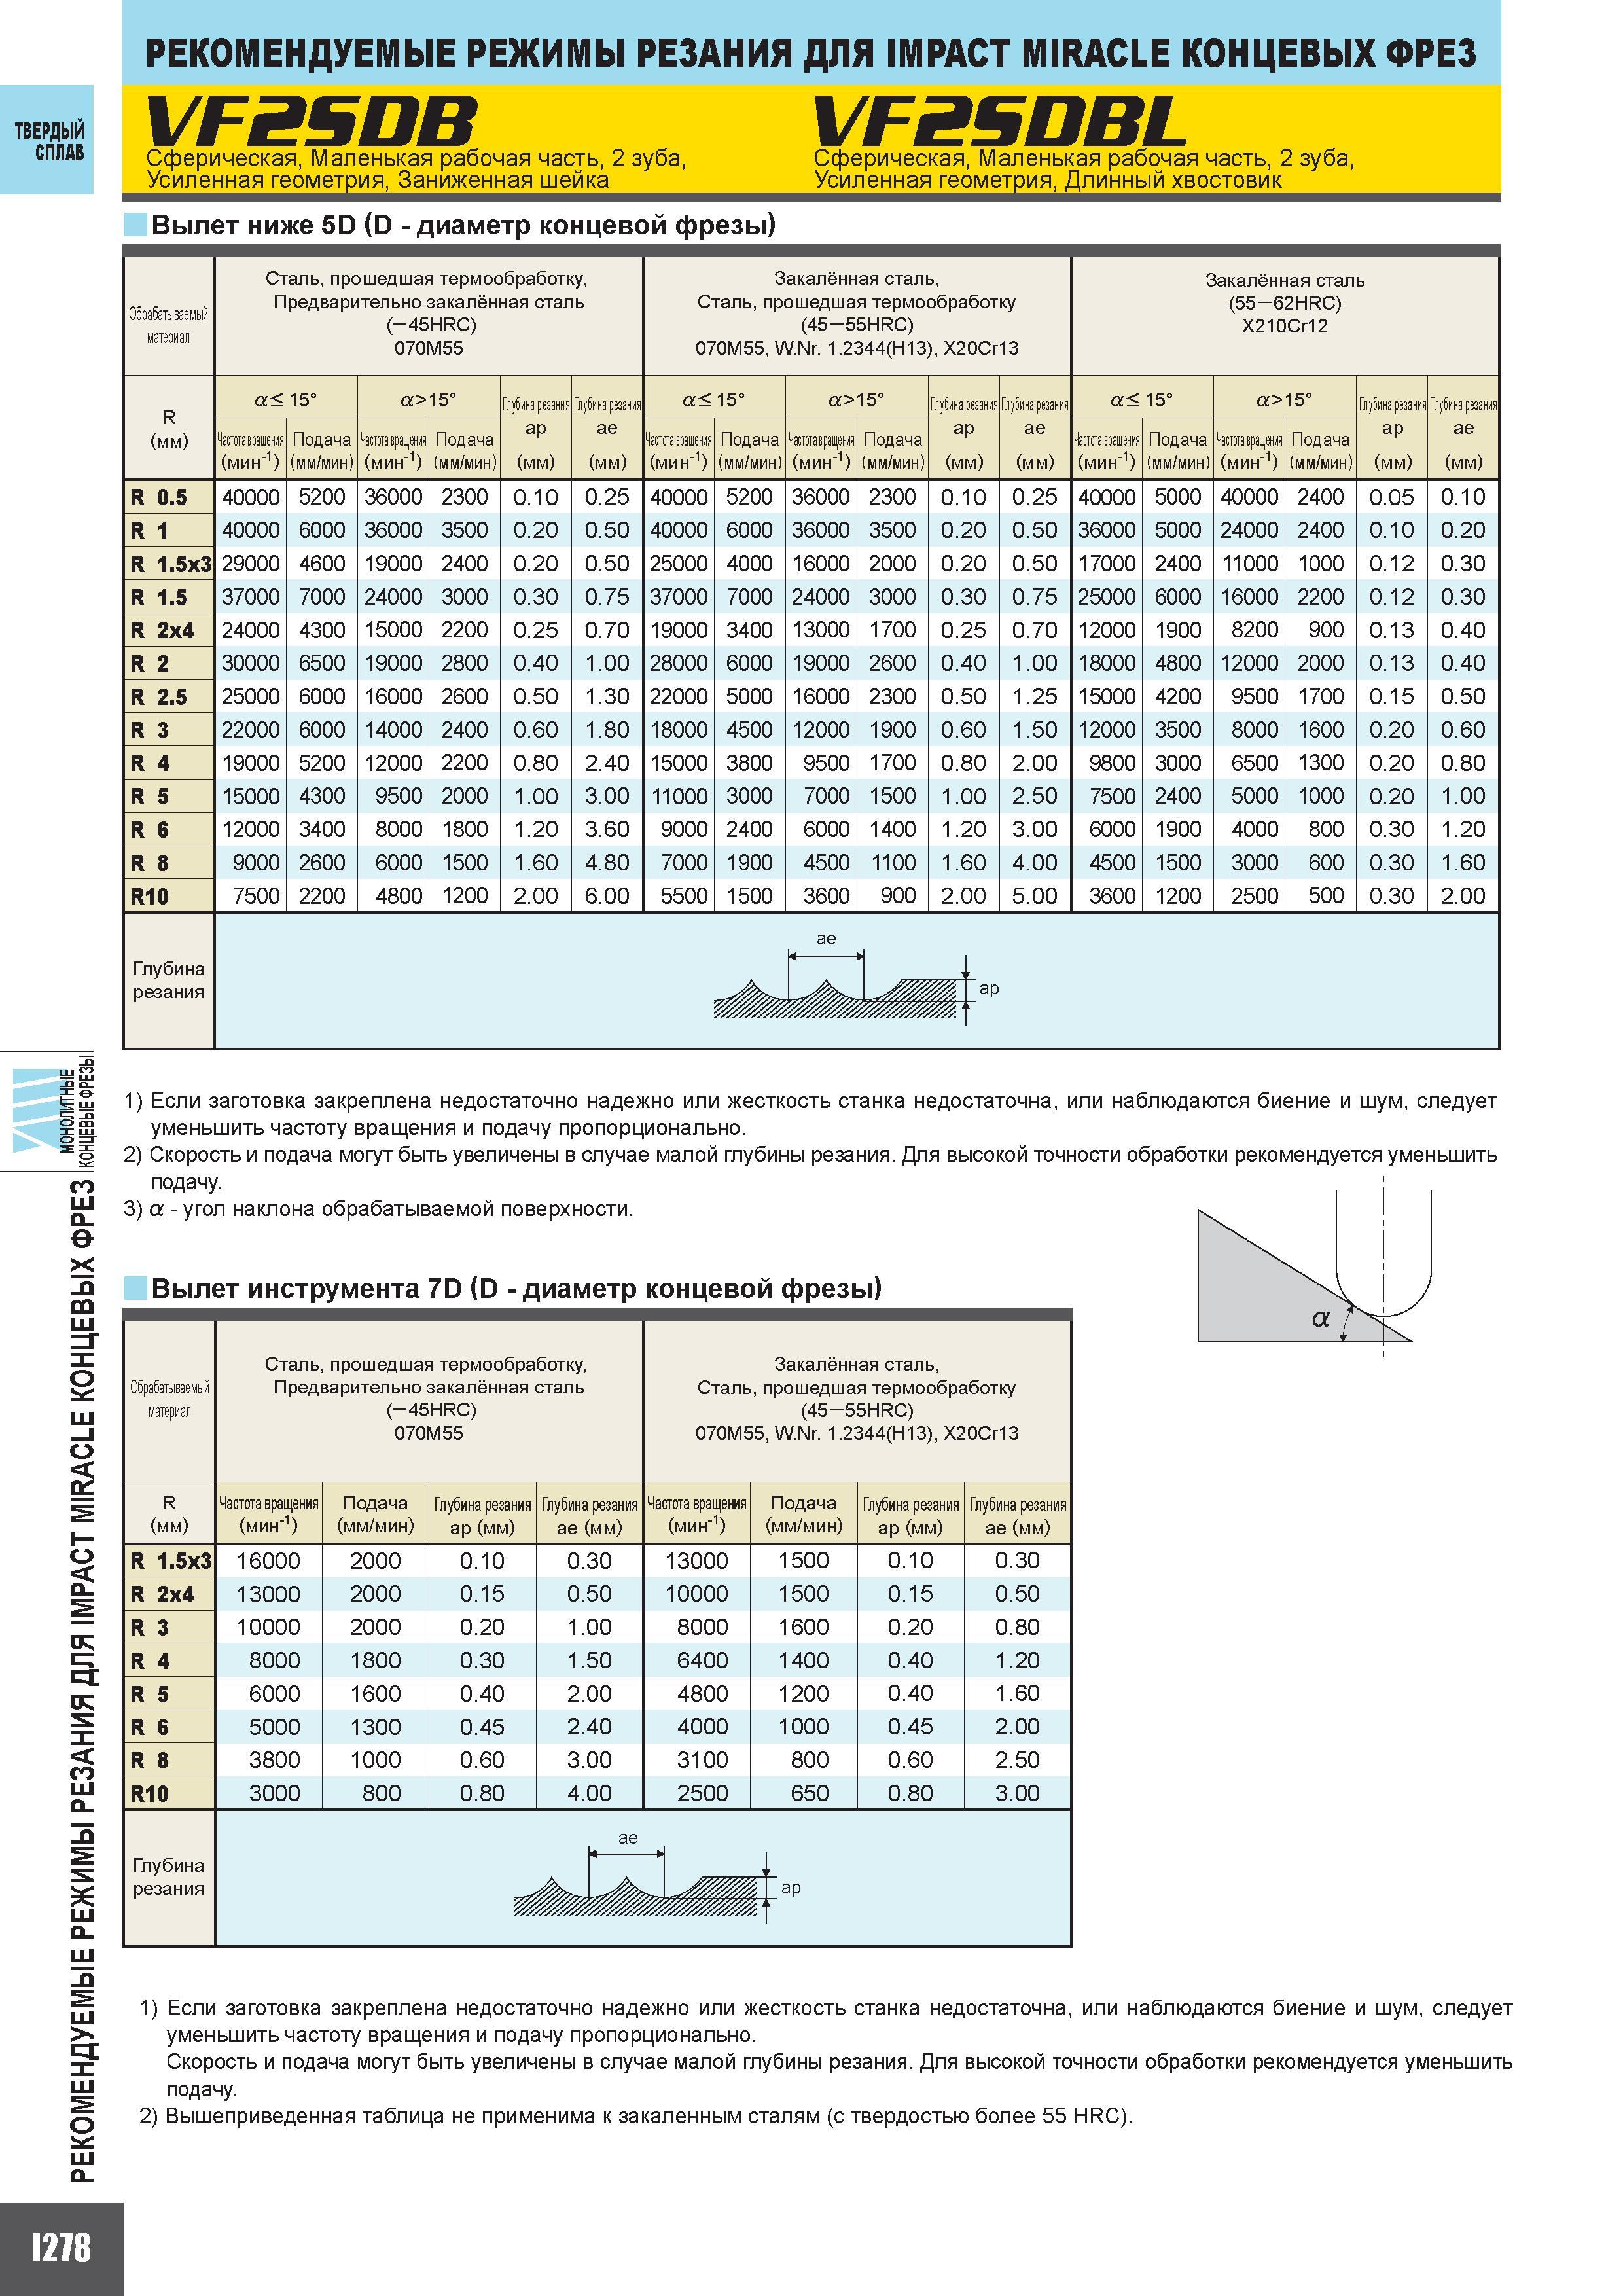
Каталог MITSUBISHI 2010 Режущий инструмент и технологии Стр. I278 0806 Lab2u РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ ДЛЯ IMPACT MIRACLE КОНЦЕВЫХ ФРЕЗ ТВЕРДЫЙ СПЛАВ F2SDB X F2SDBL Сферическая Маленькая рабочая часть 2 зуба Сферическая Маленькая рабочая часть 2 зуба Усиленная геометрия Заниженная шейка Усиленная геометрия Длинный хвостовик Вылет ниже 5D (D - диаметр концевой фрезы) Обрабатываемый материал Сталь прошедшая термообработку Предварительно закалённая сталь (-45HRC) 070M55 Закалённая сталь Сталь прошедшая термообработку (45-55HRC) 070M55 W.Nr. 1.2344(H13) X20Cr13 Закалённая сталь (55-62HRC) X210Cr12 R (мм) а 15 а15 Глубина резани ap (мм) Глубина резани ae (мм ) а 15 а15 Глубина резания ap (мм ) Глубина резания ae (мм ) а 15 а15 Глубина резания ap (мм) Глубина резания ae (мм) Частота вращения (мин-1) Подача (мм/мин) Частота вращения (мин-1) Подача (мм/мин) Частота вращения (мин -1) Подача (мм/мин) Частота вращения (мин-1) Подача (мм/мин) Частота вращения (мин-1) Подача (мм/мин) Частота вращения (мин-1) Подача (мм/мин) R 0.5 40000 5200 36000 2300 0.10 0.25 40000 5200 36000 2300 0.10 0.25 40000 5000 40000 2400 0.05 0.10 R 1 40000 6000 36000 3500 0.20 0.50 40000 6000 36000 3500 0.20 0.50 36000 5000 24000 2400 0.10 0.20 R 1.5x3 29000 4600 19000 2400 0.20 0.50 25000 4000 16000 2000 0.20 0.50 17000 2400 11000 1000 0.12 0.30 R 1.5 37000 7000 24000 3000 0.30 0.75 37000 7000 24000 3000 0.30 0.75 25000 6000 16000 2200 0.12 0.30 R 2x4 24000 4300 15000 2200 0.25 0.70 19000 3400 13000 1700 0.25 0.70 12000 1900 8200 900 0.13 0.40 R 2 30000 6500 19000 2800 0.40 1.00 28000 6000 19000 2600 0.40 1.00 18000 4800 12000 2000 0.13 0.40 R 2.5 25000 6000 16000 2600 0.50 1.30 22000 5000 16000 2300 0.50 1.25 15000 4200 9500 1700 0.15 0.50 R 3 22000 6000 14000 2400 0.60 1.80 18000 4500 12000 1900 0.60 1.50 12000 3500 8000 1600 0.20 0.60 R 4 19000 5200 12000 2200 0.80 2.40 15000 3800 9500 1700 0.80 2.00 9800 3000 6500 1300 0.20 0.80 R 5 15000 4300 9500 2000 1.00 3.00 11000 3000 7000 1500 1.00 2.50 7500 2400 5000 1000 0.20 1.00 R 6 12000 3400 8000 1800 1.20 3.60 9000 2400 6000 1400 1.20 3.00 6000 1900 4000 800 0.30 1.20 R 8 9000 2600 6000 1500 1.60 4.80 7000 1900 4500 1100 1.60 4.00 4500 1500 3000 600 0.30 1.60 R10 7500 2200 4800 1200 2.00 6.00 5500 1500 3600 900 2.00 5.00 3600 1200 2500 500 0.30 2.00 Глубина резания ae ap Е В О К C A R C ACP Д И Н А Е М И Е 1) Если заготовка закреплена недостаточно надежно или жесткость станка недостаточна или наблюдаются биение и шум следует уменьшить частоту вращения и подачу пропорционально. 2) Скорость и подача могут быть увеличены в случае малой глубины резания. Для высокой точности обработки рекомендуется уменьшить подачу. 3) а - угол наклона обрабатываемой поверхности. Вылет инструмента 7D (D - диаметр концевой фрезы) материал Глубина резания Сталь прошедшая термообработку Предварительно закалённая сталь (- 45HRC) 070M55 R (мм) Частота вращения (мин-1) Подача (мм/мин) Глубина резания ap (мм) Глубина резания ae (мм) Частота вращения (мин-1) Подача (мм/мин ) Глубина резания ap (мм) Глубина резания ae (мм) R 1.5x3 16000 2000 0.10 0.30 13000 1500 0.10 0.30 R 2x4 13000 2000 0.15 0.50 10000 1500 0.15 0.50 R 3 10000 2000 0.20 1.00 8000 1600 0.20 0.80 R 4 8000 1800 0.30 1.50 6400 1400 0.40 1.20 R 5 6000 1600 0.40 2.00 4800 1200 0.40 1.60 R 6 5000 1300 0.45 2.40 4000 1000 0.45 2.00 R 8 3800 1000 0.60 3.00 3100 800 0.60 2.50 R10 3000 800 0.80 4.00 2500 650 0.80 3.00 Закалённая сталь Сталь прошедшая термообработку (45-55HRC) 070M55 W.Nr. 1.2344(H13) X20Cr13 ap У Д О К 1) Если заготовка закреплена недостаточно надежно или жесткость станка недостаточна или наблюдаются биение и шум следует уменьшить частоту вращения и подачу пропорционально. Скорость и подача могут быть увеличены в случае малой глубины резания. Для высокой точности обработки рекомендуется уменьшить подачу. 2) Вышеприведенная таблица не применима к закаленным сталям (с твердостью более 55 HRC). ae |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) | |||||
| |
|||||
 803 |  804 |  805 |  807 |  808 |  809 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
