| Обновлено 2020-04-12 19:18:32 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system MITSUBISHI | Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.) |
|||||
1411 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения Стр.N095 |
|||||
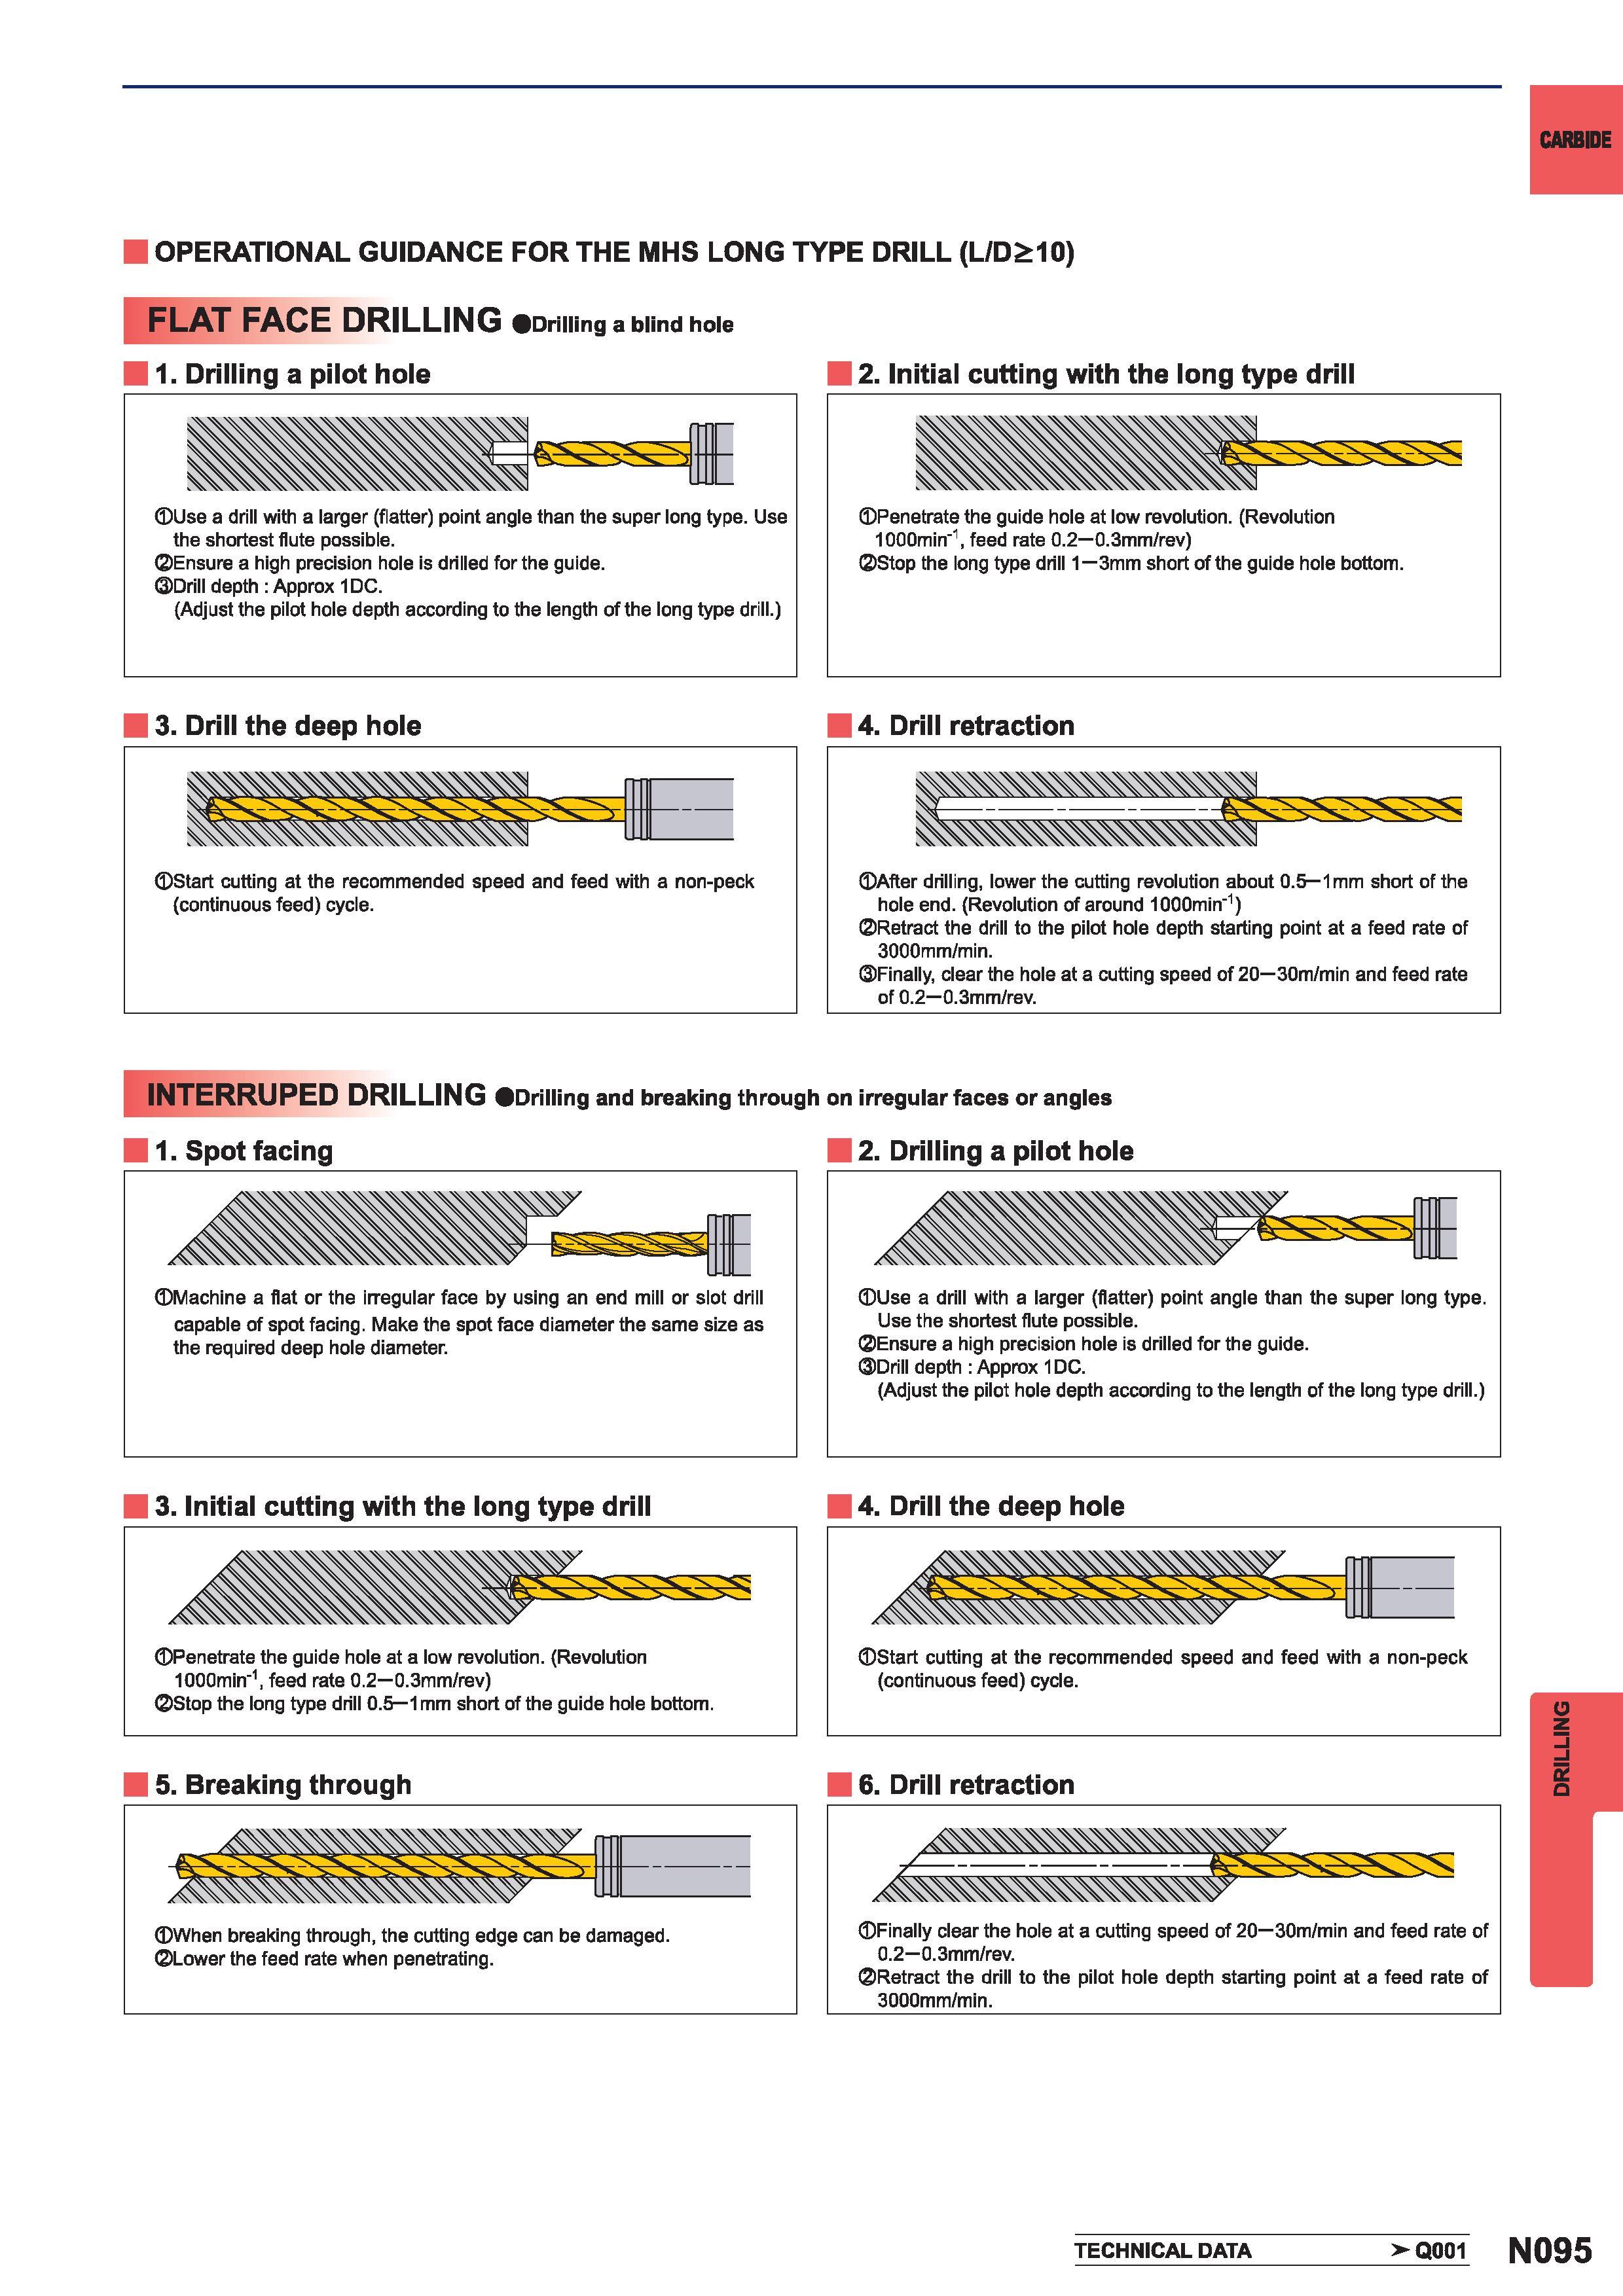
Каталог MITSUBISHI 2015 Металлорежущий инструмент Стр. N095 1411 ENG Lab2u CARBIDE OPERATIONAL GUIDANCE FOR THE MHS LONG TYPE DRILL (L D 10) FLAT FACE DRILLING Drilling a blind hole 1. Drilling a pilot hole 2. Initial cutting with the long type drill Use a drill with a larger (flatter) point angle than the super long type. Use the shortest flute possible. Ensure a high precision hole Is drilled for the guide. Drill depth Approx 1DC. (Adjust the pilot hole depth according to the length of the long type drill.) Penetrate the guide hole at low revolution. (Revolution 1OOOmin"1 feed rate 0.2 0.3mm/rev) Stop the long type drill 1 3mm short of the guide hole bottom. 3. Drill the deep hole 4. Drill retraction After drilling lower the cutting revolution about 0.5 1 mm short of the hole end. (Revolution of around 1000min'1) Retract the drill to the pilot hole depth starting point at a feed rate of 3000mm/min. Finally clear the hole at a cutting speed of 20 30m/min and feed rate of 0.2 0.3mm/rev. INTERRUPED DRILLING Drilling and breaking through on irregular faces or angles 11. Spot facing 2. Drilling a pilot hole Machine a flat or the irregular face by using an end mill or slot drill capable of spot facing. Make the spot face diameter the same size as the required deep hole diameter. OUse a drill with a larger (flatter) point angle than the super long type. Use the shortest flute possible. Ensure a high precision hole is drilled for the guide. Drill depth Approx 1 DC. (Adjust the pilot hole depth according to the length of the long type drill.) 3. Initial cutting with the long type drill Penetrate the guide hole at a low revolution. (Revolution 1000min' feed rate 0.2 0.3mm/rev) Stop the long type drill 0.5 1 mm short of the guide hole bottom. 4. Drill the deep hole Start cutting at the recommended speed and feed with a non-peck (continuous feed) cycle. 5. Breaking through 6. Drill retraction Finally clear the hole at a cutting speed of 20 30m/min and feed rate of 0.2 0.3mm/rev. Retract the drill to the pilot hole depth starting point at a feed rate of 3000mm/min. TECHNICAL DATA -Q001 N095 DRILLING |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.) | |||||
| |
|||||
 1408 |  1409 |  1410 |  1412 |  1413 |  1414 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
