| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Сверление это технологический процесс изготовления цилиндрических отверстий посредством металлорежущего инструмента Существует большое различие м316 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.E3 |
|||||
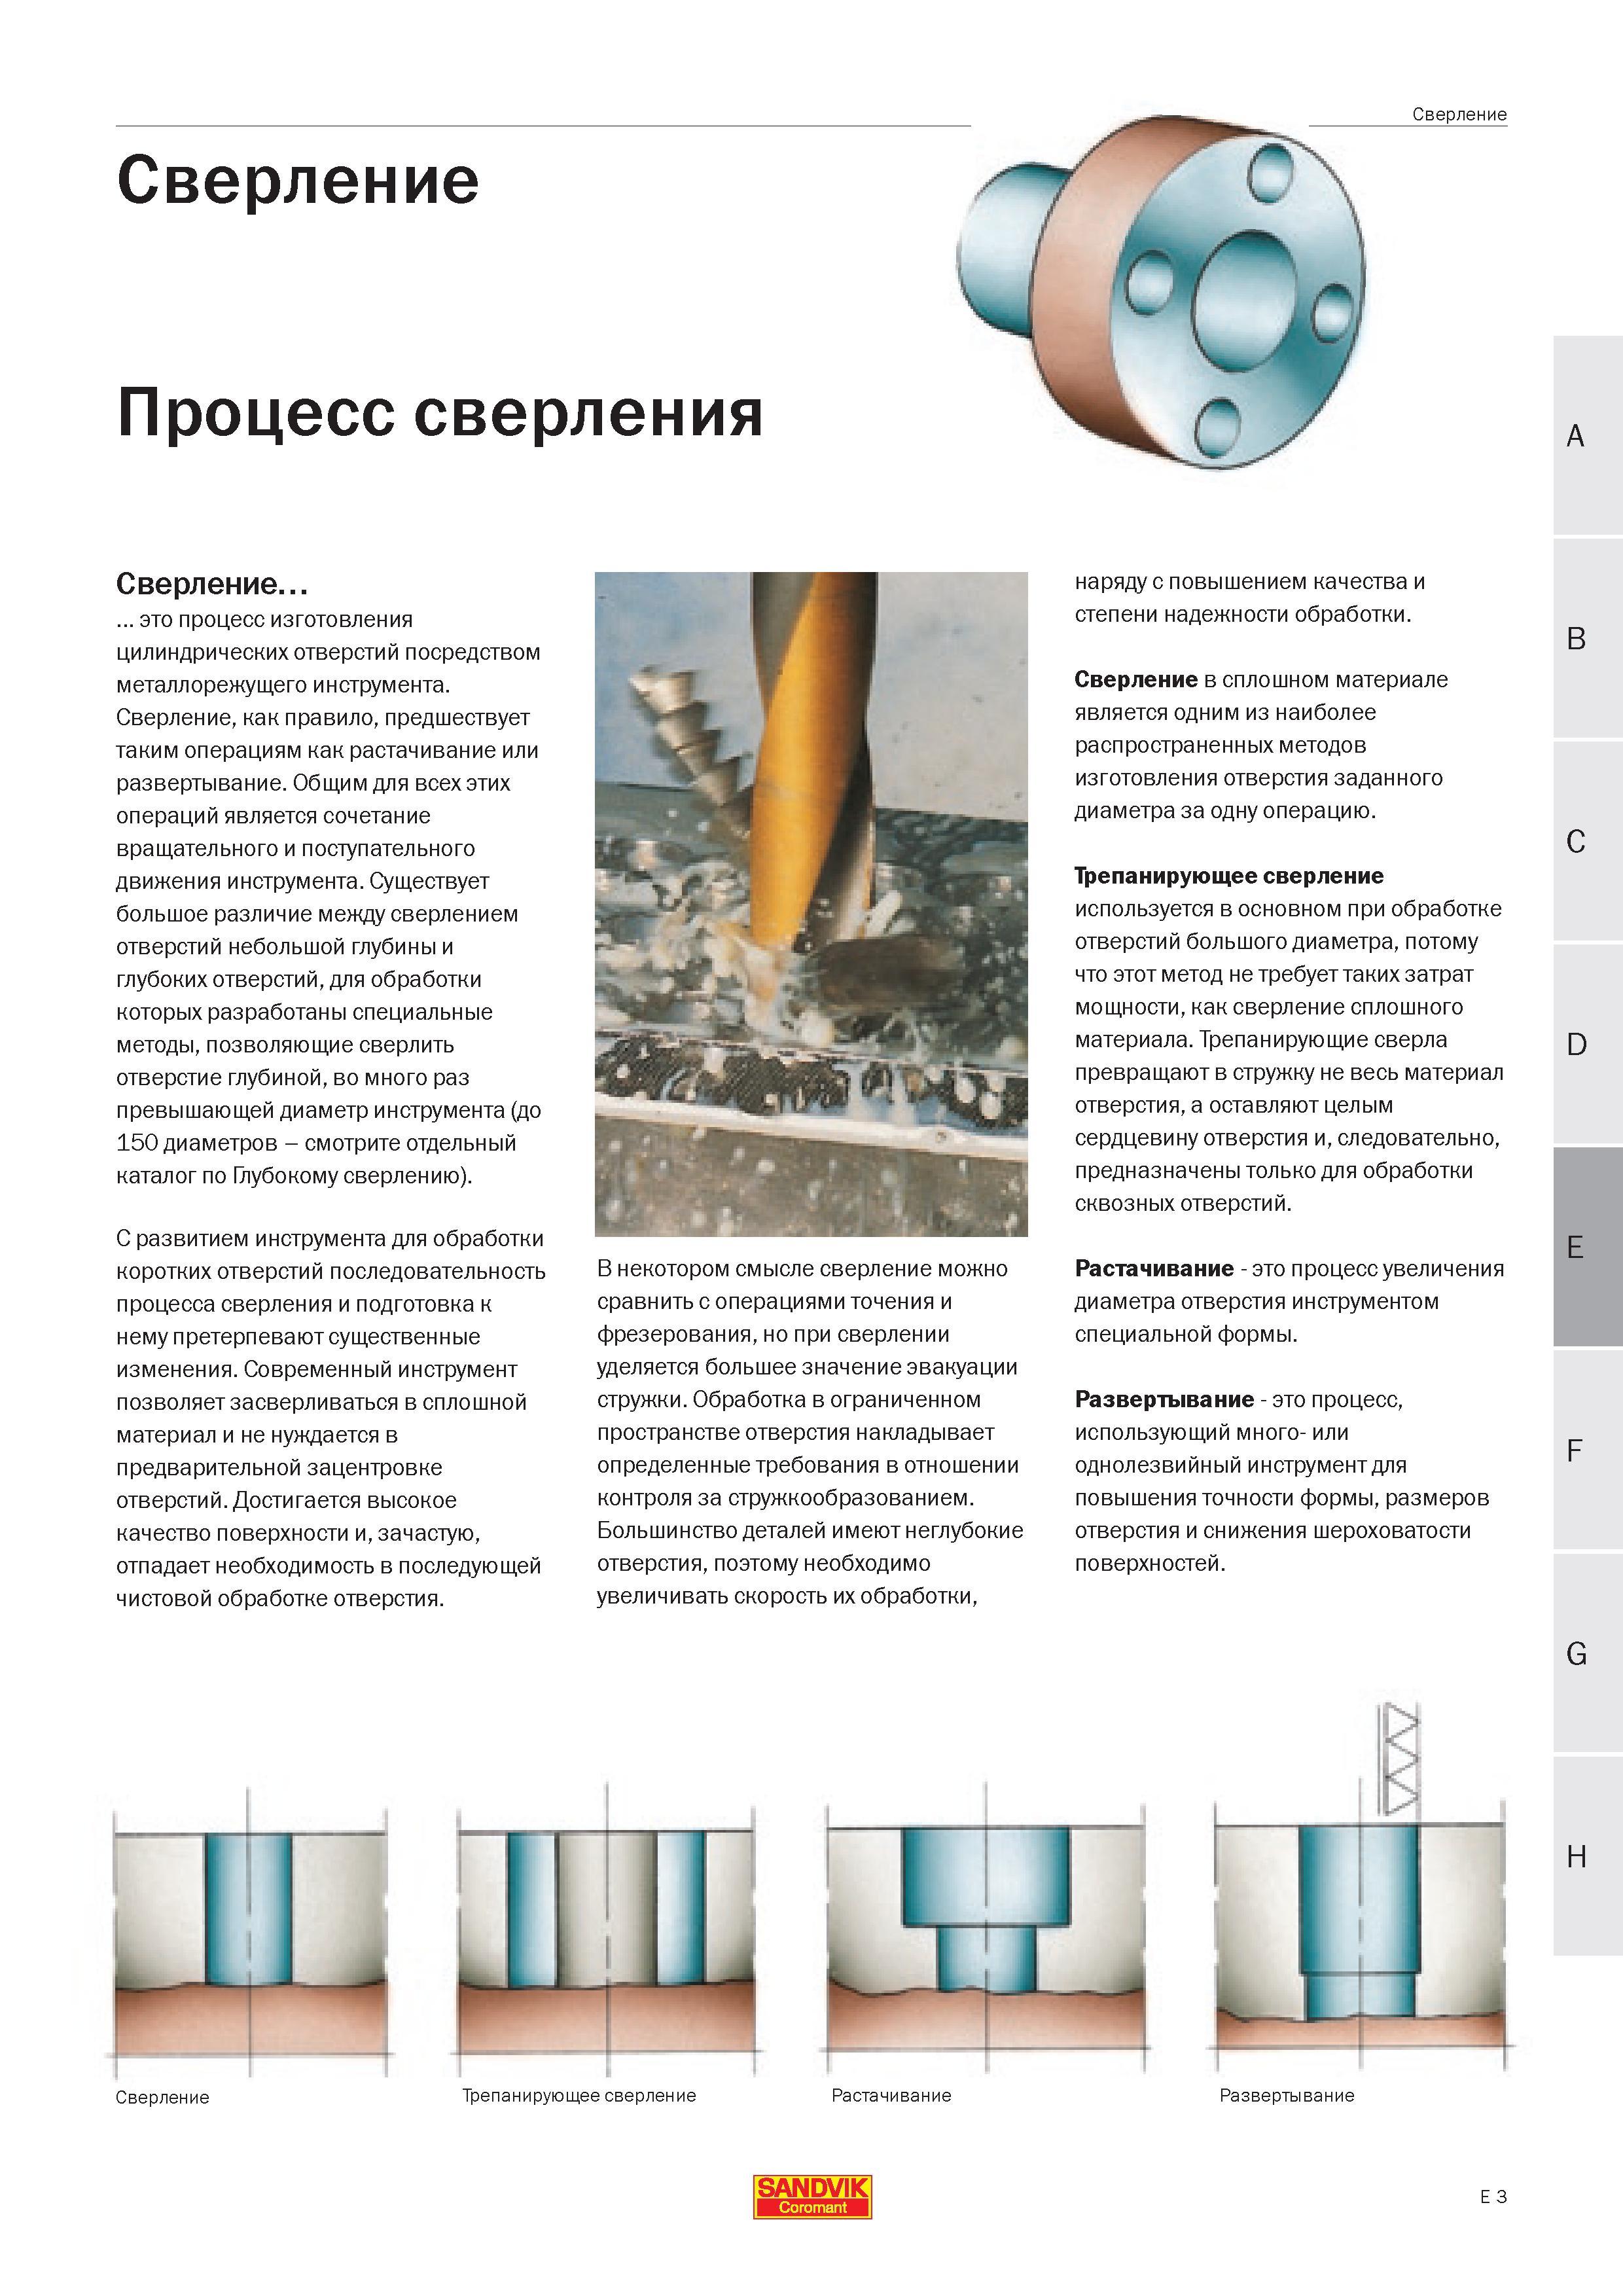
Сверление это технологический процесс изготовления цилиндрических отверстий посредством металлорежущего инструмента Существует большое различие м Сверление это технологический процесс изготовления цилиндрических отверстий посредством металлорежущего инструмента. Существует большое различие между сверлением отверстий небольшой глубины и глубоких отверстий для обработки которых разработаны специальные методы позволяющие сверлить отверстие глубиной во много раз превышающей диаметр инструмента (до 150 диаметров - смотрите отдельный каталог по Глубокому сверлению). С развитием инструмента для обработки коротких отверстий последовательность процесса сверления и подготовка к нему претерпевают существенные изменения. Современный инструмент позволяет засверливаться в сплошной материал и не нуждается в предварительной зацентровке отверстий. Достигается высокое качество поверхности и зачастую отпадает необходимость в последующей чистовой обработке отверстия. В некотором смысле сверление можно сравнить с операциями точения и фрезерования но при сверлении уделяется большее значение эвакуации стружки. Обработка в ограниченном пространстве отверстия накладывает определенные требования в отношении контроля за стружкообразованием. Большинство деталей имеют неглубокие отверстия поэтому необходимо увеличивать скорость их обработки наряду с повышением качества и степени надежности обработки. Сверление в сплошном материале является одним из наиболее распространенных методов изготовления отверстия заданного диаметра за одну операцию. Трепанирующее сверление используется в основном при обработке отверстий большого диаметра потому что этот метод не требует таких затрат мощности как сверление сплошного материала. Трепанирующие сверла превращают в стружку не весь материал отверстия а оставляют целым сердцевину отверстия и следовательно предназначены только для обработки сквозных отверстий. Растачивание - это процесс увеличения диаметра отверстия инструментом специальной формы. Развертывание - это процесс использующий много- или однолезвийный инструмент для повышения точности формы размеров отверстия и снижения шероховатости поверхностей. Сверление Трепанирующее сверление Растачивание Развертывание SANDVIK E 3 Сверление Процесс сверления Сверление как правило предшествует таким операциям как растачивание или развертывание. Общим для всех этих технологических операций является сочетание вращательного и поступательного движения инструмента. |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 313 |  314 Содержание раздела справочного технического руководства Сандвик по металлобработке 2005 года на русском языке Цельные твердосплавные спиральные с |  315 | 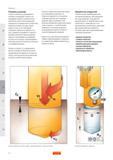 317 Основные факторы характеризующие технологическую операцию Сверление Диаметр отверстия Глубина отверстия Точность и качество поверхности Обрабатыв | 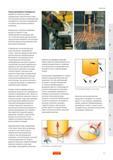 318 Механическая обработка отверстия в заготовке требует определенных энергетических затрат При сверлении силовое взаимодействие осевого режущего инс | 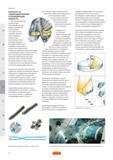 319 Контроль за стружкодроблением и смазочно-охлаждающая технологическая среда являются существенными техническими факторами при операции сверления О |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
