| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Контроль за стружкодроблением и смазочно-охлаждающая технологическая среда являются существенными техническими факторами при операции сверления О319 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.E6 |
|||||
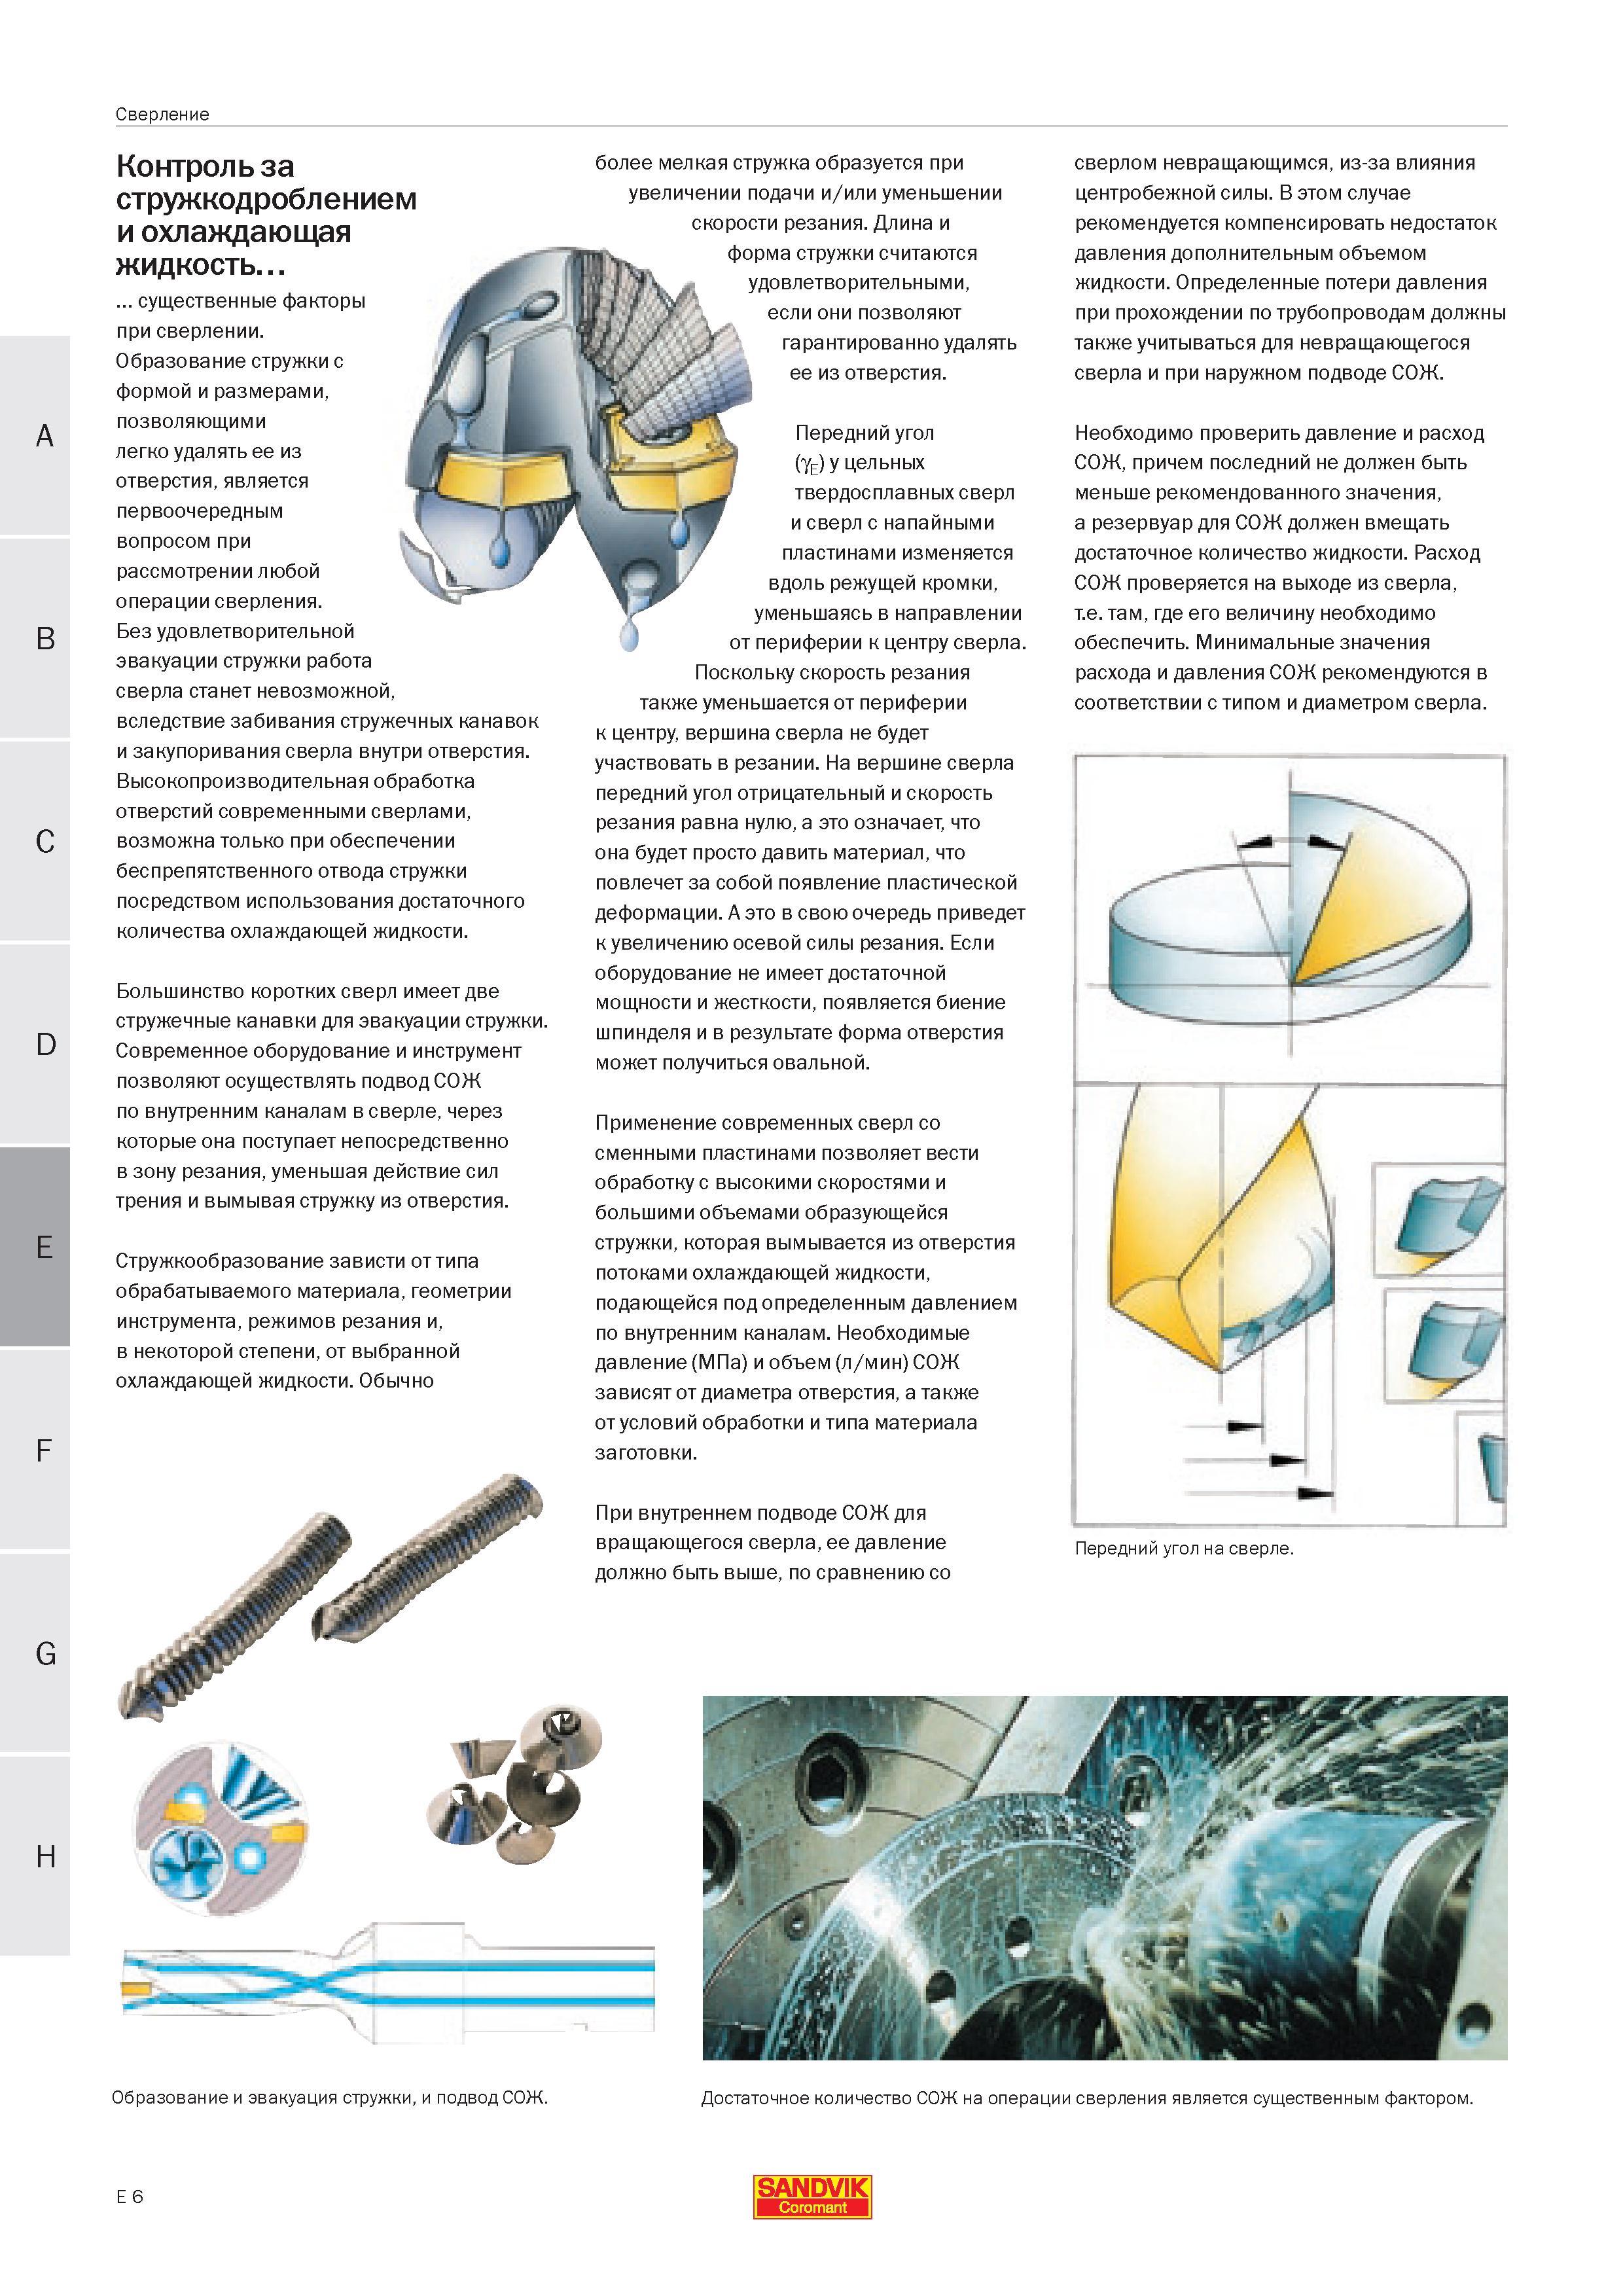
Контроль за стружкодроблением и смазочно-охлаждающая технологическая среда являются существенными техническими факторами при операции сверления О Контроль за стружкодроблением и смазочно-охлаждающая технологическая среда являются существенными техническими факторами при операции сверления. Образование стружки с формой и размерами позволяющими легко удалять ее из отверстия является первоочередным вопросом при рассмотрении любой операции сверления. Без удовлетворительной эвакуации стружки работа сверла станет невозможной вследствие забивания стружечных канавок и закупоривания сверла внутри отверстия. Высокопроизводительная обработка отверстий современными сверлами возможна только при обеспечении беспрепятственного отвода стружки посредством использования достаточного количества охлаждающей жидкости. Большинство коротких сверл имеет две стружечные канавки для эвакуации стружки. Современное оборудование и инструмент позволяют осуществлять подвод СОЖ по внутренним каналам в сверле через которые она поступает непосредственно в зону резания уменьшая действие сил трения и вымывая стружку из отверстия. Стружкообразование зависти от типа обрабатываемого материала геометрии инструмента режимов резания и в некоторой степени от выбранной охлаждающей жидкости. Обычно более мелкая стружка образуется при увеличении подачи и или уменьшении скорости резания. Длина и форма стружки считаются удовлетворительными если они позволяют гарантированно удалять ее из отверстия. Передний угол (уЕ) у цельных твердосплавных сверл и сверл с напайными пластинами изменяется вдоль режущей кромки уменьшаясь в направлении от периферии к центру сверла. Поскольку скорость резания также уменьшается от периферии к центру вершина сверла не будет участвовать в резании. На вершине сверла передний угол отрицательный и скорость резания равна нулю а это означает что она будет просто давить материал что повлечет за собой появление пластической деформации. А это в свою очередь приведет к увеличению осевой силы резания. Если оборудование не имеет достаточной мощности и жесткости появляется биение шпинделя и в результате форма отверстия может получиться овальной. Применение современных сверл со сменными пластинами позволяет вести обработку с высокими скоростями и большими объемами образующейся стружки которая вымывается из отверстия потоками охлаждающей жидкости подающейся под определенным давлением по внутренним каналам. Необходимые давление (МПа) и объем (л мин) СОЖ зависят от диаметра отверстия а также от условий обработки и типа материала заготовки. При внутреннем подводе СОЖ для вращающегося сверла ее давление должно быть выше по сравнению со сверлом невращающимся из-за влияния центробежной силы. В этом случае рекомендуется компенсировать недостаток давления дополнительным объемом жидкости. Определенные потери давления при прохождении по трубопроводам должны также учитываться для невращающегося сверла и при наружном подводе СОЖ. Необходимо проверить давление и расход СОЖ причем последний не должен быть меньше рекомендованного значения а резервуар для СОЖ должен вмещать достаточное количество жидкости. Расход СОЖ проверяется на выходе из сверла т.е. там где его величину необходимо обеспечить. Минимальные значения расхода и давления СОЖ рекомендуются в соответствии с типом и диаметром сверла. Передний угол на сверле. Образование и эвакуация стружки и подвод СОЖ. Достаточное количество СОЖ на операции сверления является существенным фактором. E 6 SANDVIK Coromant Сверление |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
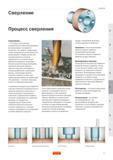 316 Сверление это технологический процесс изготовления цилиндрических отверстий посредством металлорежущего инструмента Существует большое различие м | 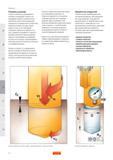 317 Основные факторы характеризующие технологическую операцию Сверление Диаметр отверстия Глубина отверстия Точность и качество поверхности Обрабатыв | 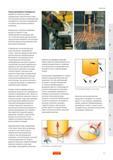 318 Механическая обработка отверстия в заготовке требует определенных энергетических затрат При сверлении силовое взаимодействие осевого режущего инс | 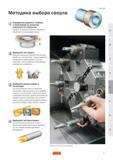 320 Рекомендуемая методика выбора сверла для сверления глухих и сквозных отверстий в металле и сплавах Определите диаметр глубину и требования по кач | 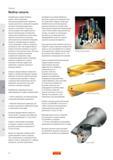 321 Современные твердосплавные сверла обеспечивающие высокопроизводительную механическую обработку прошли долгий путь совершенствования начиная с быс | 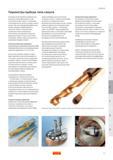 322 На первом этапе выбора металлорежущего инструмента для сверления необходимо решить хотите ли вы использовать сверло со сменными пластинами или же |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
