| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Механическая обработка отверстия в заготовке требует определенных энергетических затрат При сверлении силовое взаимодействие осевого режущего инс318 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.E5 |
|||||
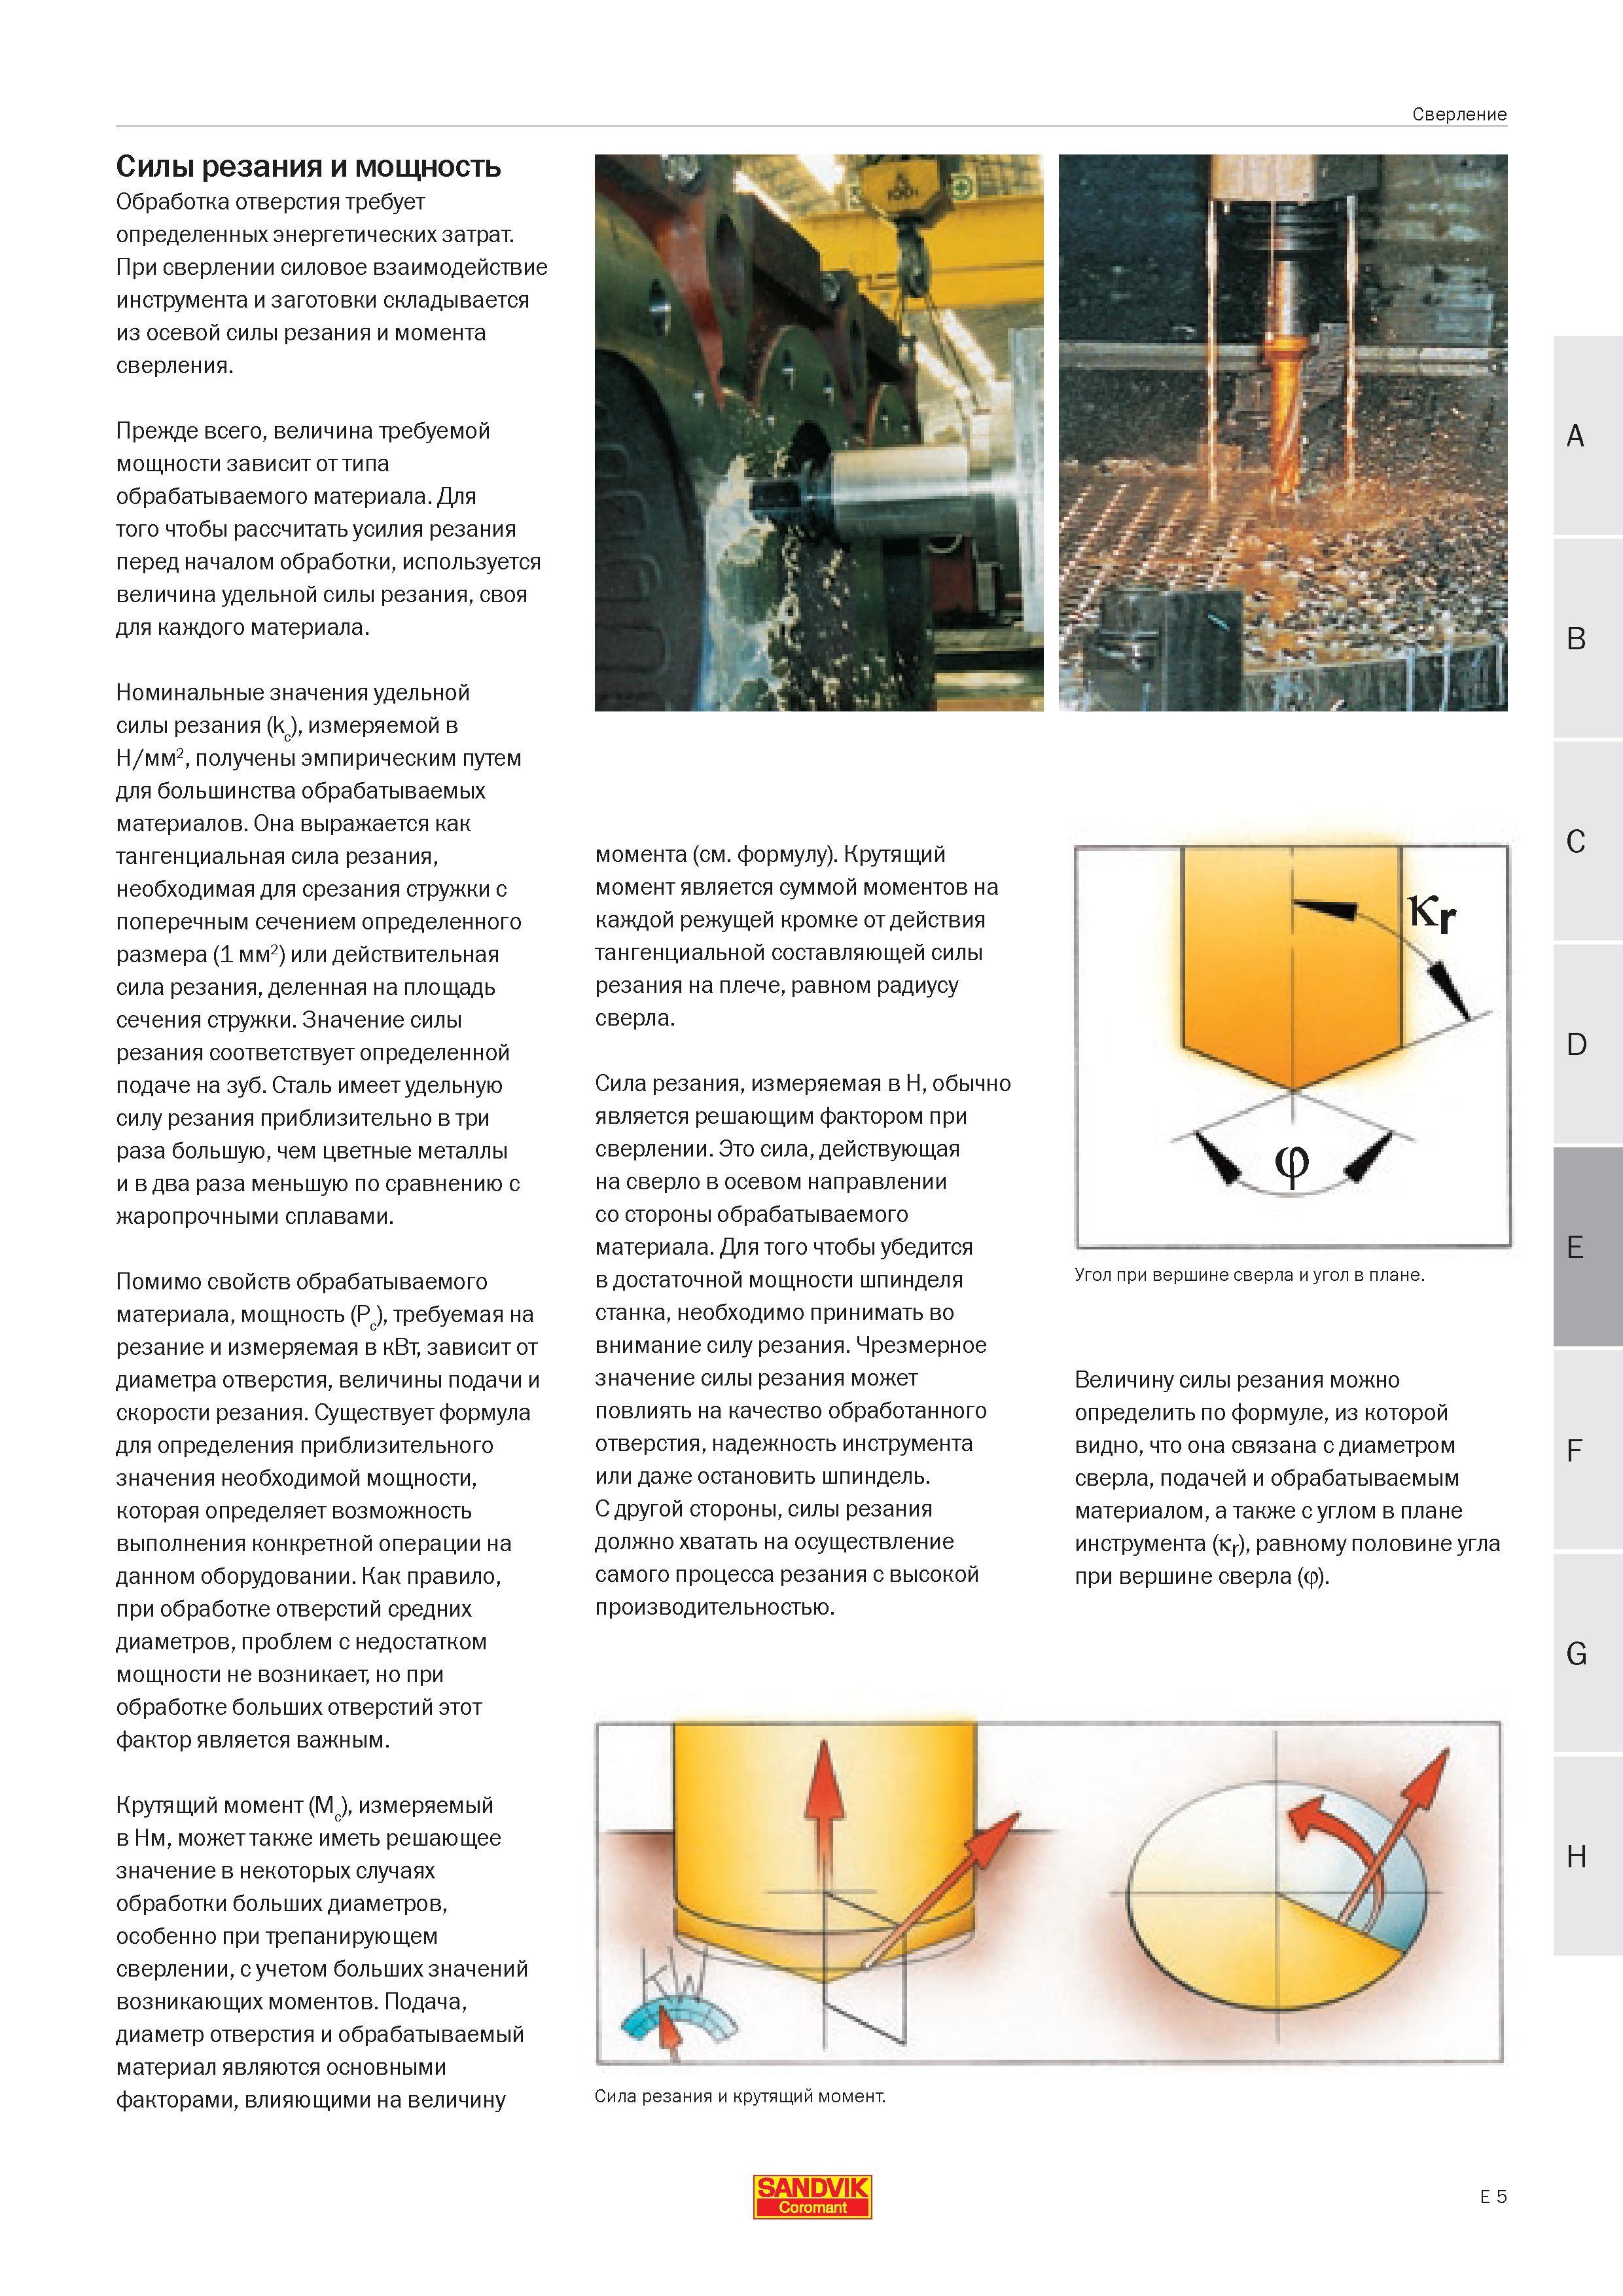
Механическая обработка отверстия в заготовке требует определенных энергетических затрат При сверлении силовое взаимодействие осевого режущего инс Механическая обработка отверстия в заготовке требует определенных энергетических затрат. При сверлении силовое взаимодействие осевого режущего инструмента и заготовки складывается из осевой силы резания и момента сверления. Прежде всего величина требуемой мощности зависит от типа обрабатываемого материала. Для того чтобы рассчитать усилия резания перед началом обработки используется величина удельной силы резания своя для каждого материала. Номинальные значения удельной силы резания (kc) измеряемой в Н мм2 получены эмпирическим путем для большинства обрабатываемых материалов. Она выражается как тангенциальная сила резания необходимая для срезания стружки с поперечным сечением определенного размера (1 мм2) или действительная сила резания деленная на площадь сечения стружки. Значение силы резания соответствует определенной подаче на зуб. Сталь имеет удельную силу резания приблизительно в три раза большую чем цветные металлы и в два раза меньшую по сравнению с жаропрочными сплавами. Помимо свойств обрабатываемого материала мощность (Pc) требуемая на резание и измеряемая в кВт зависит от диаметра отверстия величины подачи и скорости резания. Существует формула для определения приблизительного значения необходимой мощности которая определяет возможность выполнения конкретной операции на данном оборудовании. Как правило при обработке отверстий средних диаметров проблем с недостатком мощности не возникает но при обработке больших отверстий этот фактор является важным. Крутящий момент (Mc) измеряемый в Нм может также иметь решающее значение в некоторых случаях обработки больших диаметров особенно при трепанирующем сверлении с учетом больших значений возникающих моментов. Подача диаметр отверстия и обрабатываемый материал являются основными факторами влияющими на величину момента (см. формулу). Крутящий момент является суммой моментов на каждой режущей кромке от действия тангенциальной составляющей силы резания на плече равном радиусу сверла. Сила резания измеряемая в Н обычно является решающим фактором при сверлении. Это сила действующая на сверло в осевом направлении со стороны обрабатываемого материала. Для того чтобы убедится в достаточной мощности шпинделя станка необходимо принимать во внимание силу резания. Чрезмерное значение силы резания может повлиять на качество обработанного отверстия надежность инструмента или даже остановить шпиндель. С другой стороны силы резания должно хватать на осуществление самого процесса резания с высокой производительностью. G Сила резания и крутящий момент. Угол при вершине сверла и угол в плане. Величину силы резания можно определить по формуле из которой видно что она связана с диаметром сверла подачей и обрабатываемым материалом а также с углом в плане инструмента (кг) равному половине угла при вершине сверла (ф). SANDVIK Coromant E 5 Сверление Силы резания и мощность |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 315 |  316 Сверление это технологический процесс изготовления цилиндрических отверстий посредством металлорежущего инструмента Существует большое различие м |  317 Основные факторы характеризующие технологическую операцию Сверление Диаметр отверстия Глубина отверстия Точность и качество поверхности Обрабатыв |  319 Контроль за стружкодроблением и смазочно-охлаждающая технологическая среда являются существенными техническими факторами при операции сверления О |  320 Рекомендуемая методика выбора сверла для сверления глухих и сквозных отверстий в металле и сплавах Определите диаметр глубину и требования по кач | 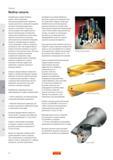 321 Современные твердосплавные сверла обеспечивающие высокопроизводительную механическую обработку прошли долгий путь совершенствования начиная с быс |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
