| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
313 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.D151 |
|||||
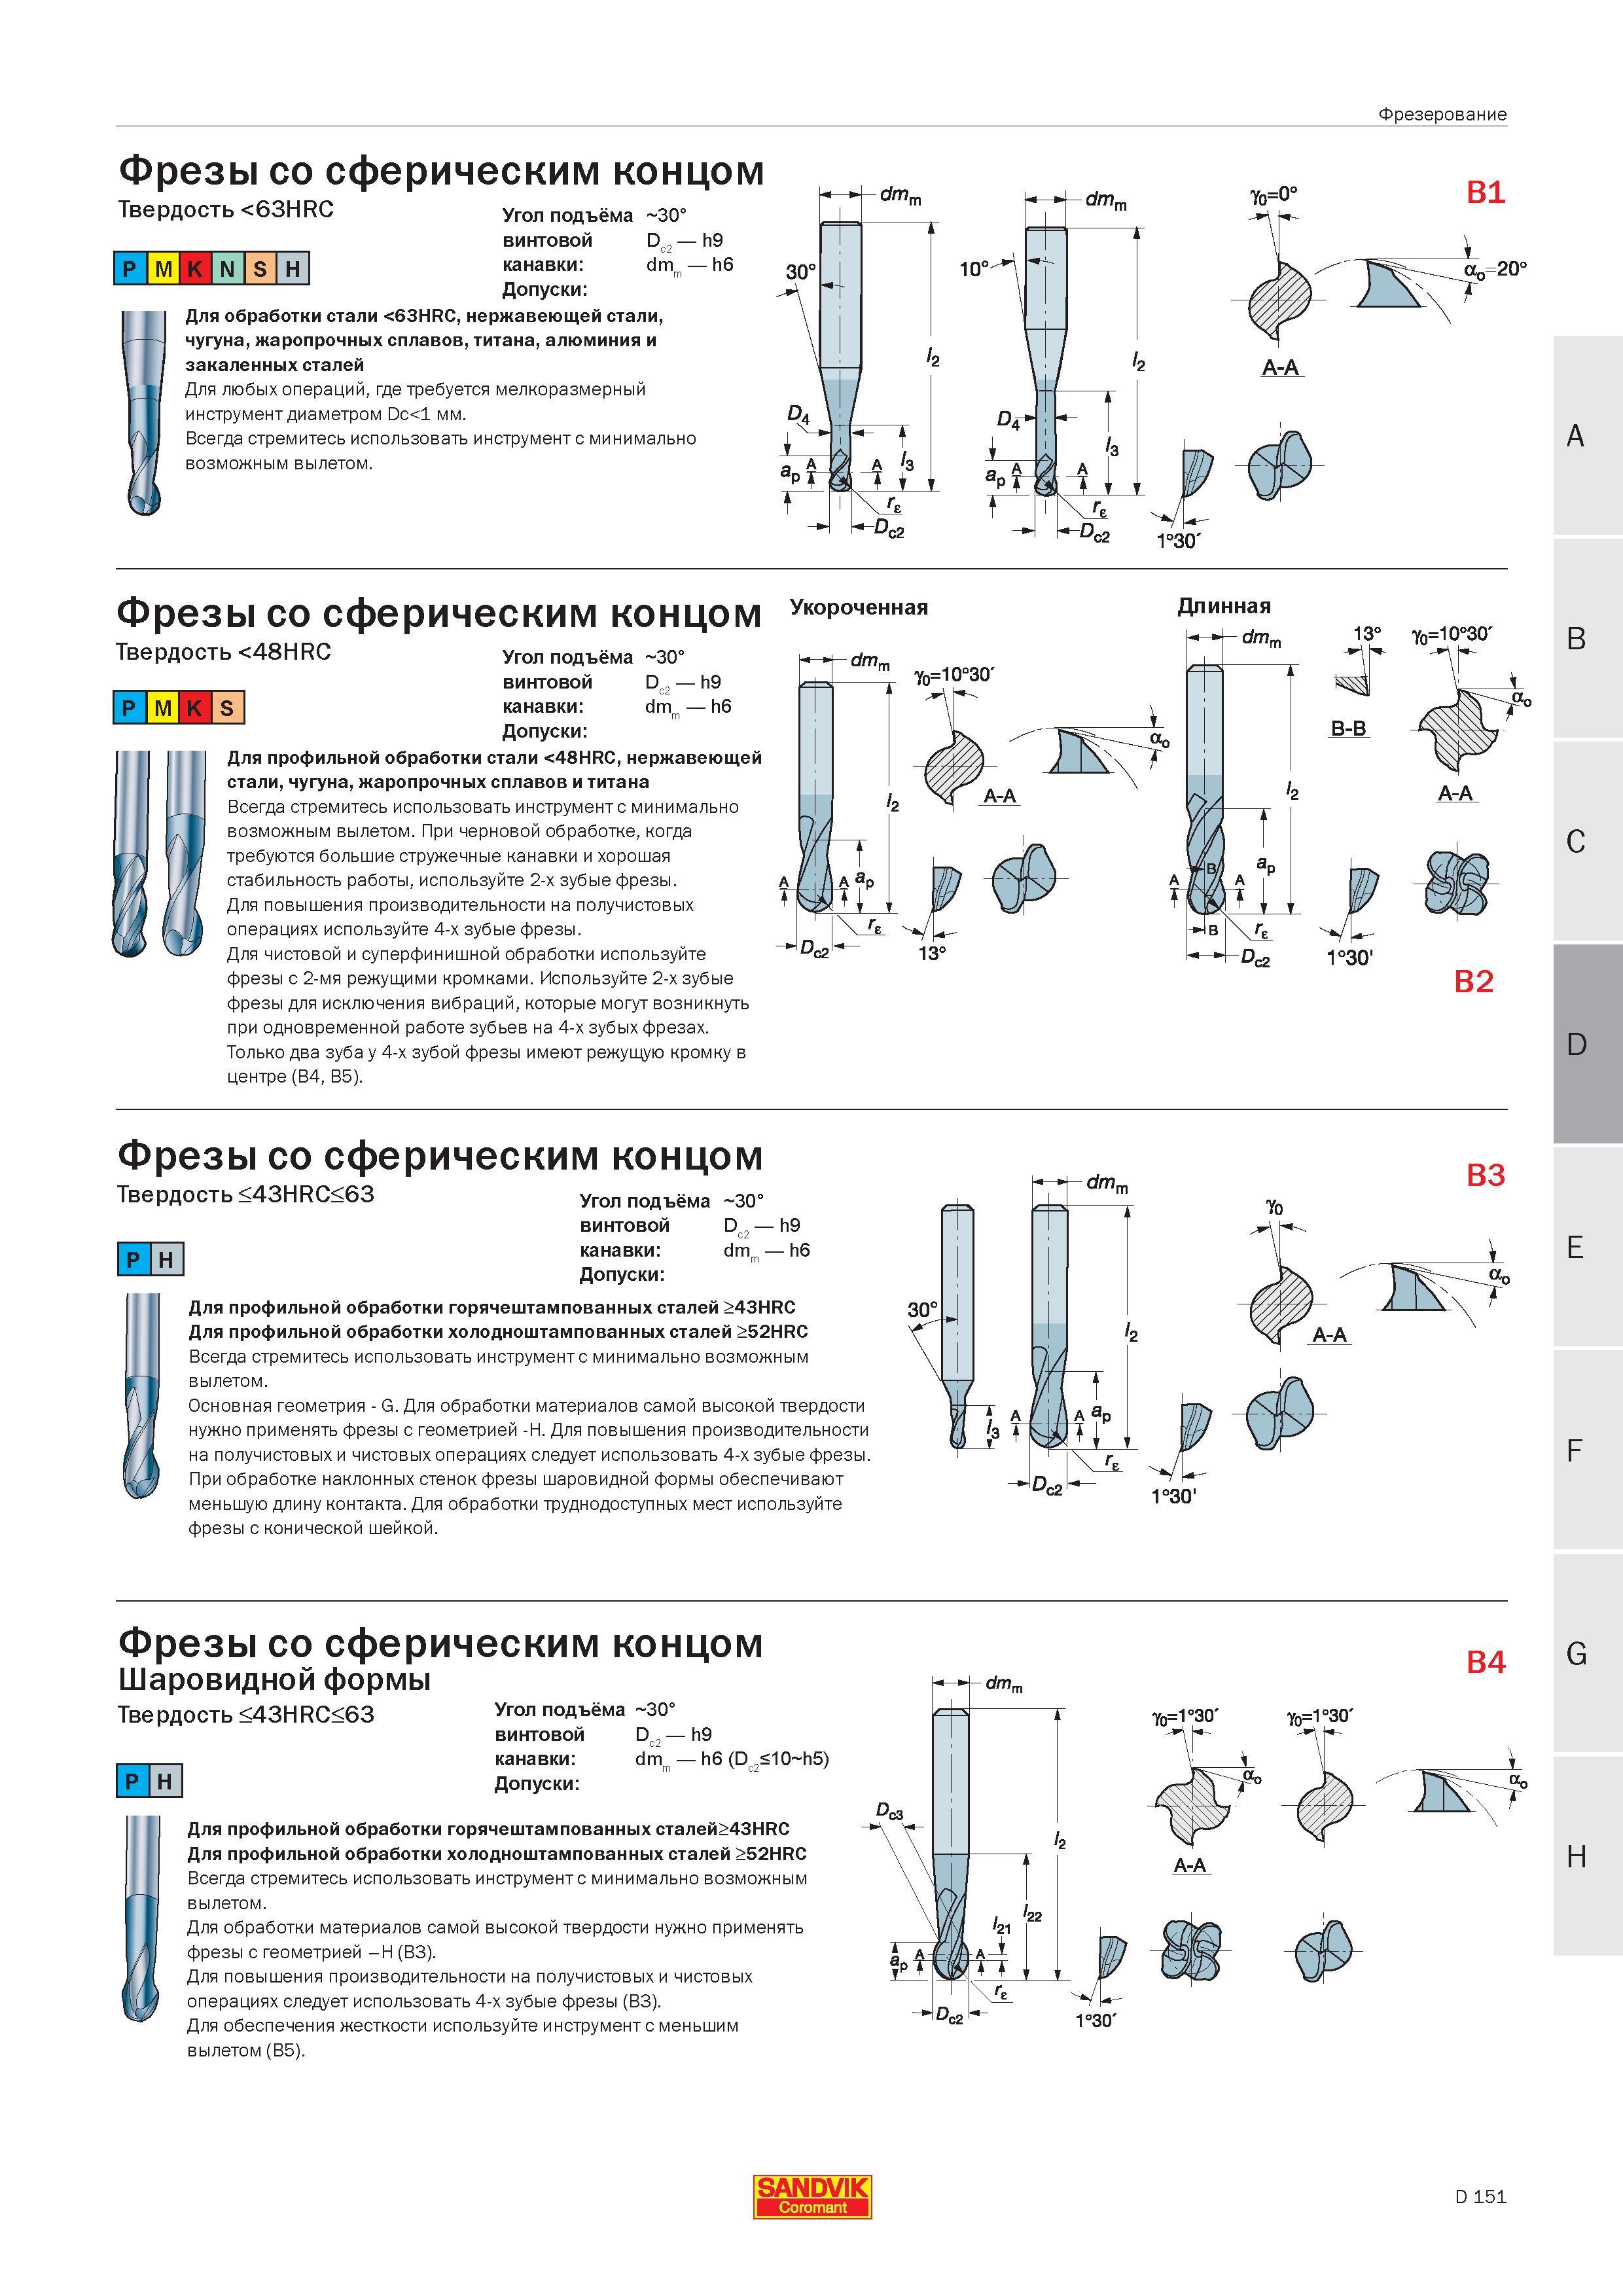
Фрезы Sandvik Coromant со сферическим концом Твердость 63HRC P M K N S H Угол подъёма винтовой канавки Допуски 30 Do h9 Для обработки стали 63HRCФрезы Sandvik Coromant со сферическим концом Твердость 63HRC P M K N S H Угол подъёма винтовой канавки Допуски 30 Do h9 Для обработки стали 63HRC нержавеющей стали чугуна жаропрочных сплавов титана алюминия и закаленных сталей Для любых операций где требуется мелкоразмерный инструмент диаметром Dc1 мм. Всегда стремитесь использовать инструмент с минимально возможным вылетом. 20 А-А A Фрезы со сферическим концом Твердость 48HRC Угол подъёма 30 D - h9 P M K S Укороченная Длинная dmm винтовой канавки dmm h6 Допуски Для профильной обработки стали 48HRC нержавеющей стали чугуна жаропрочных сплавов и титана Всегда стремитесь использовать инструмент с минимально возможным вылетом. При черновой обработке когда требуются большие стружечные канавки и хорошая стабильность работы используйте 2-х зубые фрезы. Для повышения производительности на получистовых операциях используйте 4-х зубые фрезы. Для чистовой и суперфинишной обработки используйте фрезы с 2-мя режущими кромками. Используйте 2-х зубые фрезы для исключения вибраций которые могут возникнуть при одновременной работе зубьев на 4-х зубых фрезах. Только два зуба у 4-х зубой фрезы имеют режущую кромку в центре (B4 B5). PH Фрезы со сферическим концом Твердость 43HRC63 Угол подъёма 30 винтовой DC2 h9 канавки dmm h6 Допуски Для профильной обработки горячештампованных сталей 43HRC Для профильной обработки холодноштампованных сталей 52HRC Всегда стремитесь использовать инструмент с минимально возможным вылетом. Основная геометрия - G. Для обработки материалов самой высокой твердости нужно применять фрезы с геометрией -H. Для повышения производительности на получистовых и чистовых операциях следует использовать 4-х зубые фрезы. При обработке наклонных стенок фрезы шаровидной формы обеспечивают меньшую длину контакта. Для обработки труднодоступных мест используйте фрезы с конической шейкой. Уо B3 Фрезы со сферическим концом Шаровидной формы Твердость 43HRC63 PH Угол подъёма винтовой канавки Допуски 30 Dc2 - h9 dmm h6 (Dc210 h5) Для профильной обработки горячештампованных сталей43HRC Для профильной обработки холодноштампованных сталей 52HRC Всегда стремитесь использовать инструмент с минимально возможным вылетом. Для обработки материалов самой высокой твердости нужно применять фрезы с геометрией -H (B3). Для повышения производительности на получистовых и чистовых операциях следует использовать 4-х зубые фрезы (B3). Для обеспечения жесткости используйте инструмент с меньшим вылетом (B5). B4 G j C3 V V 1 l22 '21 130' H SANDVIK D 151 dm h6 Фрезерование |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 310 |  311 |  312 |  314 Содержание раздела справочного технического руководства Сандвик по металлобработке 2005 года на русском языке Цельные твердосплавные спиральные с |  315 |  316 Сверление это технологический процесс изготовления цилиндрических отверстий посредством металлорежущего инструмента Существует большое различие м |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
