Лаб2у  |   Каталоги  |   Диаметр под резьбу  |   Обороты в скорость  |   Аналоги сталей
Обновлено 2020-04-17 13:06:48
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system

GUHRING | Каталог GUHRING 2010 Металлорежущий резьбовой инструмент (Всего 492 стр.)


374 Каталог GUHRING 2010 Резьбовой инструмент Метчики Плашки Фрезы Оснастка Стр.374

374  Каталог GUHRING 2010 Резьбонарезной инструмент Метчики плашки фрезы Вспомогательный инструмент для металлообрабатывающих станков Стр. 374

Каталог GUHRING 2010 Металлорежущий резьбовой инструмент Стр. 374 0374 Lab2u

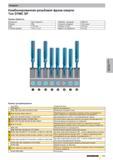
Резьбовые фрезы технология Операции Резьбовые фрезы с обработкой фаски п TMC SP Пример обработки Покрытие: TiCN Резьба: М16 Шаг: 1,5 мм Глубина резьбы: 40 мм / M16x1,5 Обрабат. материал: 16MnCr5 Скорость резания: 100 м/мин Подача на зуб: 0,06 мм Время на обработку: 6,4 сек. 0 Пример программирования: Код ЧПУ: _Открытый текст N10 M6 T1 Вызов инструмента N20 G90 G54 G00 X0.000 Y0.000 Смещение нулевой точки О N30 Z2.000 S497 M3 D1 Перемещение на стартовую позицию центр инструмента в центр отверстия и включение вращения инструмента N40 G00 X0.000 Y0.000 Z-41.300 Перемещение ускоренным ходом на стартовую позицию для обработки фаски О N50 G01 X0.000 Y0.000 Z-43.200 F119 Цековка фаски 90° 0 N60 G00 Z-38.050 S2487 Перемещение ускоренным ходом на стартовую позицию фрезерования резьбы центр инструмента в центре отверстия N70 G91 Переключение на приращение N80 G42 G01 X0.000 Y6.400 F1000 Компенсация радиуса режущей кромки О N90 G02 X0.000 Y-14.400 I0.000 J-7.200 Z-0.225 F60 Дуговая траектория врезания 180°, начало фрезерования резьбы N100 G02 X0.000 Y0.000 I0.000 J8.000 Z-1.500 F119 Цикл фрезерования резьбы 360° с осевым перемещением инструмента на шаг резьбы в направлении Z N110 G02 X0.000 Y14.400 I0.000 J7.200 Z-0.225 F239 Дуговая траектория выхода 180° в центр отверстия резьбы, окончание фрезерования резьбы N120 G40 G01 X0.000 Y-6.400 F1000 Отключить компенсацию радиуса режущей кромки N130 G90 Переключение на Абсолют О N140 G80 G53 G00 Z2.000 Выход из отверстия на стартовую позицию центр инструмента в центре отверстия N150 M30 M95 Окончание 374 GUHRING


См.также / See also :

Оснастка для токарных станков по металлу / Lathe tool holders

Оснастка для сверлильных и фрезерных станков / Tool holders for drilling and milling

Термопатроны / Shrink fit chuck

Гидравлический патрон инструментальный / Hydraulic chucks

Хвостовики инструментов / Shank tool

Резьбонарезные патроны для метчиков / Tapping chucks

Балансировка инструмента / Tool balancing

Штревель / Pull stud


GUHRING

Каталог GUHRING 2016 Металлорежущий промышленный инструмент для обработки отверстий Сверла твердосплавные и из быстрорежущей стали для работы на металлообрабатывающем оборудовании
Каталог
GUHRING
2016
Металлорежущий
инструмент
Сверла
(англ.яз. / ENG)
(910 страниц)
Каталог GUHRING 2016 Режущий инструмент для обработки наружной и внутренней резьбы Машинные и ручные метчики Твердосплавные резьбовые фрезы Круглые плашки Инструментальная оснастка
Каталог
GUHRING
2016
Режущий
инструмент
для обработки
резьбы
(англ.яз. / ENG)
(878 страниц)
Каталог GUHRING 2012 Осевой режущий инструмент и станочная инструментальная оснастка
Каталог
GUHRING
2012
Общий
Инструмент
Оснастка
(1669 страниц)
Каталог GUHRING 2012 Инструментальная оснастка и принадлежности для обрабатывающих центров
Каталог
GUHRING
2012
Инструментальная
оснастка
(216 страниц)
Каталог GUHRING 2010 Резьбонарезной инструмент Метчики плашки фрезы Вспомогательный инструмент для металлообрабатывающих станков
Каталог
GUHRING
2010
Металлорежущий
резьбовой
инструмент
(492 страниц)
Каталог GUHRING 2009 Металлорежущий инструмент и шпиндельная инструментальная оснастка для металлообрабатывающих станков
Каталог
GUHRING
2009
Режущий
инструмент
и оснастка
(1482 страницы)


Каталоги инструмента и оснастки для металлообработки на станках /
Cutting tools and tooling system catalogs


Каталог GUHRING 2010 Металлорежущий резьбовой инструмент (Всего 492 стр.)

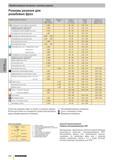
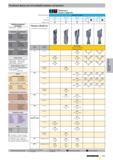
371 Операции Резьбовые фрезы без обработки фаски п TM SP Пример обработки Покрытие: TiCN Резьба: М12 Шаг: 1,75 мм Глубина резьбы: 24 мм / 2 x D Обраб Каталог GUHRING 2010 Резьбонарезной инструмент Метчики плашки фрезы Вспомогательный инструмент для металлообрабатывающих станков Стр. 371371 372 Резьбовые фрезы технология Операции Резьбовые фрезы для диапазона резьб 1ип TMU SP - 1 цикл фрезерования Пример обработки Покрытие: без покрытия Каталог GUHRING 2010 Резьбонарезной инструмент Метчики плашки фрезы Вспомогательный инструмент для металлообрабатывающих станков Стр. 372372 373 Операции Резьбовые фрезы для диапазона резьб п TMU SP - 2 цикла фрезерования Пример обработки Покрытие: без покрытия Резьба: M24 Шаг: 1,5 мм Глуб Каталог GUHRING 2010 Резьбонарезной инструмент Метчики плашки фрезы Вспомогательный инструмент для металлообрабатывающих станков Стр. 373373 375 Операции Комбинированная резьбовая фреза-сверло п DTMC SP Пример обработки Покрытие: без покрытия Резьба: M8 Шаг: 1,25 мм Глубина резьбы: 16 м / Каталог GUHRING 2010 Резьбонарезной инструмент Метчики плашки фрезы Вспомогательный инструмент для металлообрабатывающих станков Стр. 375375 376 Резьбовые фрезы технология Обрабатываемый материал и режимы резания Режимы резания для резьбовых фрез Обрабатываемый материал Предел прочности МП Каталог GUHRING 2010 Резьбонарезной инструмент Метчики плашки фрезы Вспомогательный инструмент для металлообрабатывающих станков Стр. 376376 377 Резьбовые фрезы для легкообрабатываемых материалов Обрабатываемый материал Обозначение Марка Алюминий и алюминиевые сплавы 3 0250 Al 99,5H 3 0280 Каталог GUHRING 2010 Резьбонарезной инструмент Метчики плашки фрезы Вспомогательный инструмент для металлообрабатывающих станков Стр. 377377


---

---


Lab2U |  Catalogs |  Tap drill sizes |  Speed to RPM |  Material table

Разработчики сайта / Developers of site


Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:


Все использованные информационные материалы являются собственностью их Уважаемых Владельцев. / All copyrights remain by their owners.


Если Вы являетесь правообладателем того или иного материала, размещенного на сайте lab2u.ru и не желаете, чтобы он и далее находился в свободном доступе,
то мы готовы удалить данный материал, а также обсудить условия предоставления данного контента пользователям. Для этого Вам необходимо отправить нам письмо
на e-mail prom@lab2u.ru с документальным подтверждением наличия у Вас прав на материал, защищённый авторским правом (отсканированный документ с печатью,
либо иная информация, позволяющая однозначно идентифицировать Вас как правообладателя данного материала).


© 2002 - 2026 Лаборатория 2У / Lab2U  |  Система "Промышленные каталоги" / Industrial catalogs   |   Яндекс.Метрика   |  Стр. / Page Lab2U614801979
На забудьте добавить в закладки