| Обновлено 2020-04-16 11:21:55 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system MITSUBISHI | Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) |
|||||
983 Каталог MITSUBISHI 2010 Режущий инструмент и инструментальные системы Стр.K053 |
|||||
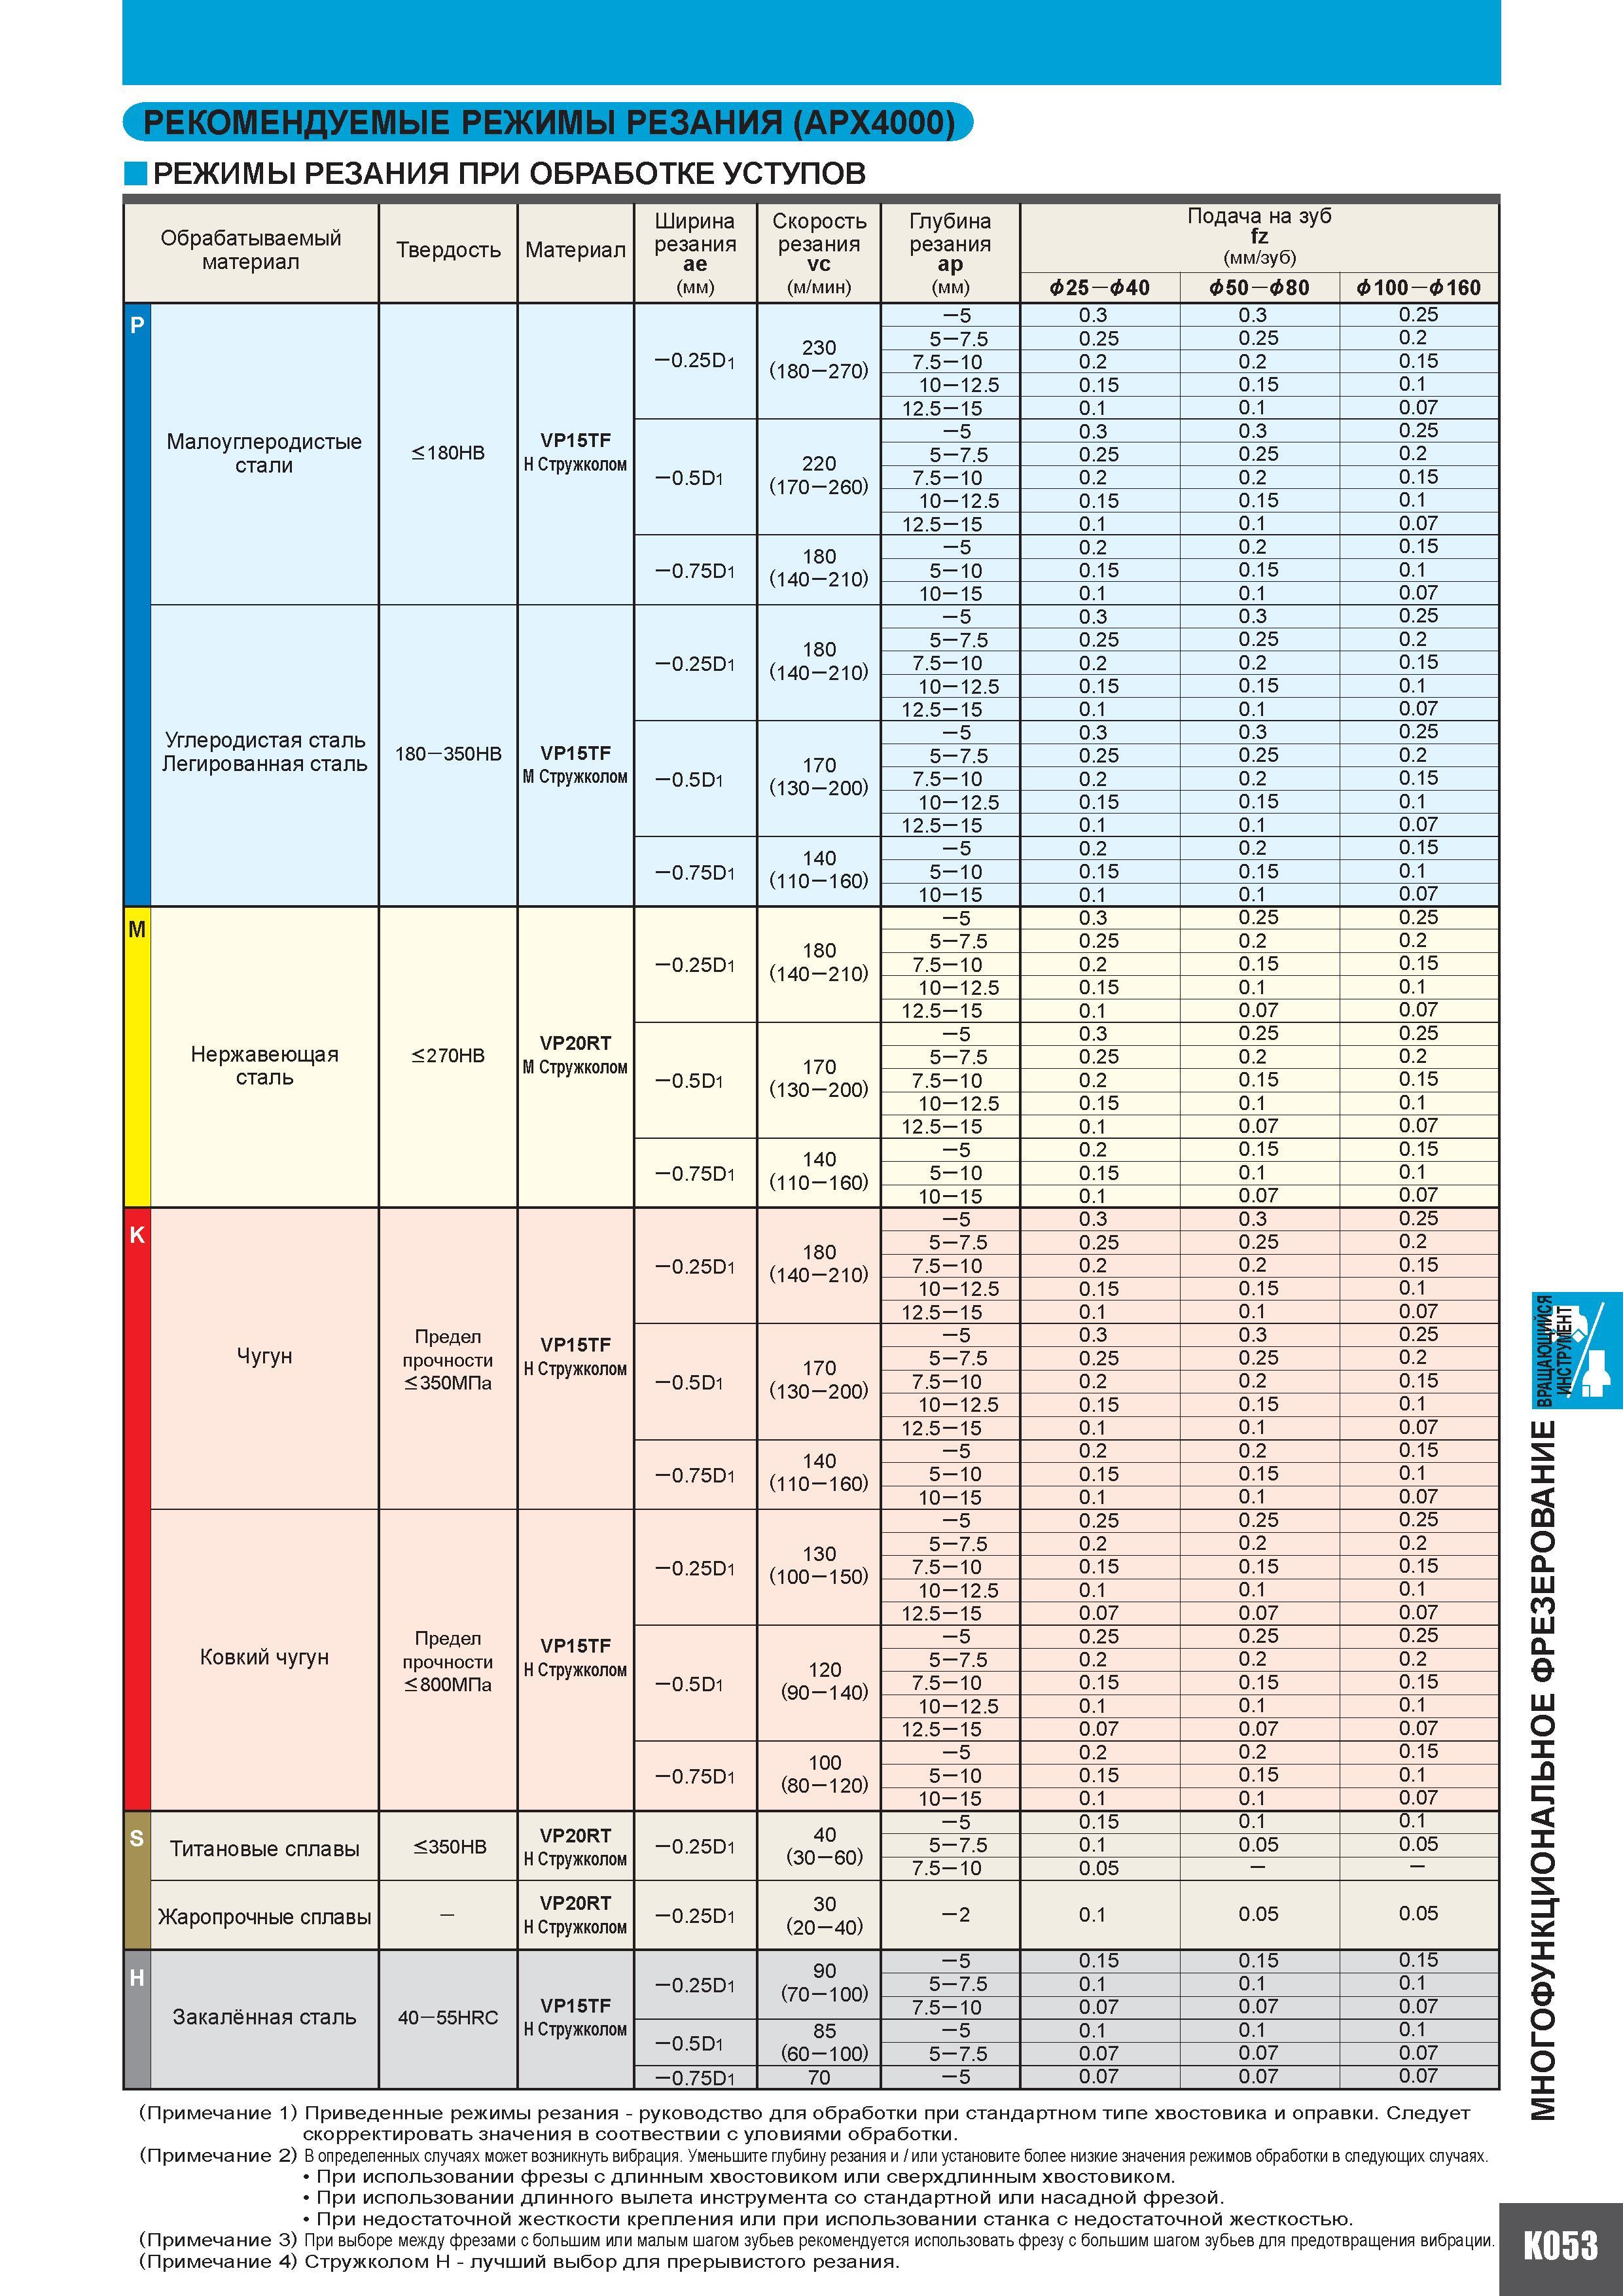
Каталог MITSUBISHI 2010 Режущий инструмент и технологии Стр. K053 0983 Lab2u РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ (APX4000) РЕЖИМЫ РЕЗАНИЯ ПРИ ОБРАБОТКЕ УСТУПОВ Обрабатываемый материал Твердость Материал Ширина резания ae (мм) Скорость резания vc (м/мин) Глубина резания ap (мм) Подача на зуб fz (мм зуб) 26 - 40 60 - 80 100 - 160 Малоуглеродистые стали 180HB VP16TF H Стружколом - 0.25D1 230 (180 -270) -5 0.3 0.3 0.25 5 - 7.5 0.25 0.25 0.2 7.5-10 0.2 0.2 0.15 10 -12.5 0.15 0.15 0.1 12.5 -15 0.1 0.1 0.07 - 0.5D1 220 (170 -260) -5 0.3 0.3 0.25 5 - 7.5 0.25 0.25 0.2 7.5-10 0.2 0.2 0.15 10 -12.5 0.15 0.15 0.1 12.5 -15 0.1 0.1 0.07 - 0.75D1 180 (140 - 210) -5 0.2 0.2 0.15 5 -10 0.15 0.15 0.1 10 -15 0.1 0.1 0.07 Углеродистая сталь Легированная сталь 180-350HB VP16TF M Стружколом -0.25D1 180 (140 - 210) -5 0.3 0.3 0.25 5-7.5 0.25 0.25 0.2 7.5-10 0.2 0.2 0.15 10-12.5 0.15 0.15 0.1 12.5 -15 0.1 0.1 0.07 -0.5D1 170 (130 -200) -5 0.3 0.3 0.25 5-7.5 0.25 0.25 0.2 7.5-10 0.2 0.2 0.15 10-12.5 0.15 0.15 0.1 12.5 -15 0.1 0.1 0.07 -0.75D1 140 (110 -160) -5 0.2 0.2 0.15 5-10 0.15 0.15 0.1 10 -15 0.1 0.1 0.07 M Нержавеющая сталь 270HB VP20RT M Стружколом -0.25D1 180 (140 - 210) -5 0.3 0.25 0.25 5-7.5 0.25 0.2 0.2 7.5-10 0.2 0.15 0.15 10 -12.5 0.15 0.1 0.1 12.5-15 0.1 0.07 0.07 -0.5D1 170 (130 -200) -5 0.3 0.25 0.25 5-7.5 0.25 0.2 0.2 7.5-10 0.2 0.15 0.15 10 -12.5 0.15 0.1 0.1 12.5 -15 0.1 0.07 0.07 -0.75D1 140 (110 -160) - 5 0.2 0.15 0.15 5-10 0.15 0.1 0.1 10 -15 0.1 0.07 0.07 Предел прочности 350МПа VP16TF H Стружколом -0.25D1 180 (140 - 210) -5 0.3 0.3 0.25 5 - 7.5 0.25 0.25 0.2 Чугун 7.5-10 0.2 0.2 0.15 10 -12.5 0.15 0.15 0.1 12.5 -15 0.1 0.1 0.07 -0.5D1 170 (130 -200) -5 0.3 0.3 0.25 5 - 7.5 0.25 0.25 0.2 7.5-10 0.2 0.2 0.15 10 -12.5 0.15 0.15 0.1 12.5 -15 0.1 0.1 0.07 -0.75D1 140 (110 -160) -5 0.2 0.2 0.15 5-10 0.15 0.15 0.1 10 -15 0.1 0.1 0.07 Ковкий чугун Предел прочности 800МПа VP16TF H Стружколом -0.25D1 130 (100 -150) -5 0.25 0.25 0.25 5 - 7.5 0.2 0.2 0.2 7.5-10 0.15 0.15 0.15 10 -12.5 0.1 0.1 0.1 12.5 -15 0.07 0.07 0.07 -0.5D1 120 (90 -140) -5 0.25 0.25 0.25 5 - 7.5 0.2 0.2 0.2 7.5-10 0.15 0.15 0.15 10 -12.5 0.1 0.1 0.1 12.5 -15 0.07 0.07 0.07 -0.75D1 100 (80 -120) -5 0.2 0.2 0.15 5-10 0.15 0.15 0.1 10 -15 0.1 0.1 0.07 Титановые сплавы 350HB VP20RT H Стружколом -0.25D1 40 (30 -60) -5 0.15 0.1 0.1 5-7.5 0.1 0.05 0.05 7.5-10 0.05 Жаропрочные сплавы - VP20RT H Стружколом -0.25D1 30 (20-40) -2 0.1 0.05 0.05 H 40-55HRC VP16TF H Стружколом -0.25D1 90 (70 -100) -5 0.15 0.15 0.15 5-7.5 0.1 0.1 0.1 7.5-10 0.07 0.07 0.07 -0.5D1 85 (60 -100) -5 0.1 0.1 0.1 5-7.5 0.07 0.07 0.07 -0.75D1 70 -5 0.07 0.07 0.07 qS О е О X .0 X О (Примечание 1) Приведенные режимы резания - руководство для обработки при стандартном типе хвостовика и оправки. Следует скорректировать значения в соотвествии с уловиями обработки. (Примечание 2) В определенных случаях может возникнуть вибрация. Уменьшите глубину резания и или установите более низкие значения режимов обработки в следующих случаях. При использовании фрезы с длинным хвостовиком или сверхдлинным хвостовиком. При использовании длинного вылета инструмента стандартной или насадной фрезой. При недостаточной жесткости крепления или при использовании станка с недостаточной жесткостью. (Примечание 3) При выборе между фрезами с большим или малым шагом зубьев рекомендуется использовать фрезу с большим шагом зубьев для предотвращения вибрации. (Примечание 4) Стружколом H - лучший выбор для прерывистого резания. K053 |
|||||
См.также / See also : |
|||||
Резцы по металлу Особенности / Metal lathe tools Features |
Сверла Конструкция / Parts of a drill |
||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Сборные фрезы с СМП / Parts of a milling cutter |
||||
Метчики Конструкция / Thread taps for metal |
Метчик для накатки резьбы / Cold forming roll taps |
||||
Плашки по металлу / Thread dies |
Развертки по металлу и развертывание отверстий / Reaming and reamer cutting tool |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) | |||||
| |
|||||
 980 |  981 |  982 |  984 |  985 |  986 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
