| Обновлено 2020-04-16 11:21:55 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system MITSUBISHI | Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) |
|||||
848 Каталог MITSUBISHI 2010 Режущий инструмент и инструментальные системы Стр.I320 |
|||||
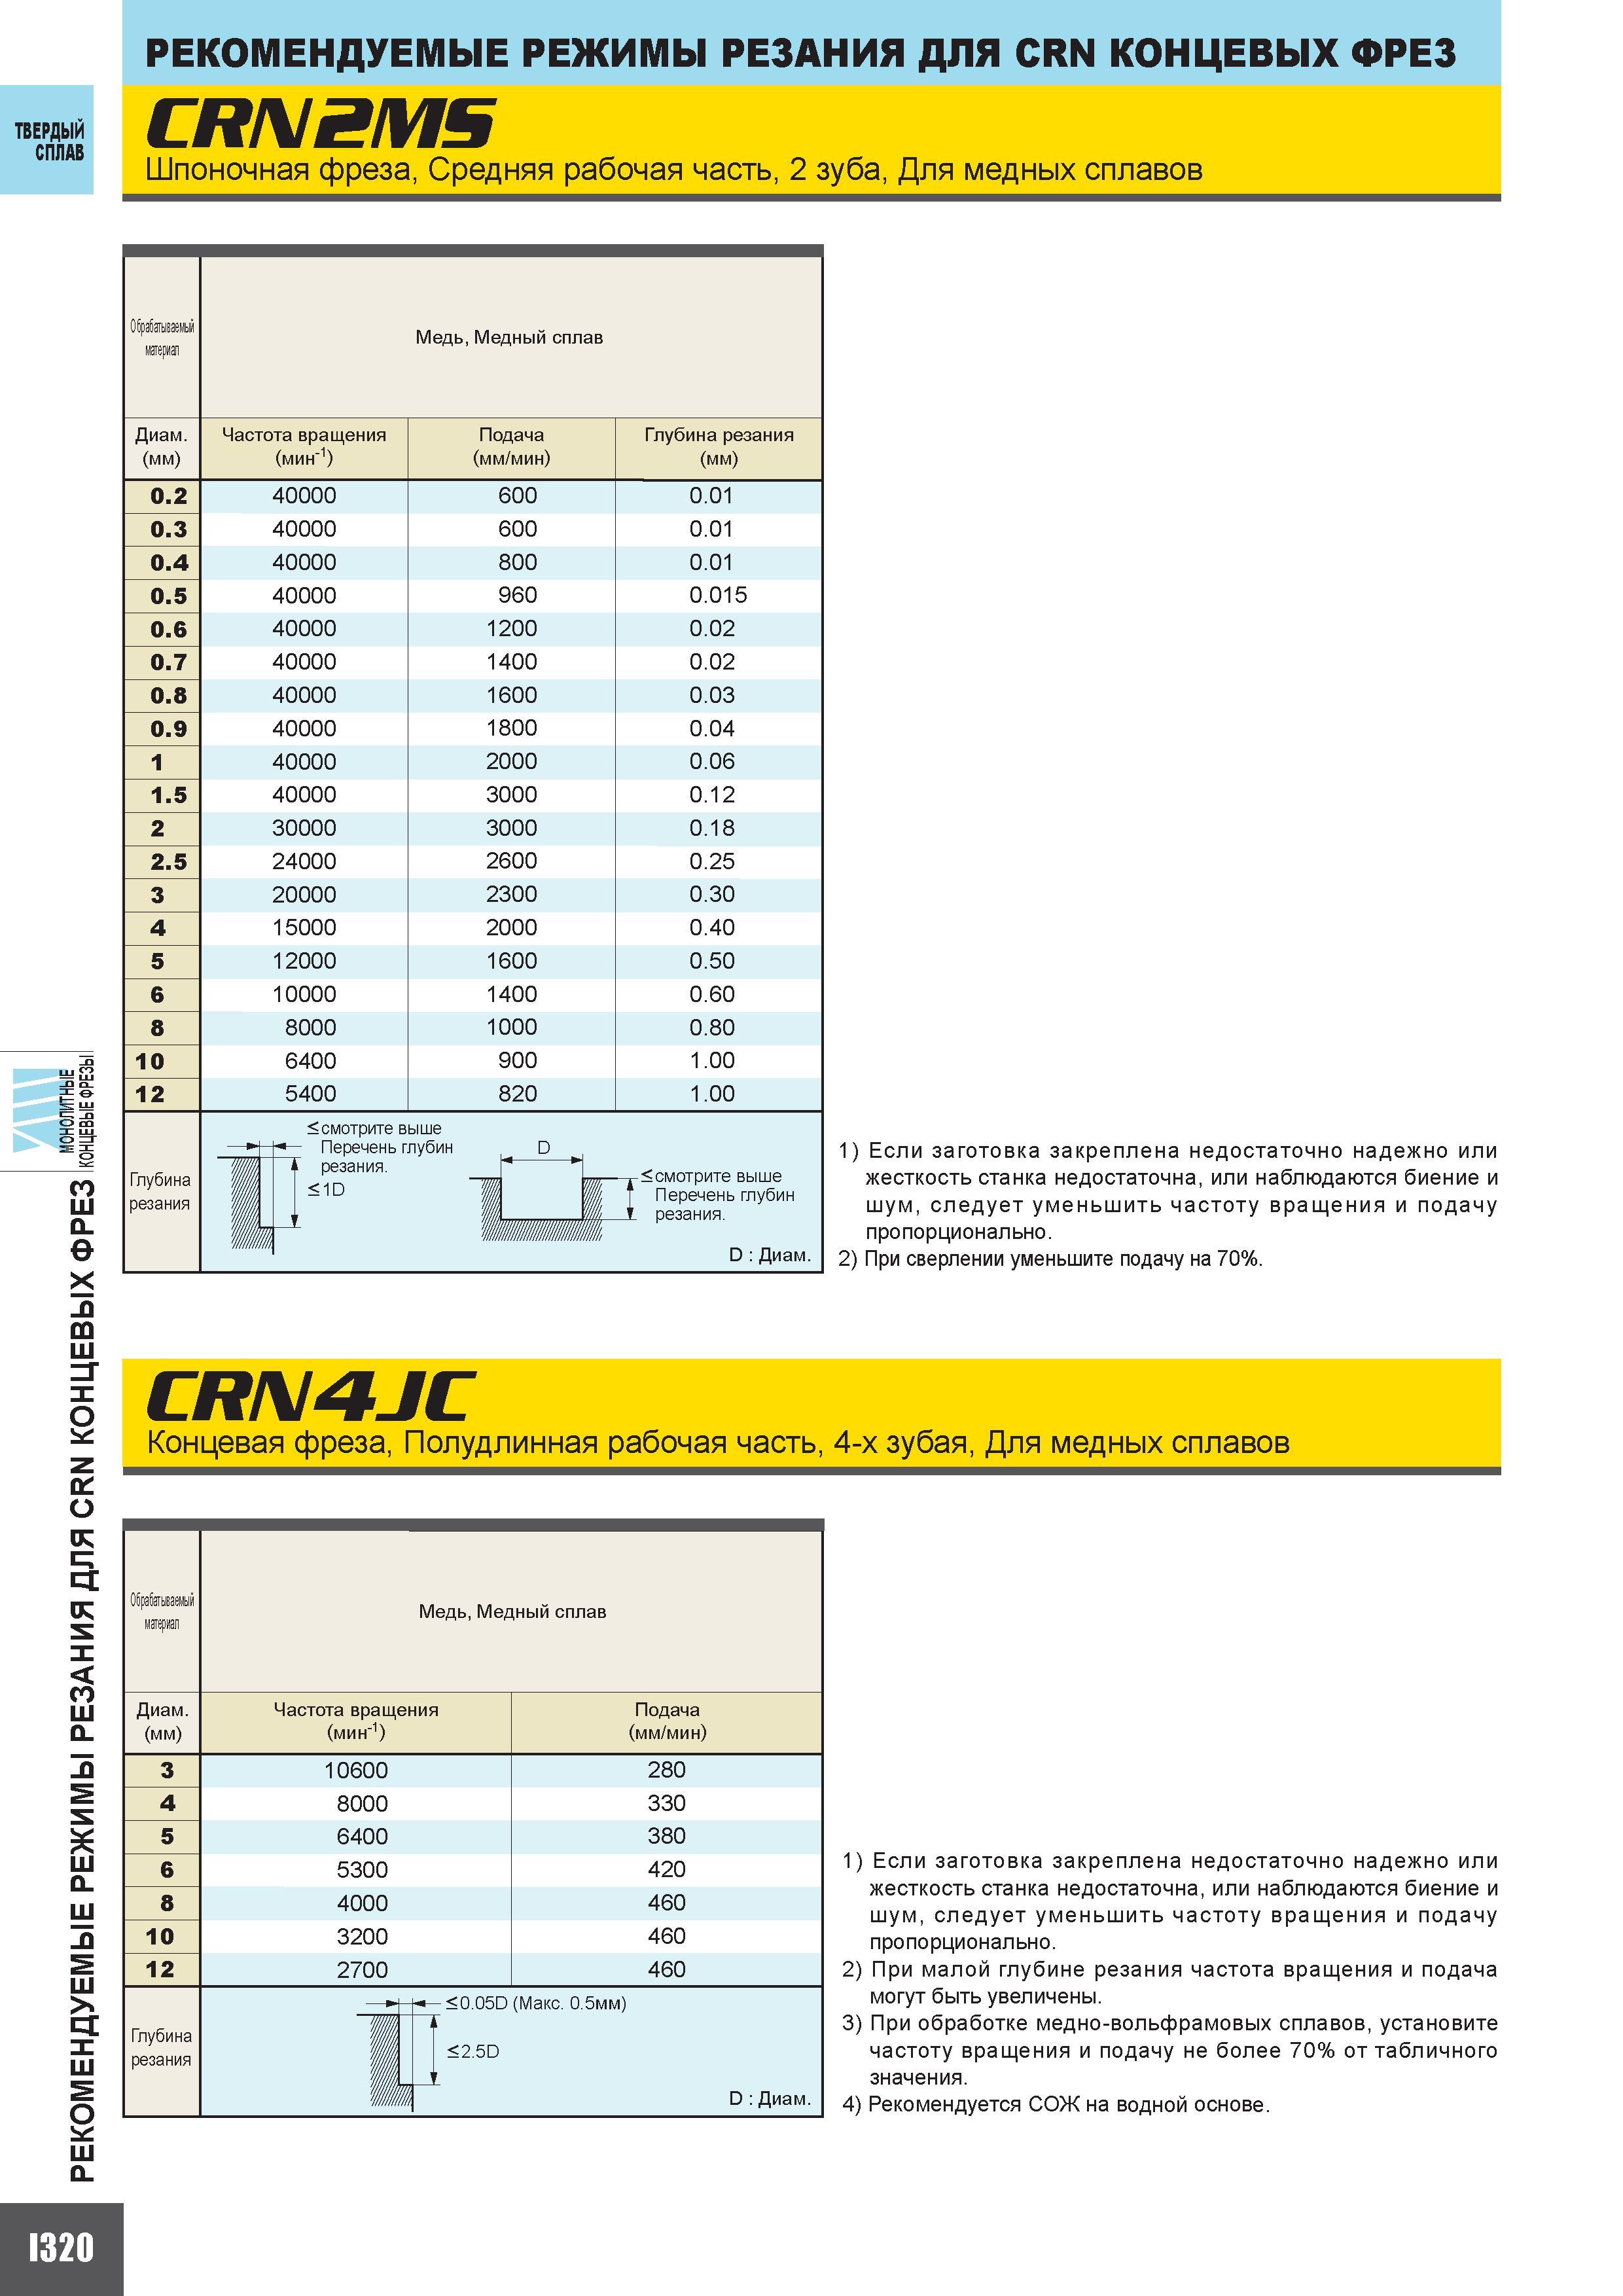
Каталог MITSUBISHI 2010 Режущий инструмент и технологии Стр. I320 0848 Lab2u РЕКОМЕНДУЕМЫЕ РЕЖИМЫ РЕЗАНИЯ ДЛЯ CRN КОНЦЕВЫХ ФРЕЗ g CRN2MS Шпоночная фреза Средняя рабочая часть 2 зуба Для медных сплавов CL I320 Медь Медный сплав Диаметр (мм) Частота вращения (мин-1) Подача (мм/мин) Глубина резания (мм) 0.2 0.3 0.4 0.5 0.6 0.7 0.8 0.9 1 1.5 2 2.5 3 10 Т2 40000 40000 40000 40000 40000 40000 40000 40000 40000 40000 30000 24000 20000 15000 12000 10000 8000 6400 5400 600 600 800 960 1200 1400 1600 1800 2000 3000 3000 2600 2300 2000 1600 1400 1000 900 820 0.01 0.01 0.01 0.015 0.02 0.02 0.03 0.04 0.06 0.12 0.18 0.25 0.30 0.40 0.50 0.60 0.80 1.00 1.00 Глубина резания смотрите выше - Перечень глубин резания. 1D D смотрите выше Перечень глубин резания. D Диаметр 1) Если заготовка закреплена недостаточно надежно или жесткость станка недостаточна или наблюдаются биение и шум следует уменьшить частоту вращения и подачу пропорционально. 2) При сверлении уменьшите подачу на 70%. CRN4JC Концевая фреза Полудлинная рабочая часть 4-х зубая Для медных сплавов Обрабатываем материал Медь Медный сплав Диаметр (мм ) Частота вращения (мин-1) Подача (мм/мин) 3 10600 280 4 8000 330 5 6400 380 6 5300 420 8 4000 460 10 3200 460 12 2700 460 Глубина резания 1 0.05D (Макс. 0.5мм) 2.5D D Диаметр 1) Если заготовка закреплена недостаточно надежно или жесткость станка недостаточна или наблюдаются биение и шум следует уменьшить частоту вращения и подачу пропорционально. 2) При малой глубине резания частота вращения и подача могут быть увеличены. 3) При обработке медно-вольфрамовых сплавов установите частоту вращения и подачу не более 70% от табличного значения. 4) Рекомендуется СОЖ на водной основе. |
|||||
См.также / See also : |
|||||
Резцы по металлу Особенности / Metal lathe tools Features |
Сверла Конструкция / Parts of a drill |
||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Сборные фрезы с СМП / Parts of a milling cutter |
||||
Метчики Конструкция / Thread taps for metal |
Метчик для накатки резьбы / Cold forming roll taps |
||||
Плашки по металлу / Thread dies |
Развертки по металлу и развертывание отверстий / Reaming and reamer cutting tool |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) | |||||
| |
|||||
 845 |  846 |  847 |  849 |  850 |  851 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
