| Обновлено 2020-04-16 11:21:55 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system MITSUBISHI | Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) |
|||||
845 Каталог MITSUBISHI 2010 Режущий инструмент и инструментальные системы Стр.I317 |
|||||
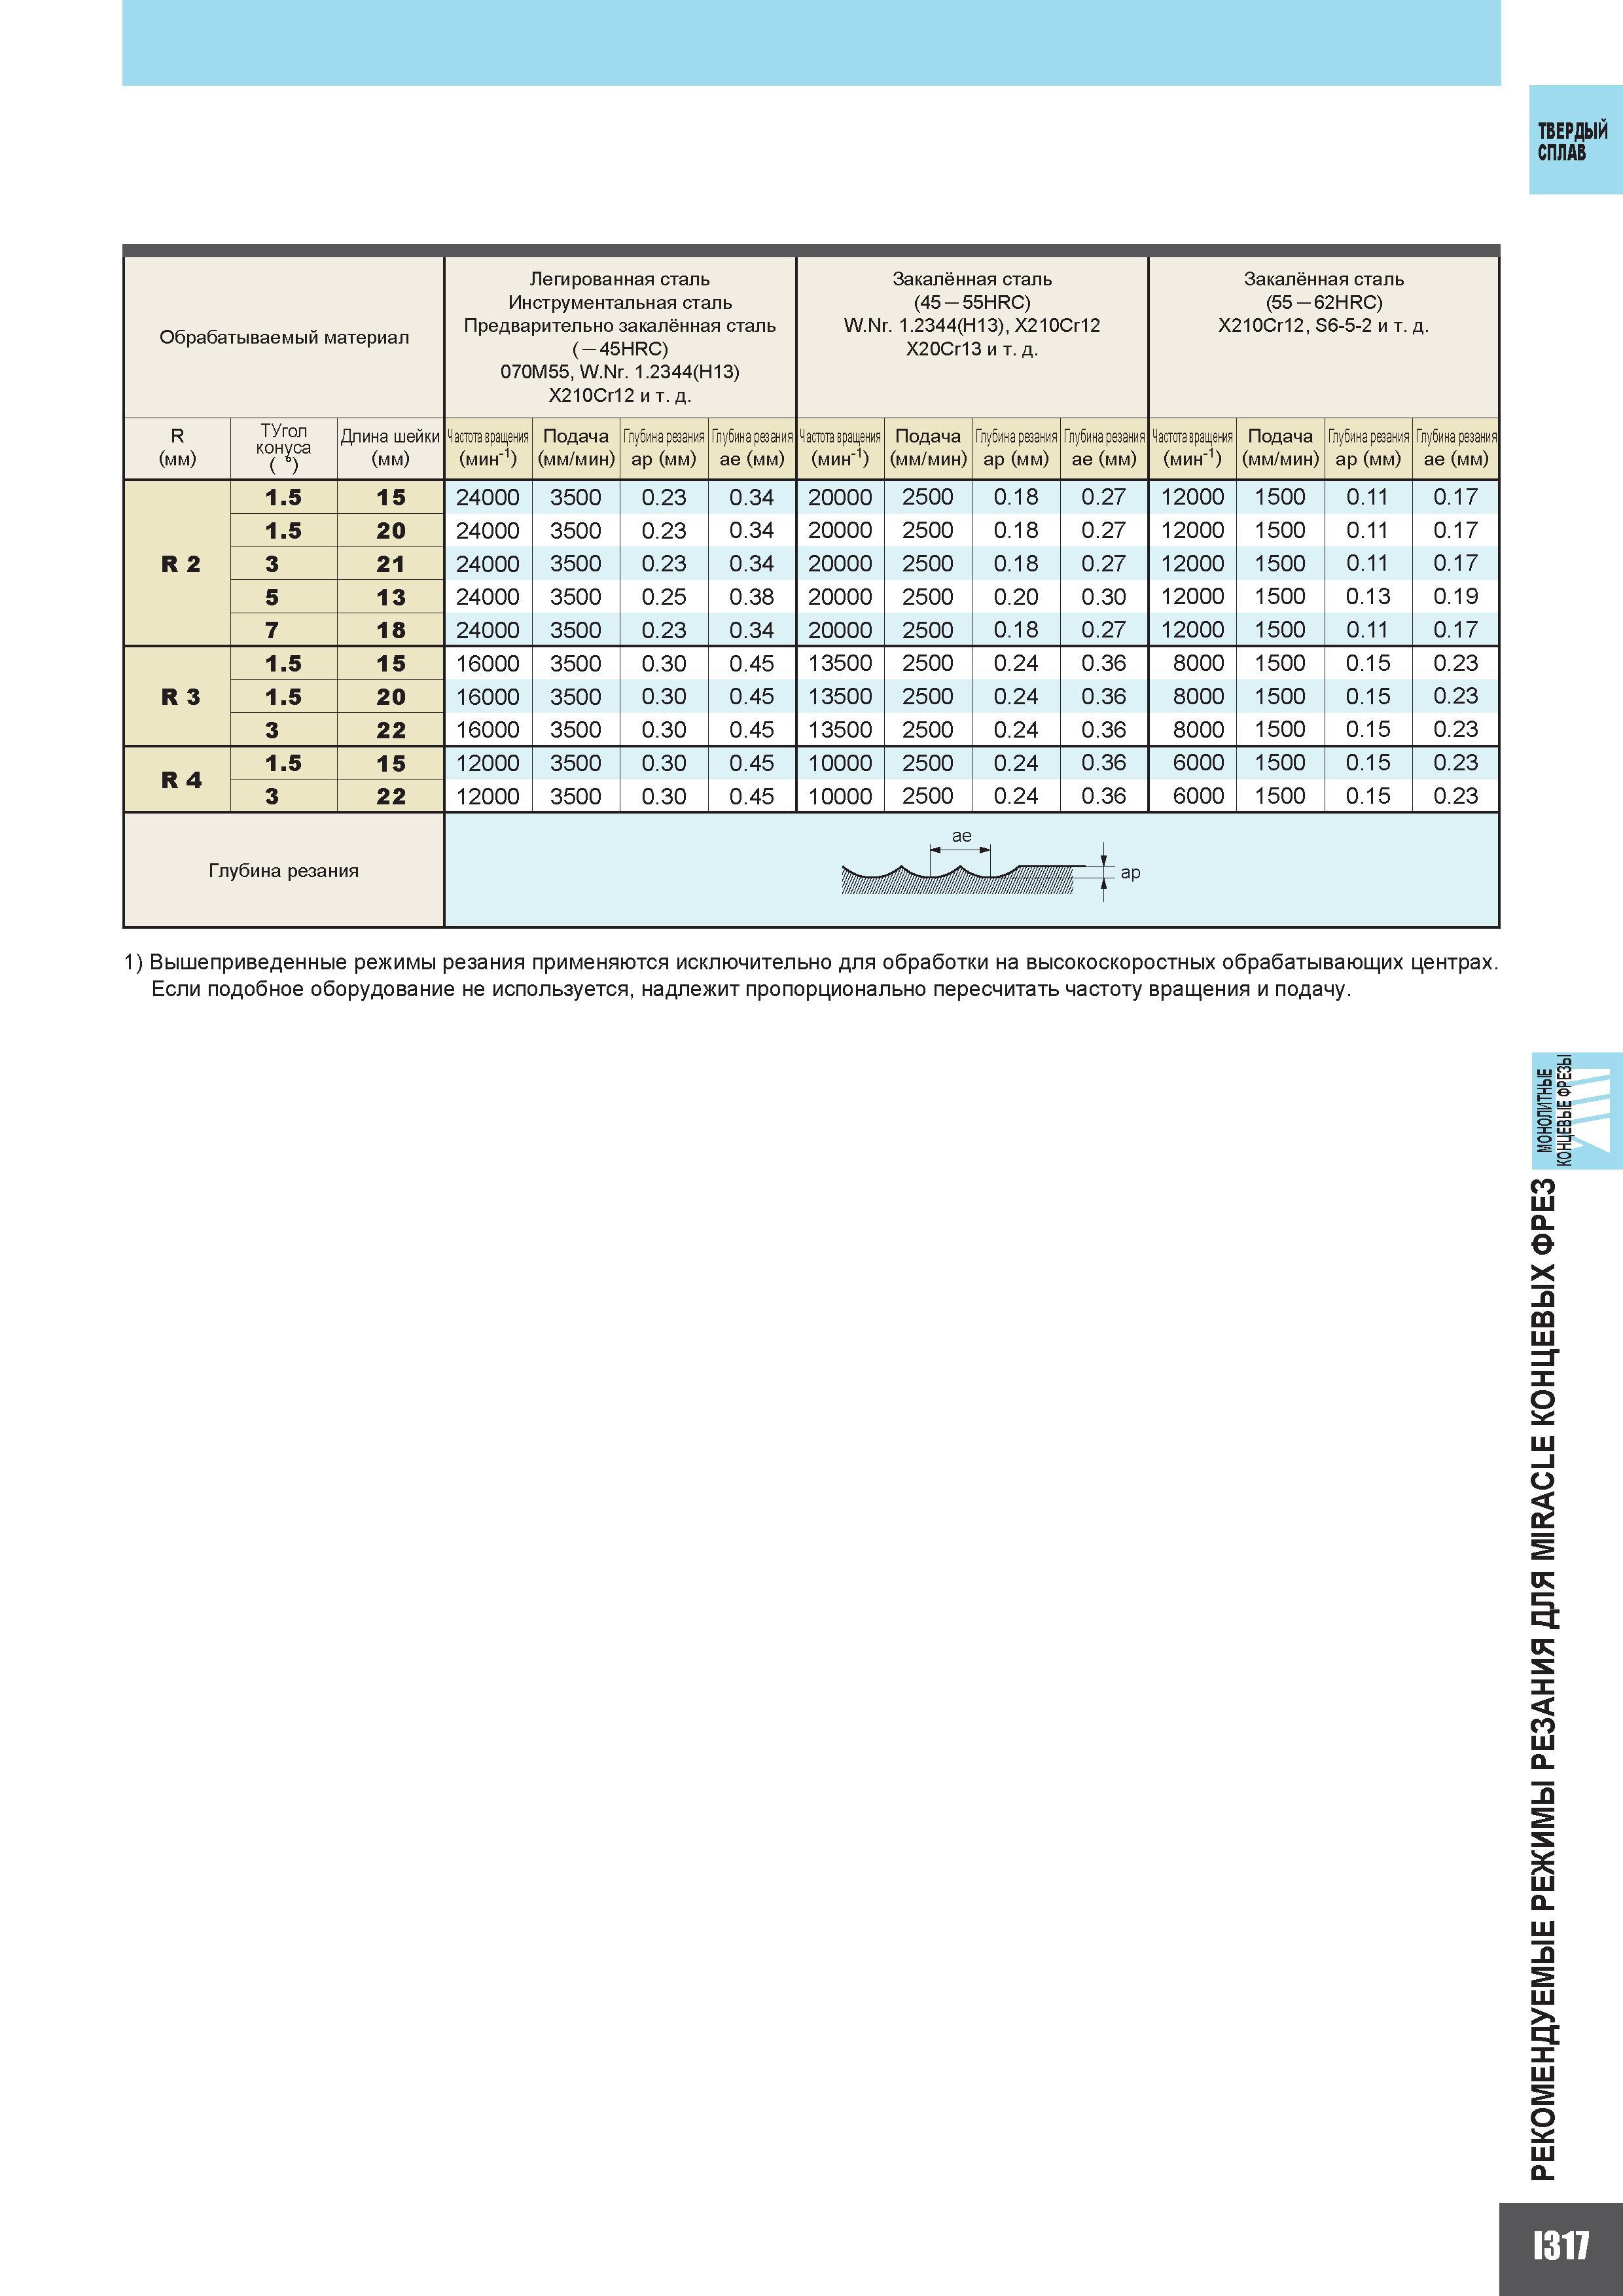
Каталог MITSUBISHI 2010 Режущий инструмент и технологии Стр. I317 0845 Lab2u ТВЕРДЫЙ СПЛАВ Обрабатываемый материал Легированная сталь Инструментальная сталь Предварительно закалённая сталь (- 45HRC) 070M55 W.Nr. 1.2344(H13) X210Cr12 и т. д. Закалённая сталь (45 - 55HRC) W.Nr. 1.2344(H13) X210Cr12 X20Cr13 и т. д. R (мм ) ла Тк Длина шейки (мм) Частота вращения (мин-1) Подача (мм/мин ) Глубина резания ap (мм) Глубина резания ae (мм) Частота вращения (мин-1) Подача (мм/мин ) Глубина резания ap (мм) Глубина резания ae (мм) Частота вращения (мин-1) Подача (мм/мин) Глубина резания ap (мм) Глубина резания ae (мм) R 2 1.5 15 24000 3500 0.23 0.34 20000 2500 0.18 0.27 12000 1500 0.11 0.17 1.5 20 24000 3500 0.23 0.34 20000 2500 0.18 0.27 12000 1500 0.11 0.17 3 21 24000 3500 0.23 0.34 20000 2500 0.18 0.27 12000 1500 0.11 0.17 5 13 24000 3500 0.25 0.38 20000 2500 0.20 0.30 12000 1500 0.13 0.19 7 18 24000 3500 0.23 0.34 20000 2500 0.18 0.27 12000 1500 0.11 0.17 R 3 1.5 15 16000 3500 0.30 0.45 13500 2500 0.24 0.36 8000 1500 0.15 0.23 1.5 20 16000 3500 0.30 0.45 13500 2500 0.24 0.36 8000 1500 0.15 0.23 3 22 16000 3500 0.30 0.45 13500 2500 0.24 0.36 8000 1500 0.15 0.23 R 4 1.5 15 12000 3500 0.30 0.45 10000 2500 0.24 0.36 6000 1500 0.15 0.23 3 22 12000 3500 0.30 0.45 10000 2500 0.24 0.36 6000 1500 0.15 0.23 Закалённая сталь (55 - 62HRC) X210Cr12 S6-5-2 и т. д. Глубина резания ae 4 ap 1) Вышеприведенные режимы резания применяются исключительно для обработки на высокоскоростных обрабатывающих центрах. Если подобное оборудование не используется надлежит пропорционально пересчитать частоту вращения и подачу. |
|||||
См.также / See also : |
|||||
Расчет режимов резания при токарной обработке / Turning formulas |
Расчет режимов резания при сверлении / Formulas for drilling |
||||
Аналоги сталей Таблицы / Workpiece material conversion table |
Расчет режимов резания при фрезеровании / Milling formulas |
||||
Группы конструкционных материалов / Workpiece material groups |
Удельная сила резания / Specific cutting force |
||||
Техника безопасности при работе с инструментом / Metal cutting safety |
Производительность режущего инструмента / Machining economy |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2010 Режущий инструмент и системы (Всего 1348 стр.) | |||||
| |
|||||
 842 |  843 |  844 |  846 |  847 |  848 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
