| Обновлено 2020-04-17 05:40:05 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system SANDVIK COROMANT | Руководство SANDVIK COROMANT 2010 Резьбонарезной инструмент (Всего 118 стр.) |
|||||
При фрезеровании профиль резьбы формируется за один проход в результате перемещения инструмента по винтовой интерполяции В этом случае смещение и35 Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Стр.35 |
|||||
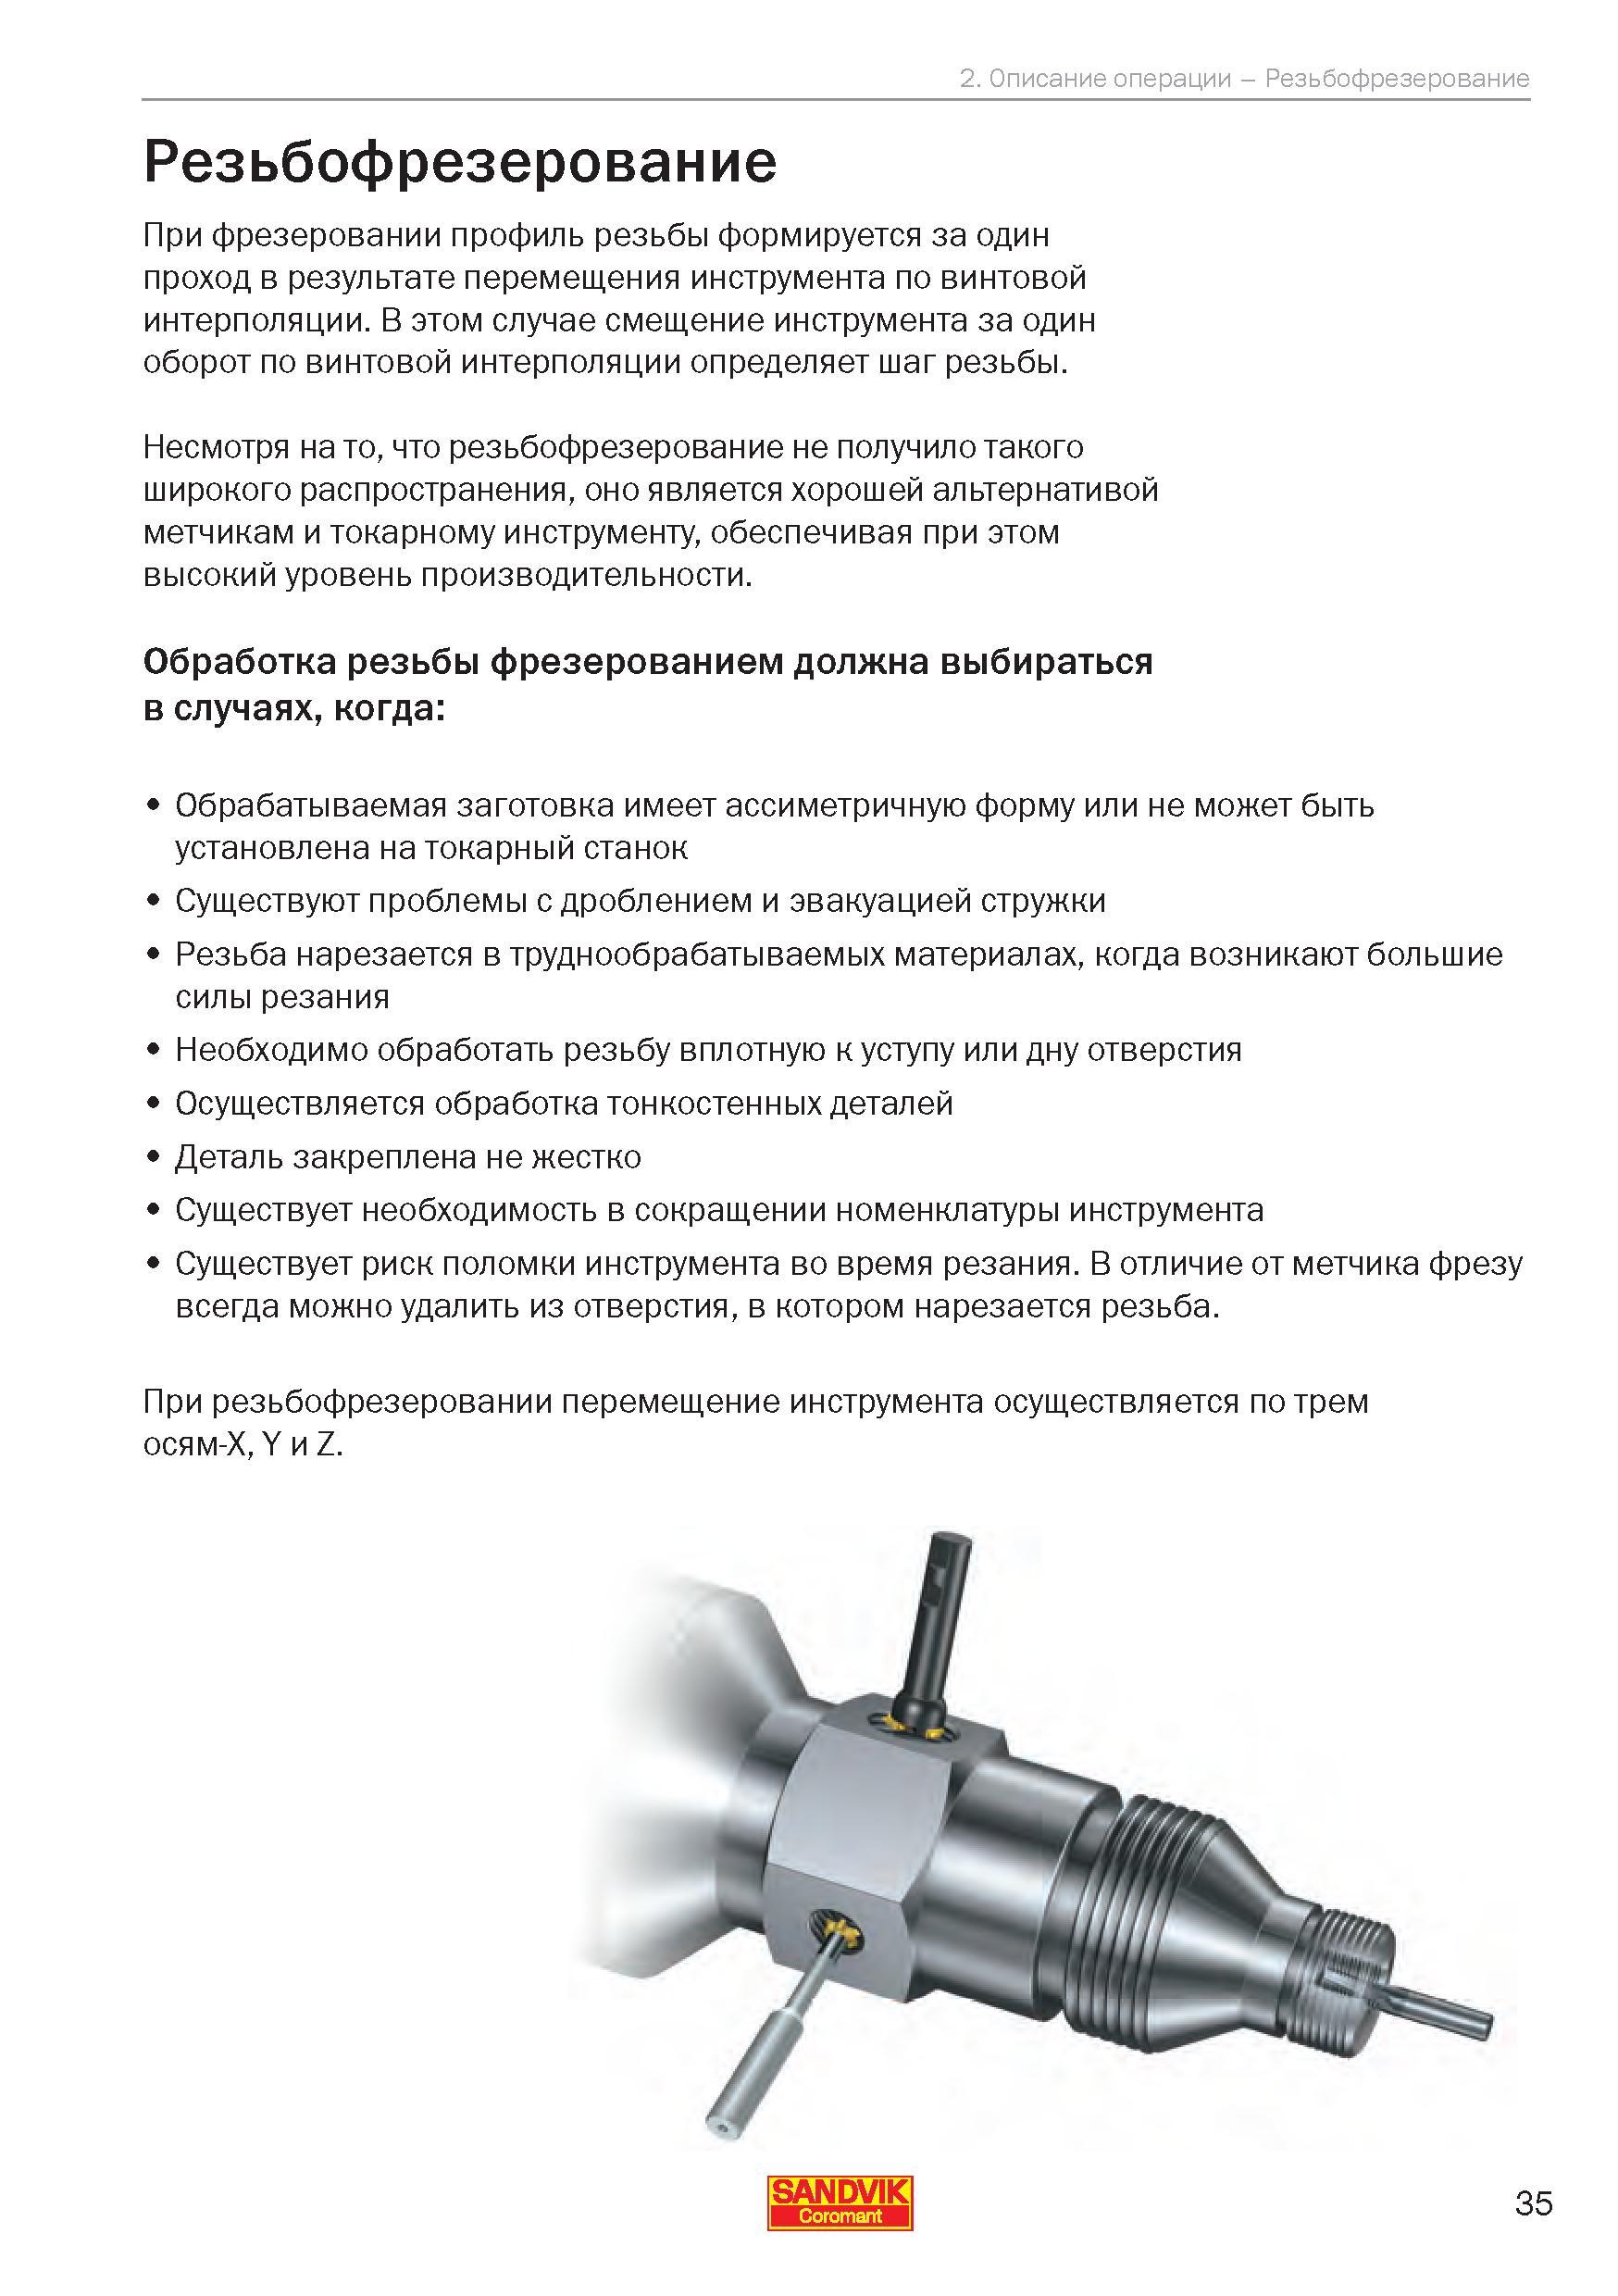
При фрезеровании профиль резьбы формируется за один проход в результате перемещения инструмента по винтовой интерполяции В этом случае смещение и При фрезеровании профиль резьбы формируется за один проход в результате перемещения инструмента по винтовой интерполяции. В этом случае смещение инструмента за один оборот по винтовой интерполяции определяет шаг резьбы. Несмотря на то, что резьбофрезерование не получило такого широкого распространения, оно является хорошей альтернативой метчикам и токарному инструменту, обеспечивая при этом высокий уровень производительности. Обработка резьбы фрезерованием должна выбираться в случаях, когда: Обрабатываемая заготовка имеет ассиметричную форму или не может быть установлена на токарный станок Существуют проблемы с дроблением и эвакуацией стружки Резьба нарезается в труднообрабатываемых материалах, когда возникают большие силы резания Необходимо обработать резьбу вплотную к уступу или дну отверстия Осуществляется обработка тонкостенных деталей Деталь закреплена не жестко Существует необходимость в сокращении номенклатуры инструмента Существует риск поломки инструмента во время резания. В отличие от метчика фрезу всегда можно удалить из отверстия, в котором нарезается резьба. При резьбофрезеровании перемещение инструмента осуществляется по трем осям-X, Y и Z. 35 2. Описание операции - Резьбофрезерование Резьбофрезерование |
|||||
См.также / See also : |
|||||
Расчет режимов резания при токарной обработке / Turning formulas |
Расчет режимов резания при сверлении / Formulas for drilling |
||||
Аналоги сталей Таблицы / Workpiece material conversion table |
Расчет режимов резания при фрезеровании / Milling formulas |
||||
Группы конструкционных материалов / Workpiece material groups |
Удельная сила резания / Specific cutting force |
||||
Техника безопасности при работе с инструментом / Metal cutting safety |
Производительность режущего инструмента / Machining economy |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2010 Резьбонарезной инструмент (Всего 118 стр.) | |||||
| |
|||||
 32 Величина радиуса при вершине режущей резьбовой пластины подбирается индивидуально для каждой технологической операции в зависимости от условий об |  33 Внимательное наблюдение за состоянием сменной режущей твердосплавной пластины Сандвик Коромант в процессе токарной обработки позволит назначить о |  34 | 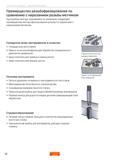 36 | 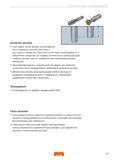 37 | 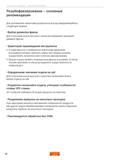 38 Для достижения наилучших результатов при резьбофрезеровании всегда придерживайтесь следующих правил Для получения резьб высокого качества выбирай |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
