| Обновлено 2020-05-24 09:03:50 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
MITSUBISHI | Каталог MITSUBISHI 2014 Металлорежущий инструмент (Всего 1352 стр.) |
|||||
|
773 Каталог MITSUBISHI 2014 Металлорежущий инструмент токарный и вращающийся Стр.I213 |
|||||
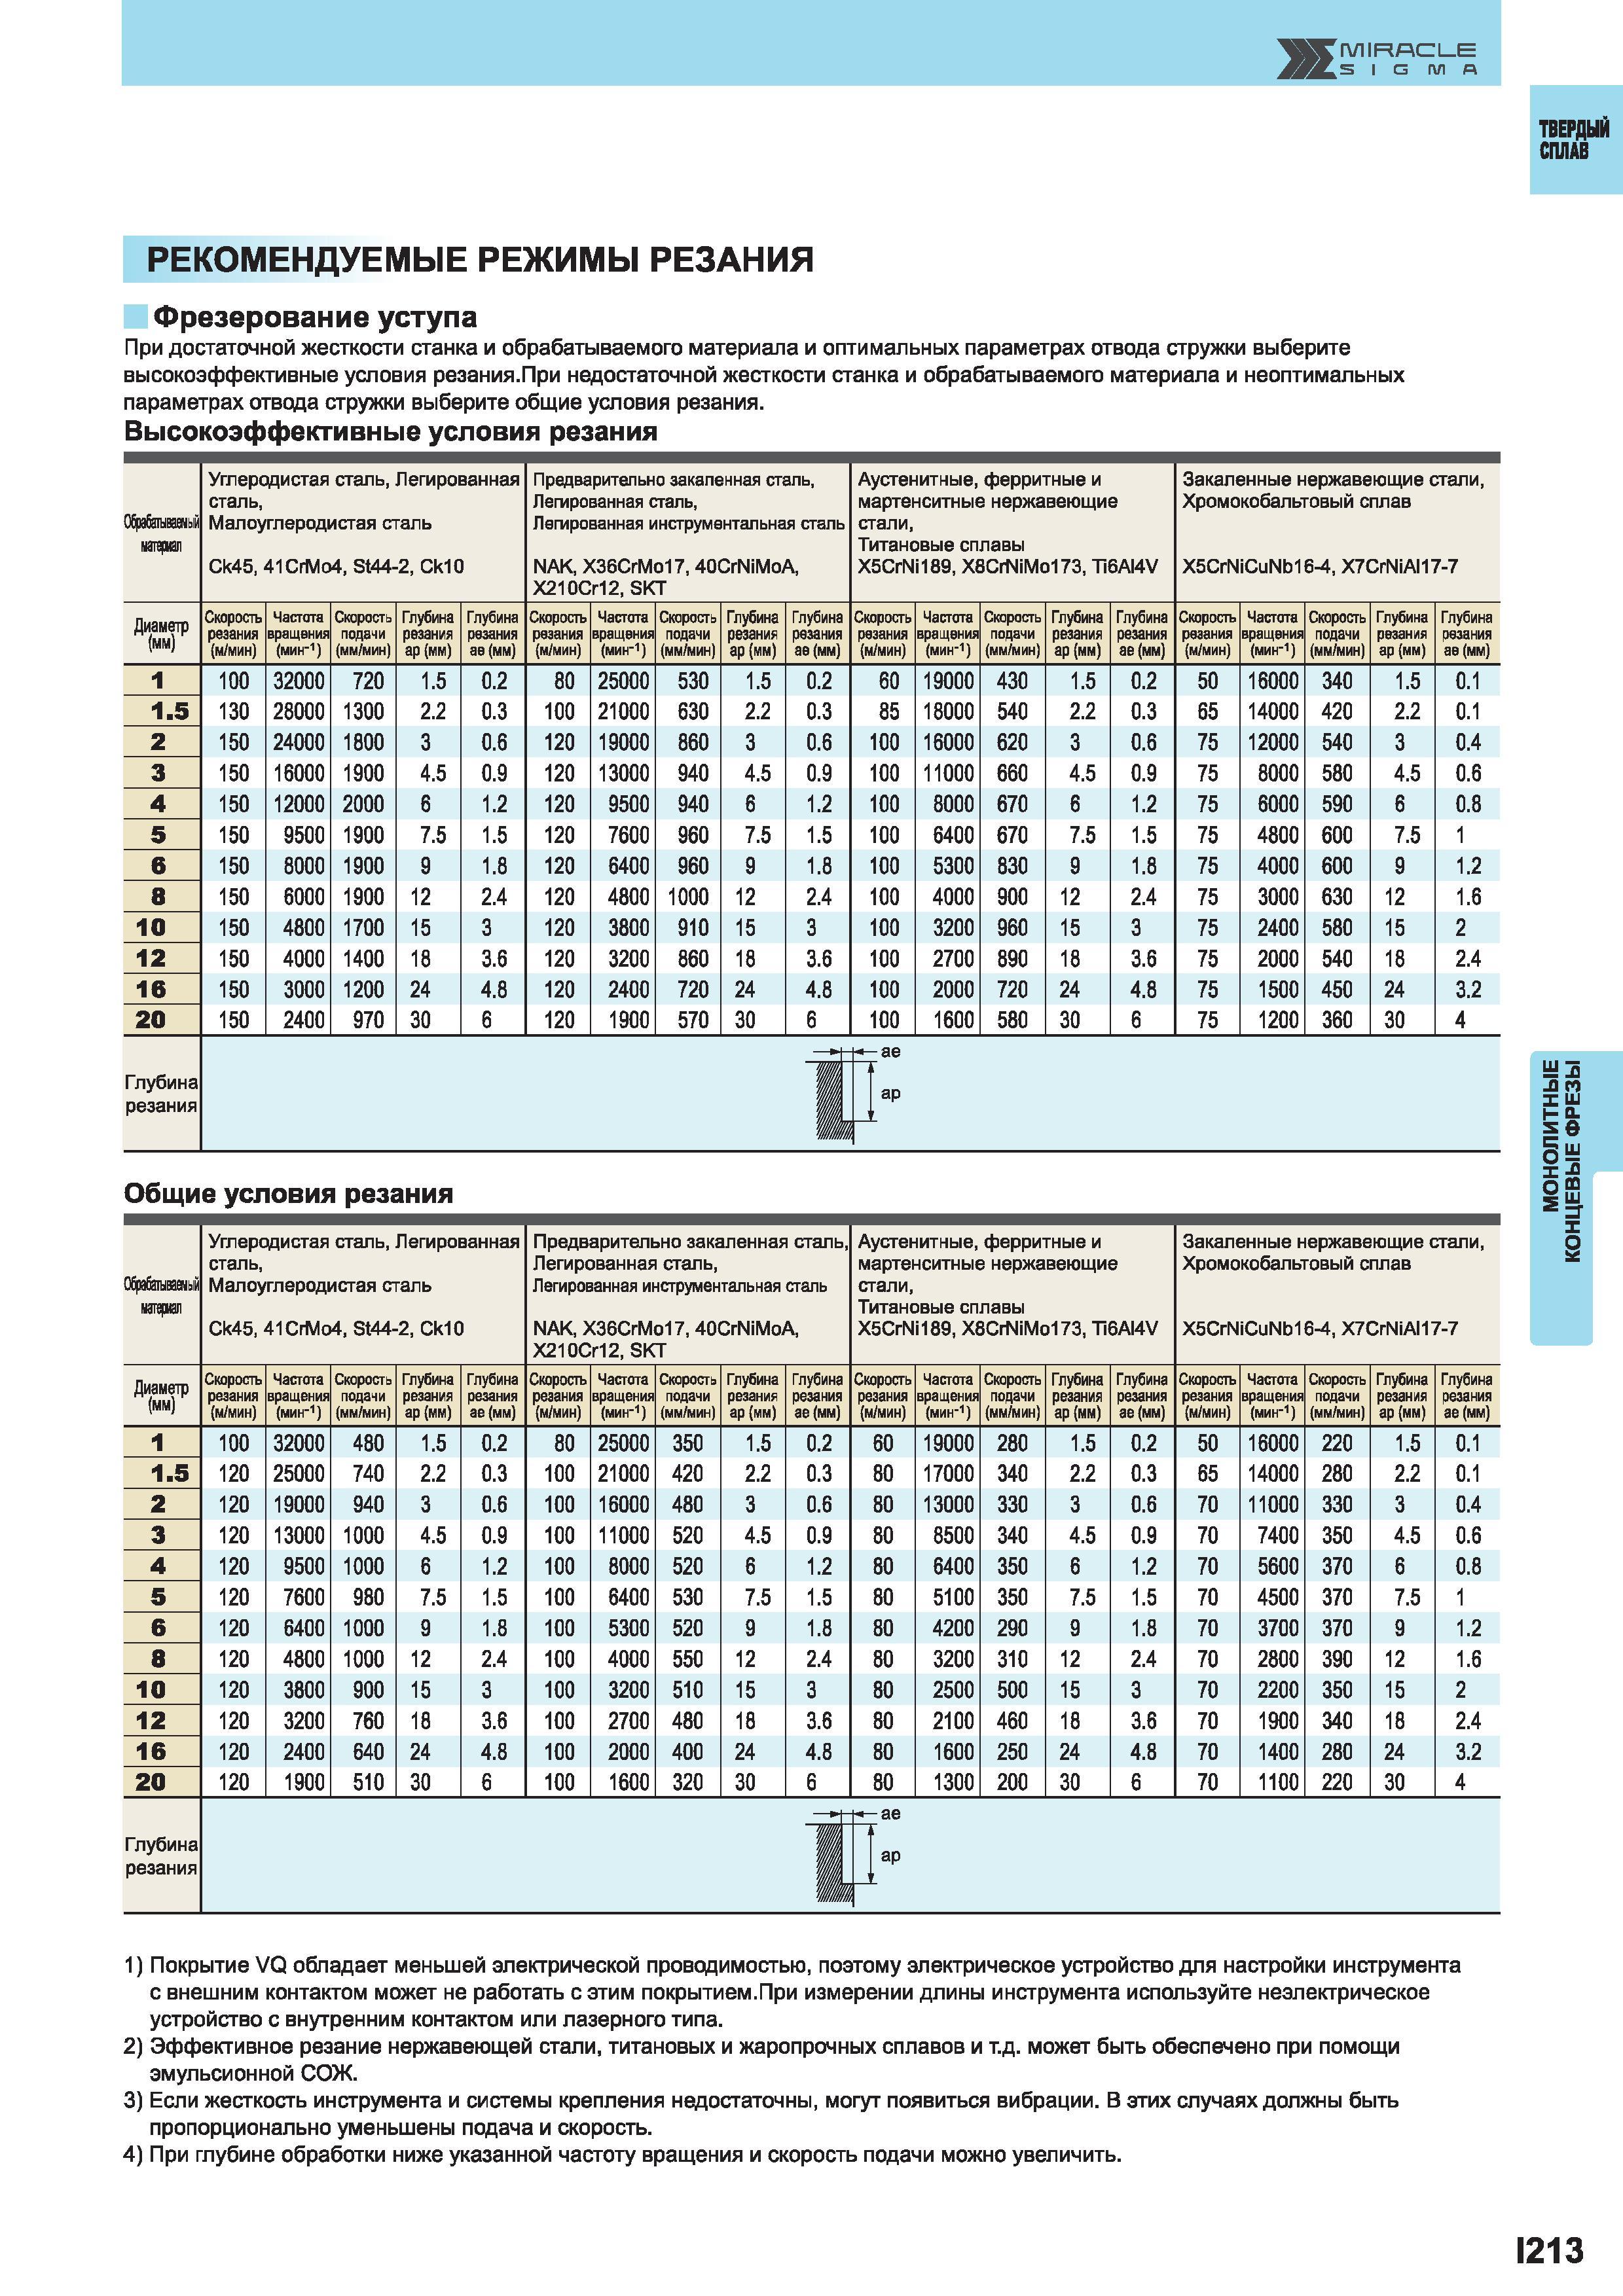
Режимы резания Mitsubishi при фрезеровании цельными концевыми фрезами Легированная инструментальная сталь NAK Х36СгМо17 40CrNiMoA Х210Сг12 SKT АуРежимы резания Mitsubishi при фрезеровании цельными концевыми фрезами Легированная инструментальная сталь NAK Х36СгМо17 40CrNiMoA Х210Сг12 SKT Аустенитные ферритные и мартенситные нержавеющие стали Титановые сплавы X5CrNi189 X8CrNiMo173 T16AI4V Закаленные нержавеющие стали Хромокобальтовый сплав X5CrNiCuNb16-4 X7CrNiAI17-7 Диаметр (мм) Скорость резания (м/мин) Частота вращения (мин-1) Скорость подачи (мм/мин) Глубина резания ар (мм) Глубина резания ае (мм) Скорость резания (м/мин) Частота вращения (мин-1) Скорость подачи (мм/мин) Глубина резания ар(мм) Глубина резания ае (мм) Скорость резания (м/мин) Частота вращени (мин-1) Скорость подачи (мм/мин) Глубина резания ар (мм) Глубина рекния ае (мм) Скорость резания (м/мин) Частота вращения (мин-1) Скорость подачи (мм/мин) Глубина резания ар (мм) Глубина резания ае (мм) 1 100 32000 720 1.5 0.2 80 25000 530 1.5 0.2 60 19000 430 1.5 0.2 50 16000 340 1.5 0.1 1.5 130 28000 1300 2.2 0.3 100 21000 630 2.2 0.3 85 18000 540 2.2 0.3 65 14000 420 2.2 0.1 2 150 24000 1800 3 0.6 120 19000 860 3 0.6 100 16000 620 3 0.6 75 12000 540 3 0.4 3 150 16000 1900 4.5 0.9 120 13000 940 4.5 0.9 100 11000 660 4.5 0.9 75 8000 580 4.5 0.6 4 150 12000 2000 6 1.2 120 9500 940 6 1.2 100 8000 670 6 1.2 75 6000 590 6 0.8 5 150 9500 1900 7.5 1.5 120 7600 960 7.5 1.5 100 6400 670 7.5 1.5 75 4800 600 7.5 1 6 150 8000 1900 9 1.8 120 6400 960 9 1.8 100 5300 830 9 1.8 75 4000 600 9 1.2 8 150 6000 1900 12 2.4 120 4800 1000 12 2.4 100 4000 900 12 2.4 75 3000 630 12 1.6 10 150 4800 1700 15 3 120 3800 910 15 3 100 3200 960 15 3 75 2400 580 15 2 12 150 4000 1400 18 3.6 120 3200 860 18 100 2700 890 18 3.6 75 2000 540 18 2.4 16 150 3000 1200 24 4.8 120 2400 720 24 4.8 100 2000 720 24 4.8 75 1500 450 24 3.2 20 150 2400 970 30 6 120 1900 570 30 6 100 1600 580 30 6 75 1200 360 30 4 Глубина резания ае 1 ар Общие условия резания Офабашшый юциал Углеродистая сталь Легированная сталь Малоуглеродистая сталь Ck45 41СгМо4 St44-2Предварительно закаленная сталь Легированная сталь Легированная инструментальная сталь NAK Х36СгМо17 40CrNiMoA Х210Сг12 SKT Аустенитные ферритные и мартенситные нержавеющие стали Титановые сплавы X5CrNi189 X8CrNiMo173 T16AI4V Закаленные нержавеющие стали Хромокобальтовый сплав X5CrNiCuNb16-4 X7CrNiAI17-7 Диаметр (мм) Скорость резания (м/мин) Частота вращения (мин-1) Скорость подачи (мм/мин) Глубина резания ар (мм) Глубина резания ае (мм) Скорость резания (м/мин) Частота вращения (мин-1) Скорость подачи (мм/мин) Глубина резания ар(мм) Глубина резания ае (мм) Скорость резания (м/мин) Частота вращение (мин-1) Скорость подачи (мм/мин) Глубина резания ар (мм) Глубина резания ае (мм) Скорость резания (м/мин) Частота вращения (мин-1) Скорость подачи (мм/мин) Глубина резания ар (мм) Глубина резания ае (мм) 1 100 32000 480 1.5 0.2 80 25000 350 1.5 0.2 60 19000 280 1.5 0.2 50 16000 220 1.5 0.1 1.5 120 25000 740 2.2 0.3 100 21000 420 2.2 0.3 80 17000 340 2.2 0.3 65 14000 280 2.2 0.1 2 120 19000 940 3 0.6 100 16000 480 3 0.6 80 13000 330 3 0.6 70 11000 330 3 0.4 3 120 13000 1000 4.5 0.9 100 11000 520 4.5 0.9 80 8500 340 4.5 0.9 70 7400 350 4.5 0.6 4 120 9500 1000 6 1.2 100 8000 520 6 1.2 80 6400 350 6 1.2 70 5600 370 6 0.8 5 120 7600 980 7.5 1.5 100 6400 530 7.5 1.5 80 5100 350 7.5 1.5 70 4500 370 7.5 1 6 120 6400 1000 9 1.8 100 5300 520 9 1.8 80 4200 290 9 1.8 70 3700 370 9 1.2 8 120 4800 1000 12 2.4 100 4000 550 12 2.4 80 3200 310 12 2.4 70 2800 390 12 1.6 10 120 3800 900 15 3 100 3200 510 15 3 80 2500 500 15 3 70 2200 350 15 2 12 120 3200 760 18 3.6 100 2700 480 18 3.6 80 2100 460 18 3.6 70 1900 340 18 2.4 16 120 2400 640 24 4.8 100 2000 400 24 4.8 80 1600 250 24 4.8 70 1400 280 24 3.2 20 120 1900 510 30 6 100 1600 320 30 6 80 1300 200 30 6 70 1100 220 30 4 Глубина резания ае 1 ар 1) Покрытие VQ обладает меньшей электрической проводимостью поэтому электрическое устройство для настройки инструмента с внешним контактом может не работать с этим покрытием.При измерении длины инструмента используйте неэлектрическое устройство с внутренним контактом или лазерного типа. 2) Эффективное резание нержавеющей стали титановых и жаропрочных сплавов и т.д. может быть обеспечено при помощи эмульсионной СОЖ. 3) Если жесткость инструмента и системы крепления недостаточны могут появиться вибрации. В этих случаях должны быть пропорционально уменьшены подача и скорость. 4) При глубине обработки ниже указанной частоту вращения и скорость подачи можно увеличить. 1213 Монолитные концевые фрезы X MIRACLE SIGMA Твердый сплав Рекомендуемые режимы резания Фрезерование уступа При достаточной жесткости станка и обрабатываемого материала и оптимальных параметрах отвода стружки выберите высокоэффективные условия резания.При недостаточной жесткости станка и обрабатываемого материала и неоптимальных параметрах отвода стружки выберите общие условия резания. Высокоэффективные условия резания Углеродистая сталь Легированная сталь Малоуглеродистая сталь Ck45 41CrMo4 St44-2Предварительно закаленная сталь Легированная сталь |
|||||
См.также / See also : |
|||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Встречное и попутное фрезерование / Up and down cut milling |
||||
Фрезерование металлов Основы / Basics of milling |
Формулы фрезерования / Milling formulas |
||||
Скорость резания от диаметра Таблица / Surface speed to RPM conversion |
Фрезерование резьбы / Thread milling |
||||
Оснастка для фрезерных станков по металлу / Мilling tool holders |
Балансировка инструмента / Tool balancing |
||||
|
Монолитные концевые фрезы Mitsubishi из твердого сплава и быстрорежущей стали | |||||
| Каталог MITSUBISHI 2014 Металлорежущий инструмент (Всего 1352 стр.) | |||||
| |
 770 |  771 |  772 | 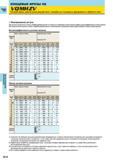 774 | 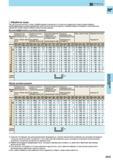 775 |  776 Рекомендации по плунжерному фрезерованию японского производителя металлорежущего инструмента При достаточной жесткости станка |
| |
|||||
|
Каталоги инструмента MITSUBISHI
|
|||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги металлорежущего инструмента, оснастки и приспособлений для станков / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
