| Обновлено 2020-05-24 09:04:56 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
MITSUBISHI | Каталог MITSUBISHI 2014 Металлорежущий инструмент (Всего 1352 стр.) |
|||||
Рекомендации по плунжерному фрезерованию японского производителя металлорежущего инструмента При достаточной жесткости станка776 Каталог MITSUBISHI 2014 Металлорежущий инструмент токарный и вращающийся Стр.I216 |
|||||
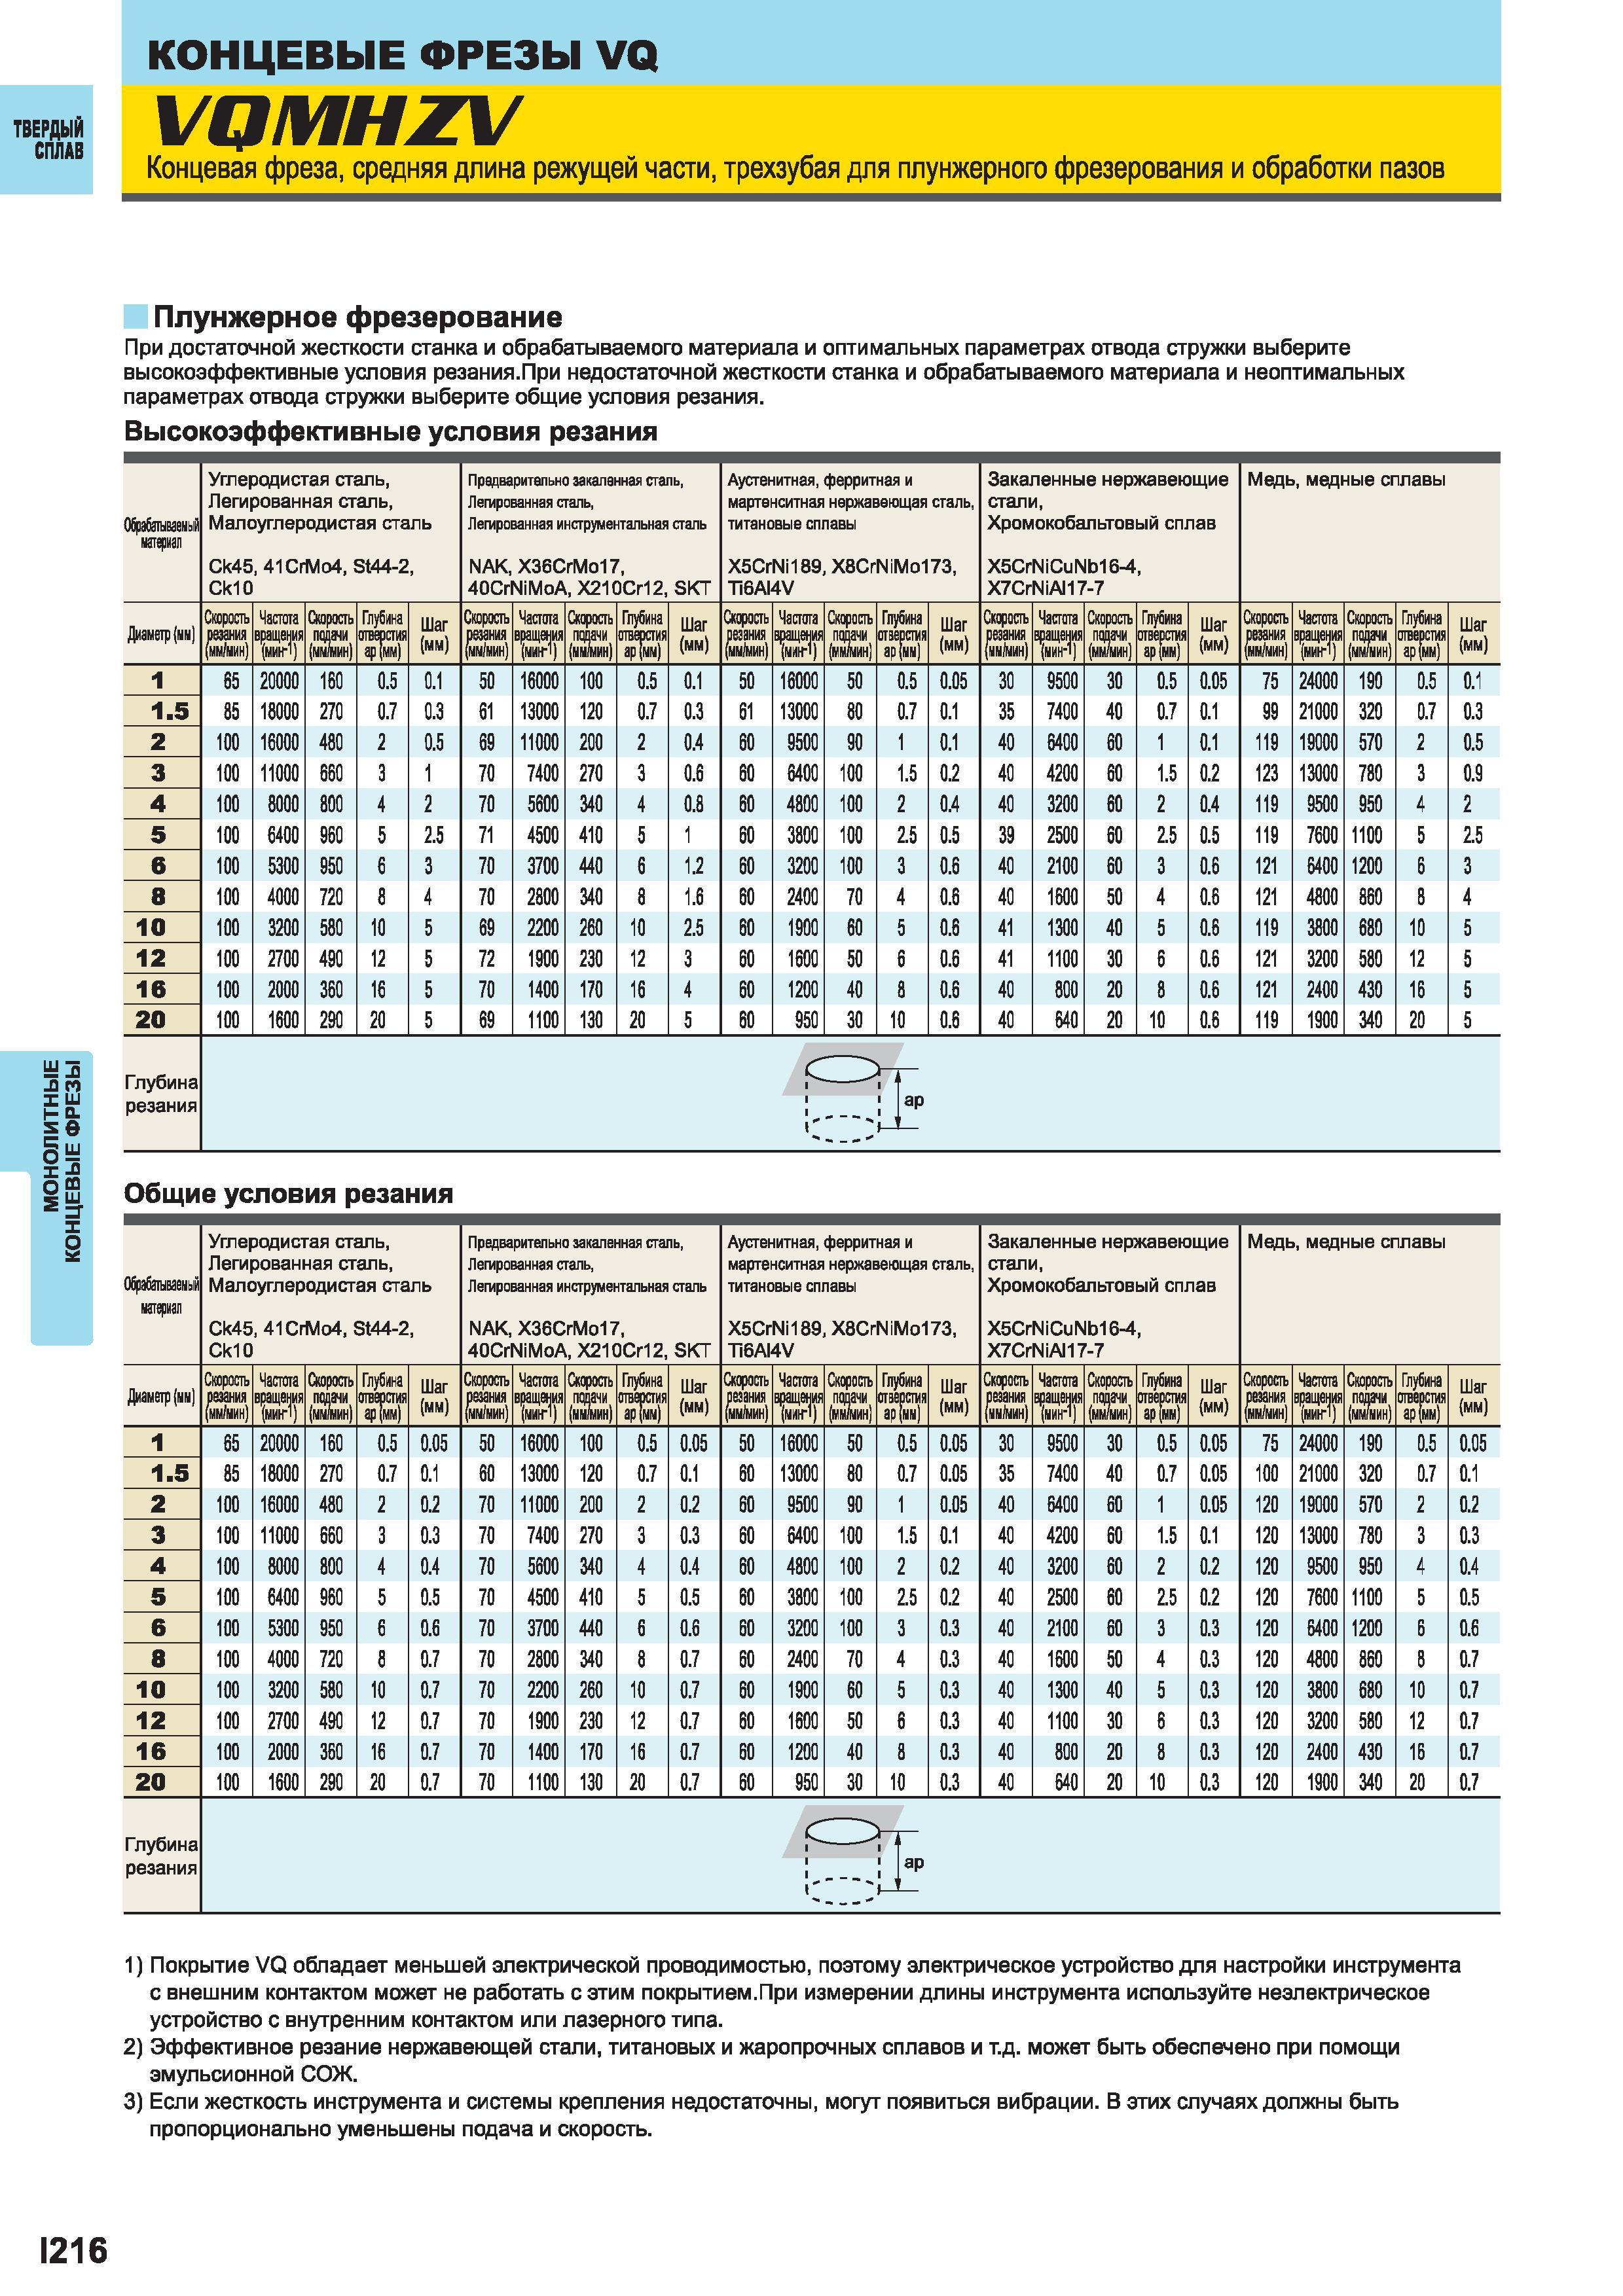
Рекомендации по плунжерному фрезерованию японского производителя металлорежущего инструмента При достаточной жесткости станка Рекомендации по плунжерному фрезерованию японского производителя металлорежущего инструмента При достаточной жесткости станка _ и обрабатываемого материала и оптимальных параметрах отвода стружки выберите высокоэффективные условия резания.При недостаточной жесткости станка и обрабатываемого материала и неоптимальных параметрах отвода стружки выберите общие условия резания. Высокоэффективные условия резания (Кдабатышый материал Углеродистая сталь Легированная сталь Малоуглеродистая сталь Ck45 41CrMo4 St44-2Предварительно закаланная сталь Легированная сталь Легированная инструментальная сталь NAK Х36СгМо17 40CrNiMoA X210Cr12 SKT Аустенитная ферритная и мартенситная нержавеющая сталь титановые сплавы X5CrNi189 X8CrNiMo173 T16AI4V Закаленные нержавеющие стали Хромокобальтовый сплав X5CrNiCuNb16-4 X7CrNiAI17-7 Медь медные сплавы Диаметр (ни) Скорость резания (мм/мин) Частота вращения Концевая фреза Mitsubishi средняя длина режущей части трехзубая для плунжерного фрезерования и обработки пазов Скорость подачи (м/мин) Глубина отверстия ар (мм) Шаг (мм) 111 Частота W Скорость подачи (м/мин) Глубина отверстия ар (мм) Шаг (мм) Скорость резания (мм/мин) Частота Скорость мшмин Глубина отверстия ар(нн) Шаг (мм) Скорость резания (мин) Частота в вращения Скорость (мммн Глубина отверстия ар (мм) Шаг (мм) И Частот ВРГ Скорость () Глубина отверстия ар (мм) Шаг (мм) 1 65 20000 160 0.5 0.1 50 16000 100 0.5 0.1 50 16000 50 0.5 0.05 30 9500 30 0.5 0.05 75 24000 190 0.5 0.1 1.5 85 18000 270 0.7 0.3 61 13000 120 0.7 0.3 61 13000 80 0.7 0.1 35 7400 40 0.7 0.1 99 21000 320 0.7 0.3 2 100 16000 480 2 0.5 69 11000 200 2 0.4 60 9500 90 1 0.1 40 6400 60 1 0.1 119 19000 570 2 0.5 3 100 11000 660 3 1 70 7400 270 3 0.6 60 6400 100 1.5 0.2 40 4200 60 1.5 0.2 123 13000 780 3 0.9 4 100 8000 800 4 2 70 5600 340 4 0.8 60 4800 100 2 0.4 40 3200 60 2 0.4 119 9500 950 4 2 5 100 6400 960 5 2.5 71 4500 410 5 1 60 3800 100 2.5 0.5 39 2500 60 2.5 0.5 119 7600 1100 5 2.5 6 100 5300 950 6 3 70 3700 440 6 1.2 60 3200 100 3 0.6 40 2100 60 3 0.6 121 6400 1200 6 3 8 100 4000 720 8 4 70 2800 340 8 1.6 60 2400 70 4 0.6 40 1600 50 4 0.6 121 4800 860 8 4 10 100 3200 580 10 5 69 2200 260 10 2.5 60 1900 60 5 0.6 41 1300 40 5 0.6 119 3800 680 10 5 12 100 2700 490 12 5 72 1900 230 12 3 60 1600 50 6 0.6 41 1100 30 6 0.6 121 3200 580 12 5 16 100 2000 360 16 5 70 1400 170 16 4 60 1200 40 8 0.6 40 800 20 8 0.6 121 2400 430 16 5 20 100 1600 290 20 5 69 1100 130 20 5 60 950 30 10 0.6 40 640 20 10 0.6 119 1900 340 20 5 Глубина резания 9 Общие условия резания Обрабашваемый материал Углеродистая сталь Легированная сталь Малоуглеродистая сталь Ck45 41СгМо4 St44-2Предварительно закаленная сталь Легированная сталь Легированная инструментальная сталь NAK Х36СгМо17 40CrNiMoA Х210СП2 SKT Аустенитная ферритная и мартенситная нержавеющая сталь титановые сплавы X5CrNi189 X8CrNiMo173 T16AI4V Закаленные нержавеющие стали Хромокобальтовый сплав X5CrNiCuNb16-4 X7CrNiAI17-7 Медь медные сплавы Диаметр (нн) Скорость резания (мм/мин) Частота вращения Скорость (м/мин) Глубина отверстия ар (мм) Шаг (мм) Скорость резания (мм/мин) Частота вет Сксрость подачи (ншин) Глубина отверстия ар (мм) Шаг (мм) Скорость резания (мм/мин) Частота таят Скорость мшмин Глубина отверстия ао нн) Шаг (мм) Скорость резания (имУмин) Частота в вращения Скорость (мм/мин Глубина отверстия ар (мм) Шаг (мм) Скорюъ резания (мм/мин Частот вращения Скорость подачи (мм/мин) Глубина отверстия ар (мм) Шаг (мм) 1 65 20000 160 0.5 0.05 50 16000 100 0.5 0.05 50 16000 50 0.5 0.05 30 9500 30 0.5 0.05 75 24000 190 0.5 0.05 1.5 85 18000 270 0.7 0.1 60 13000 120 0.7 0.1 60 13000 80 0.7 0.05 35 7400 40 0.7 0.05 100 21000 320 0.7 0.1 2 100 16000 480 2 0.2 70 11000 200 2 0.2 60 9500 90 1 0.05 40 6400 60 1 0.05 120 19000 570 2 0.2 3 100 11000 660 3 0.3 70 7400 270 3 0.3 60 6400 100 1.5 0.1 40 4200 60 1.5 0.1 120 13000 780 3 0.3 4 100 8000 800 4 0.4 70 5600 340 4 0.4 60 4800 100 2 0.2 40 3200 60 2 0.2 120 9500 950 4 0.4 5 100 6400 960 5 0.5 70 4500 410 5 0.5 60 3800 100 2.5 0.2 40 2500 60 2.5 0.2 120 7600 1100 5 0.5 6 100 5300 950 6 0.6 70 3700 440 6 0.6 60 3200 100 3 0.3 40 2100 60 3 0.3 120 6400 1200 6 0.6 8 100 4000 720 8 0.7 70 2800 340 8 0.7 60 2400 70 4 0.3 40 1600 50 4 0.3 120 4800 860 8 0.7 10 100 3200 580 10 0.7 70 2200 260 10 0.7 60 1900 60 5 0.3 40 1300 40 5 0.3 120 3800 680 10 0.7 12 100 2700 490 12 0.7 70 1900 230 12 0.7 60 1600 50 6 0.3 40 1100 30 6 0.3 120 3200 580 12 0.7 16 100 2000 360 16 0.7 70 1400 170 16 0.7 60 1200 40 8 0.3 40 800 20 8 0.3 120 2400 430 16 0.7 20 100 1600 290 20 0.7 70 1100 130 20 0.7 60 950 30 10 0.3 40 640 20 10 0.3 120 1900 340 20 0.7 Глубина резания 1 1 ар 1 1) Покрытие VQ обладает меньшей электрической проводимостью поэтому электрическое устройство для настройки инструмента с внешним контактом может не работать с этим покрытием.При измерении длины инструмента используйте неэлектрическое устройство с внутренним контактом или лазерного типа. 2) Эффективное резание нержавеющей стали титановых и жаропрочных сплавов и т.д. может быть обеспечено при помощи эмульсионной СОЖ. 3) Если жесткость инструмента и системы крепления недостаточны могут появиться вибрации. В этих случаях должны быть пропорционально уменьшены подача и скорость. 1216 Монолитные концевые фрезы Концевые фрезы VQ ТВЕРД IJIVIHZ |
|||||
См.также / See also : |
|||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Встречное и попутное фрезерование / Up and down cut milling |
||||
Фрезерование металлов Основы / Basics of milling |
Формулы фрезерования / Milling formulas |
||||
Скорость резания от диаметра Таблица / Surface speed to RPM conversion |
Фрезерование резьбы / Thread milling |
||||
Оснастка для фрезерных станков по металлу / Мilling tool holders |
Балансировка инструмента / Tool balancing |
||||
|
Монолитные концевые фрезы Mitsubishi из твердого сплава и быстрорежущей стали | |||||
| Каталог MITSUBISHI 2014 Металлорежущий инструмент (Всего 1352 стр.) | |||||
| |
 773 |  774 |  775 |  777 | 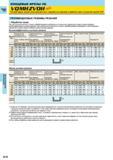 778 | 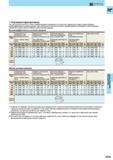 779 |
| |
|||||
|
Каталоги инструмента MITSUBISHI
|
|||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги металлорежущего инструмента, оснастки и приспособлений для станков / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
