| Обновлено 2020-04-09 15:37:41 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2011 Токарный инструмент (Всего 916 стр.) |
|||||
Рекомендации производителя металлорежущего инструмента компании Sandvik Coromant Токарная обработка резьбовых соединений Число проходов и глубина в670 Каталог SANDVIK COROMANT 2011 Токарный инструмент и оснастка для металлообрабатывающих станков Стр.C80 |
|||||
Рекомендации производителя металлорежущего инструмента компании Sandvik Coromant Токарная обработка резьбовых соединений Число проходов и глубина в Рекомендации производителя металлорежущего инструмента компании Sandvik Coromant Токарная обработка резьбовых соединений Число проходов и глубина врезания при нарезки резьбы При точении резьбы решающее значение имеют способ врезания - количество проходов и глубина врезания. Необходимо помнить что все приведенные ниже рекомендации являются ориентировочными т.к. на практике число проходов определяется методом "проб и ошибок". Например более твердые материалы требуют большего числа проходов. - Диаметр заготовки не должен превышать максимального диаметра резьбы более чем на 014 мм (.006") для обеспечения приемлемой стойкости пластины. - Глубина врезания не должна быть менее 005 мм (.002") а при обработке нержавеющей стали - менее 008 мм (.003"). Для резьбовой пластины из кубического нитрида бора CB20 максимальная глубина врезания не должна быть более 0.07 мм (.003"). - Зачистной проход без врезания недопустим при нарезании резьбы пластинами геометрии С. - При работе многозубыми пластинами необходимо следовать рекомендациям на стр. - При обработке резьбы пластинами с неполным V-профилем число проходов следует назначать так же как и при обработке пластинами с полным профилем. геометрияА- Глубина врезания за проход Одностороннее боковое врезание Боковое двустороннее врезание Одностороннее боковое врезание Скорость резания Стартовые значения величин скорости резания приведены на стр. C82. Внимательное наблюдение за состоянием режущей кромки -наилучший способ достичь желаемых результатов при резьбонарезании. - Слишком низкая скорость реазния - Наростообразование - Слишком высокая скорость резания - Пластическая деформация Формула Формула для подсчета глубины врезания за проход 120 vc м/мин (400) ft min арх пар ф Аар Глубина врезания за проход x Номер прохода (от 1 до nap) ap Общая глубина врезания. См. стр. C70 nap Число проходов. См. стр. C70 ф для первого прохода 0.3 для второго прохода 1 для третьего прохода х-1 Более подробная техническая информация в нашем "Руководстве по металлообработ C 80 SANDVIK Coromant Нарезание резьбы на токарных станках Число проходов и глубина врезания |
|||||
См.также / See also : |
|||||
Сравнение шкал твердости и прочности Таблица / Hardness equivalent table |
Аналоги российских и зарубежных марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Как определить число оборотов шпинделя / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SANDVIK COROMANT 2011 Токарный инструмент (Всего 916 стр.) | |||||
| |
|||||
 667 |  668 |  669 | 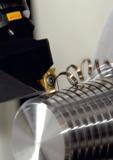 671 Процесс точения наружной резьбы резьбовым резцом Sandvik Coromant с многолезвийной твердосплавной режущей пластиной Иллюстрация инструментального п | 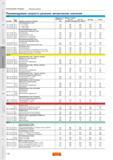 672 Рекомендуемые режимы резания Sandvik при токарной обработке резьбы Таблица с метрическими значениями скорости резания для различных обрабатываемых | 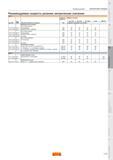 673 Режимы резания Sandvik при токарной обработки резьбы Рекомендуемая скорость резания для жаропрочных и титановых сплавов и закаленных материалов Мет |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
