| Обновлено 2020-04-17 13:06:48 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system GUHRING | Каталог GUHRING 2010 Металлорежущий резьбовой инструмент (Всего 492 стр.) |
|||||
369 Каталог GUHRING 2010 Резьбовой инструмент Метчики Плашки Фрезы Оснастка Стр.369 |
|||||
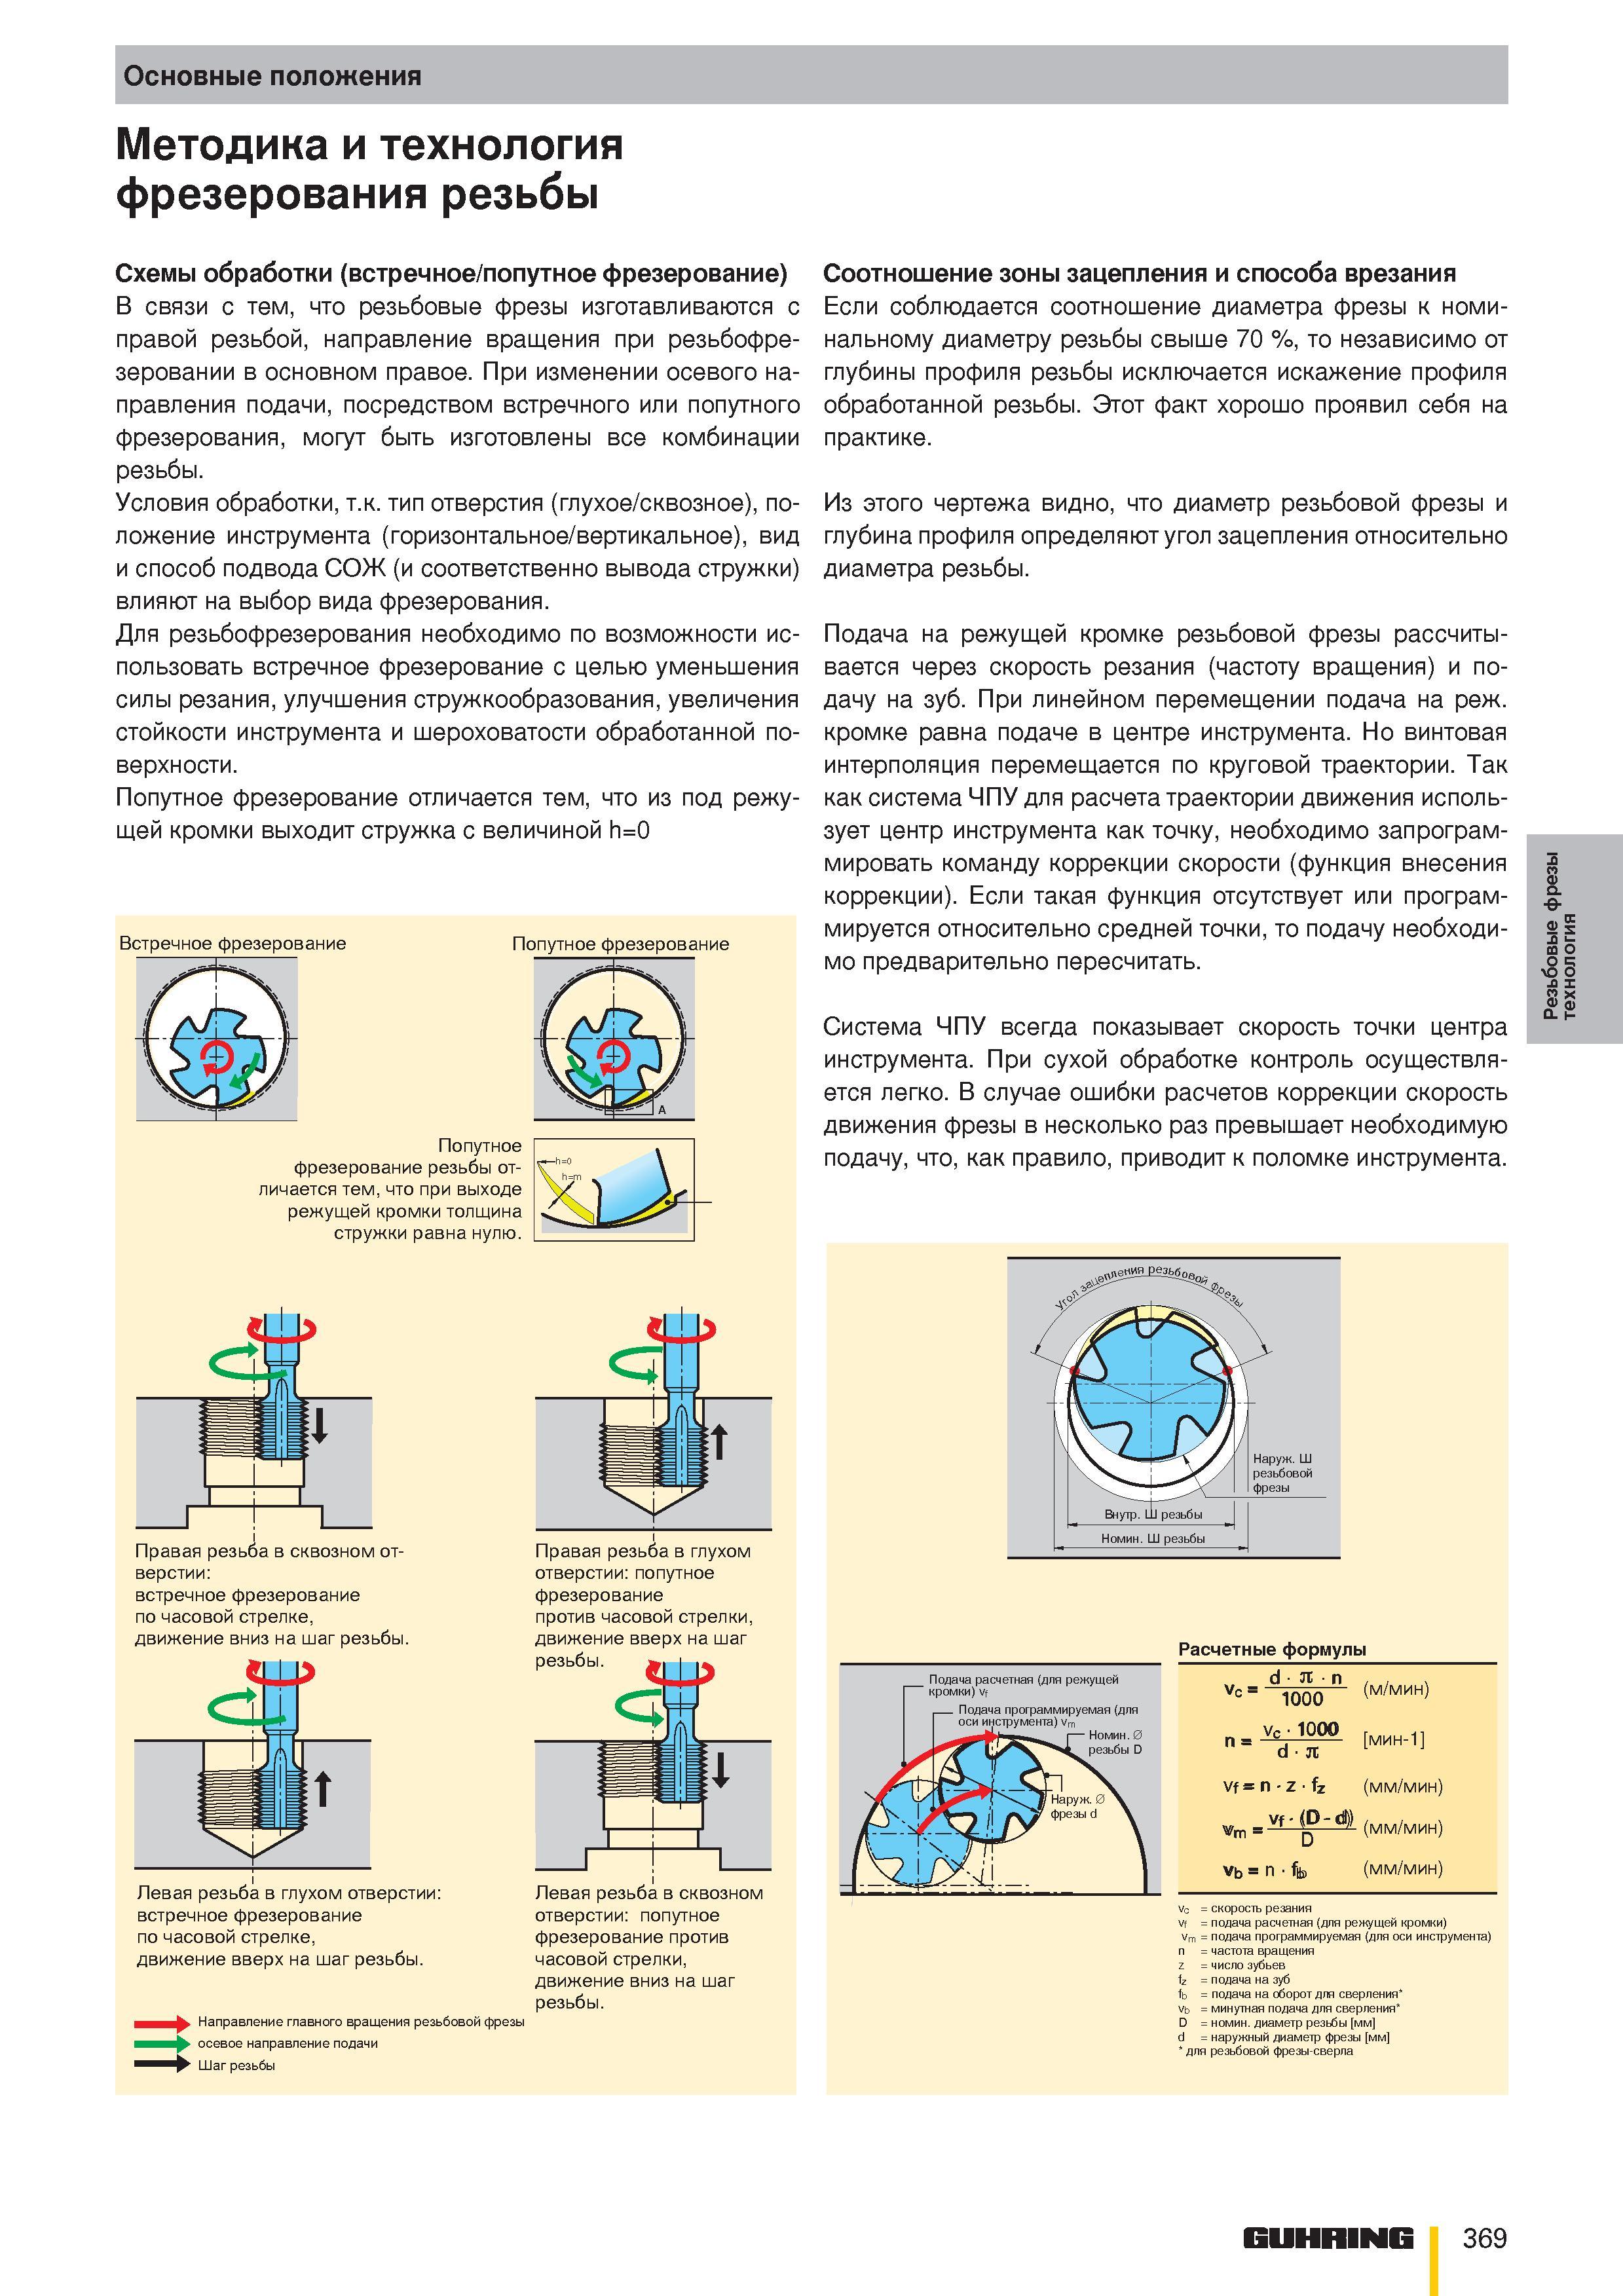
Каталог GUHRING 2010 Металлорежущий резьбовой инструмент Стр. 369 0369 Lab2u Основные положения Методика и технология фрезерования резьбы Схемы обработки (встречное/попутное фрезерование) В связи с тем, что резьбовые фрезы изготавливаются с правой резьбой, направление вращения при резьбофре-зеровании в основном правое. При изменении осевого направления подачи, посредством встречного или попутного фрезерования, могут быть изготовлены все комбинации резьбы. Условия обработки, т.к. тип отверстия (глухое/сквозное), положение инструмента (горизонтальное/вертикальное), вид и способ подвода СОЖ (и соответственно вывода стружки) влияют на выбор вида фрезерования. Для резьбофрезерования необходимо по возможности использовать встречное фрезерование с целью уменьшения силы резания, улучшения стружкообразования, увеличения стойкости инструмента и шероховатости обработанной поверхности. Попутное фрезерование отличается тем, что из под режущей кромки выходит стружка с величиной h=0 Встречное фрезерование Попутное фрезерование Попутное фрезерование резьбы отличается тем, что при выходе режущей кромки толщина стружки равна нулю. Правая резьба в сквозном отверстии: встречное фрезерование по часовой стрелке, движение вниз на шаг резьбы. отверстии: попутное фрезерование против часовой стрелки, движение вверх на шаг Левая резьба в глухом отверстии: встречное фрезерование по часовой стрелке, движение вверх на шаг резьбы. Направление главного вращения резьбовой фрезы осевое направление подачи Шаг резьбы Левая резьба в сквозном отверстии: попутное фрезерование против часовой стрелки, движение вниз на шаг резьбы. Соотношение зоны зацепления и способа врезания Если соблюдается соотношение диаметра фрезы к номинальному диаметру резьбы свыше 70 %, то независимо от глубины профиля резьбы исключается искажение профиля обработанной резьбы. Этот факт хорошо проявил себя на практике. Из этого чертежа видно, что диаметр резьбовой фрезы и глубина профиля определяют угол зацепления относительно диаметра резьбы. Подача на режущей кромке резьбовой фрезы рассчитывается через скорость резания (частоту вращения) и подачу на зуб. При линейном перемещении подача на реж. кромке равна подаче в центре инструмента. Но винтовая интерполяция перемещается по круговой траектории. Так как система ЧПУ для расчета траектории движения использует центр инструмента как точку, необходимо запрограммировать команду коррекции скорости (функция внесения коррекции). Если такая функция отсутствует или программируется относительно средней точки, то подачу необходимо предварительно пересчитать. Система ЧПУ всегда показывает скорость точки центра инструмента. При сухой обработке контроль осуществляется легко. В случае ошибки расчетов коррекции скорость движения фрезы в несколько раз превышает необходимую подачу, что, как правило, приводит к поломке инструмента. Расчетные формулы Подача расчетная (для режущей " кромки) Vf _Подача программируемая (для оси инструмента) Vm - Номин.0 d . я . n Vc” 1000 (м/мин) vc.1000 n “ d . Jt мин-1 Vf = n - z . fz (мм/мин) (мм/мин) 4 n II b > (мм/мин) = скорость резания = подача расчетная (для режущей кромки) = подача программируемая (для оси инструмента) = частота вращения = число зубьев = подача на зуб = подача на оборот для сверления = минутная подача для сверления = номин. диаметр резьбы мм = наружный диаметр фрезы мм я резьбовой фрезы-сверла GUHRING 369 Резьбовые фрезы технология |
|||||
См.также / See also : |
|||||
Оснастка для токарных станков по металлу / Lathe tool holders |
Оснастка для сверлильных и фрезерных станков / Tool holders for drilling and milling |
||||
Термопатроны / Shrink fit chuck |
Гидравлический патрон инструментальный / Hydraulic chucks |
||||
Хвостовики инструментов / Shank tool |
Резьбонарезные патроны для метчиков / Tapping chucks |
||||
Балансировка инструмента / Tool balancing |
Штревель / Pull stud |
||||
| |
|||||
| GUHRING | |||||
| |
|||||
 Каталог GUHRING 2016 Металлорежущий инструмент Сверла (англ.яз. / ENG) (910 страниц) |
 Каталог GUHRING 2016 Режущий инструмент для обработки резьбы (англ.яз. / ENG) (878 страниц) |
||||
 Каталог GUHRING 2012 Общий Инструмент Оснастка (1669 страниц) |
|||||
 Каталог GUHRING 2012 Инструментальная оснастка (216 страниц) |
 Каталог GUHRING 2010 Металлорежущий резьбовой инструмент (492 страниц) |
 Каталог GUHRING 2009 Режущий инструмент и оснастка (1482 страницы) |
|||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог GUHRING 2010 Металлорежущий резьбовой инструмент (Всего 492 стр.) | |||||
| |
|||||
 366 Резьбофрезерование на металлорежущих станках с ЧПУ, так же как нарезание резьбы метчиком, является обработкой резанием с образованием стружки При |  367 |  368 |  370 |  371 |  372 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
