| Обновлено 2020-04-19 07:04:06 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system SECO | Каталог SECO 2015 Вспомогательный инструмент (Всего 352 стр.) |
|||||
20 Каталог SECO 2015 Вспомогательный инструмент для металлообрабатывающих станков Стр.20 |
|||||
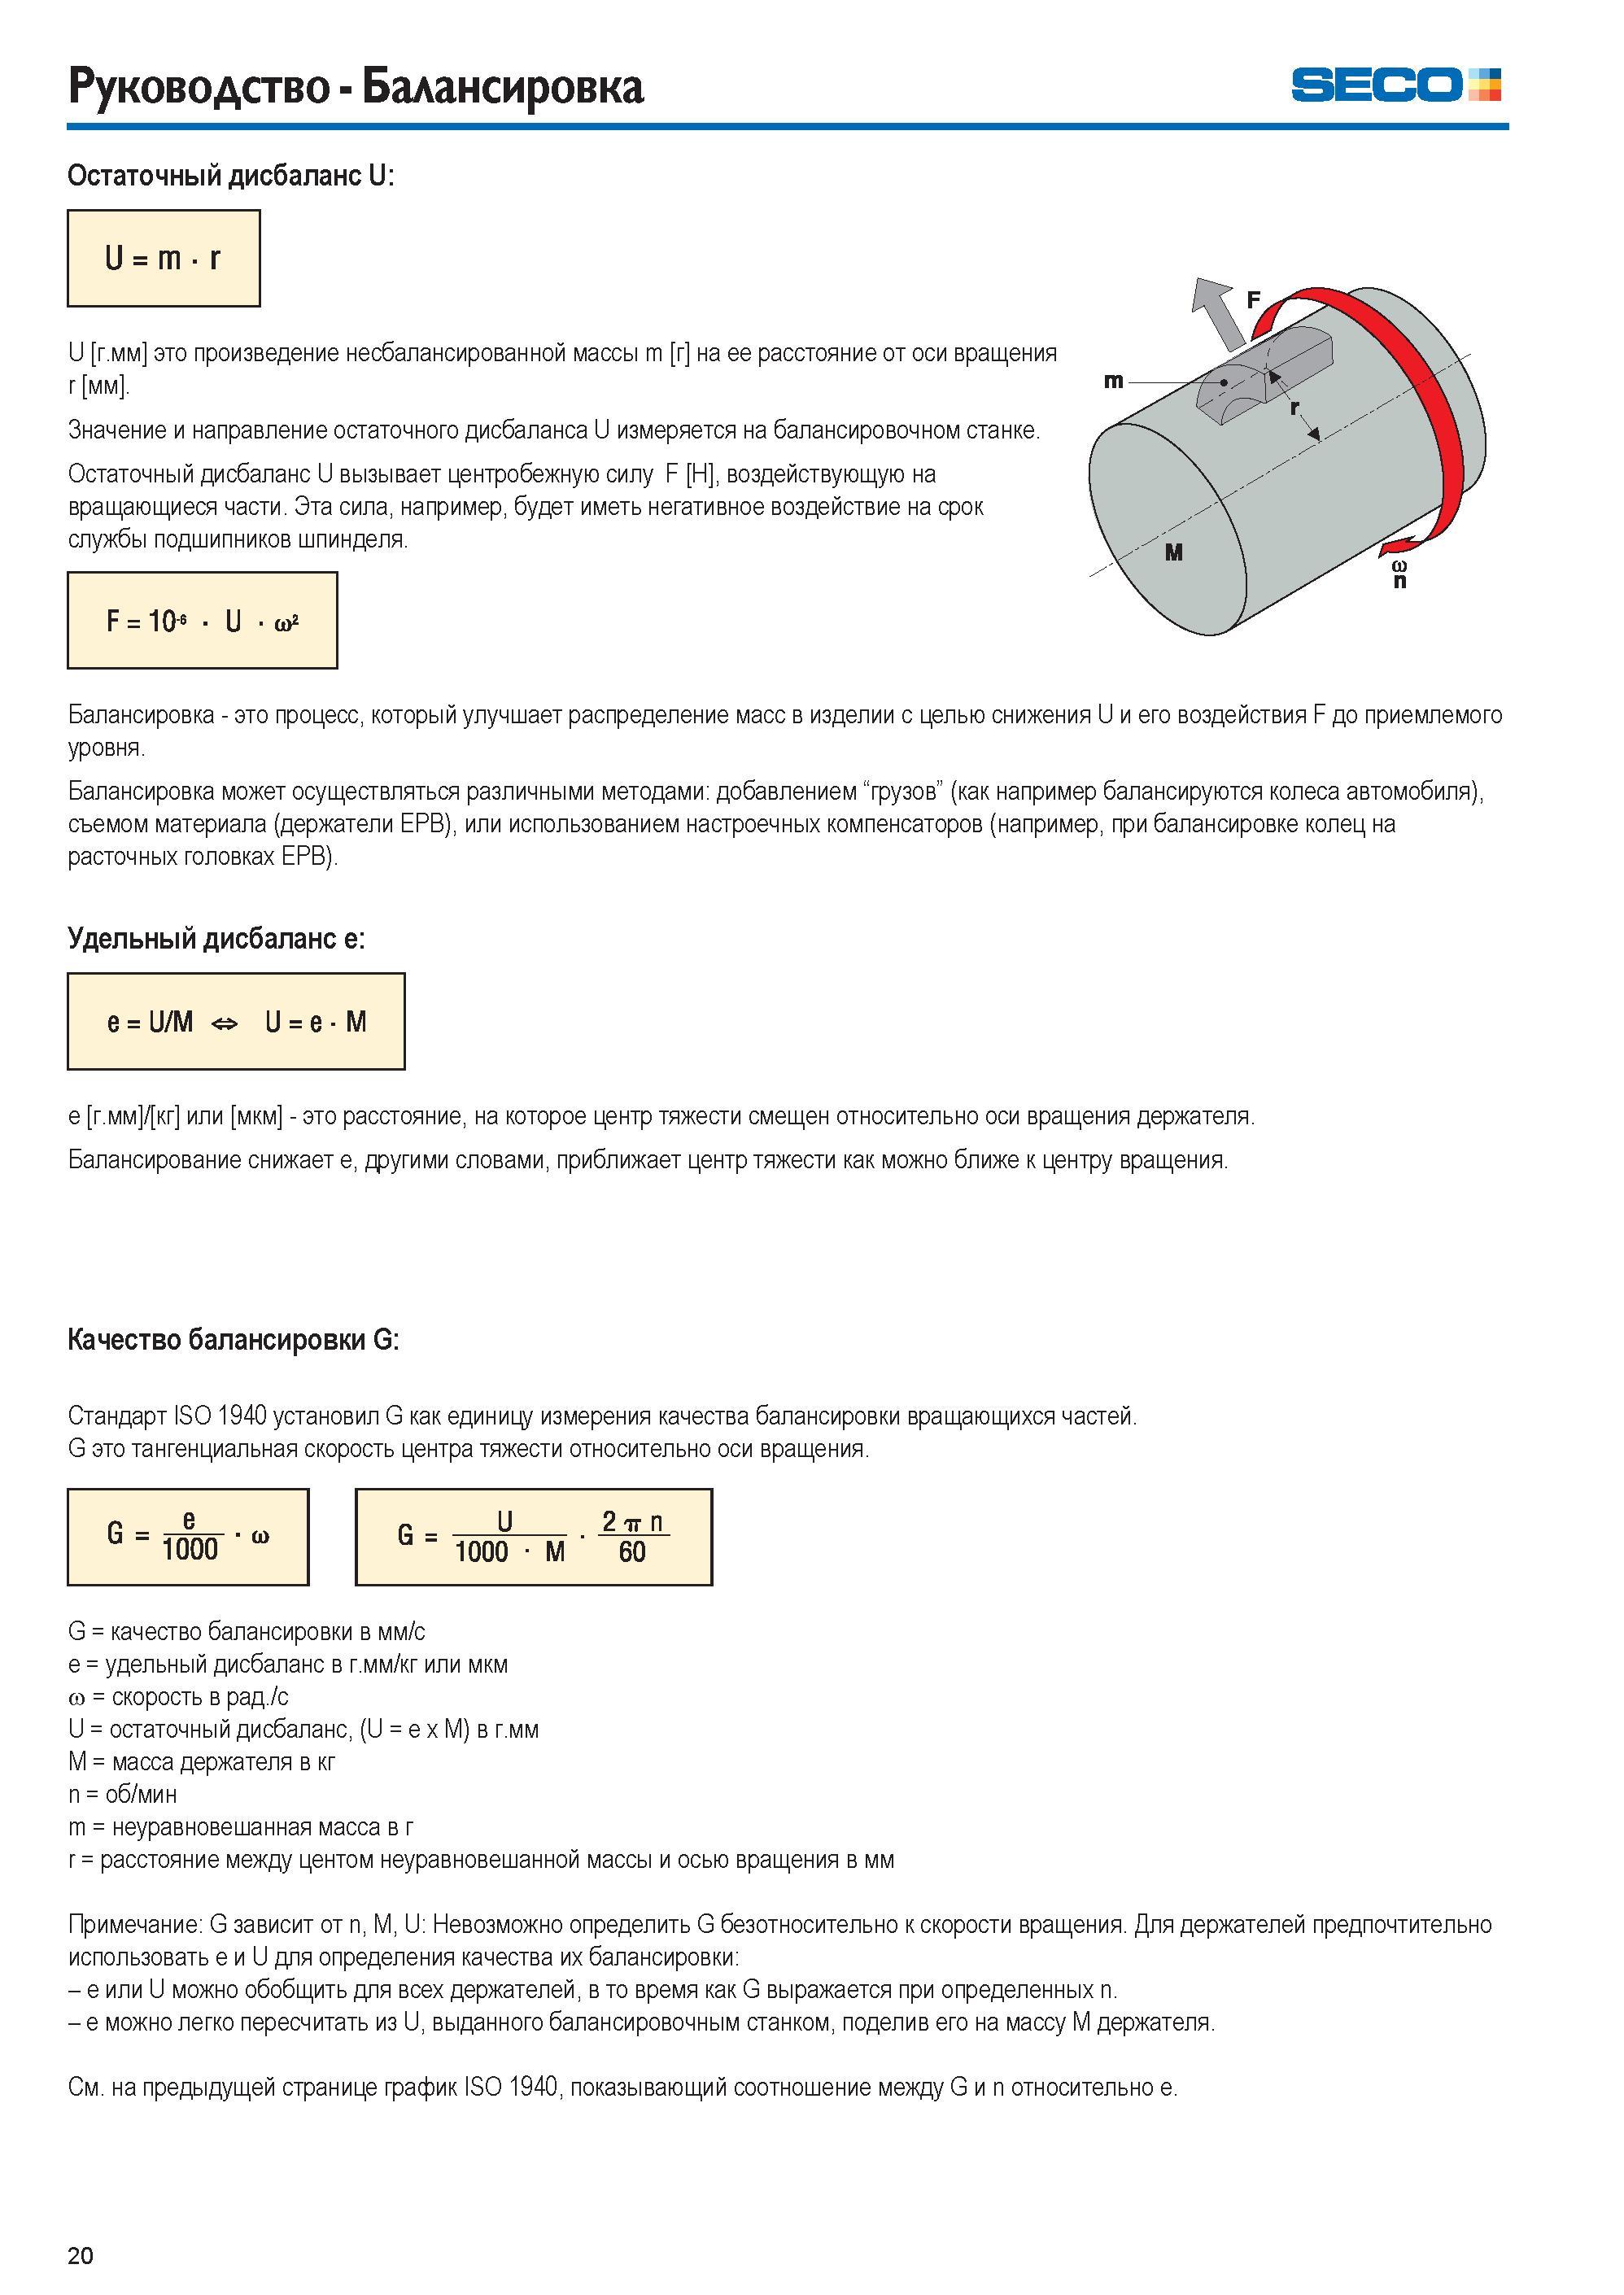
Каталог SECO 2015 Вспомогательный инструмент Стр. 20 0020 Lab2u Руководство Балансировка Seco Остаточный дисбаланс U U = m г U г.мм это произведение несбалансированной массы m г на ее расстояние от оси вращения r мм . Значение и направление остаточного дисбаланса U измеряется на балансировочном станке. Остаточный дисбаланс U вызывает центробежную силу F Н воздействующую на вращающиеся части. Эта сила, например, будет иметь негативное воздействие на срок службы подшипников шпинделя. F = 10 ' U ю Балансировка это процесс, который улучшает распределение масс в изделии с целью снижения U и его воздействия F до приемлемого уровня. Балансировка может осуществляться различными методами добавлением “грузов” (как например балансируются колеса автомобиля), съемом материала (держатели EPB), или использованием настроечных компенсаторов (например, при балансировке колец на расточных головках EPB). Удельный дисбаланс e е = U/M U = е М e г.мм / кг или мкм это расстояние, на которое центр тяжести смещен относительно оси вращения держателя. Балансирование снижает e, другими словами, приближает центр тяжести как можно ближе к центру вращения. Качество балансировки G Стандарт ISO 1940 установил G как единицу измерения качества балансировки вращающихся частей. G это тангенциальная скорость центра тяжести относительно оси вращения. р _ U 2 тт П ' 1000 М ' 60 G = качество балансировки в мм/с e = удельный дисбаланс в г.мм/кг или мкм а = скорость в рад./с U = остаточный дисбаланс, (U = e x M) в г.мм M = масса держателя в кг n = об/мин m = неуравновешанная масса в г r = расстояние между центом неуравновешанной массы и осью вращения в мм Примечание G зависит от n, M, U Невозможно определить G безотносительно к скорости вращения. Для держателей предпочтительно использовать e и U для определения качества их балансировки e или U можно обобщить для всех держателей, в то время как G выражается при определенных n. e можно легко пересчитать из U, выданного балансировочным станком, поделив его на массу M держателя. См. на предыдущей странице график ISO 1940, показывающий соотношение между G и n относительно e. 20 |
|||||
См.также / See also : |
|||||
Расчет режимов резания при токарной обработке / Turning formulas |
Расчет режимов резания при сверлении / Formulas for drilling |
||||
Аналоги сталей Таблицы / Workpiece material conversion table |
Расчет режимов резания при фрезеровании / Milling formulas |
||||
Группы конструкционных материалов / Workpiece material groups |
Удельная сила резания / Specific cutting force |
||||
Техника безопасности при работе с инструментом / Metal cutting safety |
Производительность режущего инструмента / Machining economy |
||||
| |
|||||
| SECO | |||||
| |
|||||
 Каталог SECO 2015 Новый инструмент и оснастка Ред. 15-2 (420 страниц) |
|||||
 Каталог SECO 2015 Токарный инструмент (703 страницы) |
 Каталог SECO 2015 Режущий инструмент для фрезерования (689 страницы) |
 Каталог SECO 2015 Концевые цельные фрезы (344 страницы) |
 Каталог SECO 2015 Обработка отверстий (628 страниц) |
||
 Каталог SECO 2015 Вспомогательный инструмент (352 страницы) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SECO 2015 Вспомогательный инструмент (Всего 352 стр.) | |||||
| |
|||||
 17 |  18 Философия лежащая в основе инструментальной продукции Seco EPB основана на качестве производимой продукции, и применима к каждому изделию диапазо |  19 |  21 |  22 |  23 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
