| Обновлено 2020-04-09 13:29:12 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент (Всего 1060 стр.) |
|||||
|
546 Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент и инструментальная оснастка Стр.C54 |
|||||
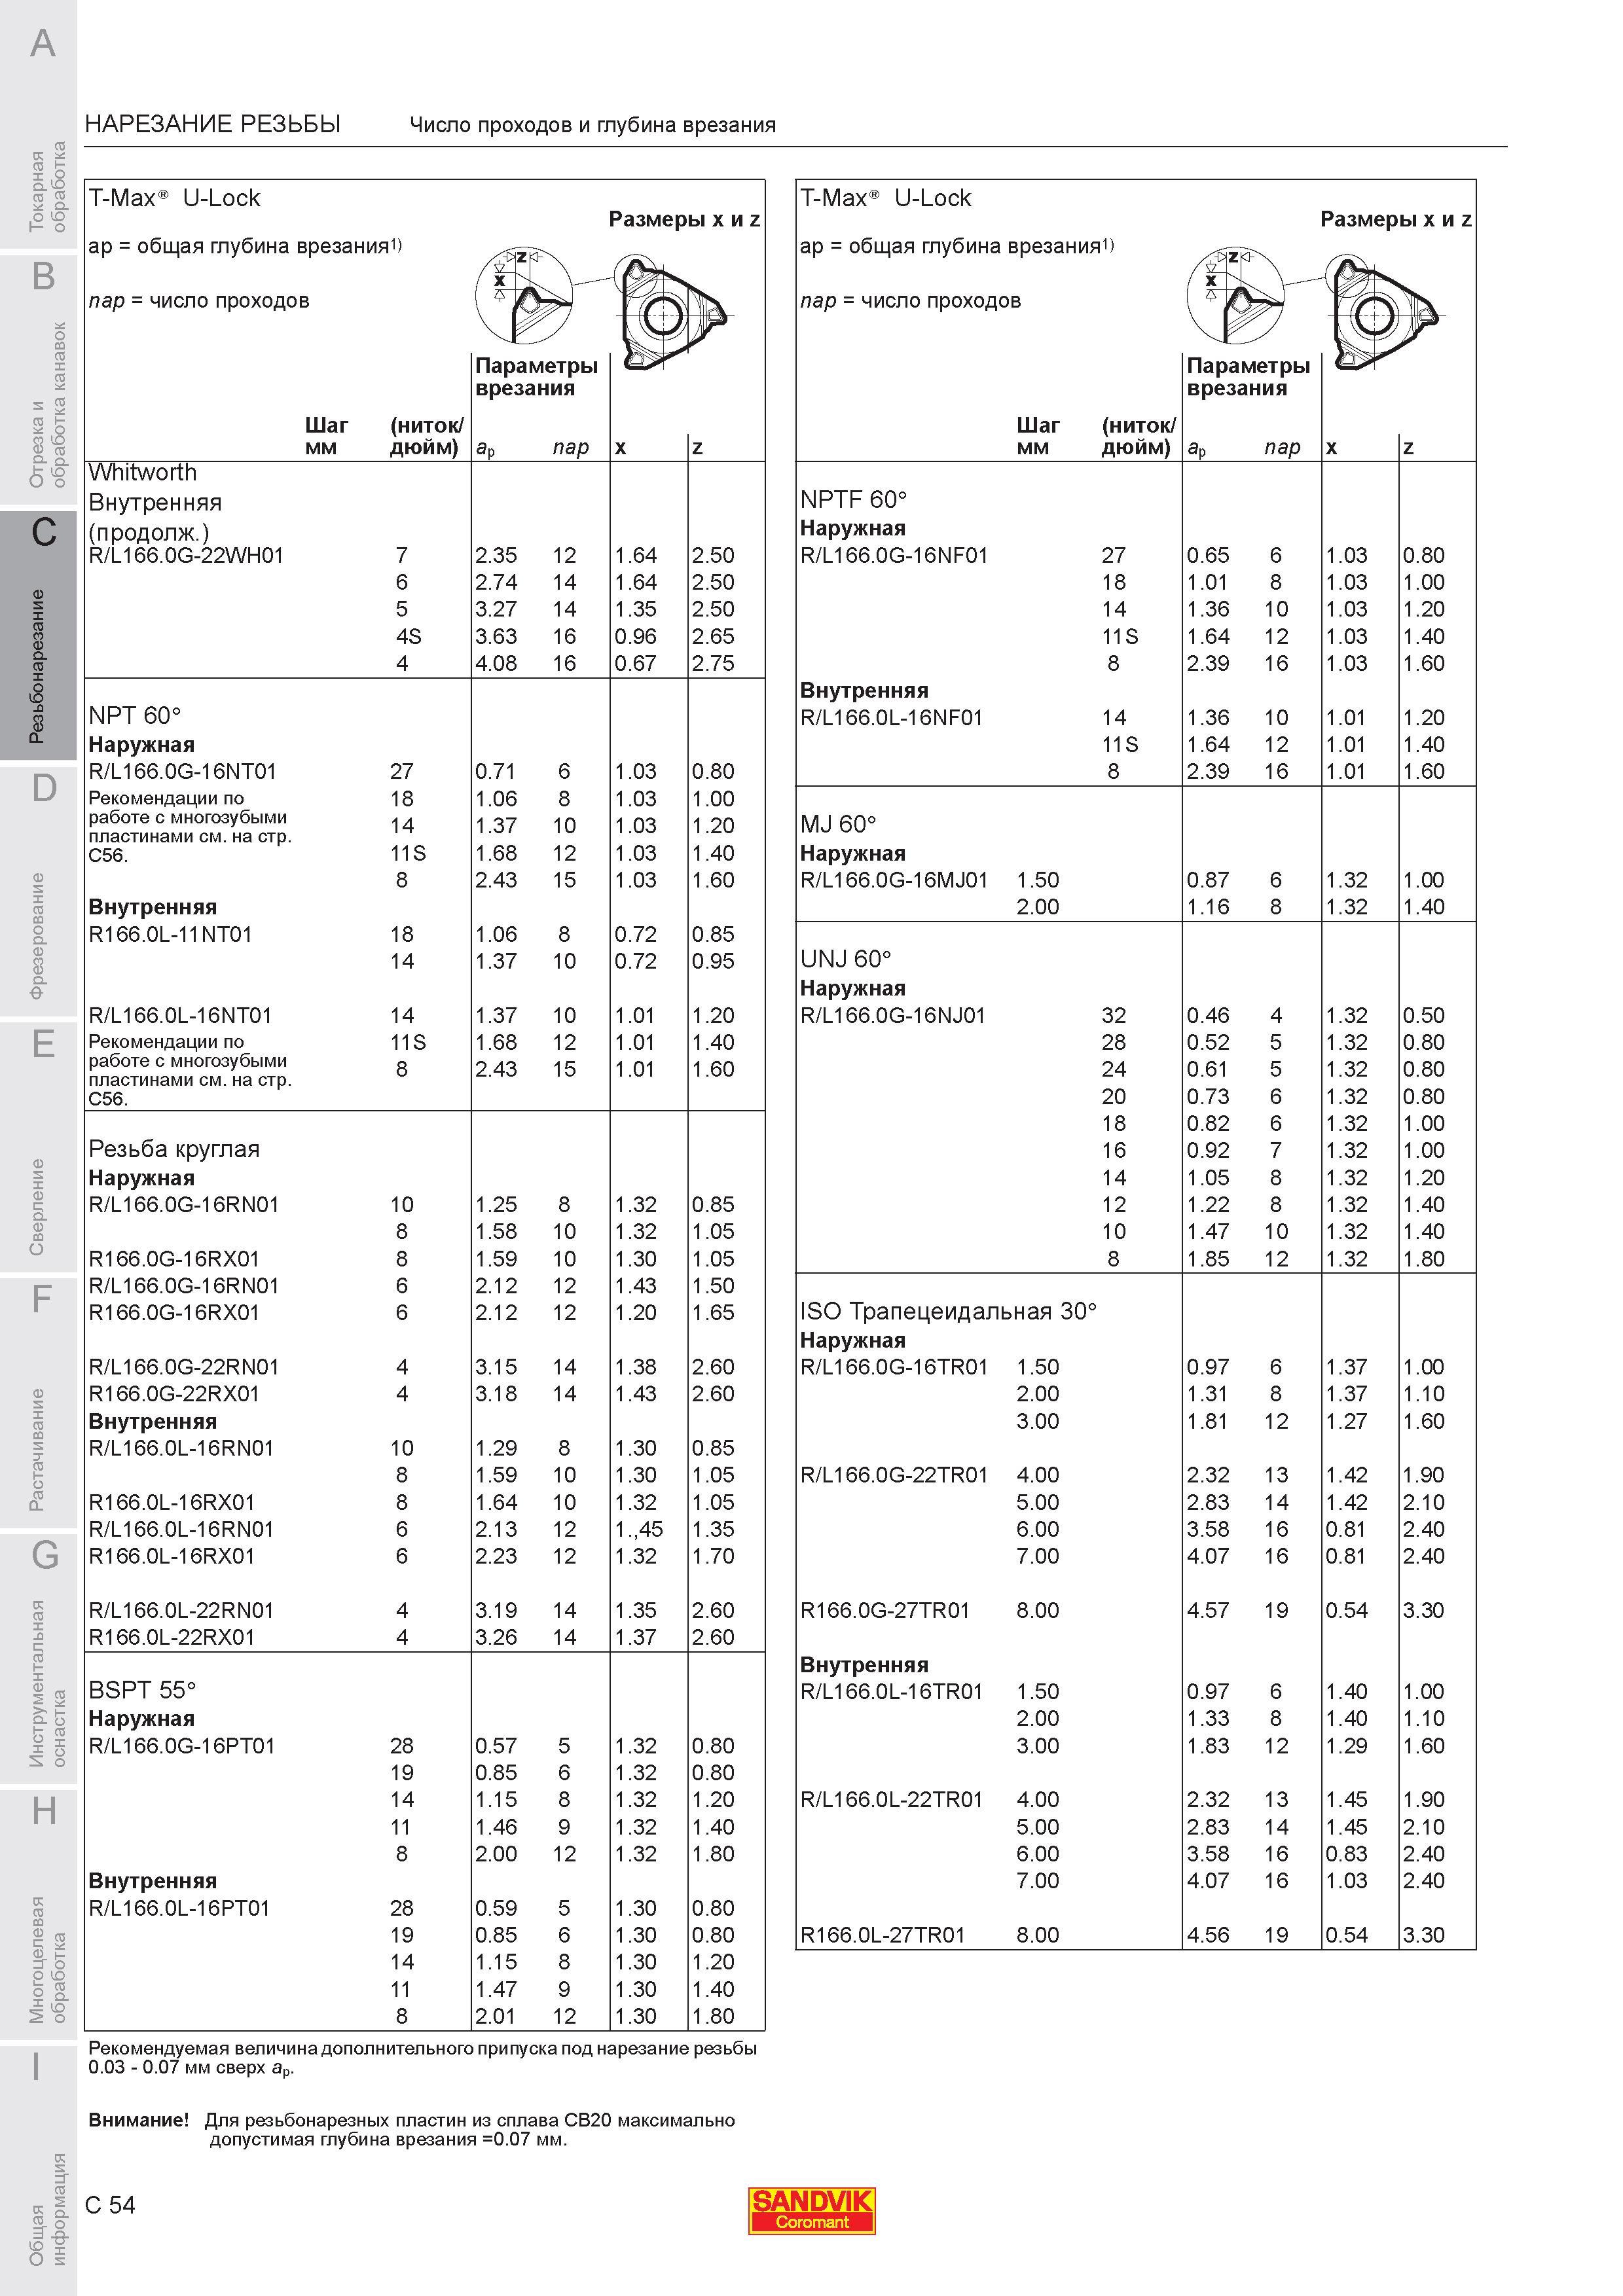
Число проходов и глубина врезания Sandvik T-Max U-Lock ap общая глубина врезания nap число проходов Шаг (ниток мм дюйм) 1 х Пар вре аР zpx Р азмер xЧисло проходов и глубина врезания Sandvik T-Max U-Lock ap общая глубина врезания nap число проходов Шаг (ниток мм дюйм) 1 х Пар вре аР zpx Р азмер x и z аметры зания nap x z Whitworth Внутренняя (продолж.) R/L166.0G-22WH01 7 2.35 12 1.64 2.50 6 2.74 14 1.64 2.50 5 3.27 14 1.35 2.50 4S 3.63 16 0.96 2.65 4 4.08 16 0.67 2.75 NPT 60 Наружная R/L166.0G-16NT01 27 0.71 6 1.03 0.80 Рекомендации по 18 1.06 8 1.03 1.00 работе с многозубыми 14 1.37 10 1.03 1.20 пластинами см. на стр. C56. 11S 1.68 12 1.03 1.40 8 2.43 15 1.03 1.60 Внутренняя R166.0L-11 NT01 18 1.06 8 0.72 0.85 14 1.37 10 0.72 0.95 R/L166.0L-16NT01 14 1.37 10 1.01 1.20 Рекомендации по 11S 1.68 12 1.01 1.40 работе с многозубыми 8 2.43 15 1.01 1.60 пластинами см. на стр. C56. Резьба круглая Наружная R/L166.0G-16RN01 10 1.25 8 1 .32 0.85 8 1.58 10 1 .32 1.05 R166.0G-16RX01 8 1.59 10 1 .30 1.05 R/L166.0G-16RN01 6 2.12 12 1 .43 1.50 R166.0G-16RX01 6 2.12 12 1 .20 1.65 R/L166.0G-22RN01 4 3.15 14 1 .38 2.60 R166.0G-22RX01 4 3.18 14 1 .43 2.60 Внутренняя R/L166.0L-16RN01 10 1.29 8 1 .30 0.85 8 1.59 10 1 .30 1.05 R166.0L-16RX01 8 1.64 10 1 .32 1.05 R/L166.0L-16RN01 6 2.13 12 1 .45 1.35 R166.0L-16RX01 6 2.23 12 1 .32 1.70 R/L166.0L-22RN01 4 3.19 14 1 .35 2.60 R166.0L-22RX01 4 3.26 14 1 .37 2.60 BSPT 55 Наружная R/L166.0G-16PT01 28 0.57 5 1 .32 0.80 19 0.85 6 1 .32 0.80 14 1.15 8 1 2 .3 1.20 11 1.46 9 1 .32 1.40 8 2.00 12 1 .32 1.80 Внутренняя R/L166.0L-16PT01 28 0.59 5 1 .30 0.80 19 0.85 6 1 .30 0.80 14 1.15 8 1 .30 1.20 11 1.47 9 1 3 О 1.40 8 2.01 12 1 3 о 1.80 T-Max U-Lock ap общая глубина врезания1) nap число проходов Шаг (ниток мм дюйм) ( х Пар вре аР zpx аметры зания nap Р x азмер V t V x и z z NPTF 60 Наружная R/L166.0G-16NF01 27 0.65 6 1.03 0.80 18 1.01 8 1.03 1.00 14 1.36 10 1.03 1.20 11S 1.64 12 1.03 1.40 8 2.39 16 1.03 1.60 Внутренняя R/L166.0L-16NF01 14 1.36 10 1.01 1.20 11S 1.64 12 1.01 1.40 8 2.39 16 1.01 1.60 MJ 60 Наружная R/L166.0G-16MJ01 1.50 0.87 6 1.32 1.00 2.00 1.16 8 1.32 1.40 UNJ 60 Наружная R/L166.0G-16NJ01 32 0.46 4 1 .32 0.50 28 0.52 5 1 .32 0.80 24 0.61 5 1 .32 0.80 20 0.73 6 1 .32 0.80 18 0.82 6 1 .32 1.00 16 0.92 7 1 .32 1.00 14 1.05 8 1 .32 1.20 12 1.22 8 1 .32 1.40 10 1.47 10 1 .32 1.40 8 1.85 12 1 .32 1.80 ISO Трапецеидальная 30 Наружная R/L166.0G-16TR01 1.50 0.97 6 1.37 1.00 2.00 1.31 8 1.37 1.10 3.00 1.81 12 1.27 1.60 R/L166.0G-22TR01 4.00 2.32 13 1.42 1.90 5.00 2.83 14 1.42 2.10 6.00 3.58 16 0.81 2.40 7.00 4.07 16 0.81 2.40 R166.0G-27TR01 8.00 4.57 19 0.54 3.30 Внутренняя R/L166.0L-16TR01 1.50 0.97 6 1.40 1.00 2.00 1.33 8 1.40 1.10 3.00 1.83 12 1.29 1.60 R/L166.0L-22TR01 4.00 2.32 13 1.45 1.90 5.00 2.83 14 1.45 2.10 6.00 3.58 16 0.83 2.40 7.00 4.07 16 1.03 2.40 R166.0L-27TR01 8.00 4.56 19 0.54 3.30 Рекомендуемая величина дополнительного припуска под нарезание резьбы 0.03 0.07 мм сверх ap. Для резьбонарезных пластин из сплава СВ20 максимально допустимая глубина врезания 0.07 мм. C 54 SANDVIK Coromant |
|||||
См.также / See also : |
|||||
Сравнение шкал твердости и прочности Таблица / Hardness equivalent table |
Аналоги российских и зарубежных марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Как определить число оборотов шпинделя / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент (Всего 1060 стр.) | |||||
| |
 543 |  544 |  545 |  547 |  548 |  549 При нарезании резьбы на токарном металлообрабатывающем оборудовании решающее значение имеют способ врезания количество проходов и глубина врезания Не |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
