| Обновлено 2020-04-09 13:28:48 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент (Всего 1060 стр.) |
|||||
При нарезании резьбы на токарном металлообрабатывающем оборудовании решающее значение имеют способ врезания количество проходов и глубина врезания Не549 Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент и инструментальная оснастка Стр.C57 |
|||||
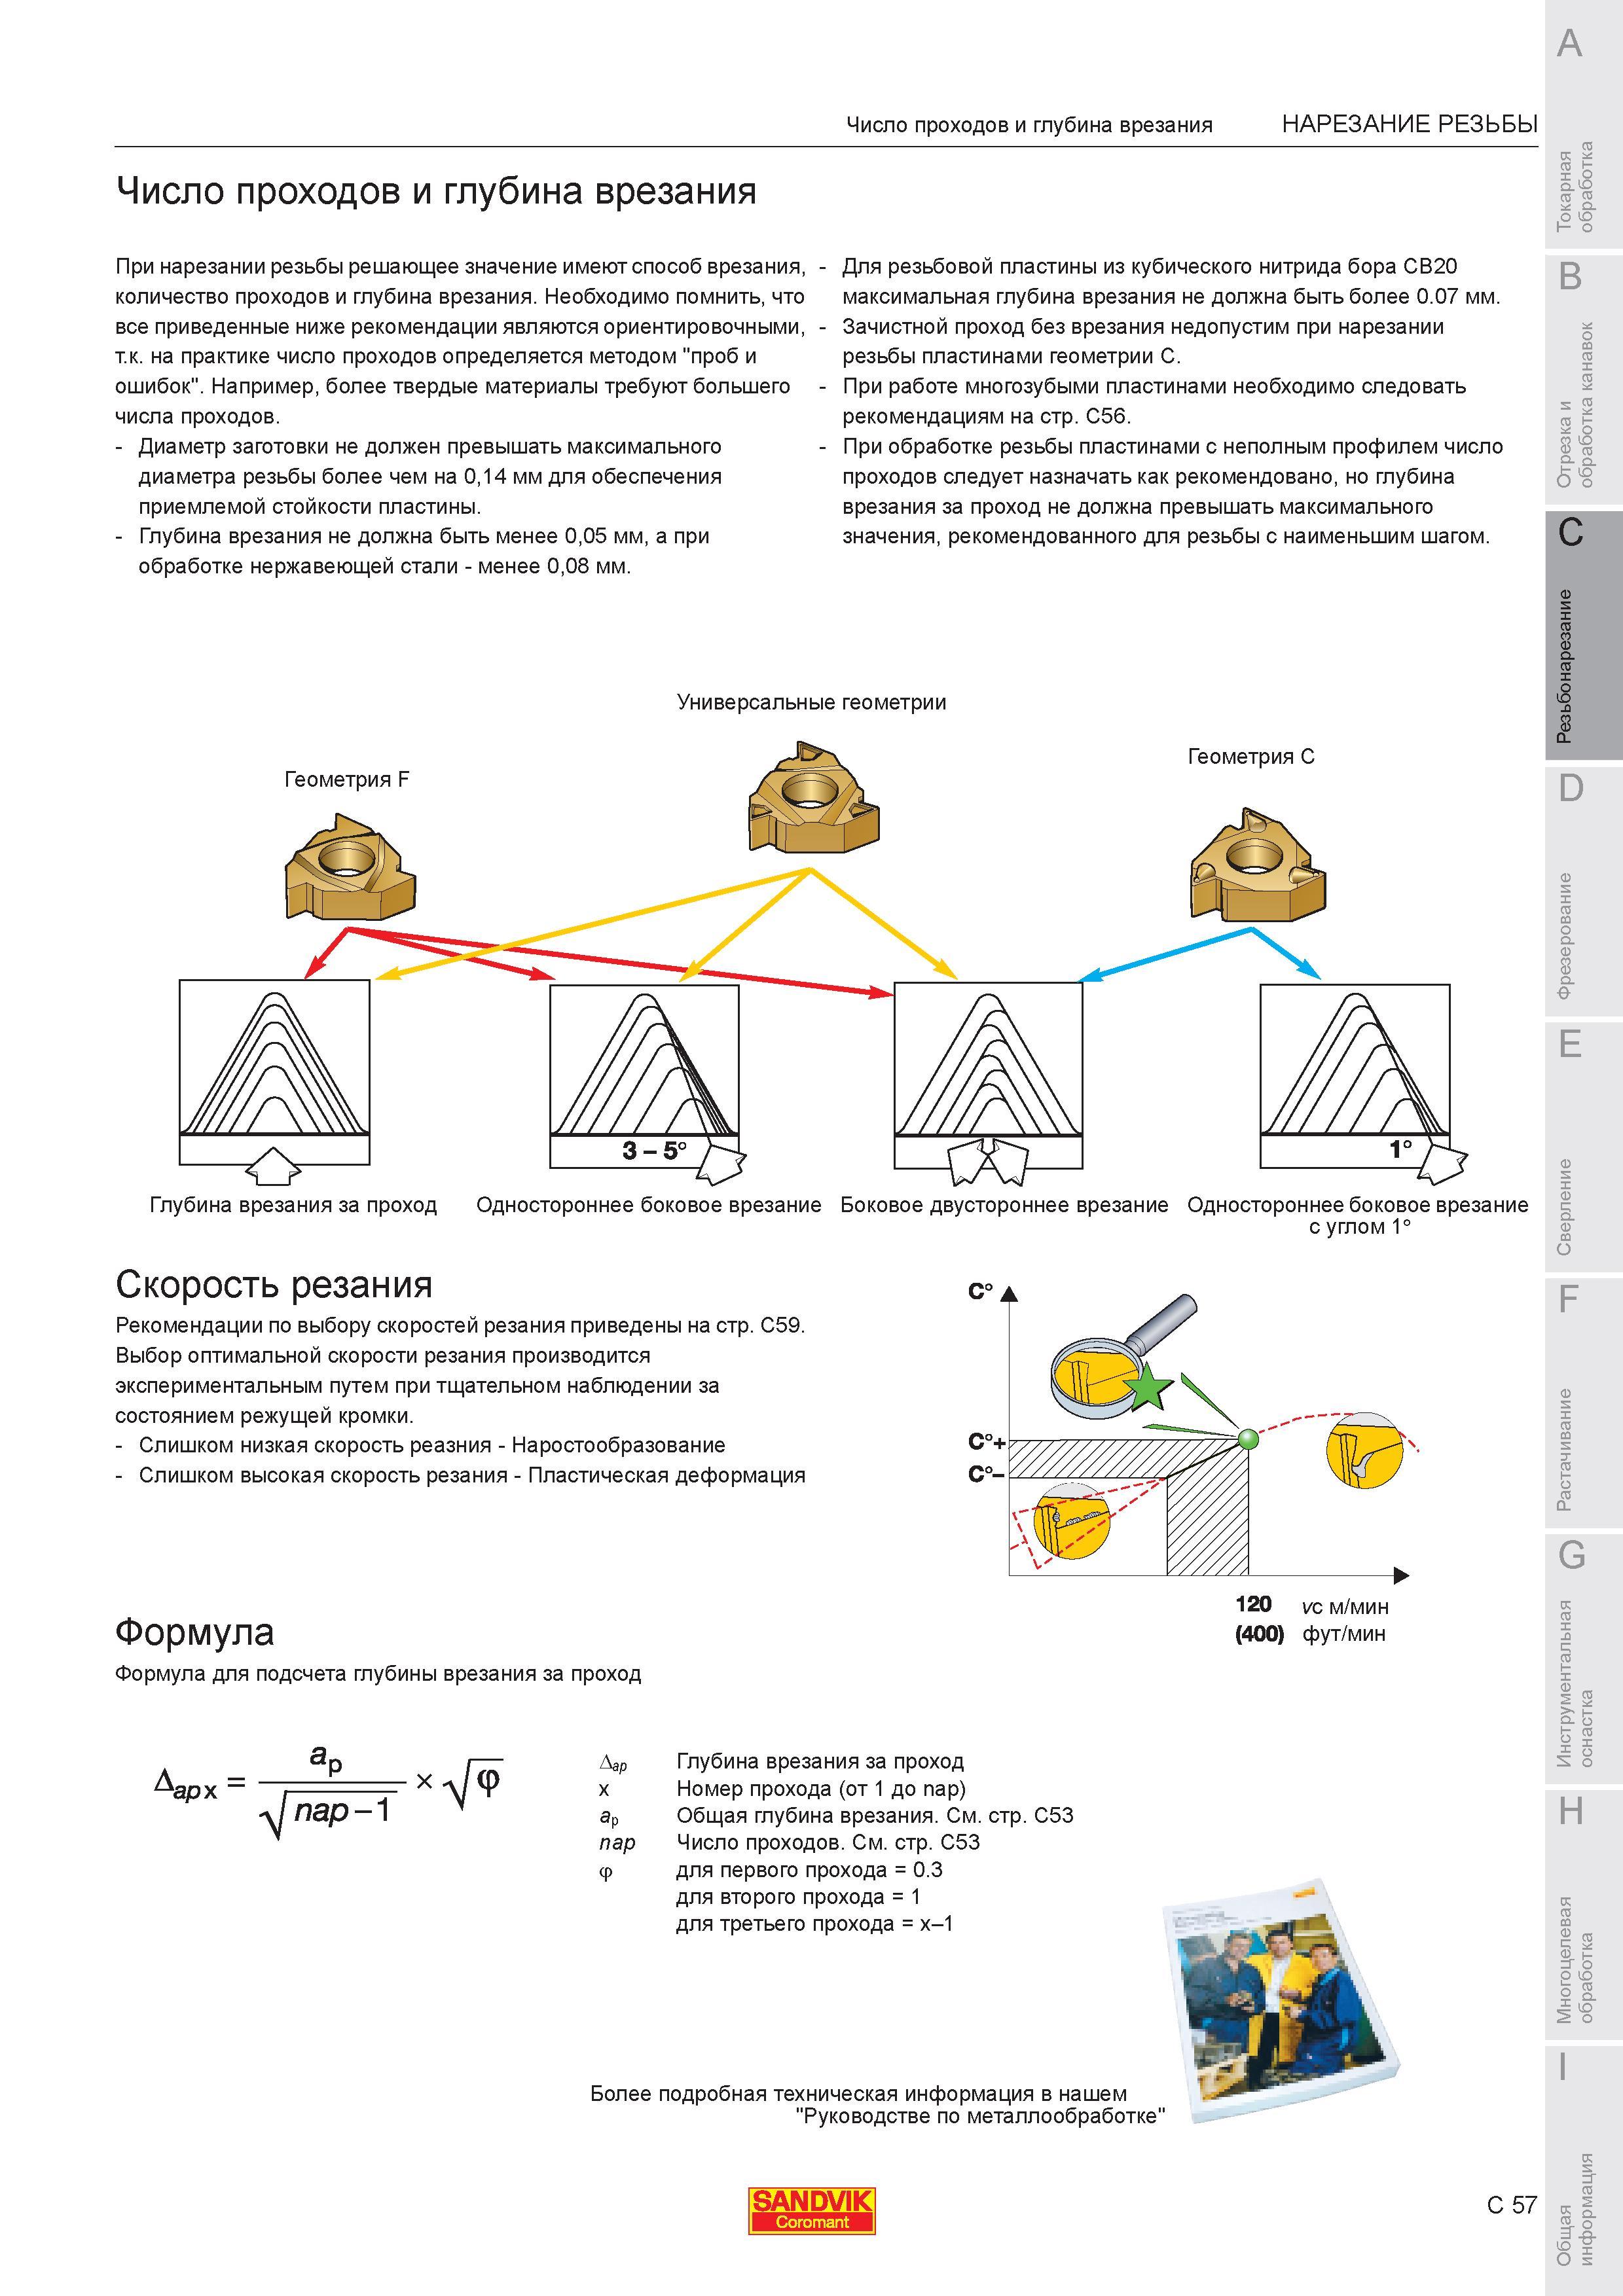
При нарезании резьбы на токарном металлообрабатывающем оборудовании решающее значение имеют способ врезания количество проходов и глубина врезания Не При нарезании резьбы на токарном металлообрабатывающем оборудовании решающее значение имеют способ врезания количество проходов и глубина врезания. Необходимо помнить что все приведенные ниже рекомендации являются ориентировочными т.к. на практике число проходов определяется методом "проб и ошибок". Например более твердые материалы требуют большего числа проходов. Диаметр заготовки не должен превышать максимального диаметра резьбы более чем на 014 мм для обеспечения приемлемой стойкости пластины. Глубина врезания не должна быть менее 005 мм а при обработке нержавеющей стали менее 008 мм. Для резьбовой пластины из кубического нитрида бора CB20 максимальная глубина врезания не должна быть более 0.07 мм. Зачистной проход без врезания недопустим при нарезании резьбы пластинами геометрии С. При работе многозубыми пластинами необходимо следовать рекомендациям на стр. C56. При обработке резьбы пластинами с неполным профилем число проходов следует назначать как рекомендовано но глубина врезания за проход не должна превышать максимального значения рекомендованного для резьбы с наименьшим шагом. Геометрия F Универсальные геометрии О Геометрия С Глубина врезания за проход Одностороннее боковое врезание Боковое двустороннее врезание Одностороннее боковое врезание с углом 1 Скорость резания Рекомендации по выбору скоростей резания приведены на стр. С59. Выбор оптимальной скорости резания производится экспериментальным путем при тщательном наблюдении за состоянием режущей кромки. Слишком низкая скорость реазния Наростообразование Слишком высокая скорость резания Пластическая деформация Формула Формула для подсчета глубины врезания за проход (400) фут мин арх пар-' Аар Глубина врезания за проход x Номер прохода (от 1 до nap) ap Общая глубина врезания. См. стр. C53 nap Число проходов. См. стр. C53 для первого прохода 0.3 для второго прохода 1 для третьего прохода x-1 Более подробная техническая информация в нашем "Руководстве по металлообработке" SANDVIK C 57 Число проходов и глубина врезания НАРЕЗАНИЕ РЕЗЬБЫ Число проходов и глубина врезания |
|||||
См.также / See also : |
|||||
Сравнение шкал твердости и прочности Таблица / Hardness equivalent table |
Аналоги российских и зарубежных марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Как определить число оборотов шпинделя / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент (Всего 1060 стр.) | |||||
| |
 546 |  547 |  548 |  550 Выбор опорной пластины Sandvik Coromant для сборного токарного резьбонарезного инструмента Угол наклона пластины рассчитывается по формуле Х d2xK C P |  551 Режимы резания Sandvik при нарезании резьбы на токарном металлорежущем оборудовании Рекомендации по выбору скоростей резания Твердость по Бринеллю Ма |  552 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
