| Обновлено 2020-04-25 19:40:10 |
|
Контрольно-измерительный инструмент и оборудование / Measuring instruments MITUTOYO | Каталог MITUTOYO 2014 Инструмент и приборы (Всего 660 стр.) |
|||||
|
612 Каталог MITUTOYO 2014 Измерительный инструмент приборы оборудование Стр.610 |
|||||
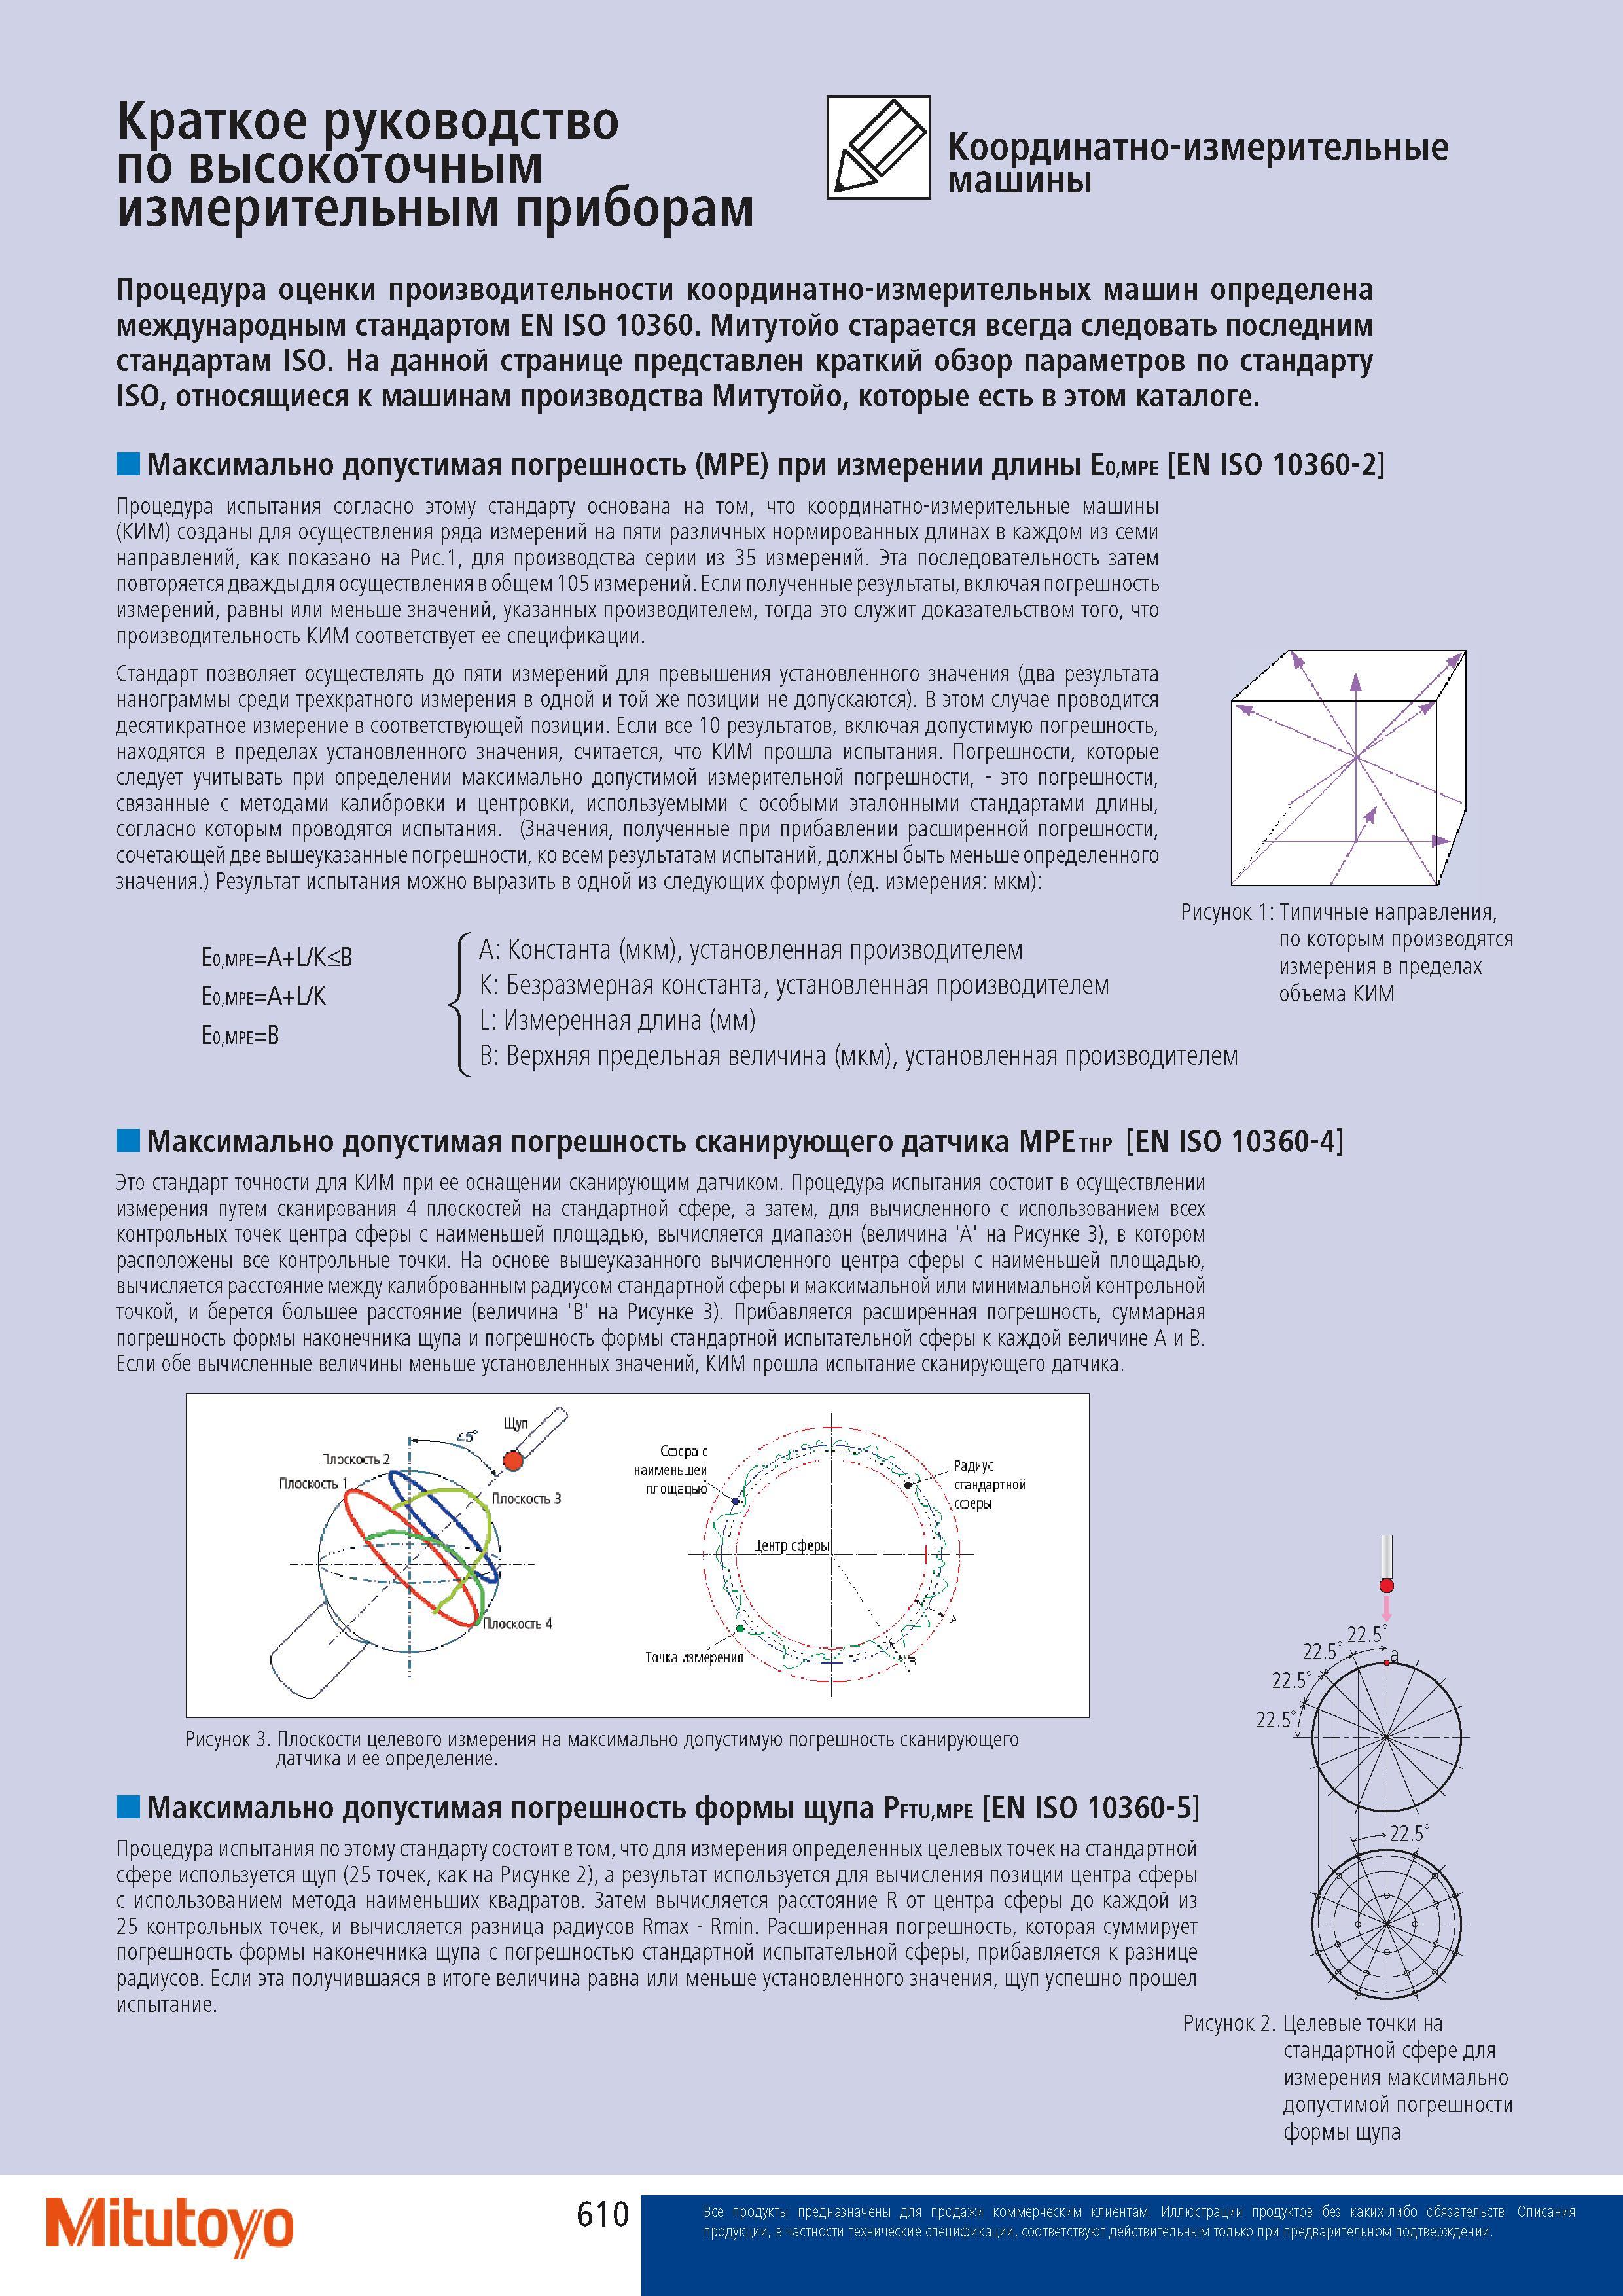
Краткий обзор параметров по стандарту ISO относящиеся машинам производства Митутойо которые есть в этом каталоге Максимально допустимая погрешность MPE при измеКраткий обзор параметров по стандарту ISO относящиеся машинам производства Митутойо которые есть в этом каталоге Максимально допустимая погрешность MPE при измерении длины EN ISO 10360-2 Процедура испытания согласно этому стандарту основана на том что координатно-измерительные машины (КИМ) созданы для осуществления ряда измерений на пяти различных нормированных длинах в каждом из семи направлений как показано на Рис.1 для производства серии из 35 измерений. Эта последовательность затем повторяется дважды для осуществления в общем 105 измерений. Если полученные результаты включая погрешность измерений равны или меньше значений указанных производителем тогда это служит доказательством того что производительность КИМ соответствует ее спецификации. Стандарт позволяет осуществлять до пяти измерений для превышения установленного значения (два результата нанограммы среди трехкратного измерения в одной и той же позиции не допускаются). В этом случае проводится десятикратное измерение в соответствующей позиции. Если все 10 результатов включая допустимую погрешность находятся в пределах установленного значения считается что КИМ прошла испытания. Погрешности которые следует учитывать при определении максимально допустимой измерительной погрешности - это погрешности связанные с методами калибровки и центровки используемыми с особыми эталонными стандартами длины согласно которым проводятся испытания. (Значения полученные при прибавлении расширенной погрешности сочетающей две вышеуказанные погрешности ко всем результатам испытаний должны быть меньше определенного значения.) Результат испытания можно выразить в одной из следующих формул (ед. измерения мкм) EompeA+L KB EompeA+L K EompeB A Константа (мкм) установленная производителем K Безразмерная константа установленная производителем L Измеренная длина (мм) B Верхняя предельная величина (мкм) установленная производителем Рисунок 1 Типичные направления по которым производятся измерения в пределах объема КИМ Максимально допустимая погрешность сканирующего датчика MPEthp EN ISO 10360-4 Это стандарт точности для КИМ при ее оснащении сканирующим датчиком. Процедура испытания состоит в осуществлении измерения путем сканирования 4 плоскостей на стандартной сфере а затем для вычисленного с использованием всех контрольных точек центра сферы с наименьшей площадью вычисляется диапазон (величина 'A' на Рисунке 3) в котором расположены все контрольные точки. На основе вышеуказанного вычисленного центра сферы с наименьшей площадью вычисляется расстояние между калиброванным радиусом стандартной сферы и максимальной или минимальной контрольной точкой и берется большее расстояние (величина 'B' на Рисунке 3). Прибавляется расширенная погрешность суммарная погрешность формы наконечника щупа и погрешность формы стандартной испытательной сферы каждой величине A и B. Если обе вычисленные величины меньше установленных значений КИМ прошла испытание сканирующего датчика. Рисунок 3. Плоскости целевого измерения на максимально допустимую погрешность сканирующего датчика и ее определение. Максимально допустимая погрешность формы щупа Pftumpe EN ISO 10360-5 Процедура испытания по этому стандарту состоит в том что для измерения определенных целевых точек на стандартной сфере используется щуп (25 точек как на Рисунке 2) а результат используется для вычисления позиции центра сферы с использованием метода наименьших квадратов. Затем вычисляется расстояние R от центра сферы до каждой из 25 контрольных точек и вычисляется разница радиусов Rmax - Rmin. Расширенная погрешность которая суммирует погрешность формы наконечника щупа с погрешностью стандартной испытательной сферы прибавляется разнице радиусов. Если эта получившаяся в итоге величина равна или меньше установленного значения щуп успешно прошел испытание. Рисунок 2. Целевые точки на стандартной сфере для измерения максимально допустимой погрешности формы щупа Mitutoyo ПК0РавТЬК0екР0УТК00ЧВньдМТВ0 К00шрдиьнатн0-и3мерительные измерительным приб0рам Пр0цедура 0ценки пр0изв0дительн0сти кооoдинатно-измеoительных машин 0пределена междунар0дным стандартом EN ISO 10360. Митутойо старается всегда следовать последним стандартам ISO. На данной странице представлен |
|||||
См.также / See also : |
|||||
Отклонения размеров / Fit tolerance table |
Соотношение твердостей Таблица / Hardness equivalent table |
||||
Типы резьб / Thread types and applications |
Аналоги сталей / Workpiece material conversion table |
||||
Отверстия под резьбу / Tap drill sizes |
Обороты в скорость / Surface speed to RPM conversion |
||||
Перевод дюймов в мм / Inches to mm Conversion table |
Перевод единиц в систему СИ / SI unit conversion table |
||||
| |
|||||
| MITUTOYO | |||||
| |
|||||
 Каталог MITUTOYO 2017 Инструмент измерительный и приборы (633 страницы) |
|||||
 Каталог MITUTOYO 2015 Измерительный инструмент (664 страницы) |
 Каталог MITUTOYO 2015 Измерительный инструмент GB-20001 (англ. яз.) (663 страницы) |
 Каталог MITUTOYO 2015 Измерительный инструмент US-1003 (англ. яз.) (561 страница) |
 Каталог MITUTOYO 2014 Инструмент и приборы (660 страниц) |
 Каталог MITUTOYO 2013 Измерительный инструмент и оборудование (675 страниц) |
 Каталог MITUTOYO 2012 Инструмент и оборудование (654 страницы) |
 Каталог MITUTOYO 2011 Мерительные инструменты GB-16001 (англ. яз.) (666 страниц) |
 Каталог MITUTOYO 2009 Средства измерений (413 страниц) |
 Каталог MITUTOYO 2007 Средства измерений (398 страниц) |
 Каталог MITUTOYO 2003 Измерительные инструменты (англ. яз.) (492 страницы) |
||
| |
|||||
|
Каталоги измерительного инструмента и оборудования / Measuring instruments and equipment catalogs |
|||||
| Каталог MITUTOYO 2014 Инструмент и приборы (Всего 660 стр.) | |||||
| |
|||||
 609 |  610 |  611 |  613 Видеоизмерительные системы Mitutoyo Ручные 2D Quick Image 3D Мультисенсорные Программное обеспечение для ВИМ Аксессуары для контрольно-измерительного оборудования |  614 Видеоизмерительные машины Mitutoyo ВИМ Quick Image Серия 361 обладают несколькими уникальными функциями для увеличения эффективности Ваших измерений |  615 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
