| Обновлено 2020-04-09 13:28:48 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент (Всего 1060 стр.) |
|||||
Токарные режимы резания Sandvik Coromant при обработке цветных материалов, алюминия, алюминиевых сплавов, жаропрочных сплавов и закаленных материалов360 Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент и инструментальная оснастка Стр.A354 |
|||||
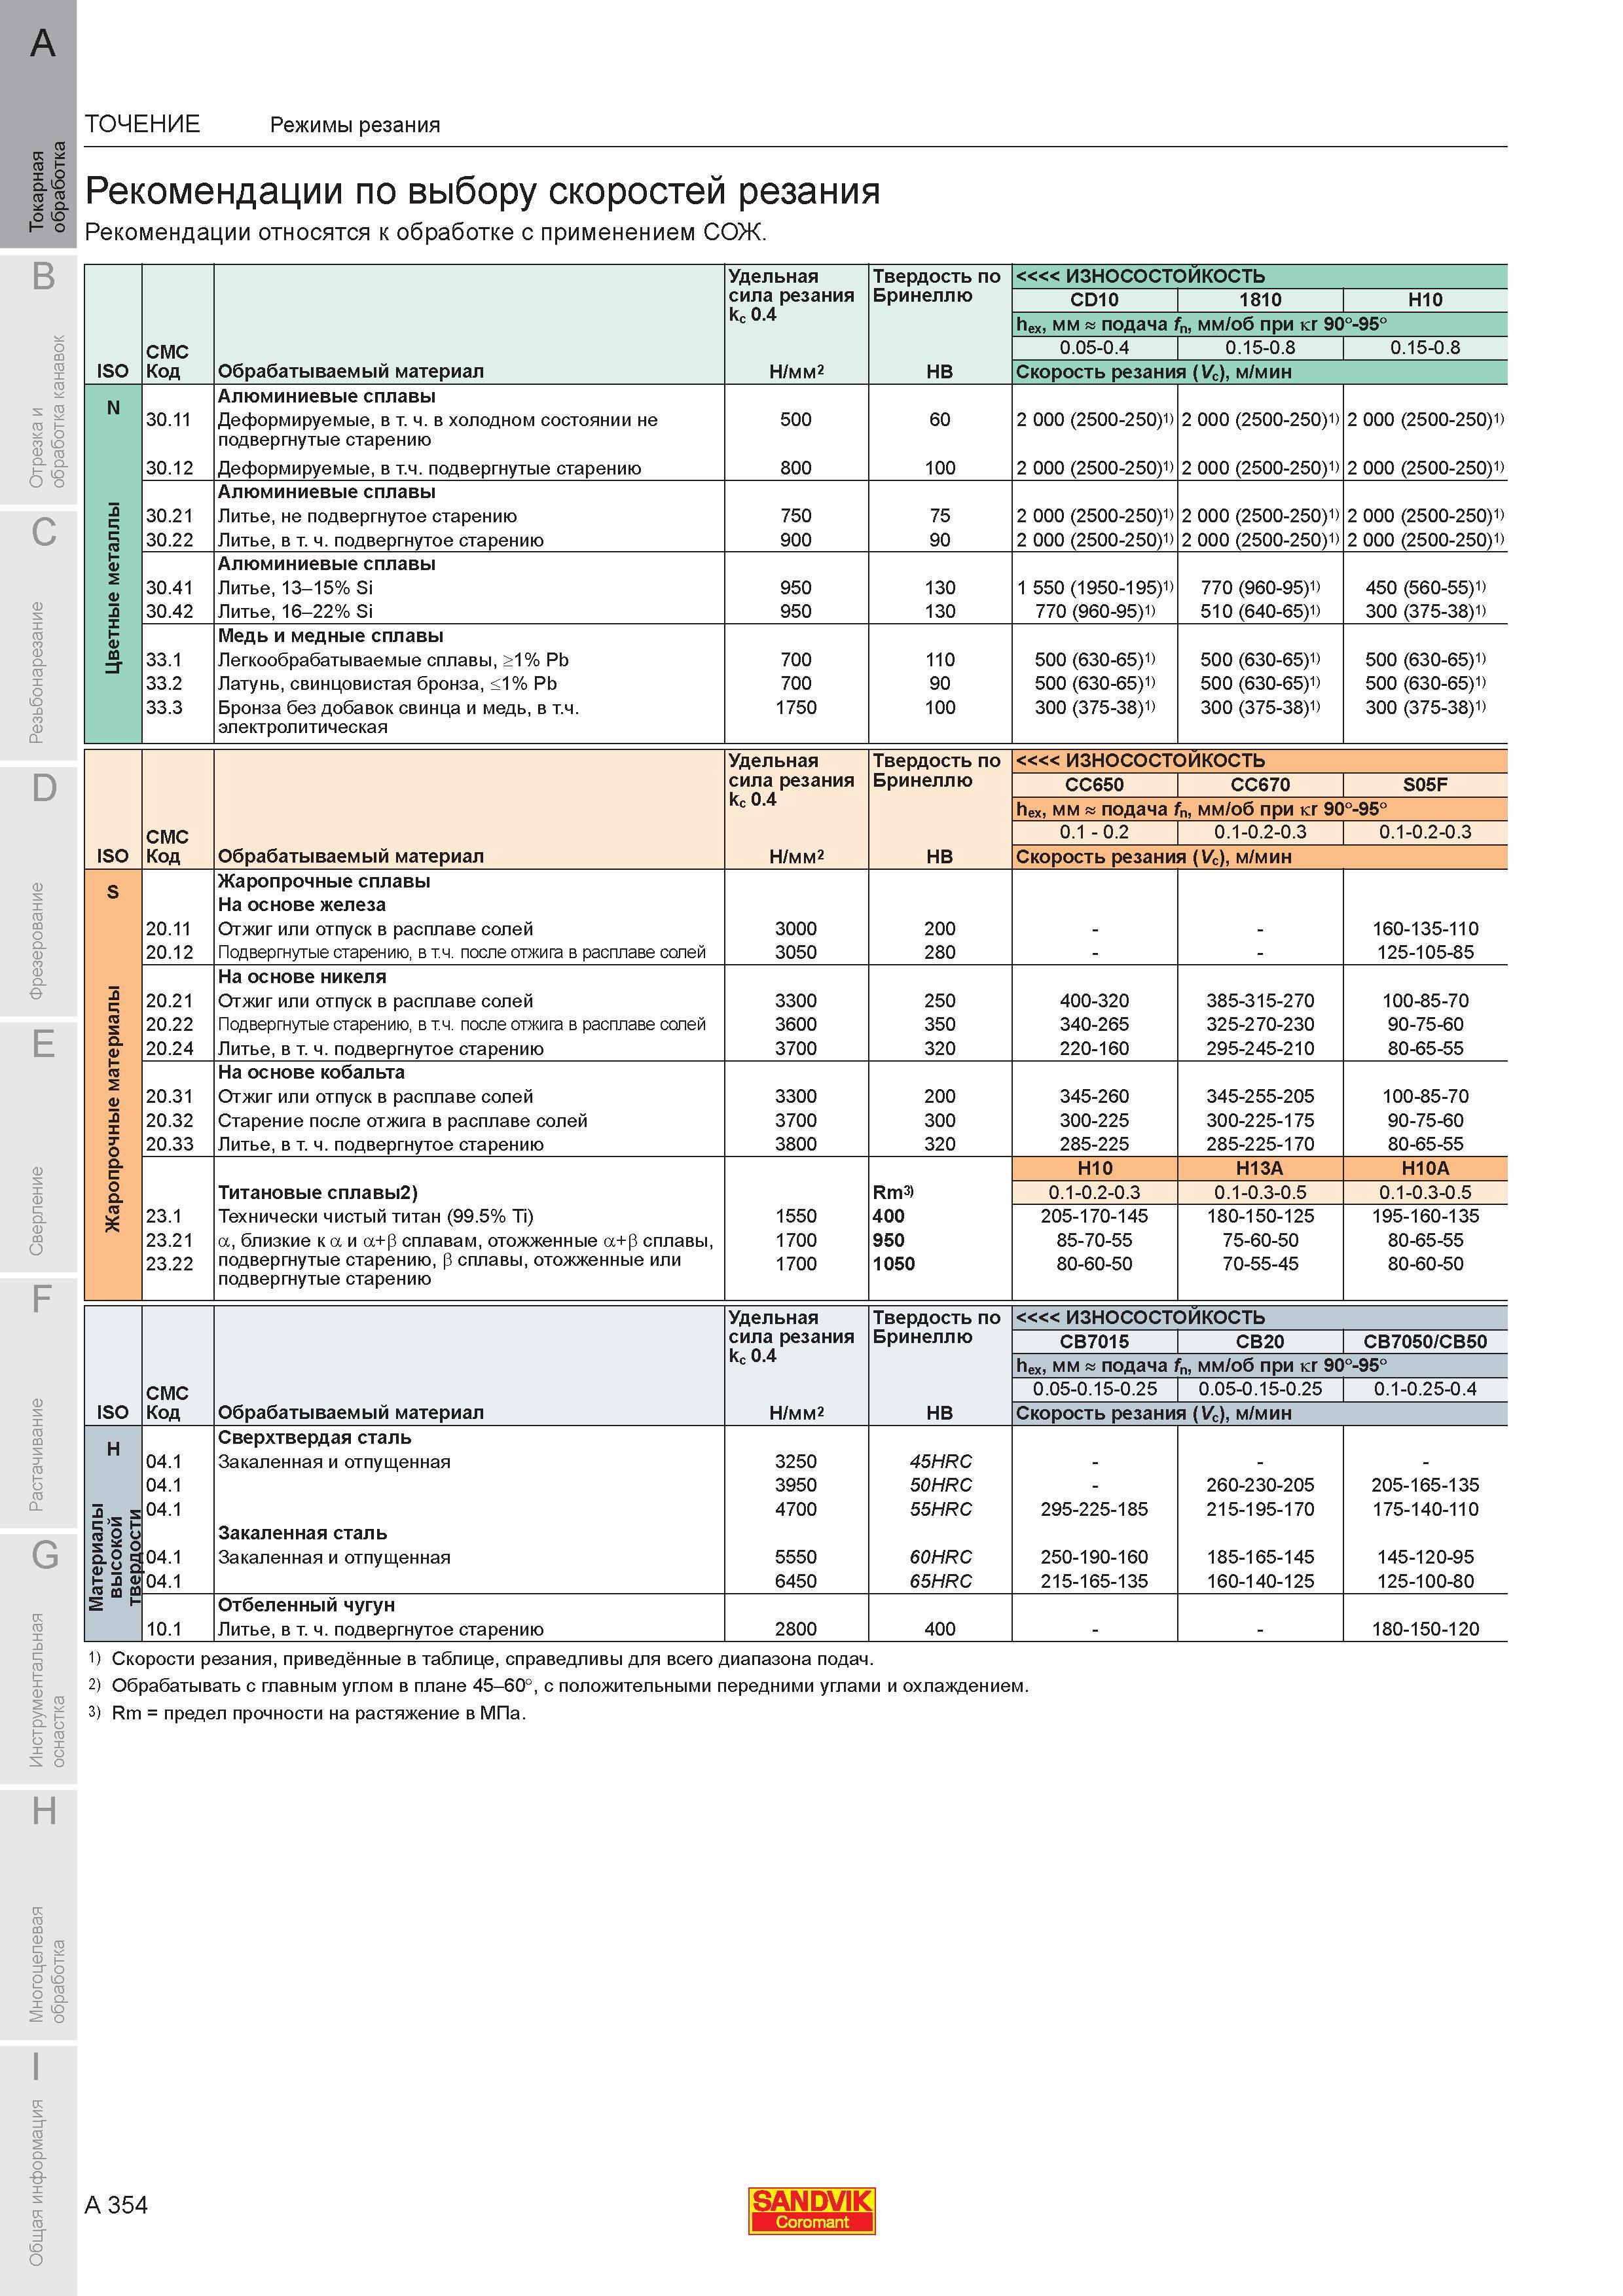
Токарные режимы резания Sandvik Coromant при обработке цветных материалов, алюминия, алюминиевых сплавов, жаропрочных сплавов и закаленных материалов Токарные режимы резания Sandvik Coromant при обработке цветных материалов, алюминия, алюминиевых сплавов, жаропрочных сплавов и закаленных материалов Рекомендации по выбору металлорежущего инструмента с применением СОЖ Твердость Бринелль сила резания kc 0.4 CD10 1810 H10 hex мм подача fn мм/об при кг 90 -95 CMC 0.05-0.4 0.15-0.8 0.15-0.8 ISO Код Обрабатываемый материал мм2 HB Скорость резания (Vc) м/мин N Алюминиевые сплавы 30.11 Деформируемые в т. ч. в холодном состоянии не 500 60 2 000 (2500-250)') 2 000 (2500-250)1) 2 000 (2500-250)1) подвергнутые старению 30.12 Деформируемые в т.ч. подвергнутые старению 800 100 2 000 (2500-250)') 2 000 (2500-250)1) 2 000 (2500-250)1) Цветные металлы Алюминиевые сплавы 30.21 Литье не подвергнутое старению 750 75 2 000 (2500-250)') 2 000 (2500-250)1) 2 000 (2500-250)1) 30.22 Литье в т. ч. подвергнутое старению 900 90 2 000 (2500-250)') 2 000 (2500-250)1) 2 000 (2500-250)1) Алюминиевые сплавы 30.41 Литье 13-15% Si 950 130 1 550 (1950-195)') 770 (960-95)1) 450 (560-55)1) 30.42 Литье 16-22% Si 950 130 770 (960-95)1) 510 (640-65)') 300 (375-38)1) Медь и медные сплавы 33.1 Легкообрабатываемые сплавы 1% Pb 700 110 500 (630-65)1) 500 (630-65)1) 500 (630-65)1) 33.2 Латунь свинцовистая бронза 1% Pb 700 90 500 (630-65)1) 500 (630-65)1) 500 (630-65)1) 33.3 Бронза без добавок свинца и медь в т.ч. электролитическая 1750 100 300 (375-38)1) 300 (375-38)1) 300 (375-38)1) Удельная Твердость по ИЗНОСОСТОЙКОСТЬ сила резания kc 0.4 Бринеллю CC650 CC670 S05F hex мм подача fn мм/об при кг 90 -95 CMC 0.1 0.2 0.1-0.2-0.3 0.1-0.2-0.3 ISO Код Обрабатываемый материал мм2 HB Скорость резания (VC) м/мин S Жаропрочные сплавы На основе железа 20.11 Отжиг или отпуск в расплаве солей 3000 200 160-135-110 20.12 Подвергнутые старению в т.ч. после отжига в расплаве солей 3050 280 125-105-85 Жаропрочные материалы На основе никеля 20.21 Отжиг или отпуск в расплаве солей 3300 250 400-320 385-315-270 100-85-70 20.22 Подвергнутые старению в т.ч. после отжига в расплаве солей 3600 350 340-265 325-270-230 90-75-60 20.24 Литье в т. ч. подвергнутое старению 3700 320 220-160 295-245-210 80-65-55 На основе кобальта 20.31 Отжиг или отпуск в расплаве солей 3300 200 345-260 345-255-205 100-85-70 20.32 Старение после отжига в расплаве солей 3700 300 300-225 300-225-175 90-75-60 20.33 Литье в т. ч. подвергнутое старению 3800 320 285-225 285-225-170 80-65-55 H10 H13A H10A Титановые сплавы2) Rm3) 0.1-0.2-0.3 0.1-0.3-0.5 0.1-0.3-0.5 23.1 Технически чистый титан (99.5% Ti) 1550 400 205-170-145 180-150-125 195-160-135 23.21 а близкие к а и а+р сплавам отожженные а+р сплавы 1700 950 85-70-55 75-60-50 80-65-55 23.22 подвергнутые старению р сплавы отожженные или подвергнутые старению 1700 1050 80-60-50 70-55-45 80-60-50 Удельная Твердость по ИЗНОСОСТОЙКОСТЬ сила резания kc 0.4 Бринеллю CB7015 CB20 CB7050 CB50 hex мм подача fn мм/об при кг 90 -95 CMC 0.05-0.15-0.25 0.05-0.15-0.25 0.1-0.25-0.4 ISO Код Обрабатываемый материал мм 2 HB Скорость резания (Vc) м/мин H Сверхтвердая сталь 04.1 Закаленная и отпущенная 3250 45HRC 04.1 3950 50HRC 260-230-205 205-165-135 slS Ml О У Q ты и04.1 4700 55HRC 295-225-185 215-195-170 175-140-110 Закаленная сталь 04.1 Закаленная и отпущенная 5550 60HRC 250-190-160 185-165-145 145-120-95 04.1 6450 65HRC 215-165-135 160-140-125 125-100-80 i- Отбеленный чугун 10.1 Литье в т. ч. подвергнутое старению 2800 400 180-150-120 1) Скорости резания приведённые в таблице справедливы для всего диапазона подач. 2) Обрабатывать с главным углом в плане 45-60 с положительными передними углами и охлаждением. 3) Rm предел прочности на растяжение в МПа. A 354 SANDVIK Coromant ТОЧЕНИЕ Режимы резания Рекомендации относятся к обработке Удельная по ИЗНОСОСТОЙКОСТЬ скоростей резания Sandvik при точении |
|||||
См.также / See also : |
|||||
Сравнение шкал твердости и прочности Таблица / Hardness equivalent table |
Аналоги российских и зарубежных марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Как определить число оборотов шпинделя / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент (Всего 1060 стр.) | |||||
| |
 357 |  358 Рекомендуемые режимы резания Sandvik для наружной и внутренней токарной обработки с применением смазочно-охлаждающей жидкости Сталь нержавеющая Чугун |  359 Рекомендации шведской инструментальной компании Sandvik по выбору значений скоростей резания при токарной обработке в зависимости от группы обрабатыв |  361 |  362 Марки сплавов Sandvik для токарной обработки CT 5015 GC 1525 4225 4005 4015 4035 1025 2015 2025 235 3205 3210 3215 CC 650 620 670 5015 H13A H10 CD 18 |  363 Описание токарных сплавов Sandvik Обрабатываемый материал Сталь стальное литье ковкий чугун дающий сливную стружку Основные марки сплавов CT5015 (HT) |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
