| Обновлено 2020-01-30 06:25:16 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
GESAC | Каталог GESAC 2015 Инструмент металлорежущий (Всего 617 стр.) |
|||||
Центровочные твердосплавные китайские сверла D101/D102/D103 NC Рекомендации производителя инструмента по подбору режимов резания при металлообработке585 Каталог GESAC 2015 Станочный металлорежущий инструмент Сборный с СРП и монолитный Стр.579 |
|||||
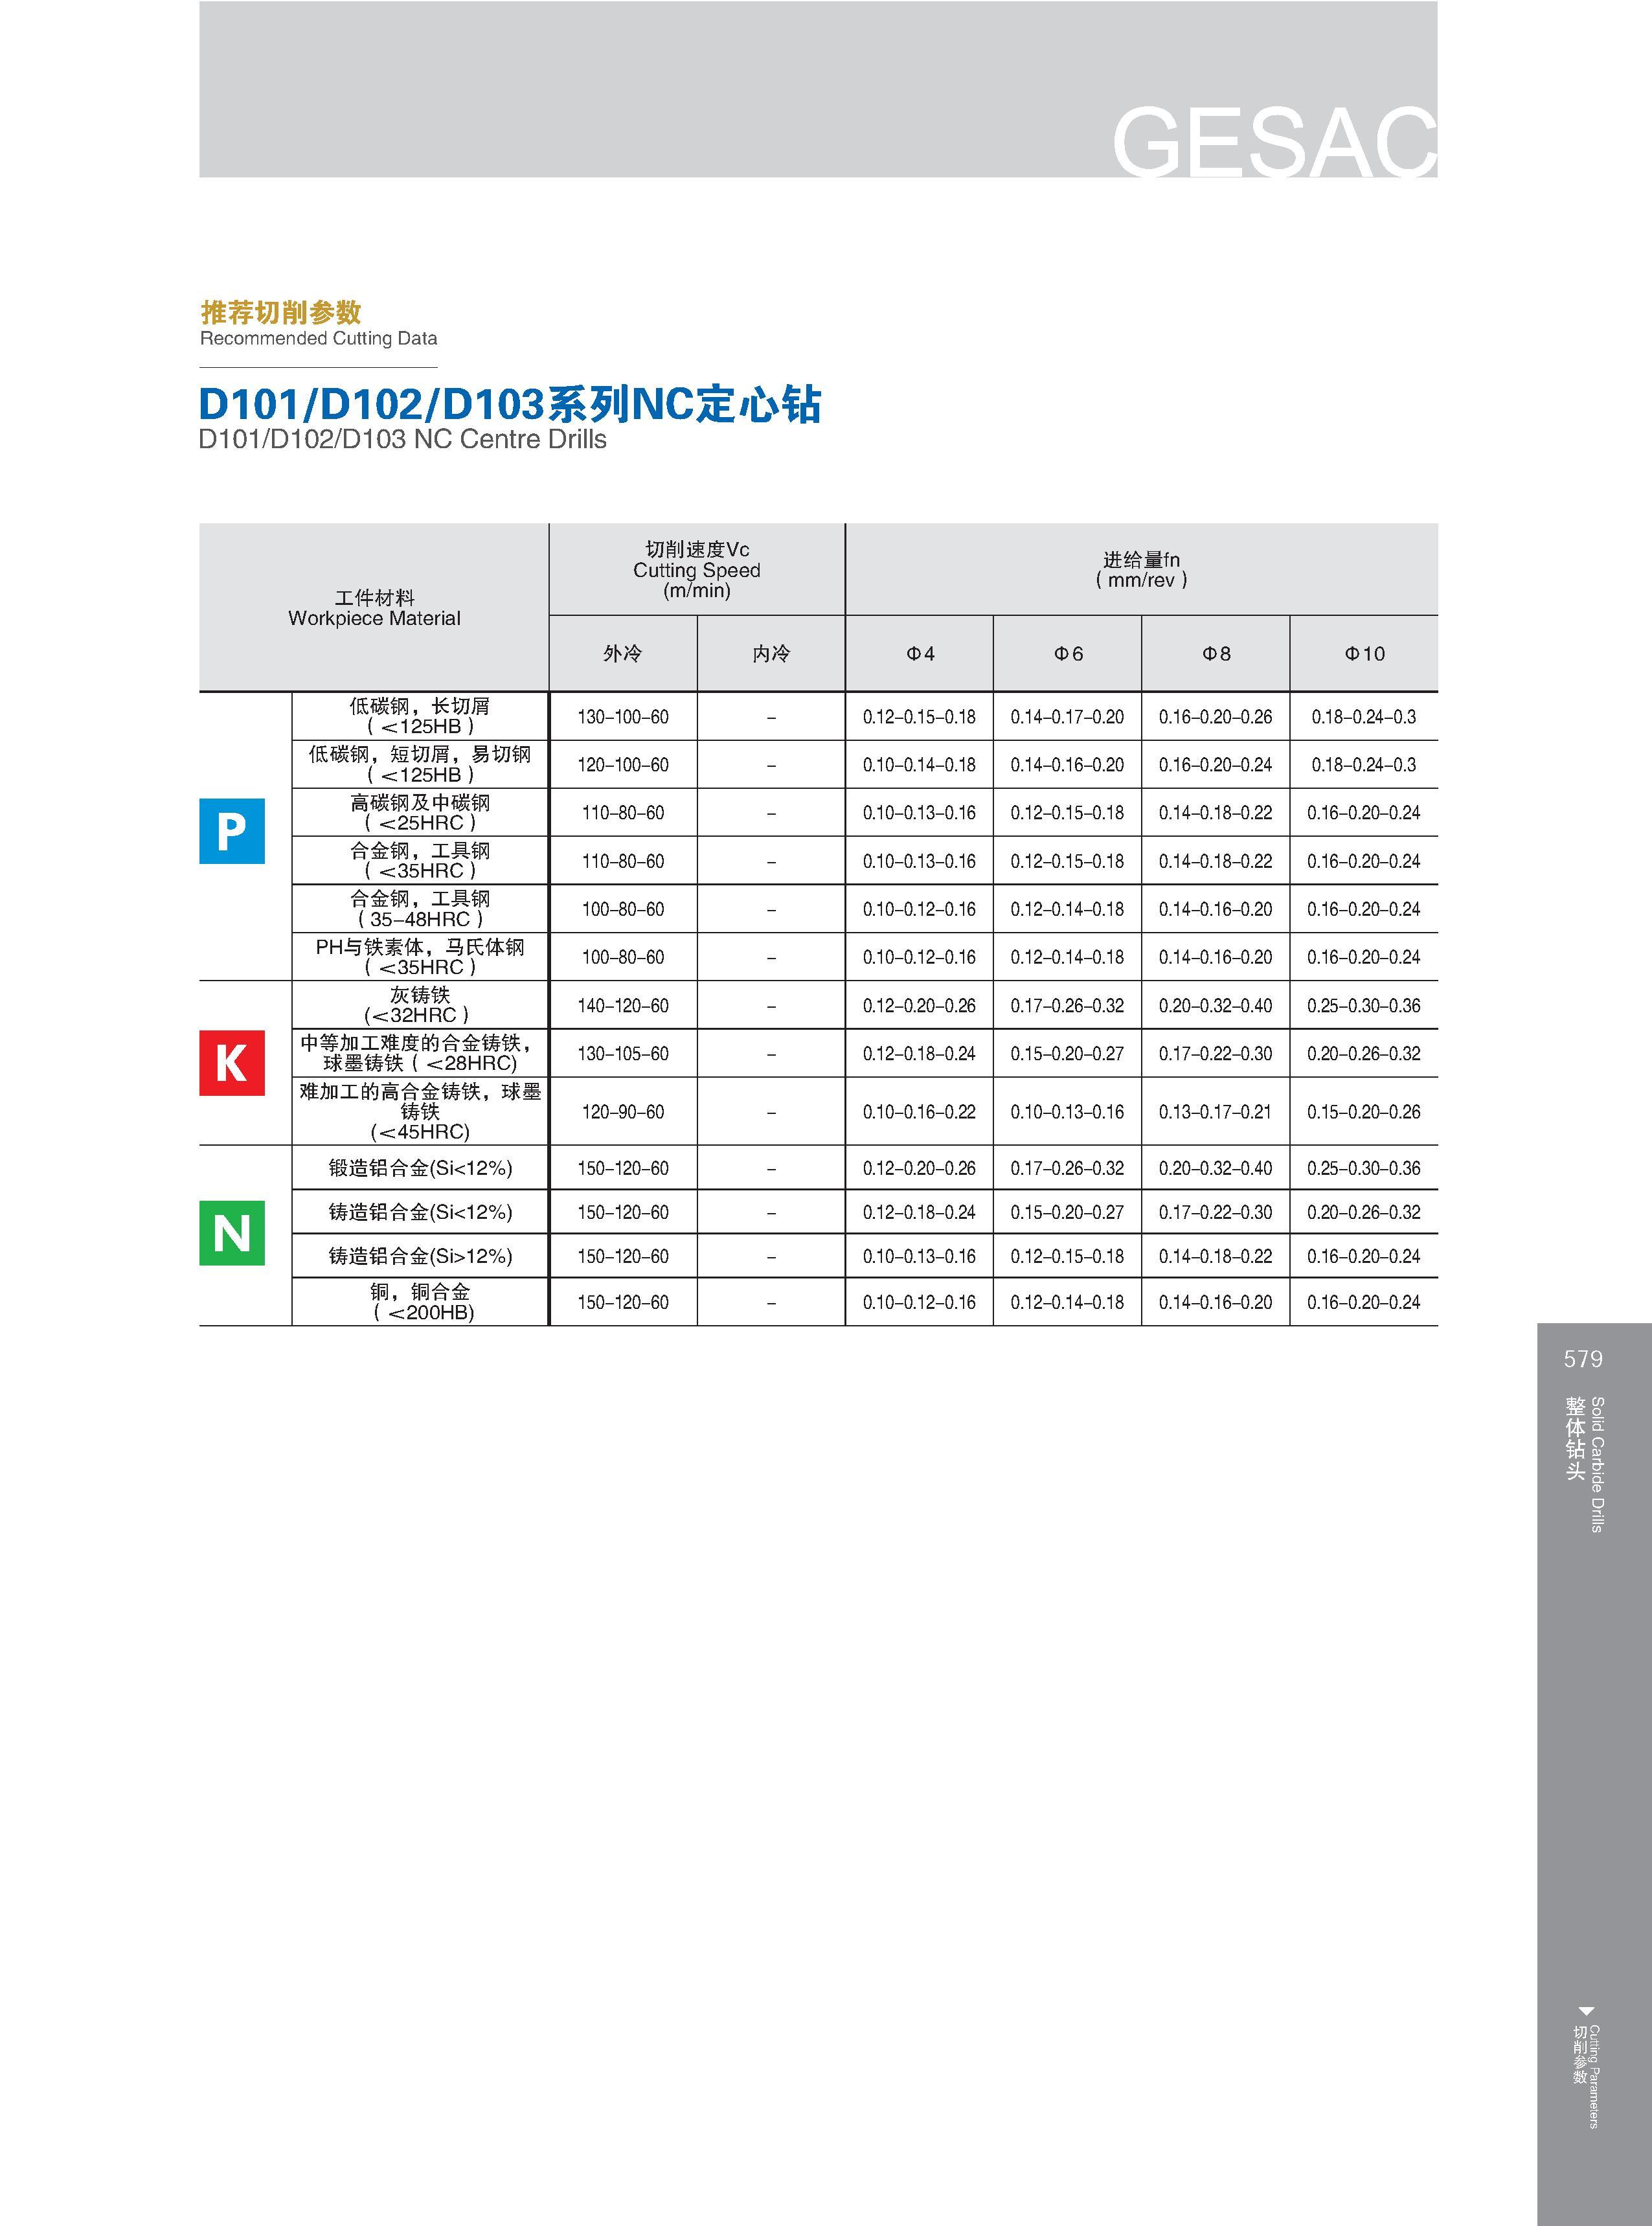
Центровочные твердосплавные китайские сверла D101/D102/D103 NC Рекомендации производителя инструмента по подбору режимов резания при металлообработке Центровочные твердосплавные китайские сверла D101/D102/D103 NC Рекомендации производителя инструмента по подбору режимов резания при металлообработке _ Recommended Cutting Data Режимы резания на станках (рекомендованные производителем инструмента) D101/D102/D103系列NC定心钻 Centre Drills 工件材料 Workpiece Material Обрабатываемые материалы по ISO 切削速度 Vc Cutting Speed (m/min) Скорость резания (м/мин) 进给量 fn (mm/rev) Подача (мм/об) 外冷 内冷 04 06 08 010 低碳钢,长切屑 (<125HB) 130-100-60 - 0.12-0.15-0.18 0.14-0.17-0.20 0.16-0.20-0.26 0.18-0.24-0.3 低碳钢,短切屑,易切钢 (<125HB) 120-100-60 - 0.10-0.14-0.18 0.14-0.16-0.20 0.16-0.20-0.24 0.18-0.24-0.3 高碳钢及中碳钢 (<25HRC) 110-80-60 - 0.10-0.13-0.16 0.12-0.15-0.18 0.14-0.18-0.22 0.16-0.20-0.24 合金钢,工具钢 (<35HRC) 110-80-60 - 0.10-0.13-0.16 0.12-0.15-0.18 0.14-0.18-0.22 0.16-0.20-0.24 合金钢,工具钢 (35-48HRC) 100-80-60 - 0.10-0.12-0.16 0.12-0.14-0.18 0.14-0.16-0.20 0.16-0.20-0.24 PH与铁素体,马氏体钢 (<35HRC) 100-80-60 - 0.10-0.12-0.16 0.12-0.14-0.18 0.14-0.16-0.20 0.16-0.20-0.24 灰铸铁 (<32HRC) 140-120-60 - 0.12-0.20-0.26 0.17-0.26-0.32 0.20-0.32-0.40 0.25-0.30-0.36 中等加工难度的合金铸铁, 球墨铸铁(<28HRC) 130-105-60 - 0.12-0.18-0.24 0.15-0.20-0.27 0.17-0.22-0.30 0.20-0.26-0.32 难加工的高合金铸铁,球墨 铸铁 (<45HRC) 120-90-60 - 0.10-0.16-0.22 0.10-0.13-0.16 0.13-0.17-0.21 0.15-0.20-0.26 m 锻造铝合金(Si<12。/。) 150-120-60 - 0.12-0.20-0.26 0.17-0.26-0.32 0.20-0.32-0.40 0.25-0.30-0.36 铸造铝合金(Si<12。/。) 150-120-60 - 0.12-0.18-0.24 0.15-0.20-0.27 0.17-0.22-0.30 0.20-0.26-0.32 铸造铝合金(Si>12。/。) 150-120-60 - 0.10-0.13-0.16 0.12-0.15-0.18 0.14-0.18-0.22 0.16-0.20-0.24 铜,铜合金 (<200HB) 150-120-60 - 0.10-0.12-0.16 0.12-0.14-0.18 0.14-0.16-0.20 0.16-0.20-0.24 579 So id Carbide Dri s Cutting Parameters 推荐切削参数 |
|||||
См.также / See also : |
|||||
Сверла Конструкция / Parts of a drill |
Скорость резания от диаметра Таблица / Surface speed to RPM conversion |
||||
Формулы для расчета сверления / Formulas for drilling |
Диаметр отверстия под резьбу / Tap drill sizes |
||||
Сверление отверстий в металле / Drill a hole in metal |
Оснастка для фрезерных станков по металлу / Мilling tool holders |
||||
Перевод дюймов в мм Таблица / Inches to mm Conversion table |
Экономическая эффективность металлообработки / Machining economy |
||||
| |
|||||
| GESAC | |||||
| |
|||||
 Каталог GESAC 2015 Инструмент металлорежущий (ENG ZHO) (617 страниц) |
|||||
| |
|||||
| Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding | |||||
| Каталог GESAC 2015 Инструмент металлорежущий (Всего 617 стр.) | |||||
| |
|||||
 582 |  583 Спиральные твердосплавные сверла GESAC D938 Результаты сравнительных производственных испытаний китайского металлорежущего инструмента Режимы резания |  584 | 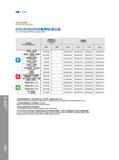 586 | 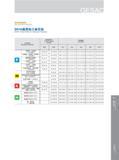 587 | 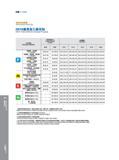 588 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
