| Обновлено 2020-04-16 09:46:22 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system WALTER | Каталог WALTER 2007 Режущий инструмент и оснастка (Всего 830 стр.) |
|||||
|
677 Каталог WALTER 2007 Режущий инструмент и инструментальная оснастка Стр.674 |
|||||
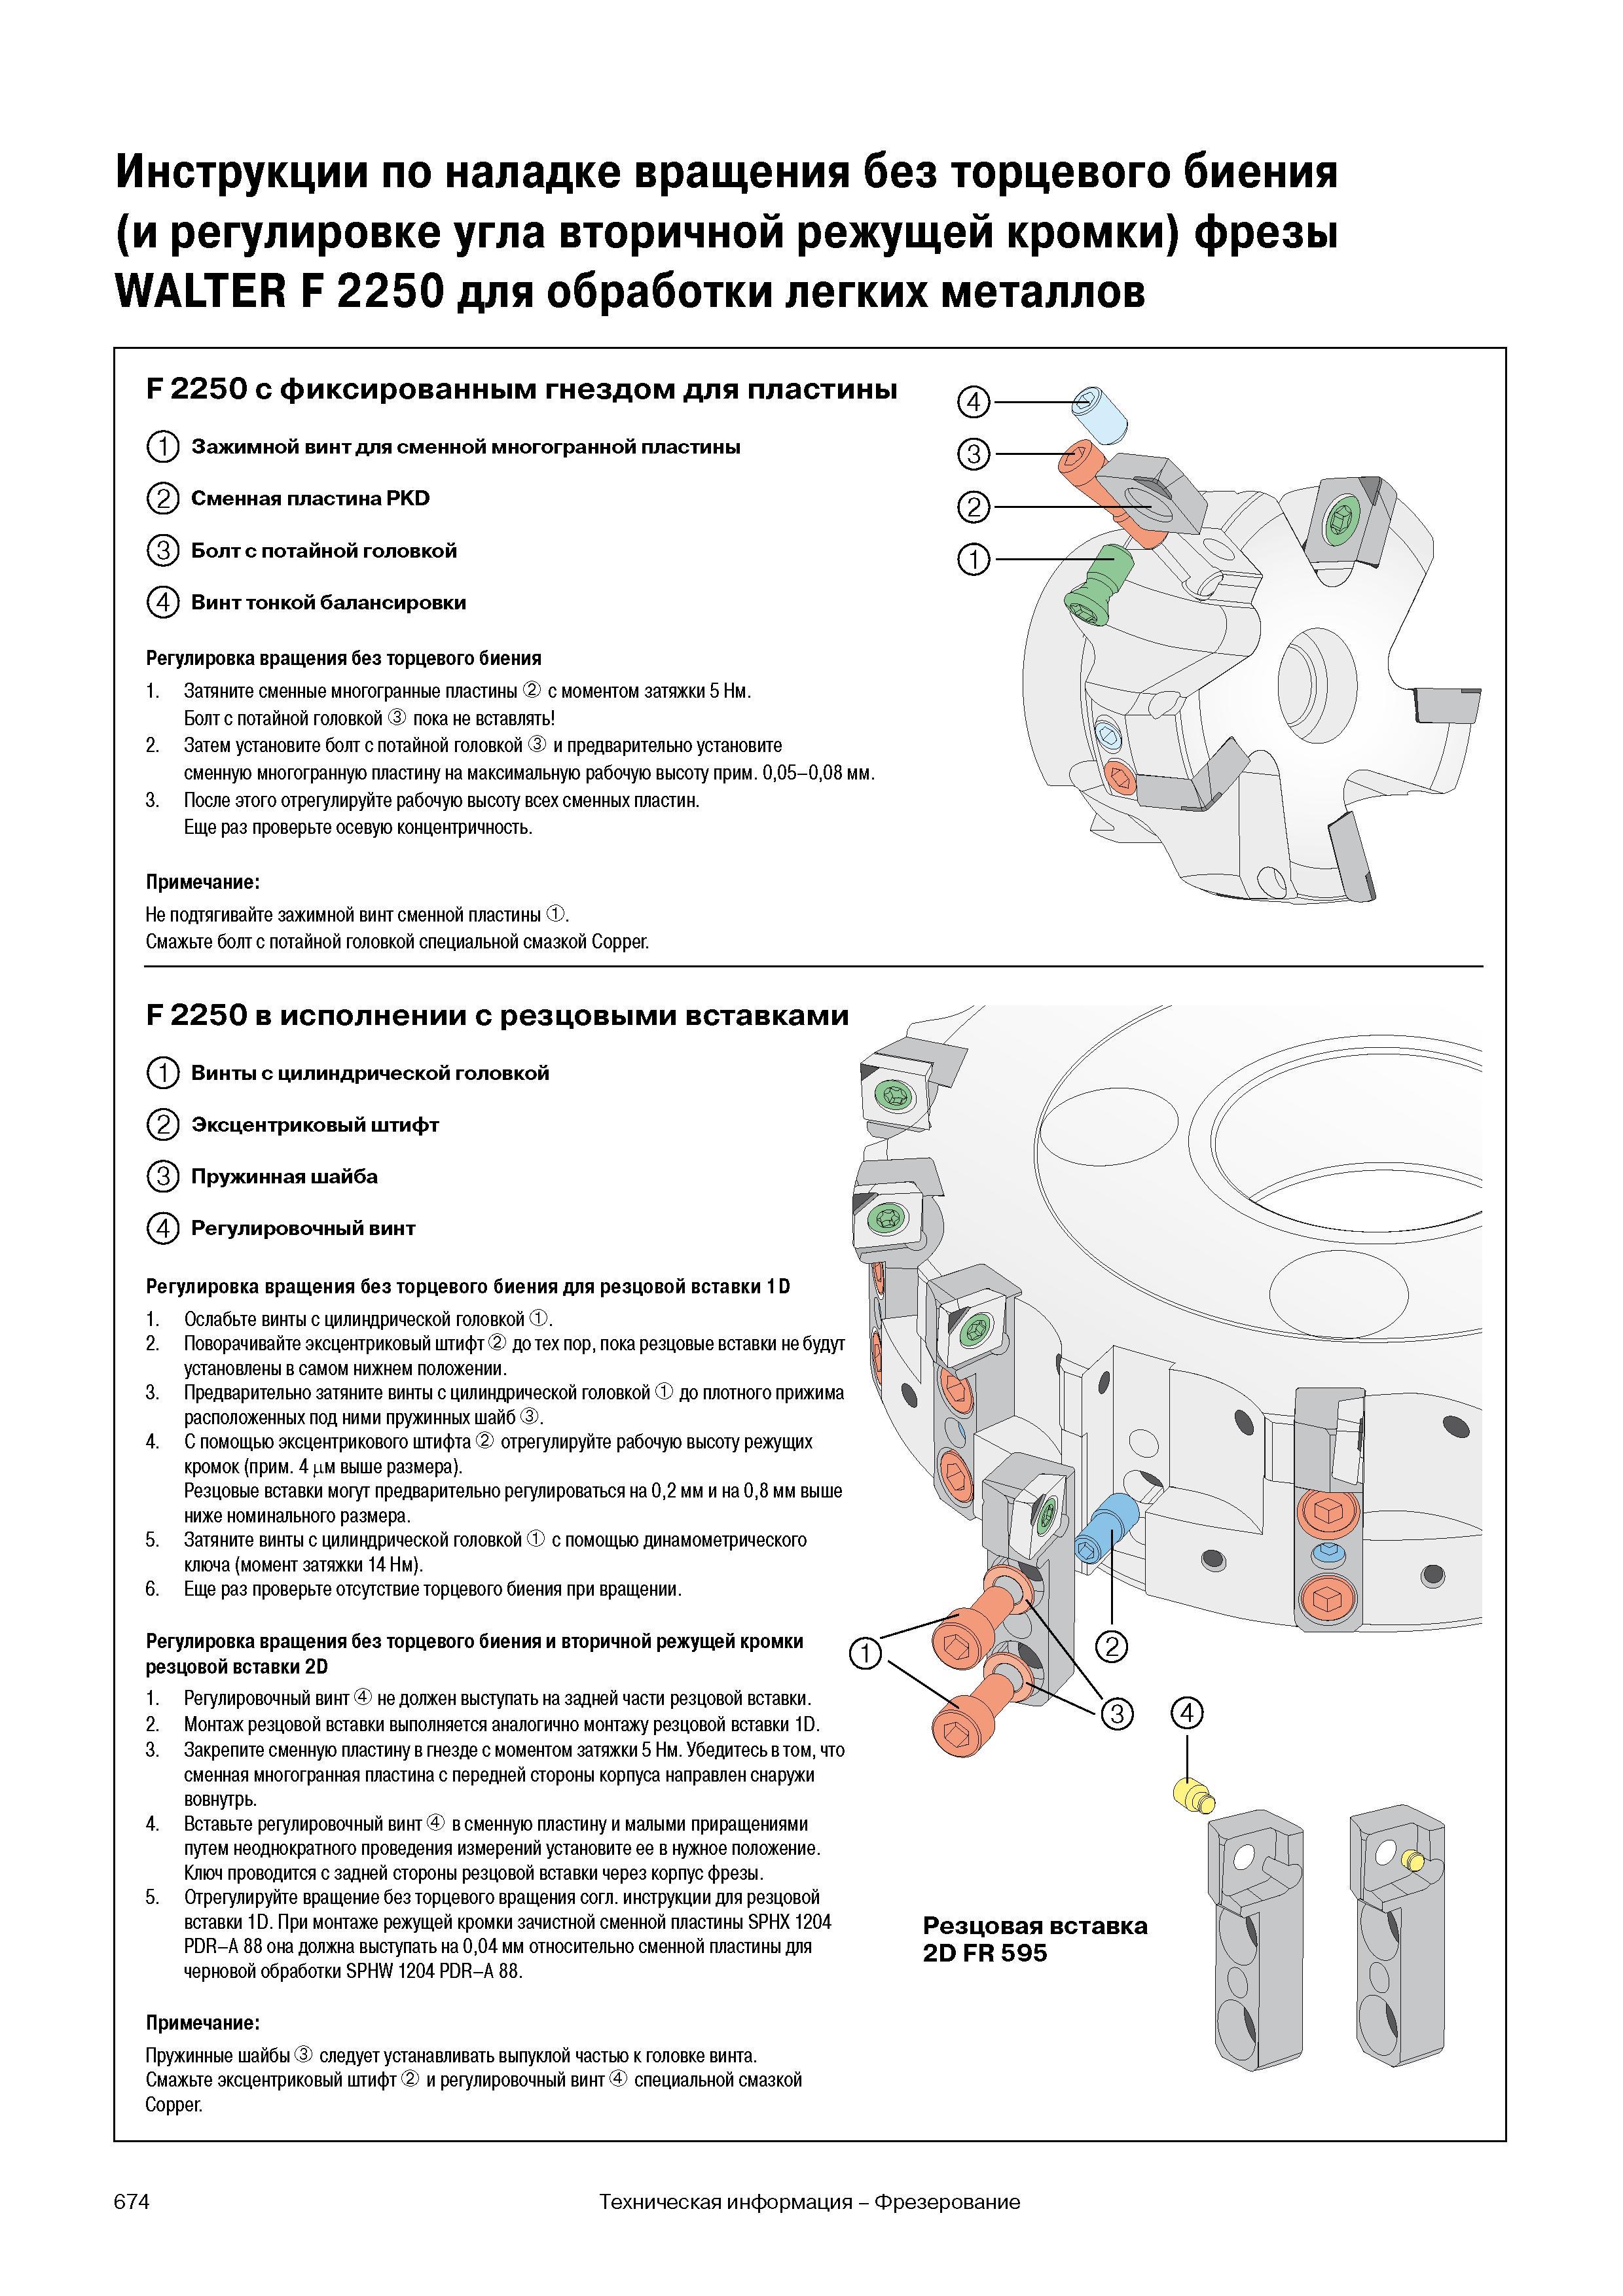
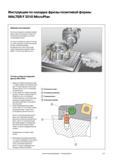
Инструкции по наладке вращения без торцевого биения и регулировке угла вторичной режущей кромки фрезы WALTER F 2250 для обработки легких металлов F 22Инструкции по наладке вращения без торцевого биения и регулировке угла вторичной режущей кромки фрезы WALTER F 2250 для обработки легких металлов F 2250 с фиксированным гнездом для пластины (1 Зажимной винт для сменной многогранной пластины 3 (2 Сменная пластина PKD 2 (3 Болт с потайной головкой Винт тонкой балансировки Регулировка вращения без торцевого биения 1. Затяните сменные многогранные пластины с моментом затяжки 5 Нм. Болт с потайной головкой пока не вставлять 2. Затем установите болт с потайной головкой и предварительно установите сменную многогранную пластину на максимальную рабочую высоту прим. 005-008 мм. 3. После этого отрегулируйте рабочую высоту всех сменных пластин. Еще раз проверьте осевую концентричность. Примечание Не подтягивайте зажимной винт сменной пластины Ф. Смажьте болт с потайной головкой специальной смазкой Copper. F 2250 в исполнении с резцовыми вставками (1 Винты с цилиндрической головкой (2 Эксцентриковый штифт (3 Пружинная шайба Регулировочный винт Регулировка вращения без торцевого биения для резцовой вставки 1D 1. Ослабьте винты с цилиндрической головкой Ф. 2. Поворачивайте эксцентриковый штифт до тех пор пока резцовые вставки не будут установлены в самом нижнем положении. 3. Предварительно затяните винты с цилиндрической головкой до плотного прижима расположенных под ними пружинных шайб 4. С помощью эксцентрикового штифта отрегулируйте рабочую высоту режущих кромок (прим. 4 им выше размера). Резцовые вставки могут предварительно регулироваться на 02 мм и на 08 мм выше ниже номинального размера. 5. Затяните винты с цилиндрической головкой с помощью динамометрического ключа (момент затяжки 14 Нм). 6. Еще раз проверьте отсутствие торцевого биения при вращении. Регулировка вращения без торцевого биения и вторичной режущей кромки резцовой вставки 2D 1. Регулировочный винт не должен выступать на задней части резцовой вставки. 2. Монтаж резцовой вставки выполняется аналогично монтажу резцовой вставки 1D. 3. Закрепите сменную пластину в гнезде с моментом затяжки 5 Нм. Убедитесь в том что сменная многогранная пластина с передней стороны корпуса направлен снаружи вовнутрь. 4. Вставьте регулировочный винт в сменную пластину и малыми приращениями путем неоднократного проведения измерений установите ее в нужное положение. Ключ проводится с задней стороны резцовой вставки через корпус фрезы. 5. Отрегулируйте вращение без торцевого вращения согл. инструкции для резцовой вставки 1D. При монтаже режущей кромки зачистной сменной пластины SPHX 1204 PDR-A 88 она должна выступать на 004 мм относительно сменной пластины для черновой обработки SPHW 1204 PDR-A 88. Примечание Пружинные шайбы следует устанавливать выпуклой частью к головке винта. Смажьте эксцентриковый штифт и регулировочный винт специальной смазкой Copper. tl Ш) Ш Резцовая вставка 2D FR 595 674 Техническая информация Фрезерование |
|||||
См.также / See also : |
|||||
Металлообработка Учебники и справочники / Metal Cutting Technology Technical Guide |
Особенности сверления металла / Drill a hole in metal |
||||
Токарная обработка металла / Basics of metal turning |
Фрезерование на фрезерном станке / Basics of milling |
||||
Нарезание резьбы метчиками / Tapping |
Развертывание отверстий и развертки по металлу / Reaming and reamer cutting tool |
||||
Расточка на токарном станке / Boring on a lathe |
Растачивание отверстий на расточном станке / Boring on a boring machine |
||||
| |
|||||
| WALTER | |||||
| |
 Каталог WALTER 2017 Инструмент и оснастка для станков (2605 страниц) |
 Каталог WALTER 2016 Общий Инструмент режущий и оснастка (нем.яз. / DEU) (2605 страниц) |
 Каталог WALTER 2016 Новый инструмент для металлообработки Вер. 16-2 (276 страниц) |
 Каталог WALTER 2016 Продукция для металлообработки Инновации Вер. 16-1 (116 страниц) |
 Каталог WALTER 2015 Новый инструмент и оснастка 2015-1 (336 страниц) |
 Каталог WALTER 2014 Новая продукция 14-2 (324 страницы) |
 Каталог WALTER 2013 Новая инструментальная продукция Инновации Вер 13-1 (276 страниц) |
 Каталог WALTER 2013 Дополнение к общему (832 страниц) |
 Каталог WALTER 2012 Новинки Инструмент для мехобработки Вер 12-2 (232 страницы) |
 Каталог WALTER 2012 Инструмент и оснастка (2148 страниц) |
 Каталог WALTER 2012 Инструмент и оснастка Valenite (англ.яз / ENG) (2590 страниц) |
 Каталог WALTER 2008 Новый металлорежущий инструмент (215 страниц) |
 Каталог WALTER 2007 Режущий инструмент и оснастка (830 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог WALTER 2007 Режущий инструмент и оснастка (Всего 830 стр.) | |||||
| |
 674 | 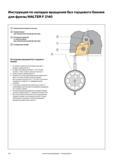 675 |  676 |  678 |  679 |  680 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
