| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
187 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.D25 |
|||||
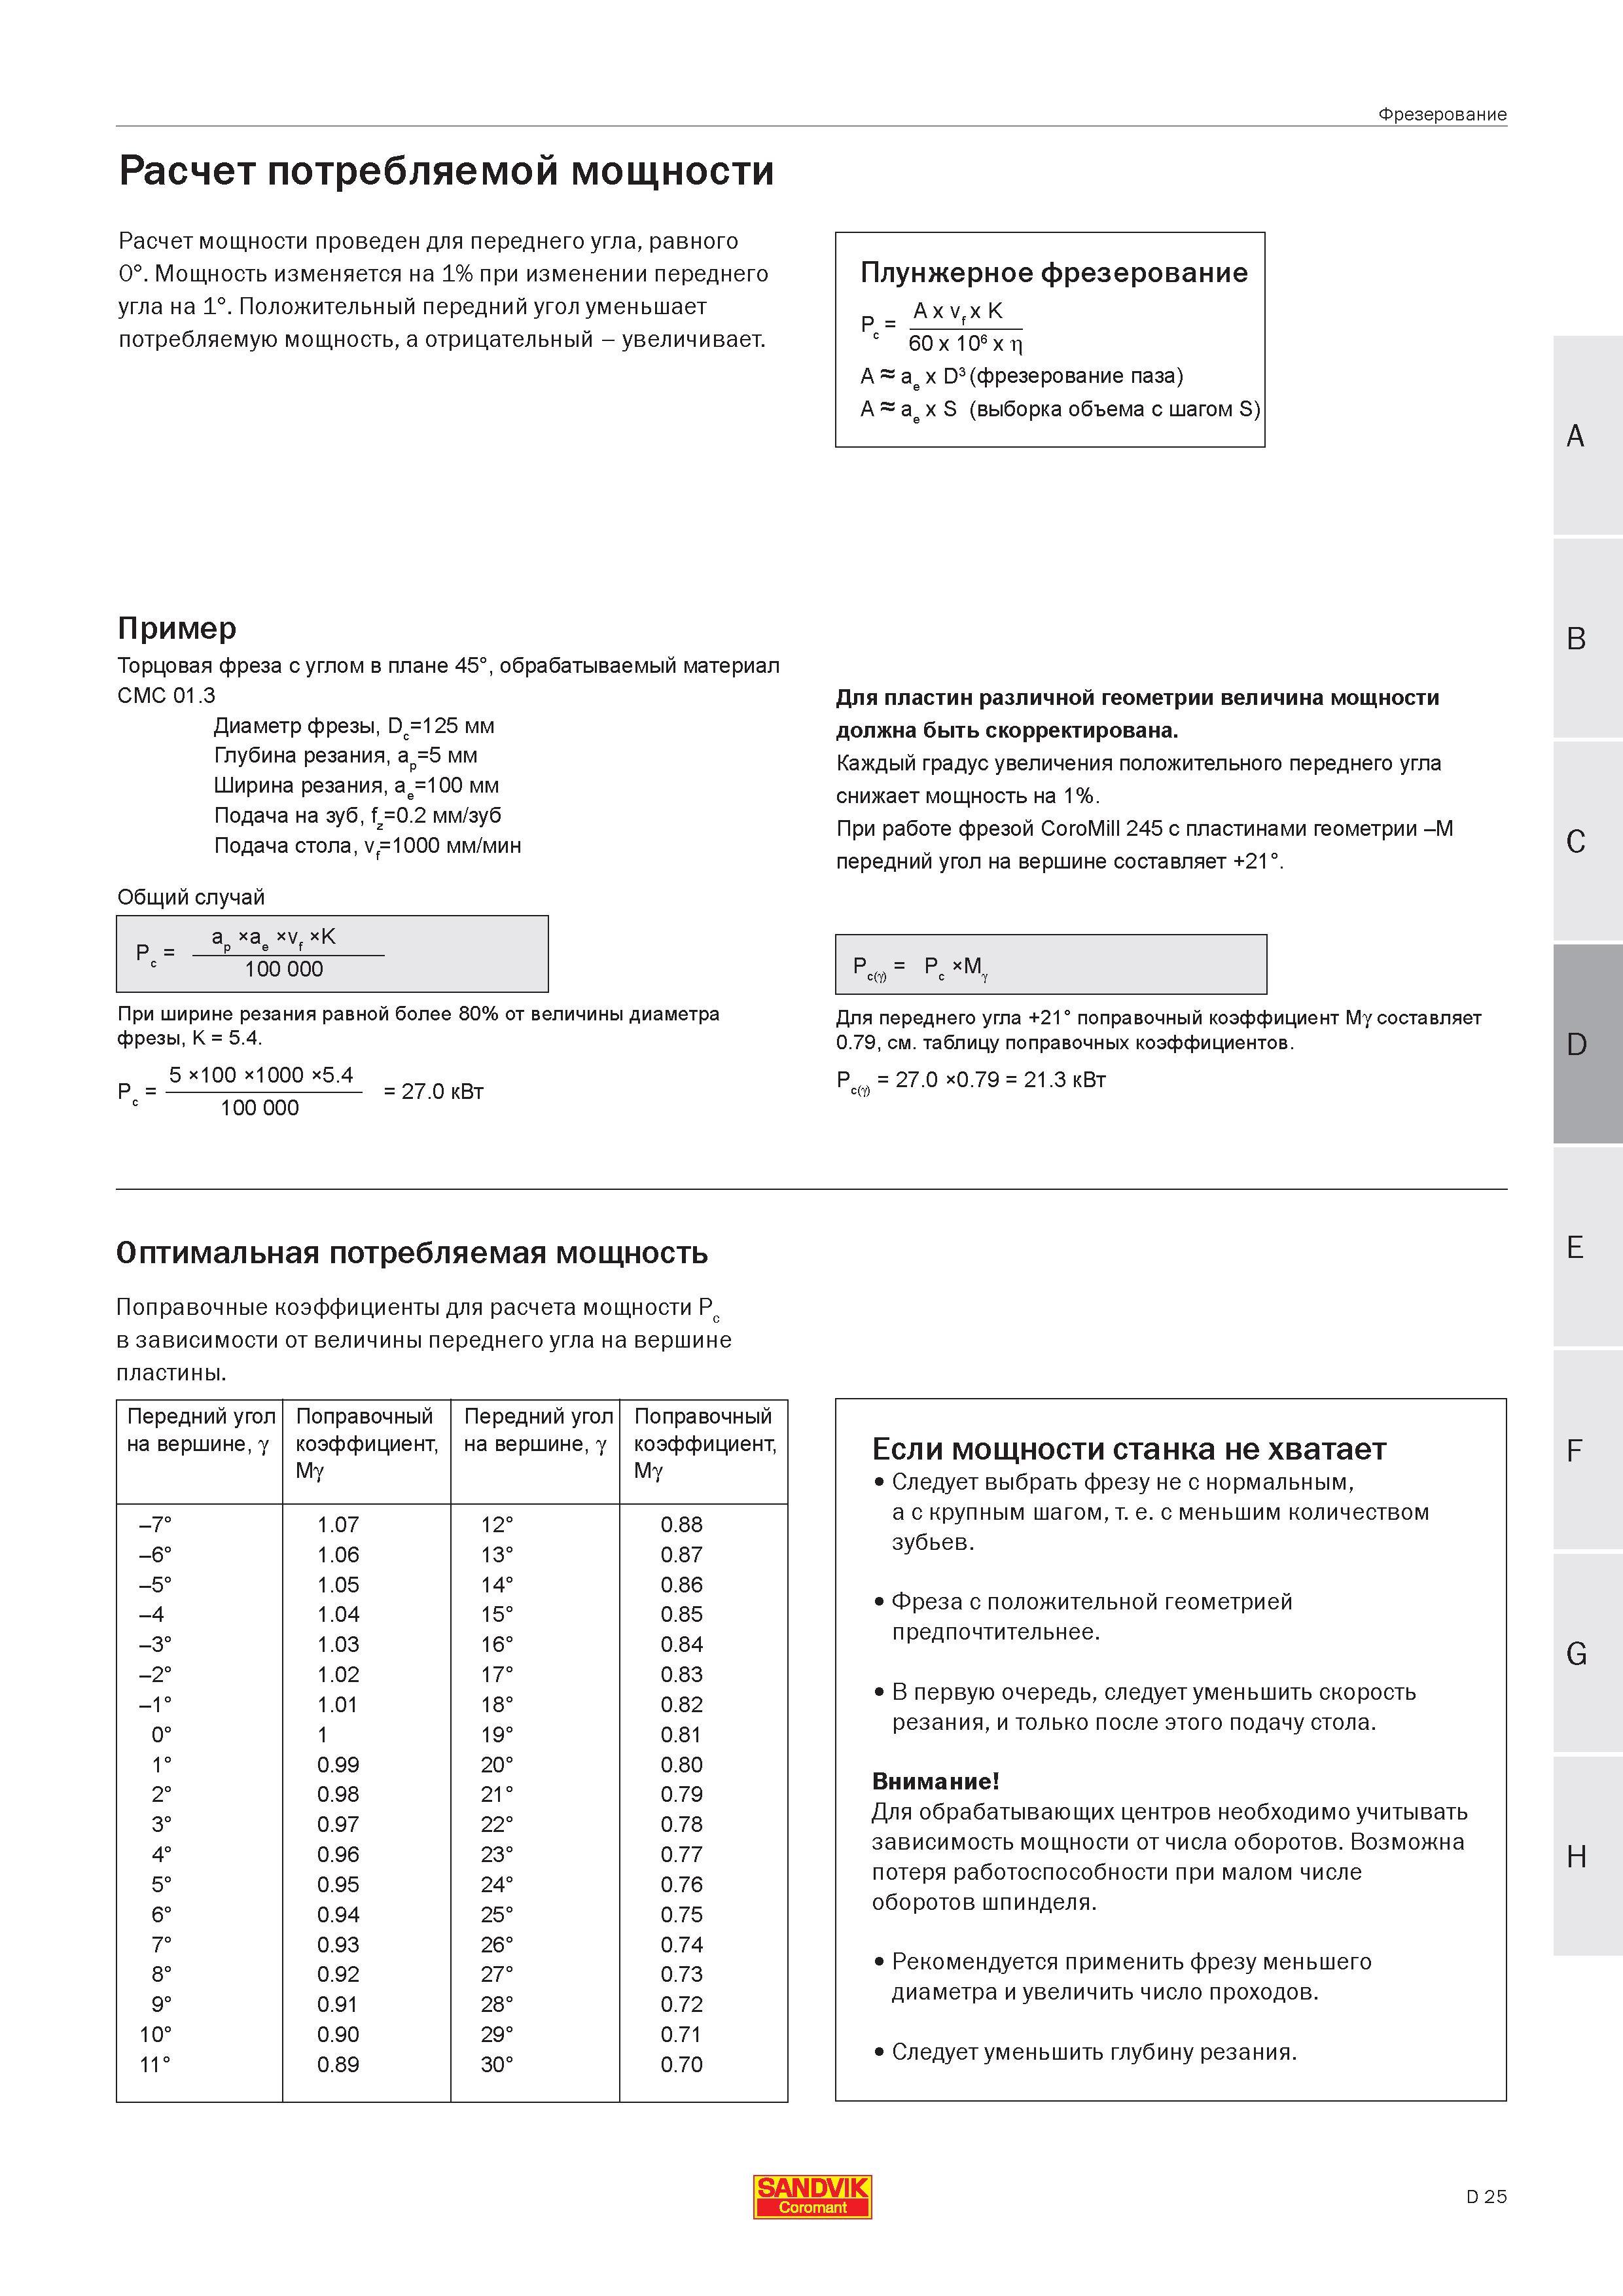
Расчет мощности проведен для переднего угла равного 0 Мощность изменяется на 1% при изменении переднего угла на 1 Положительный передний угол умеРасчет мощности проведен для переднего угла равного 0. Мощность изменяется на 1% при изменении переднего угла на 1. Положительный передний угол уменьшает потребляемую мощность а отрицательный - увеличивает. Плунжерное фрезерование р A x vf x K 60 x 106 x n A ae x D3 (фрезерование паза) A ae x S (выборка объема с шагом S) A Пример Торцовая фреза с углом в плане 45 обрабатываемый материал CMC 01.3 Диаметр фрезы Dc125 мм Глубина резания ap5 мм Ширина резания ae100 мм Подача на зуб fz0.2 мм/зуб Подача стола vf1000 мм/мин Общий случай a a xv хК p e f 100 000 При ширине резания равной более 80% от величины диаметра фрезы K 5.4. 5 х100 х1000 х5.4 100 000 27.0 кВт B Для пластин различной геометрии величина мощности должна быть скорректирована. Каждый градус увеличения положительного переднего угла снижает мощность на 1%. При работе фрезой CoroMill 245 с пластинами геометрии -M передний угол на вершине составляет +21. C P() P XM c(Y) c Y Для переднего угла +21 поправочный коэффициент My составляет 0.79 см. таблицу поправочных коэффициентов. Р( ) 27.0 х0.79 21.3 кВт c(Y) D Оптимальная потребляемая мощность Поправочные коэффициенты для расчета мощности Рс в зависимости от величины переднего угла на вершине пластины. Передний угол на вершине Поправочный коэффициент M Передний угол на вершине Поправочный коэффициент M -7 1.07 12 0.88 -6 1.06 13 0.87 -5 1.05 14 0.86 -4 1.04 15 0.85 -3 1.03 16 0.84 -2 1.02 17 0.83 -1 1.01 18 0.82 0 1 19 0.81 1 0.99 0 2 0.80 2 0.98 21 0.79 3 0.97 22 0.78 4 0.96 3 2 0.77 5 0.95 4 2 0.76 6 0.94 5 2 0.75 7 0.93 6 2 0.74 8 0.92 7 2 0.73 9 0.91 8 2 0.72 10 0.90 9 2 0.71 11 0.89 0 3 0.70 Если мощности станка не хватает Следует выбрать фрезу не с нормальным а с крупным шагом т. е. с меньшим количеством зубьев. Фреза с положительной геометрией предпочтительнее. В первую очередь следует уменьшить скорость резания и только после этого подачу стола. Внимание Для обрабатывающих центров необходимо учитывать зависимость мощности от числа оборотов. Возможна потеря работоспособности при малом числе оборотов шпинделя. Рекомендуется применить фрезу меньшего диаметра и увеличить число проходов. Следует уменьшить глубину резания. SANDVIK D 25 P P Фрезерование Расчет потребляемой мощности |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 184 |  185 |  186 |  188 |  189 |  190 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
