| Обновлено 2020-04-10 19:25:14 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (Всего 515 стр.) |
|||||
Рекомендуемые начальные режимы резания Sandvik Coromant при растачивании При работе с большими вылетами необходимо снижать скорость резания345 Каталог SANDVIK COROMANT 2017 Фрезы Сверла Расточные инструменты с СРП Оснастка Стр.K83 |
|||||
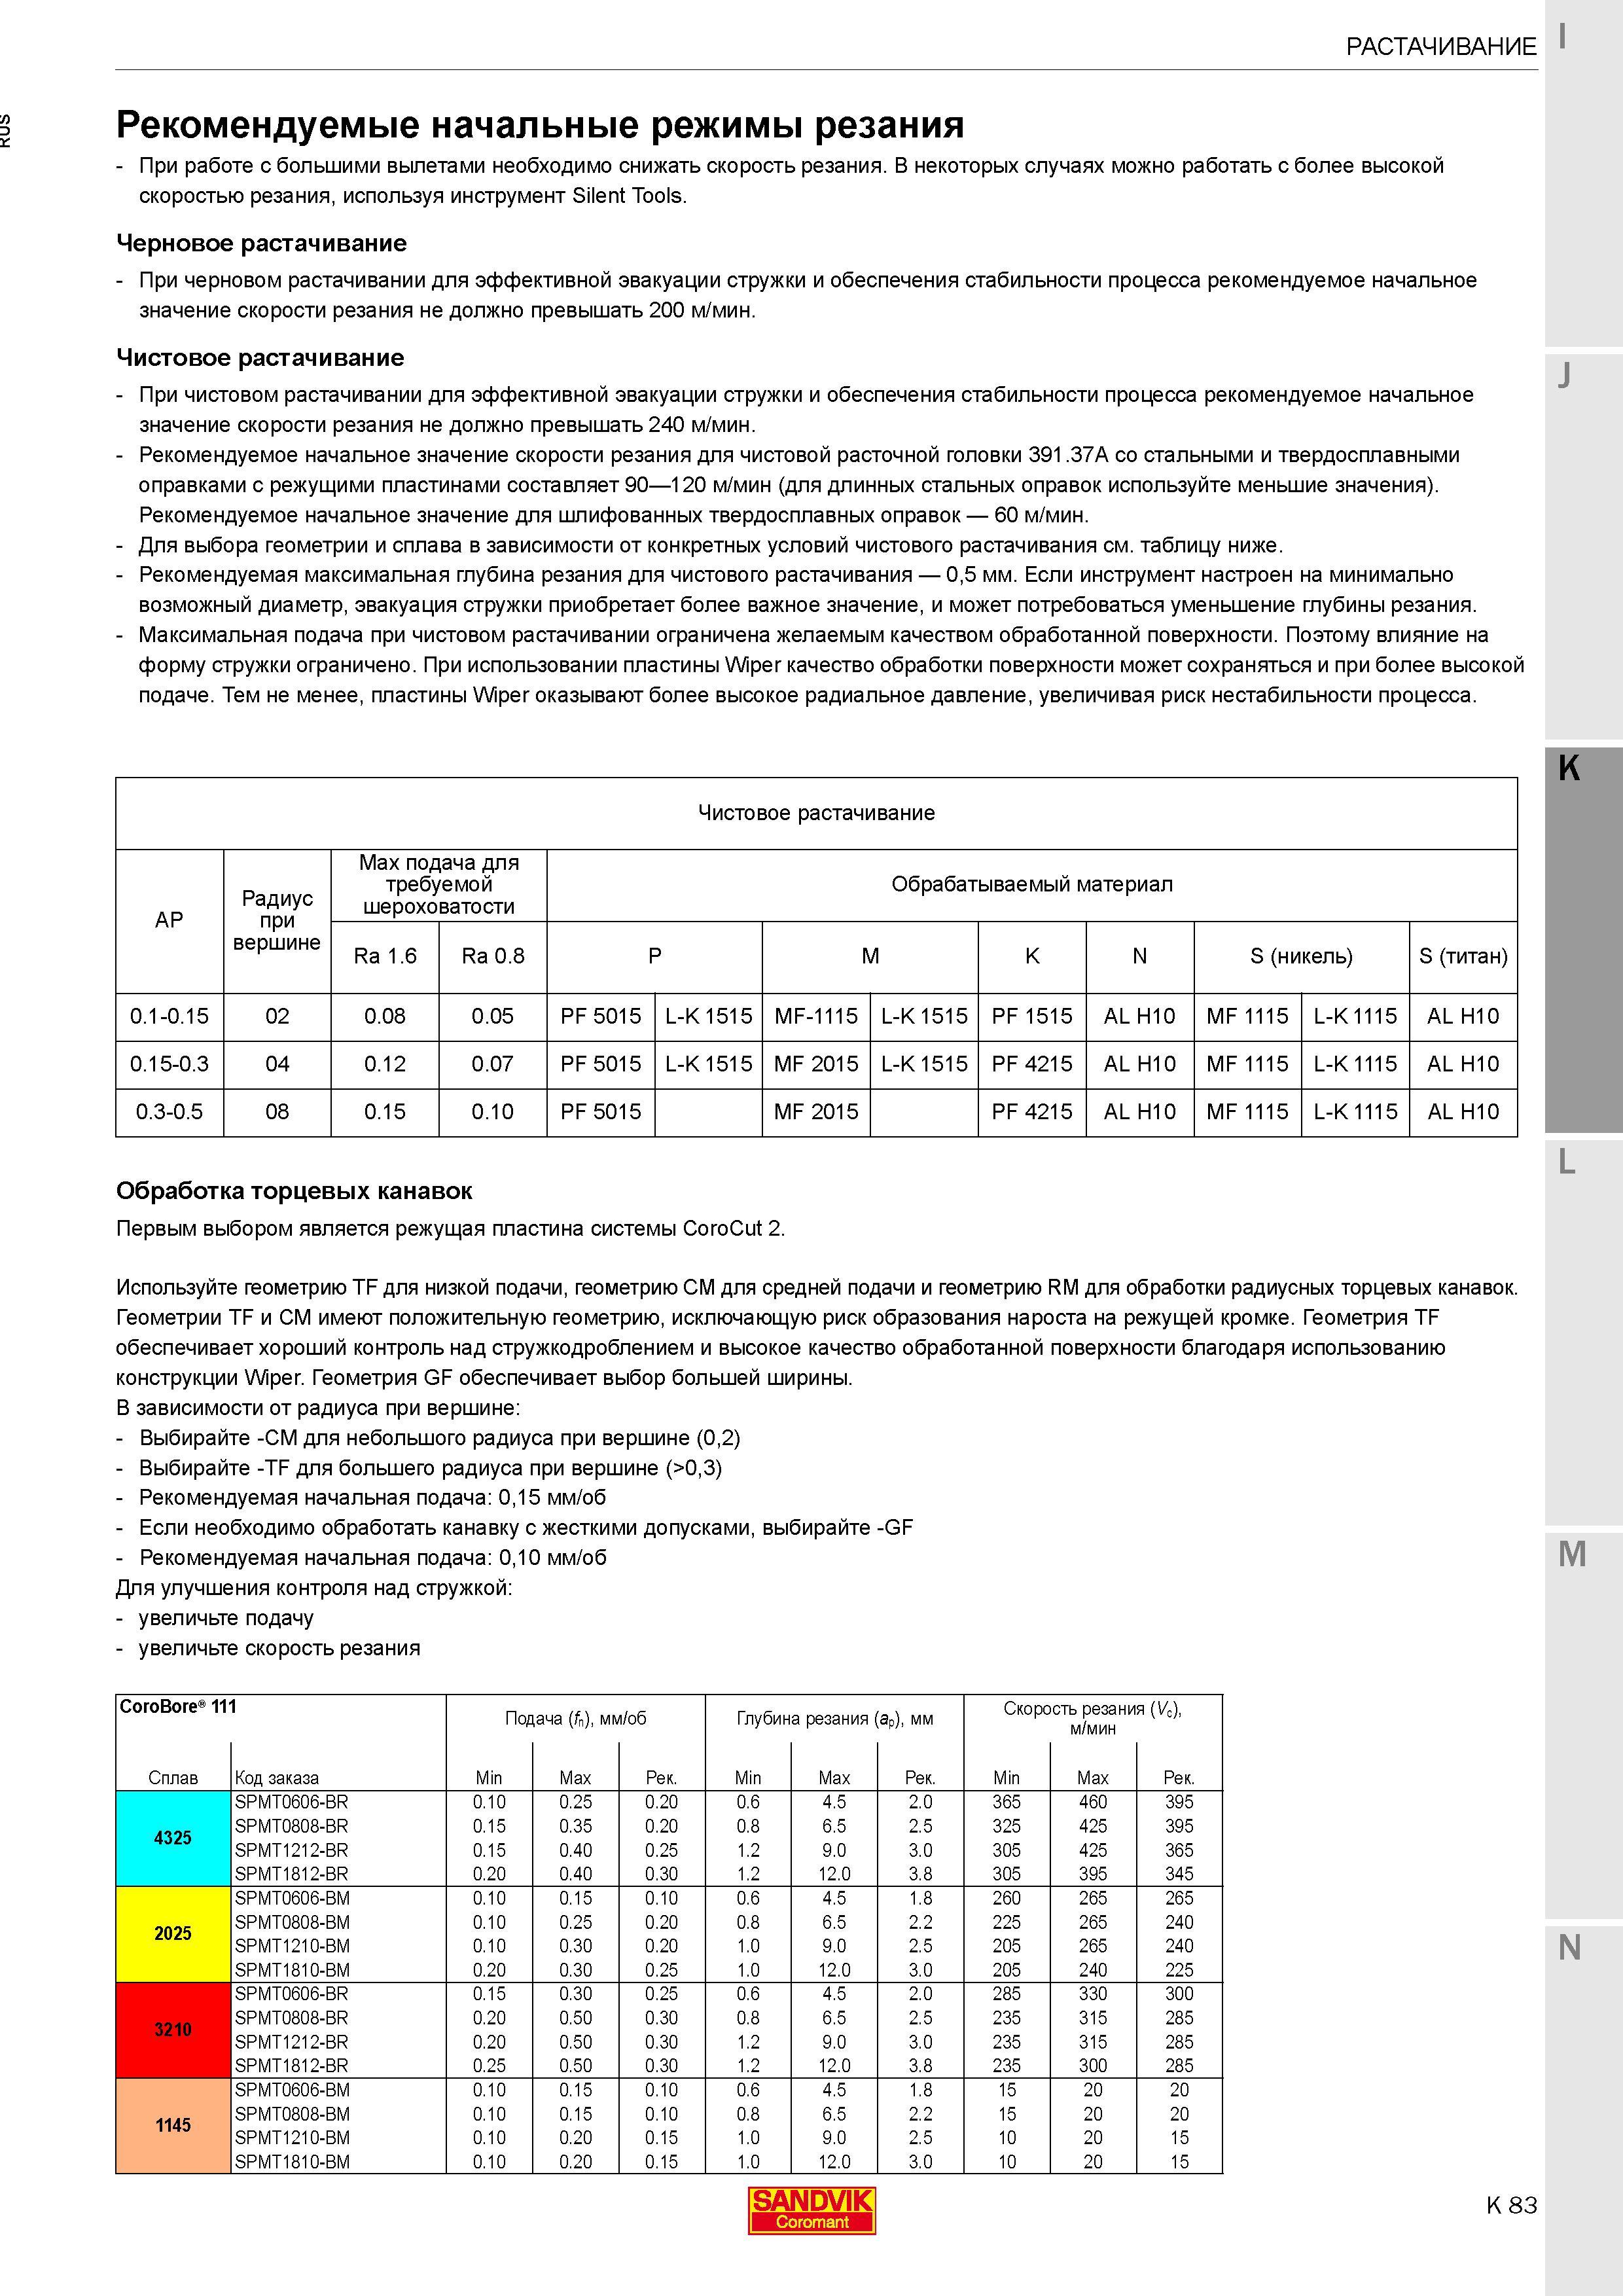
Рекомендуемые начальные режимы резания Sandvik Coromant при растачивании При работе с большими вылетами необходимо снижать скорость резания Рекомендуемые начальные режимы резания Sandvik Coromant при растачивании При работе с большими вылетами необходимо снижать скорость резания _ В некоторых случаях можно работать с более высокой скоростью резания, используя инструмент Silent Tools. Черновое растачивание - При черновом растачивании для эффективной эвакуации стружки и обеспечения стабильности процесса рекомендуемое начальное значение скорости резания не должно превышать 200 м/мин. Чистовое растачивание j - При чистовом растачивании для эффективной эвакуации стружки и обеспечения стабильности процесса рекомендуемое начальное значение скорости резания не должно превышать 240 м/мин. - Рекомендуемое начальное значение скорости резания для чистовой расточной головки 391.37А со стальными и твердосплавными оправками с режущими пластинами составляет 90 120 м/мин (для длинных стальных оправок используйте меньшие значения). Рекомендуемое начальное значение для шлифованных твердосплавных оправок 60 м/мин. - Для выбора геометрии и сплава в зависимости от конкретных условий чистового растачивания см. таблицу ниже. - Рекомендуемая максимальная глубина резания для чистового растачивания 0,5 мм. Если инструмент настроен на минимально возможный диаметр, эвакуация стружки приобретает более важное значение, и может потребоваться уменьшение глубины резания. - Максимальная подача при чистовом растачивании ограничена желаемым качеством обработанной поверхности. Поэтому влияние на форму стружки ограничено. При использовании пластины Wiper качество обработки поверхности может сохраняться и при более высокой подаче. Тем не менее, пластины Wiper оказывают более высокое радиальное давление, увеличивая риск нестабильности процесса. K Чистовое растачивание АР Радиус при вершине Max подача для требуемой шероховатости Обрабатываемый материал Ra 1.6 Ra 0.8 Р М K N S (никель) S (титан) 0.1-0.15 02 0.08 0.05 PF 5015 L-K 1515 MF-1115 L-K 1515 PF 1515 AL H10 MF 1115 L-K 1115 AL H10 0.15-0.3 04 0.12 0.07 PF 5015 L-K 1515 MF 2015 L-K 1515 PF 4215 AL H10 MF 1115 L-K 1115 AL H10 0.3-0.5 08 0.15 0.10 PF 5015 MF 2015 PF 4215 AL H10 MF 1115 L-K 1115 AL H10 Обработка торцевых канавок Первым выбором является режущая пластина системы CoroCut 2. L Используйте геометрию TF для низкой подачи, геометрию СМ для средней подачи и геометрию RM для обработки радиусных торцевых канавок. Геометрии TF и СМ имеют положительную геометрию, исключающую риск образования нароста на режущей кромке. Геометрия TF обеспечивает хороший контроль над стружкодроблением и высокое качество обработанной поверхности благодаря использованию конструкции Wiper. Геометрия GF обеспечивает выбор большей ширины. В зависимости от радиуса при вершине: - Выбирайте -СМ для небольшого радиуса при вершине (0,2) - Выбирайте -TF для большего радиуса при вершине (>0,3) - Рекомендуемая начальная подача: 0,15 мм/об - Если необходимо обработать канавку с жесткими допусками, выбирайте -GF - Рекомендуемая начальная подача: 0,10 мм/об M Для улучшения контроля над стружкой: - увеличьте подачу - увеличьте скорость резания CoroBore 111 Подача (fn), мм/об Сплав Код заказа Min Max Рек. Min Max Рек. Min Max Рек. SPMT0606-BR 0.10 0.25 0.20 0.6 4.5 2.0 365 460 395 4325 SPMT0808-BR 0.15 0.35 0.20 0.8 6.5 2.5 325 425 395 SPMT1212-BR 0.15 0.40 0.25 1.2 9.0 3.0 305 425 365 SPMT1812-BR 0.20 0.40 0.30 1.2 12.0 3.8 305 395 345 SPMT0606-BM 0.10 0.15 0.10 0.6 4.5 1.8 260 265 265 2025 SPMT0808-BM 0.10 0.25 0.20 0.8 6.5 2.2 225 265 240 SPMT1210-BM 0.10 0.30 0.20 1.0 9.0 2.5 205 265 240 SPMT1810-BM 0.20 0.30 0.25 1.0 12.0 3.0 205 240 225 SPMT0606-BR 0.15 0.30 0.25 0.6 4.5 2.0 285 330 300 3210 SPMT0808-BR 0.20 0.50 0.30 0.8 6.5 2.5 235 315 285 SPMT1212-BR 0.20 0.50 0.30 1.2 9.0 3.0 235 315 285 SPMT1812-BR 0.25 0.50 0.30 1.2 12.0 3.8 235 300 285 SPMT0606-BM 0.10 0.15 0.10 0.6 4.5 1.8 15 20 20 1145 SPMT0808-BM 0.10 0.15 0.10 0.8 6.5 2.2 15 20 20 SPMT1210-BM 0.10 0.20 0.15 1.0 9.0 2.5 10 20 15 SPMT1810-BM 0.10 0.20 0.15 1.0 12.0 3.0 10 20 15 Глубина резания (ар), мм Скорость резания (Vc), м /мин N SANDVIK Coromant K 83 |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (Всего 515 стр.) | |||||
| |
 342 |  343 |  344 |  346 Обратное растачивание отверстий в стальных заготовках расточным инструментом Sandvik Coromant CoroBore 825 Особенности технологического процесса |  347 |  348 |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
