| Обновлено 2020-05-14 08:59:58 |
|
Системы числового программного управления / CNC programming and machining HEIDENHAIN | Руководство HEIDENHAIN 2012 iTNC 530 Программирование открытым текстом (Всего 753 стр.) |
|||||
Пример В отдельной заготовке должно быть предусмотрено отверстие глубиной 20 мм После зажима заготовки, выверки и назначения координат629 Руководство пользователя HEIDENHAIN iTNC 530 Программирование открытым текстом Вер. 2012 Стр.629 |
|||||
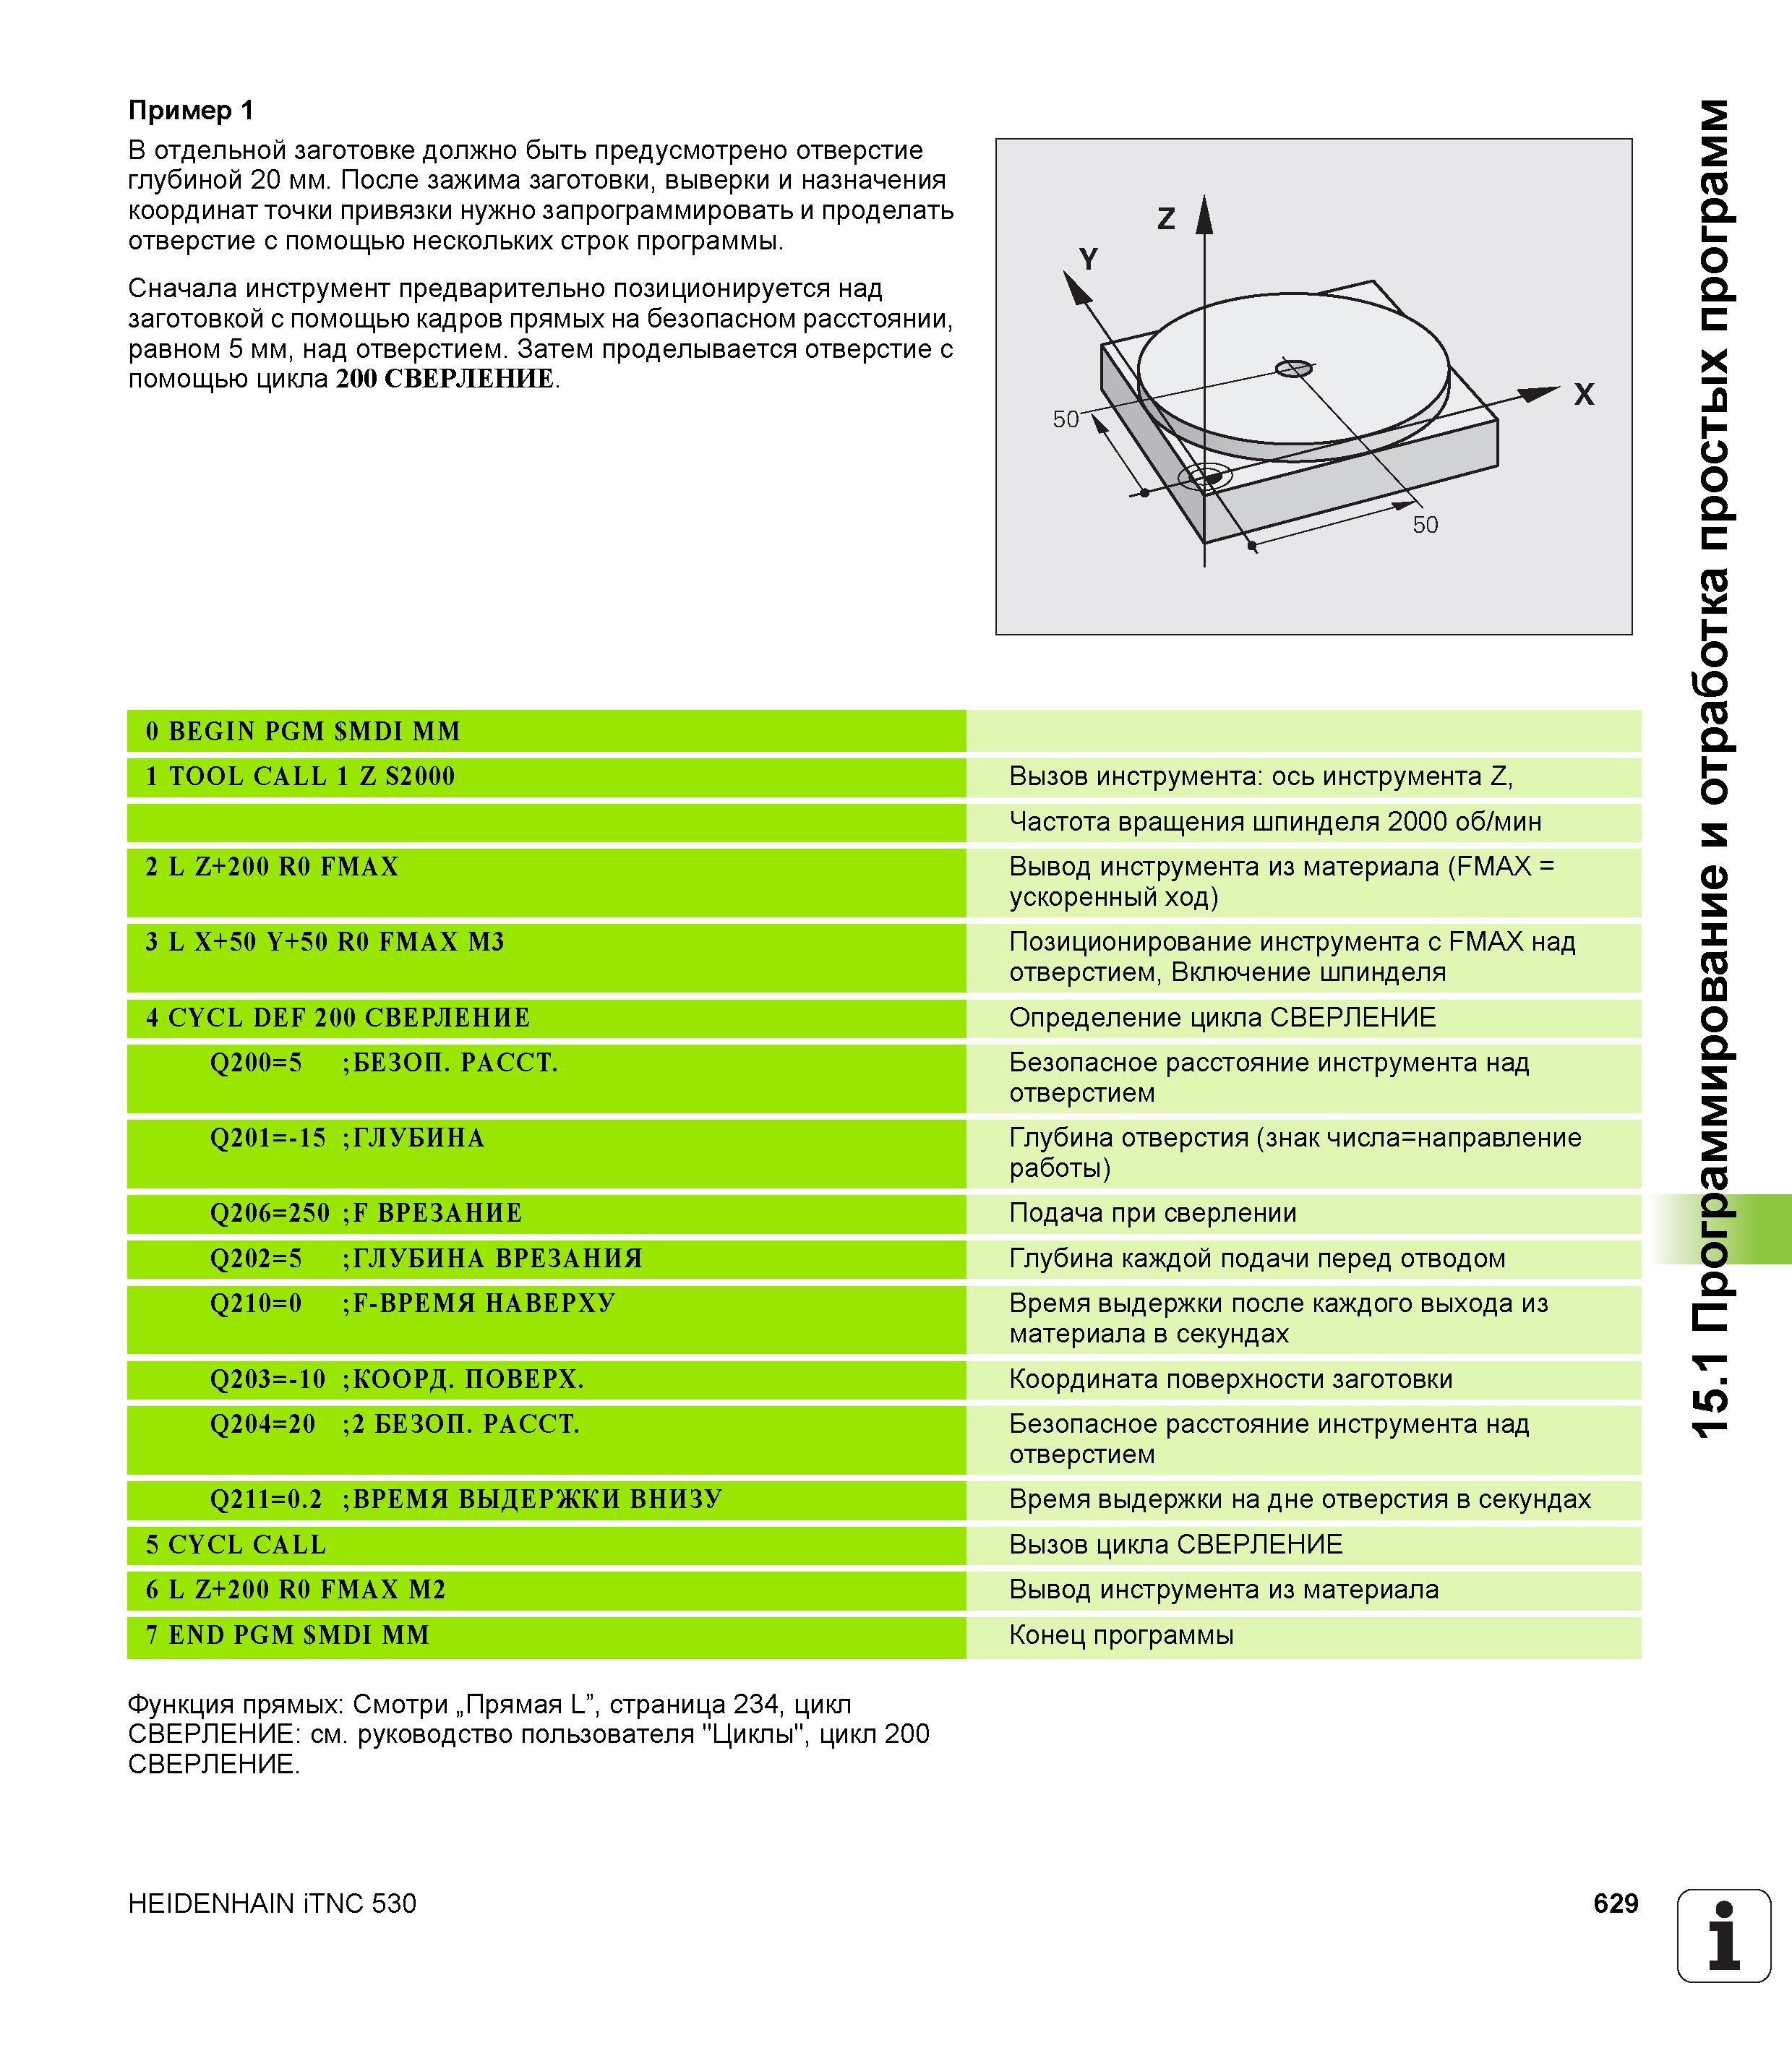
Пример В отдельной заготовке должно быть предусмотрено отверстие глубиной 20 мм После зажима заготовки, выверки и назначения координат Пример В отдельной заготовке должно быть предусмотрено отверстие глубиной 20 мм. После зажима заготовки, выверки и назначения координат _ точки привязки нужно запрограммировать и проделать отверстие с помощью нескольких строк программы. Сначала инструмент предварительно позиционируется над заготовкой с помощью кадров прямых на безопасном расстоянии, равном 5 мм, над отверстием. Затем проделывается отверстие с помощью цикла 200 СВЕРЛЕНИЕ. 0 BEGIN PGM MDI MM 1 TOOL CALL 1 Z S2000 Вызов инструмента: ось инструмента Z, Частота вращения шпинделя 2000 об/мин 2 L Z+200 R0 FMAX Вывод инструмента из материала (FMAX = ускоренный ход) 3 L X+50 Y+50 R0 FMAX M3 Позиционирование инструмента с FMAX над отверстием, Включение шпинделя 4 CYCL DEF 200 СВЕРЛЕНИЕ Определение цикла СВЕРЛЕНИЕ Q200=5 ;БЕЗОП. РАССТ. Безопасное расстояние инструмента над отверстием Q201=-15 ;ГЛУБИНА Глубина отверстия (знак числа=направление работы) Q206=250 ;F ВРЕЗАНИЕ Подача при сверлении Q202=5 ;ГЛУБИНА ВРЕЗАНИЯ Глубина каждой подачи перед отводом Q210=0 -ВРЕМЯ НАВЕРХУ Время выдержки после каждого выхода из материала в секундах Q203=-10 ;КООРД. ПОВЕРХ. Координата поверхности заготовки Q204=20 ;2 БЕЗОП. РАССТ. Безопасное расстояние инструмента над отверстием Q211=0.2 ;ВРЕМЯ ВЫДЕРЖКИ ВНИЗУ Время выдержки на дне отверстия в секундах 5 CYCL CALL Вызов цикла СВЕРЛЕНИЕ 6 L Z+200 R0 FMAX M2 Вывод инструмента из материала 7 END PGM MDI MM Конец программы Функция прямых: Смотри „Прямая L”, страница 234, цикл СВЕРЛЕНИЕ: см. руководство пользователя "Циклы", цикл 200 СВЕРЛЕНИЕ. HEIDENHAIN iTNC 530 629 1 15.1 Программирование и отработка простых программ |
|||||
См.также / See also : |
|||||
Оснастка для токарных станков по металлу / Lathe tool holders |
Оснастка для сверлильных и фрезерных станков / Tool holders for drilling and milling |
||||
Термопатроны / Shrink fit chuck |
Гидравлический патрон инструментальный / Hydraulic chucks |
||||
Хвостовики инструментов / Shank tool |
Резьбонарезные патроны для метчиков / Tapping chucks |
||||
Балансировка инструмента / Tool balancing |
Штревель / Pull stud |
||||
| |
|||||
|
Руководства по системам ЧПУ HEIDENHAIN
|
|||||
| |
|||||
 Руководство HEIDENHAIN 2015 TNC 640 Программирование DIN ISO (747 страниц) |
|||||
 Руководство HEIDENHAIN 2012 DIN ISO программирование TNC 620 (523 страницы) |
 Руководство HEIDENHAIN 2011 TNC 620 Программирование циклов (471 страница) |
 Руководство HEIDENHAIN 2012 TNC 620 Программирование открытым текстом (575 страниц) |
|||
 Руководство HEIDENHAIN 2012 iTNC 530 Программирование циклов (539 страниц) |
 Руководство HEIDENHAIN 2012 iTNC 530 Программирование открытым текстом (753 страницы) |
 Руководство HEIDENHAIN 2012 iTNC 530 Программирование DIN ISO (672 страницы) |
|||
| |
|||||
|
Системы числового программного управления / CNC programming and machining |
|||||
| Руководство HEIDENHAIN 2012 iTNC 530 Программирование открытым текстом (Всего 753 стр.) | |||||
| |
|||||
 626 |  627 Позиционирование с ручным вводом данных в системе числового программног управления Heidenhain iTNC 530 Начало раздела |  628 Для простых видов обработки или предварительного позиционирования инструмента предназначен режим работы Позиционирование с ручным вводом |  630 Программирование и отработка простых программ Пример 2 Компенсация смещения заготовки в станках с круглым столом |  631 |  632 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
