| Обновлено 2020-04-12 19:18:32 |
|
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system MITSUBISHI | Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.) |
|||||
1452 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения Стр.N136 |
|||||
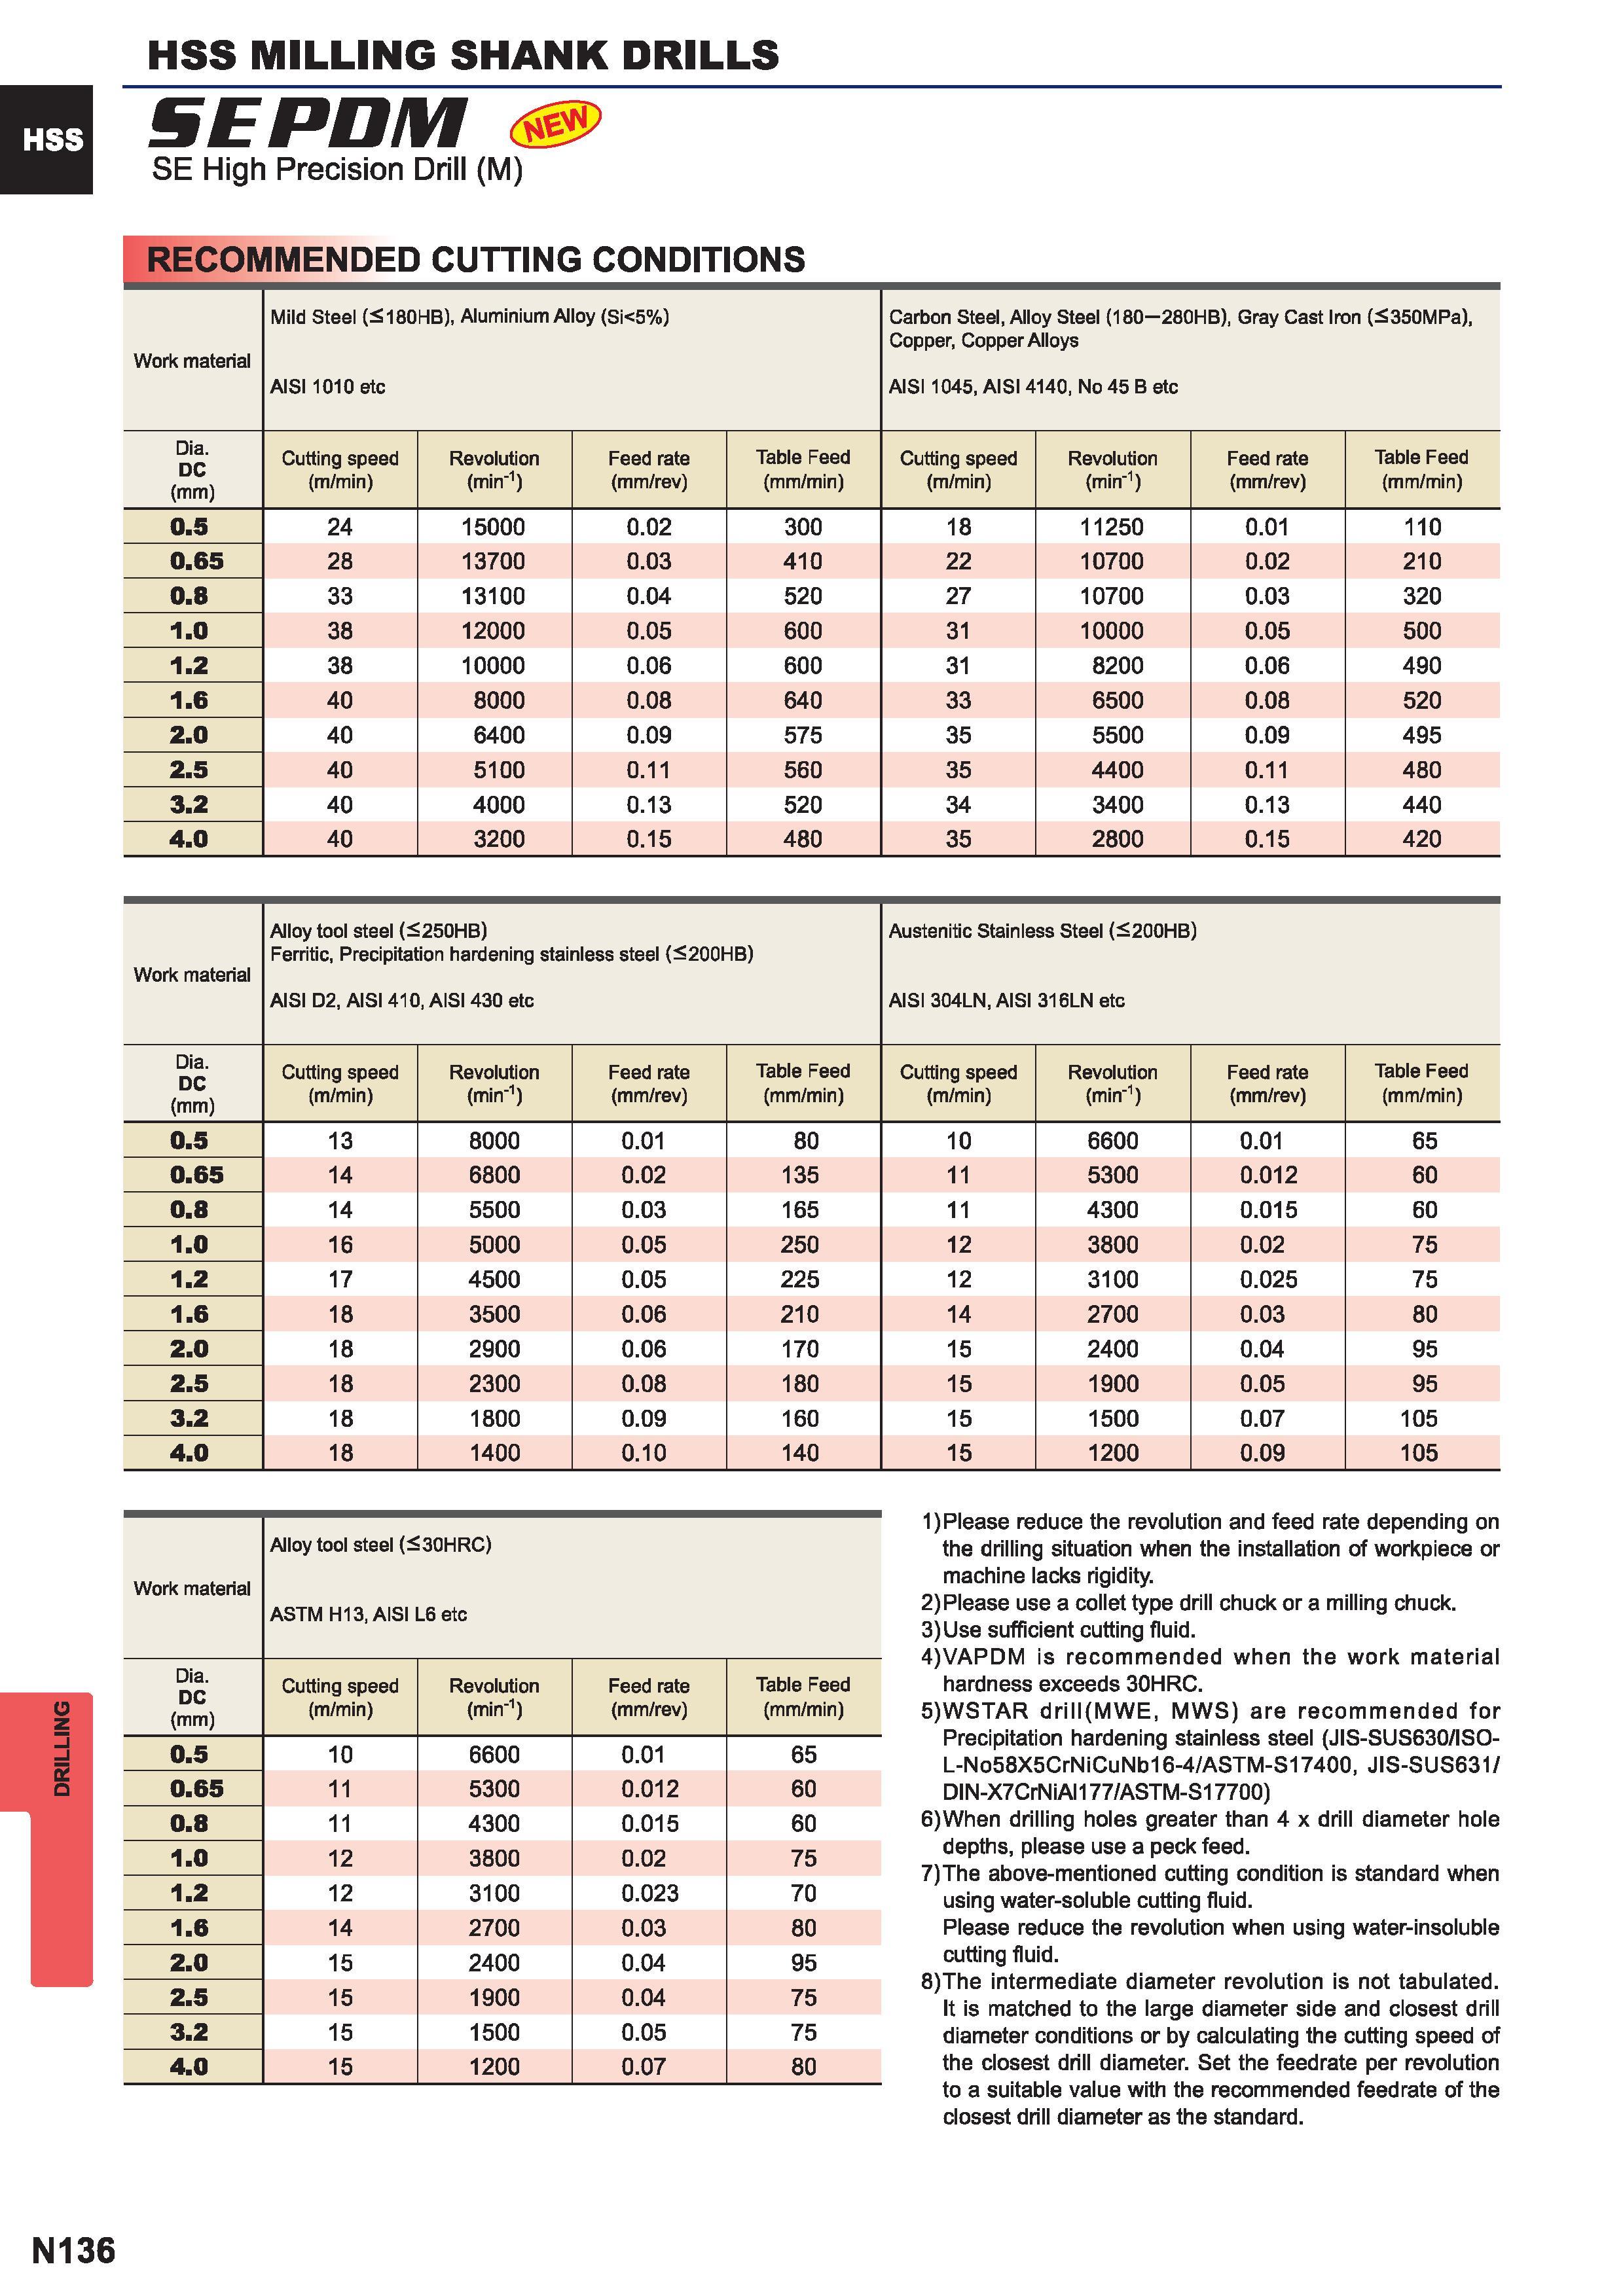
Каталог MITSUBISHI 2015 Металлорежущий инструмент Стр. N136 1452 ENG Lab2u DRILLING HSS MILLING SHANK DRILLS SEPDM SE High Precision Drill (M) RECOMMENDED CUTTING CONDITIONS Work material Mild Steel (5180HB) Aluminium Alloy (Si5%) AISI 1010 etc Carbon Steel Alloy Steel (180 280HB) Gray Cast Iron ( 350MPa) Copper Copper Alloys AISI 1045 AISI 4140 No 45 B etc Dia. DC (mm) Cutting speed (m/min) Revolution (min-1) Feed rate (mm/rev) Table Feed (mm/min) Cutting speed (m/min) Revolution (min-1) Feed rate (mm/rev) Table Feed (mm/min) 0.5 24 15000 0.02 300 18 11250 0.01 110 0.65 28 13700 0.03 410 22 10700 0.02 210 0.8 33 13100 0.04 520 27 10700 0.03 320 1.0 38 12000 0.05 600 31 10000 0.05 500 1.2 38 10000 0.06 600 31 8200 0.06 490 1.6 40 8000 0.08 640 33 6500 0.08 520 2.0 40 6400 0.09 575 35 5500 0.09 495 2.5 40 5100 0.11 560 35 4400 0.11 480 3.2 40 4000 0.13 520 34 3400 0.13 440 4.0 40 3200 0.15 480 35 2800 0.15 420 Work material Alloy tool steel (250HB) Ferritic Precipitation hardening stainless steel ( 200HB) AISI D2 AISI 410 AISI 430 etc Austenitic Stainless Steel (2200HB) AISI 304LN AISI 316LNetc Dia. DC (mm) Cutting speed (m/min) Revolution (min'1) Feed rate (mm/rev) Table Feed (mm/min) Cutting speed (m/min) Revolution (min'1) Feed rate (mm/rev) Table Feed (mm/min) 0.5 13 8000 0.01 80 10 6600 0.01 65 0.65 14 6800 0.02 135 11 5300 0.012 60 0.8 14 5500 0.03 165 11 4300 0.015 60 1.0 16 5000 0.05 250 12 3800 0.02 75 1.2 17 4500 0.05 225 12 3100 0.025 75 1.6 18 3500 0.06 210 14 2700 0.03 80 2.0 18 2900 0.06 170 15 2400 0.04 95 2.5 18 2300 0.08 180 15 1900 0.05 95 3.2 18 1800 0.09 160 15 1500 0.07 105 4.0 18 1400 0.10 140 15 1200 0.09 105 Work material Alloy tool steel (30HRC) ASTM H13 AISI L6etc Dia. DC (mm) Cutting speed (m/min) Revolution (min'1) Feed rate (mm/rev) Table Feed (mm/min) 0.5 10 6600 0.01 65 0.65 11 5300 0.012 60 0.8 11 4300 0.015 60 1.0 12 3800 0.02 75 1.2 12 3100 0.023 70 1.6 14 2700 0.03 80 2.0 15 2400 0.04 95 2.5 15 1900 0.04 75 3.2 15 1500 0.05 75 4.0 15 1200 0.07 80 1) Please reduce the revolution and feed rate depending on the drilling situation when the Installation of workpiece or machine lacks rigidity. 2) Please use a collet type drill chuck or a milling chuck. 3) Use sufficient cutting fluid. 4)VAPDM is recommended when the work material hardness exceeds 30HRC. 5)WSTAR drill(MWE MWS) are recommended for Precipitation hardening stainless steel (JIS-SUS63CI ISO-L-No58X5CrNiCuNb16-4 ASTM-S17400 JIS-SUS631 DIN-X7CrNiAI177 ASTM-S17700) 6)When drilling holes greater than 4 x drill diameter hole depths please use a peck feed. 7)The above-mentioned cutting condition is standard when using water-soluble cutting fluid. Please reduce the revolution when using water-insoluble cutting fluid. 8)The intermediate diameter revolution is not tabulated. It is matched to the large diameter side and closest drill diameter conditions or by calculating the cutting speed of the closest drill diameter. Set the feedrate per revolution to a suitable value with the recommended feedrate of the closest drill diameter as the standard. N136 |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| MITSUBISHI | |||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.) | |||||
| |
|||||
 1449 |  1450 |  1451 |  1453 |  1454 |  1455 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
