Лаб2у  |   Каталоги  |   Диаметр под резьбу  |   Обороты в скорость  |   Аналоги сталей
Обновлено 2020-04-12 19:18:32
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system

MITSUBISHI | Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.)


1368 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения Стр.N052

1368  Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для металлорежущего промышленного оборудования Стр. N052

Каталог MITSUBISHI 2015 Металлорежущий инструмент Стр. N052 1368 ENG Lab2u

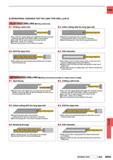
DRILLING DRILLING (SOLID CARBIDE) CARBIDE MWS WSTAR DRILLS DB Type Drill(L D10 DC3) OPERATIONAL GUIDANCE FLAT FACE DRILLING Drilling a blind hole 1. Drilling a pilot hole 2. Initial cutting with the long type drill Use the SB type drill. Ensure a high precision hole is drilled for the guide. Drill depth Approx 1 DC. (Adjust the pilot hole depth according to the length of the long type drill.) (DPenetrate the guide hole at low revolution. (Revolution lOOOmin'1 feed rate 0.2 0.3mm/rev) Stop the long type drill 0.5 1.0mm short of the guide hole bottom. 3. Drill the deep hole 4. Drill retraction After drilling lower the cutting revolution about 0.5 1.0mm short of the hole end. (Revolution of around 1000min1) Retract the drill to the pilot hole depth starting point at a feed rate of 3000mm/min. Finally clear the hole at a cutting speed of 20 30m/min and feed rate of 0.2 0.3mm/rev. INTERRUPED DRILLING Drilling and breaking through on irregular faces or angles 11. Spot facing 2. Drilling a pilot hole Machine a flat or the irregular face by using an end mill or slot drill capable of spot facing. Make the spot face diameter the same size as the required deep hole diameter. Use a drill with a larger (flatter) point angle than the long type. TheMWS-SB type is recommended. Ensure a high precision hole is drilled for the guide. Drill depth Approx 1 DC. (Adjust the pilot hole depth according to the length of the long type drill.) 3. Initial cutting with the long type drill Penetrate the guide hole at a low revolution. (Revolution 1000min-1 feed rate 0.2 0.3mm/rev) Stop the long type drill 0.5 1.0mm short of the guide hole bottom. 5. Breaking through 4. Drill the deep hole When breaking through the cutting edge can be dam Feed rate should be half the normal feed. aged. Finally clear the hole at a revolution speed of 1000min-1 and feed rate of 0.2 0.3mm/rev. Retract the drill to the pilot hole depth starting point at a feed rate of 3000mm/min. N052


См.также / See also :

Соотношение твердостей Таблица / Hardness equivalent table

Аналоги марок стали / Workpiece material conversion table

Отклонение размера детали / Fit tolerance table

Перевод оборотов в скорость / Surface speed to RPM conversion

Диаметр под резьбу / Tap drill sizes

Виды резьбы в машиностроении / Thread types and applications

Дюймы в мм Таблица / Inches to mm Conversion table

Современные инструментальные материалы / Cutting tool materials


MITSUBISHI

Каталог MITSUBISHI 2018 Инструмент для станков Пластины сменные режущие Фрезы концевые твердосплавные и сборные с СРП Сверла спиральные Резцы токарные Державки
Каталог
MITSUBISHI
2018
Инструмент
режущий
(англ.яз / ENG)
(2040 страниц)
Каталог MITSUBISHI 2017 Новинки станочного металлорежущего инструмента 17.1 Сменные режущие токарные пластины Монолитные твердосплавные концевые фрезы Цельные и сборные сверла
Каталог
MITSUBISHI
2017
Новинки
металлорежущего
инструмента
17.1
(250 страниц)
Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент для металлообработки Сменные твердосплавные пластины Резцы Фрезы сборные и монолитные Сверла
Каталог
MITSUBISHI
2016
Вращающийся
и токарный
режущий
инструмент
(1412 страниц)
Каталог MITSUBISHI 2016 Металлорежущий инструмент для механической обработки Токарные резцы с твердосплавными режущими пластинами Цельные и сборные концевые фрезы Спиральные сверла
Каталог
MITSUBISHI
2016
Металлорежущий
инструмент
для мехобработки
(англ.яз / ENG)
(1636 страниц)
Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для металлорежущего промышленного оборудования
Каталог
MITSUBISHI
2015
Токарный
и вращающийся
инструмент
(англ.яз / ENG)
(1672 страницы)
Каталог MITSUBISHI 2015 Новый режущий инструмент для точения фрезерования сверления на металлоообрабатывающем промышленном оборудовании Издание 15.2
Каталог
MITSUBISHI
2015
Новый
режущий
инструмент
15.2
(308 страниц)
Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металлах и сплавах Высокопроизводительный монолитный и сборный сверлильный инструмент для работы на станках
Каталог
MITSUBISHI
2015
Сверла
для обработки
отверстий
в металле
(англ.яз / ENG)
(226 страниц)
Каталог MITSUBISHI 2014 Металлорежущий инструмент токарный и вращающийся
Каталог
MITSUBISHI
2014
Металлорежущий
инструмент
(1352 страницы)
Каталог MITSUBISHI 2014 Новый режущий инструмент для металлообработки 14.2 Фрезы с твердосплавными сменными режущими пластинами Сверла спиральные монолитные Инструментальные материалы
Каталог
MITSUBISHI
2014
Новый
металлорежущий
инструмент 14.2
(164 страницы)
Каталог MITSUBISHI 2013 Металлорежущий инструмент токарный и вращающийся для металлообрабатывающего оборудования
Каталог
MITSUBISHI
2013
Металлорежущий
инструмент
(1232 страницы)
Каталог MITSUBISHI 2010 Режущий токарный и вращающися инструмент Инструментальные системы для металлообрабатывающих станков
Каталог
MITSUBISHI
2010
Режущий
инструмент
и системы
(1348 страницы)
Каталог MITSUBISHI 2007 Металлорежущий инструмент и инструментальные системы для точения фрезерования сверления на универсальных станках и обрабатывающих центрах с ЧПУ
Каталог
MITSUBISHI
2007
Металлорежущий
инструмент
и системы
(1085 страниц)
Каталог MITSUBISHI 2007 Новинки режущего инструмента для металлообработки Сменные режущие твердосплавные пластины для точения и растачивания Фрезы Сверла спиральные монолитные
Каталог
MITSUBISHI
2007
Новинки
режущего
инструмента 07.2
(англ.яз / ENG)
(220 страниц)


Каталоги инструмента и оснастки для металлообработки на станках /
Cutting tools and tooling system catalogs


Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (Всего 1672 стр.)

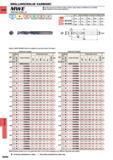
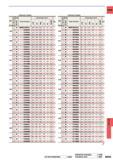
1365 CARBIDE RECOMMENDED CUTTING CONDITIONS DB Type Drill(l d10) Work Material Mild Steel (180 HB) AIS11010 etc Carbon Steel-Alloy Steel (180-280HB) AIS Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. N049 ENG1365 1366 DRILLING DRILLING (SOLID CARBIDE) CARBIDE MWS WSTAR DRILLS Work Material Gray Cast Iron ( 350MPa) No 45 B etc Ductile Cast Iron (450MPa) 60-40-8 et Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. N050 ENG1366 1367 CARBIDE SB MB LB XB Type Dril Drill Holding Thrust bearing type collet chuck holds the drill securely Through Coolant Type(DC3) Coolant pressure is Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. N051 ENG1367 1369 CARBIDE OPERATIONAL GUIDANCE FOR THE LONG TYPE DRILL (L D3) FLAT FACE DRILLING Drilling a blind hole 1 Drilling a pilot hole 2 Initial cutting with Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. N053 ENG1369 1370 DRILLING DRILLING (SOLID CARBIDE) CARBIDE M WE WSTAR DRILLS 9 For high accuracy and efficient drilling of steels carbon steels and difficult-to-cut Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. N054 ENG1370 1371 CARBIDE External Coolant External Coolant DC (mm) g Hole Depth Stock Order Number Dimensions (mm) Type VP15TF LCF z i OAL IL i DCON 2 MWE0480SA 26 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент Инструментальные решения для оборудования Стр. N055 ENG1371


---

---


Lab2U |  Catalogs |  Tap drill sizes |  Speed to RPM |  Material table

Разработчики сайта / Developers of site


Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:


Все использованные информационные материалы являются собственностью их Уважаемых Владельцев. / All copyrights remain by their owners.


Если Вы являетесь правообладателем того или иного материала, размещенного на сайте lab2u.ru и не желаете, чтобы он и далее находился в свободном доступе,
то мы готовы удалить данный материал, а также обсудить условия предоставления данного контента пользователям. Для этого Вам необходимо отправить нам письмо
на e-mail prom@lab2u.ru с документальным подтверждением наличия у Вас прав на материал, защищённый авторским правом (отсканированный документ с печатью,
либо иная информация, позволяющая однозначно идентифицировать Вас как правообладателя данного материала).


© 2002 - 2026 Лаборатория 2У / Lab2U  |  Система "Промышленные каталоги" / Industrial catalogs   |   Яндекс.Метрика   |  Стр. / Page Lab2U3386063837
На забудьте добавить в закладки