| Обновлено 2020-06-26 05:52:58 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) |
|||||
Основные рекомендации шведского производителя режущего инструмента компании Sandvik Coromant по правильному обслуживанию сборного металлорежущего и16 SANDVIK COROMANT 2010 Руководство по металлообработке Точение Фрезерование Сверление Стр.A10 |
|||||
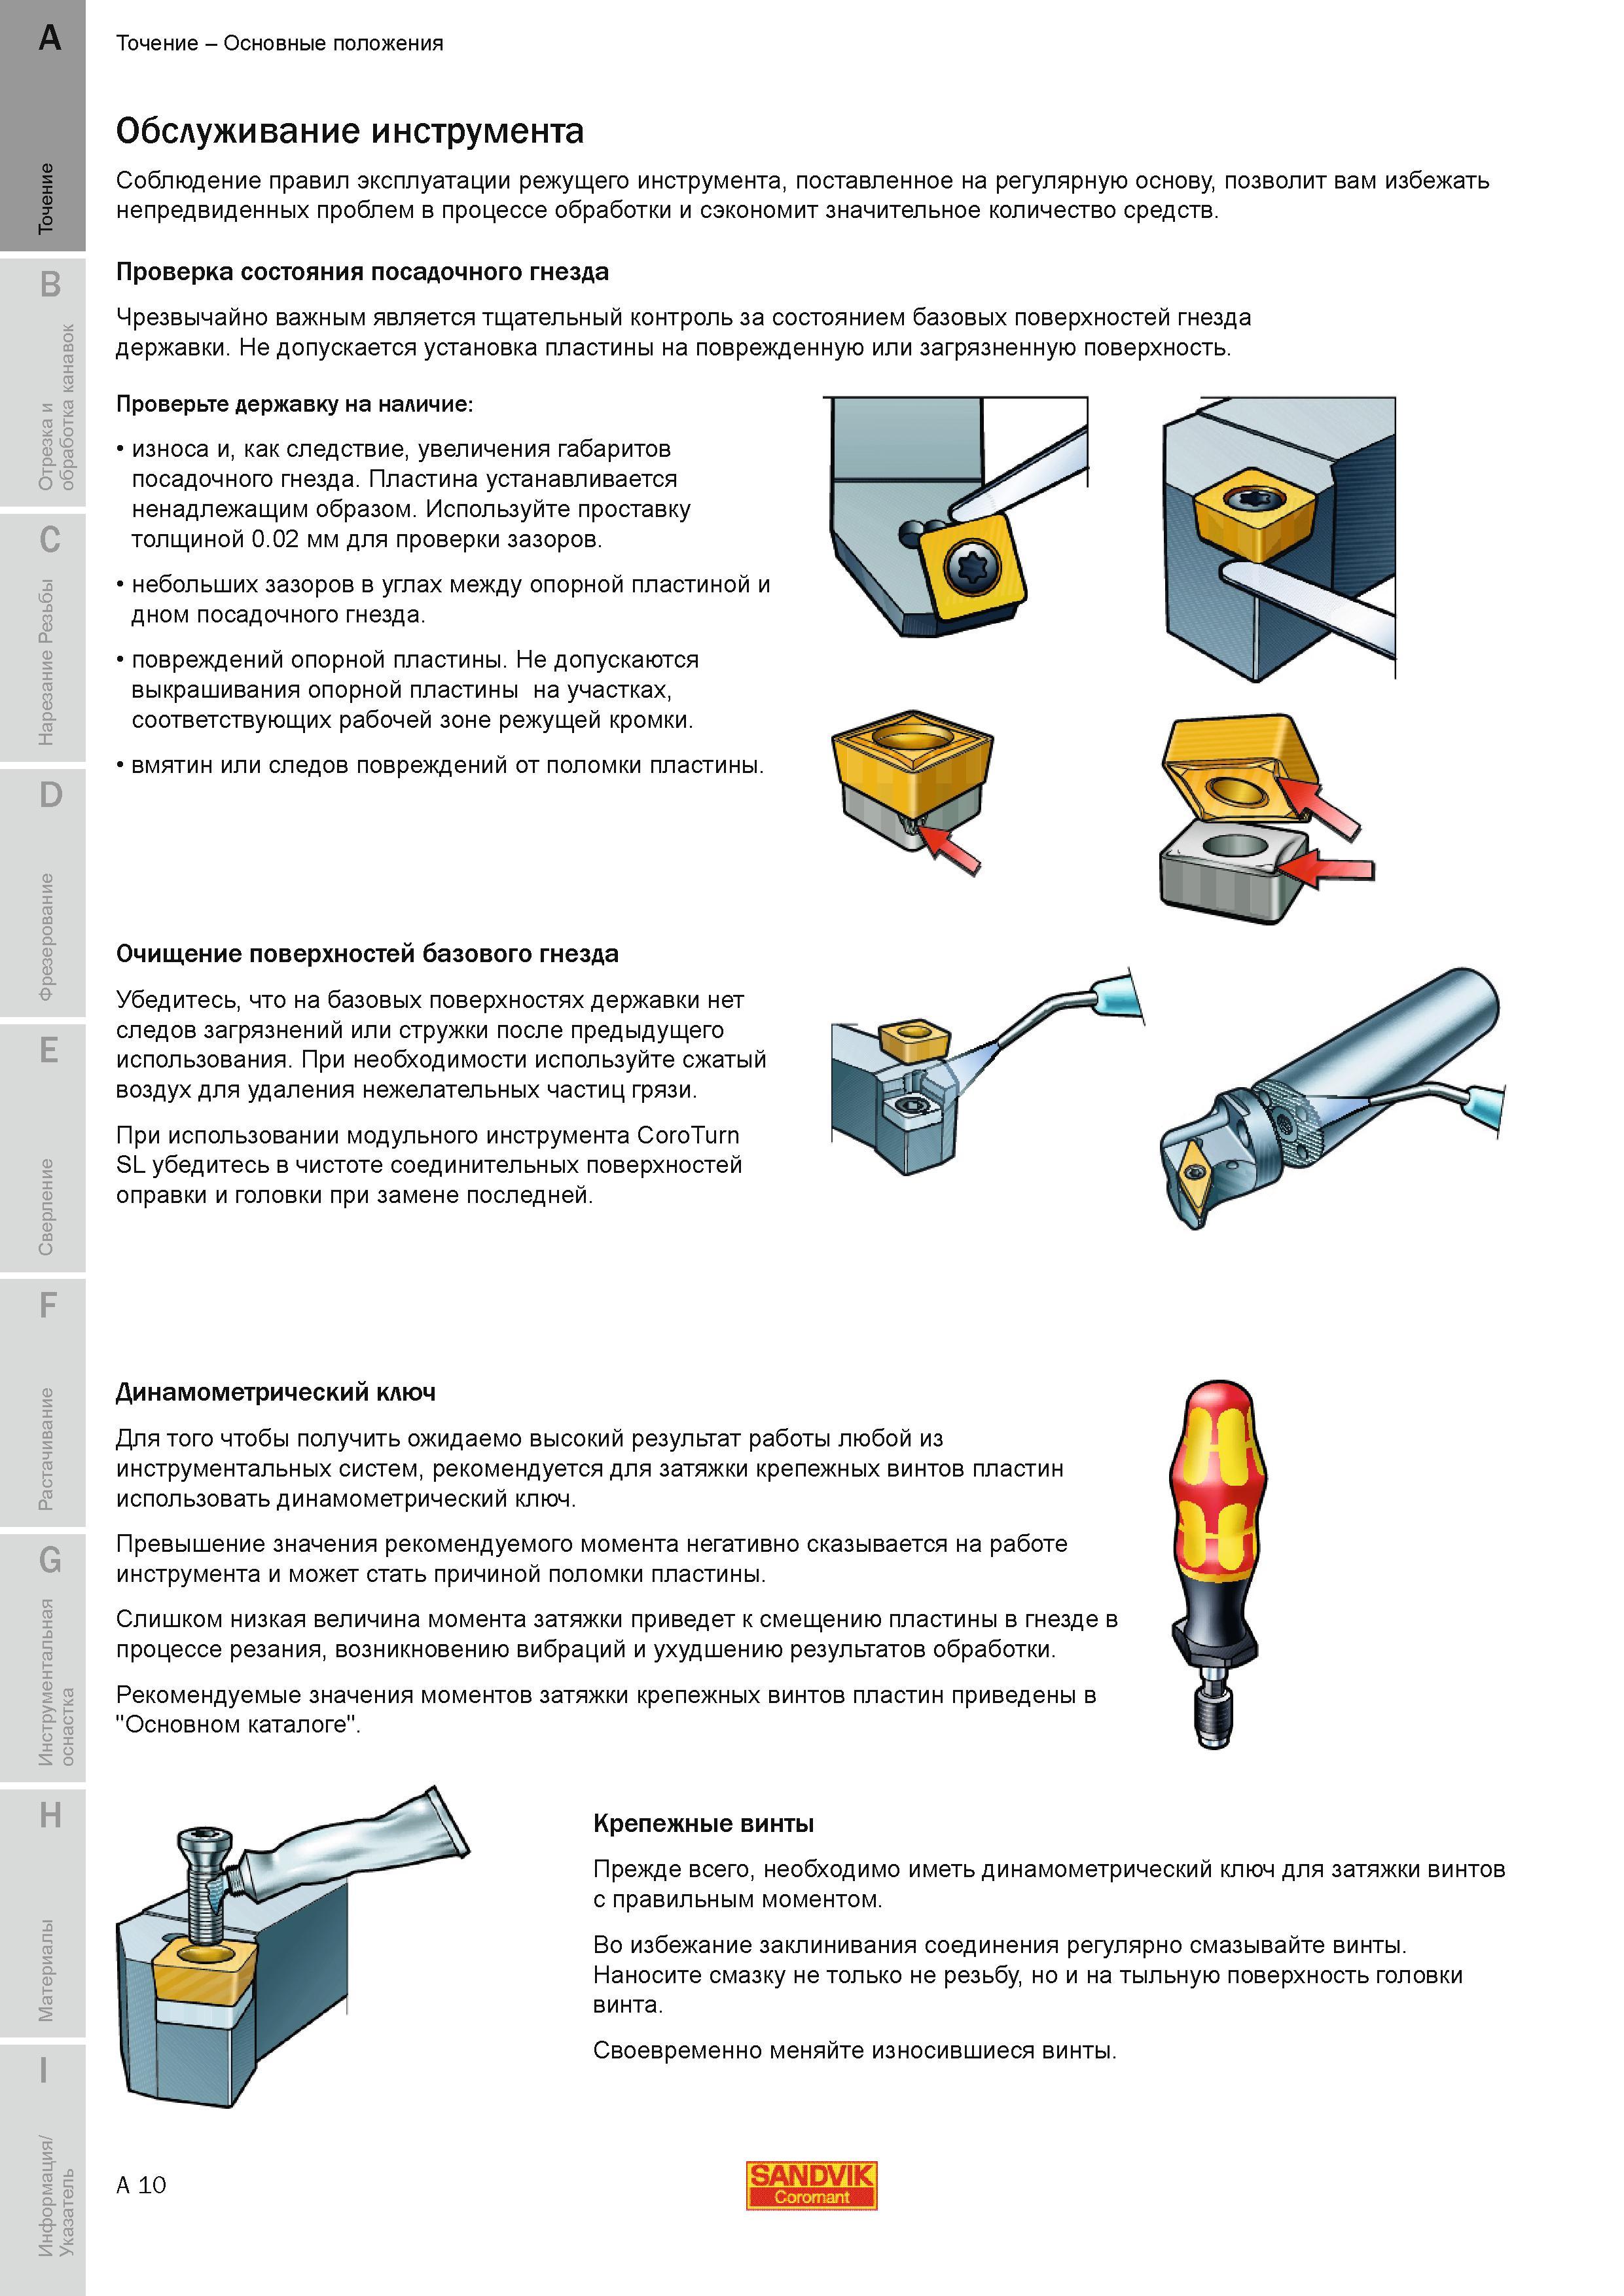
Основные рекомендации шведского производителя режущего инструмента компании Sandvik Coromant по правильному обслуживанию сборного металлорежущего и Основные рекомендации шведского производителя режущего инструмента компании Sandvik Coromant по правильному обслуживанию сборного металлорежущего инструмента со сменными пластинами Проверка состояния посадочного гнезда Чрезвычайно важным является тщательный контроль за состоянием базовых поверхностей гнезда державки. Не допускается установка пластины на поврежденную или загрязненную поверхность. Проверьте державку на наличие износа и как следствие увеличения габаритов посадочного гнезда. Пластина устанавливается ненадлежащим образом. Используйте проставку толщиной 0.02 мм для проверки зазоров. небольших зазоров в углах между опорной пластиной и дном посадочного гнезда. повреждений опорной пластины. Не допускаются выкрашивания опорной пластины на участках соответствующих рабочей зоне режущей кромки. вмятин или следов повреждений от поломки пластины. Очищение поверхностей базового гнезда Убедитесь что на базовых поверхностях державки нет следов загрязнений или стружки после предыдущего использования. При необходимости используйте сжатый воздух для удаления нежелательных частиц грязи. При использовании модульного инструмента CoroTurn SL убедитесь в чистоте соединительных поверхностей оправки и головки при замене последней. Динамометрический ключ Для того чтобы получить ожидаемо высокий результат работы любой из инструментальных систем рекомендуется для затяжки крепежных винтов пластин использовать динамометрический ключ. Превышение значения рекомендуемого момента негативно сказывается на работе инструмента и может стать причиной поломки пластины. Слишком низкая величина момента затяжки приведет к смещению пластины в гнезде в процессе резания возникновению вибраций и ухудшению результатов обработки. Рекомендуемые значения моментов затяжки крепежных винтов пластин приведены в "Основном каталоге". Крепежные винты Прежде всего необходимо иметь динамометрический ключ для затяжки винтов с правильным моментом. Во избежание заклинивания соединения регулярно смазывайте винты. Наносите смазку не только не резьбу но и на тыльную поверхность головки винта. Своевременно меняйте износившиеся винты. A 10 SANDVIK Точение Основные положения Обслуживание современного металлорежущего инструмента Соблюдение правил эксплуатации режущего инструмента поставленное на регулярную основу позволит вам избежать непредвиденных проблем в процессе обработки и сэкономит значительное количество средств. |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
|
Руководства по металлообработке и каталоги инструмента SANDVIK COROMANT
|
|||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) | |||||
| |
 13 Наглядный обзор систем механического крепления сменных режущих токарных пластин Sandvik на резцах для наружной и внутренней обработки Для закреплен | 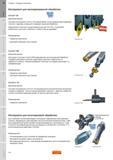 14 Назначения и преимущества токарного инструмента Сандвик для многофункциональных обрабатывающих центров с ЧПУ и для станков-автоматов швейцарского т | 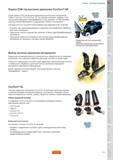 15 Инструментальная модульная токарная система Sandvik Coromant CoroTurn SL включает расточные оправки и сменные режущие головки для наружных и внутре | 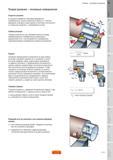 17 Теория резания материалов на металлорежущих станках Основные определения при токарной обработке Скорость резания В процессе механической обработки | 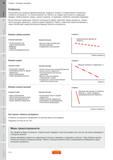 18 По степени влияния на стойкость металлорежущего токарного инструмента режимы резания следует расположить в следующем порядке глубина резания подача |  19 Наглядное представление и различеие негативных и позитивных режущих пластин Угол режущего клина у пластин без заднего угла равен 90 градусам а у пл |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
