| Обновлено 2020-04-12 21:04:11 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
Рекомендации по выбору металлорежущего токарного инструмента Sandvik для отрезки и обработки канавок в различных обрабатываемых материалах Сталь сталь563 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.J22 |
|||||
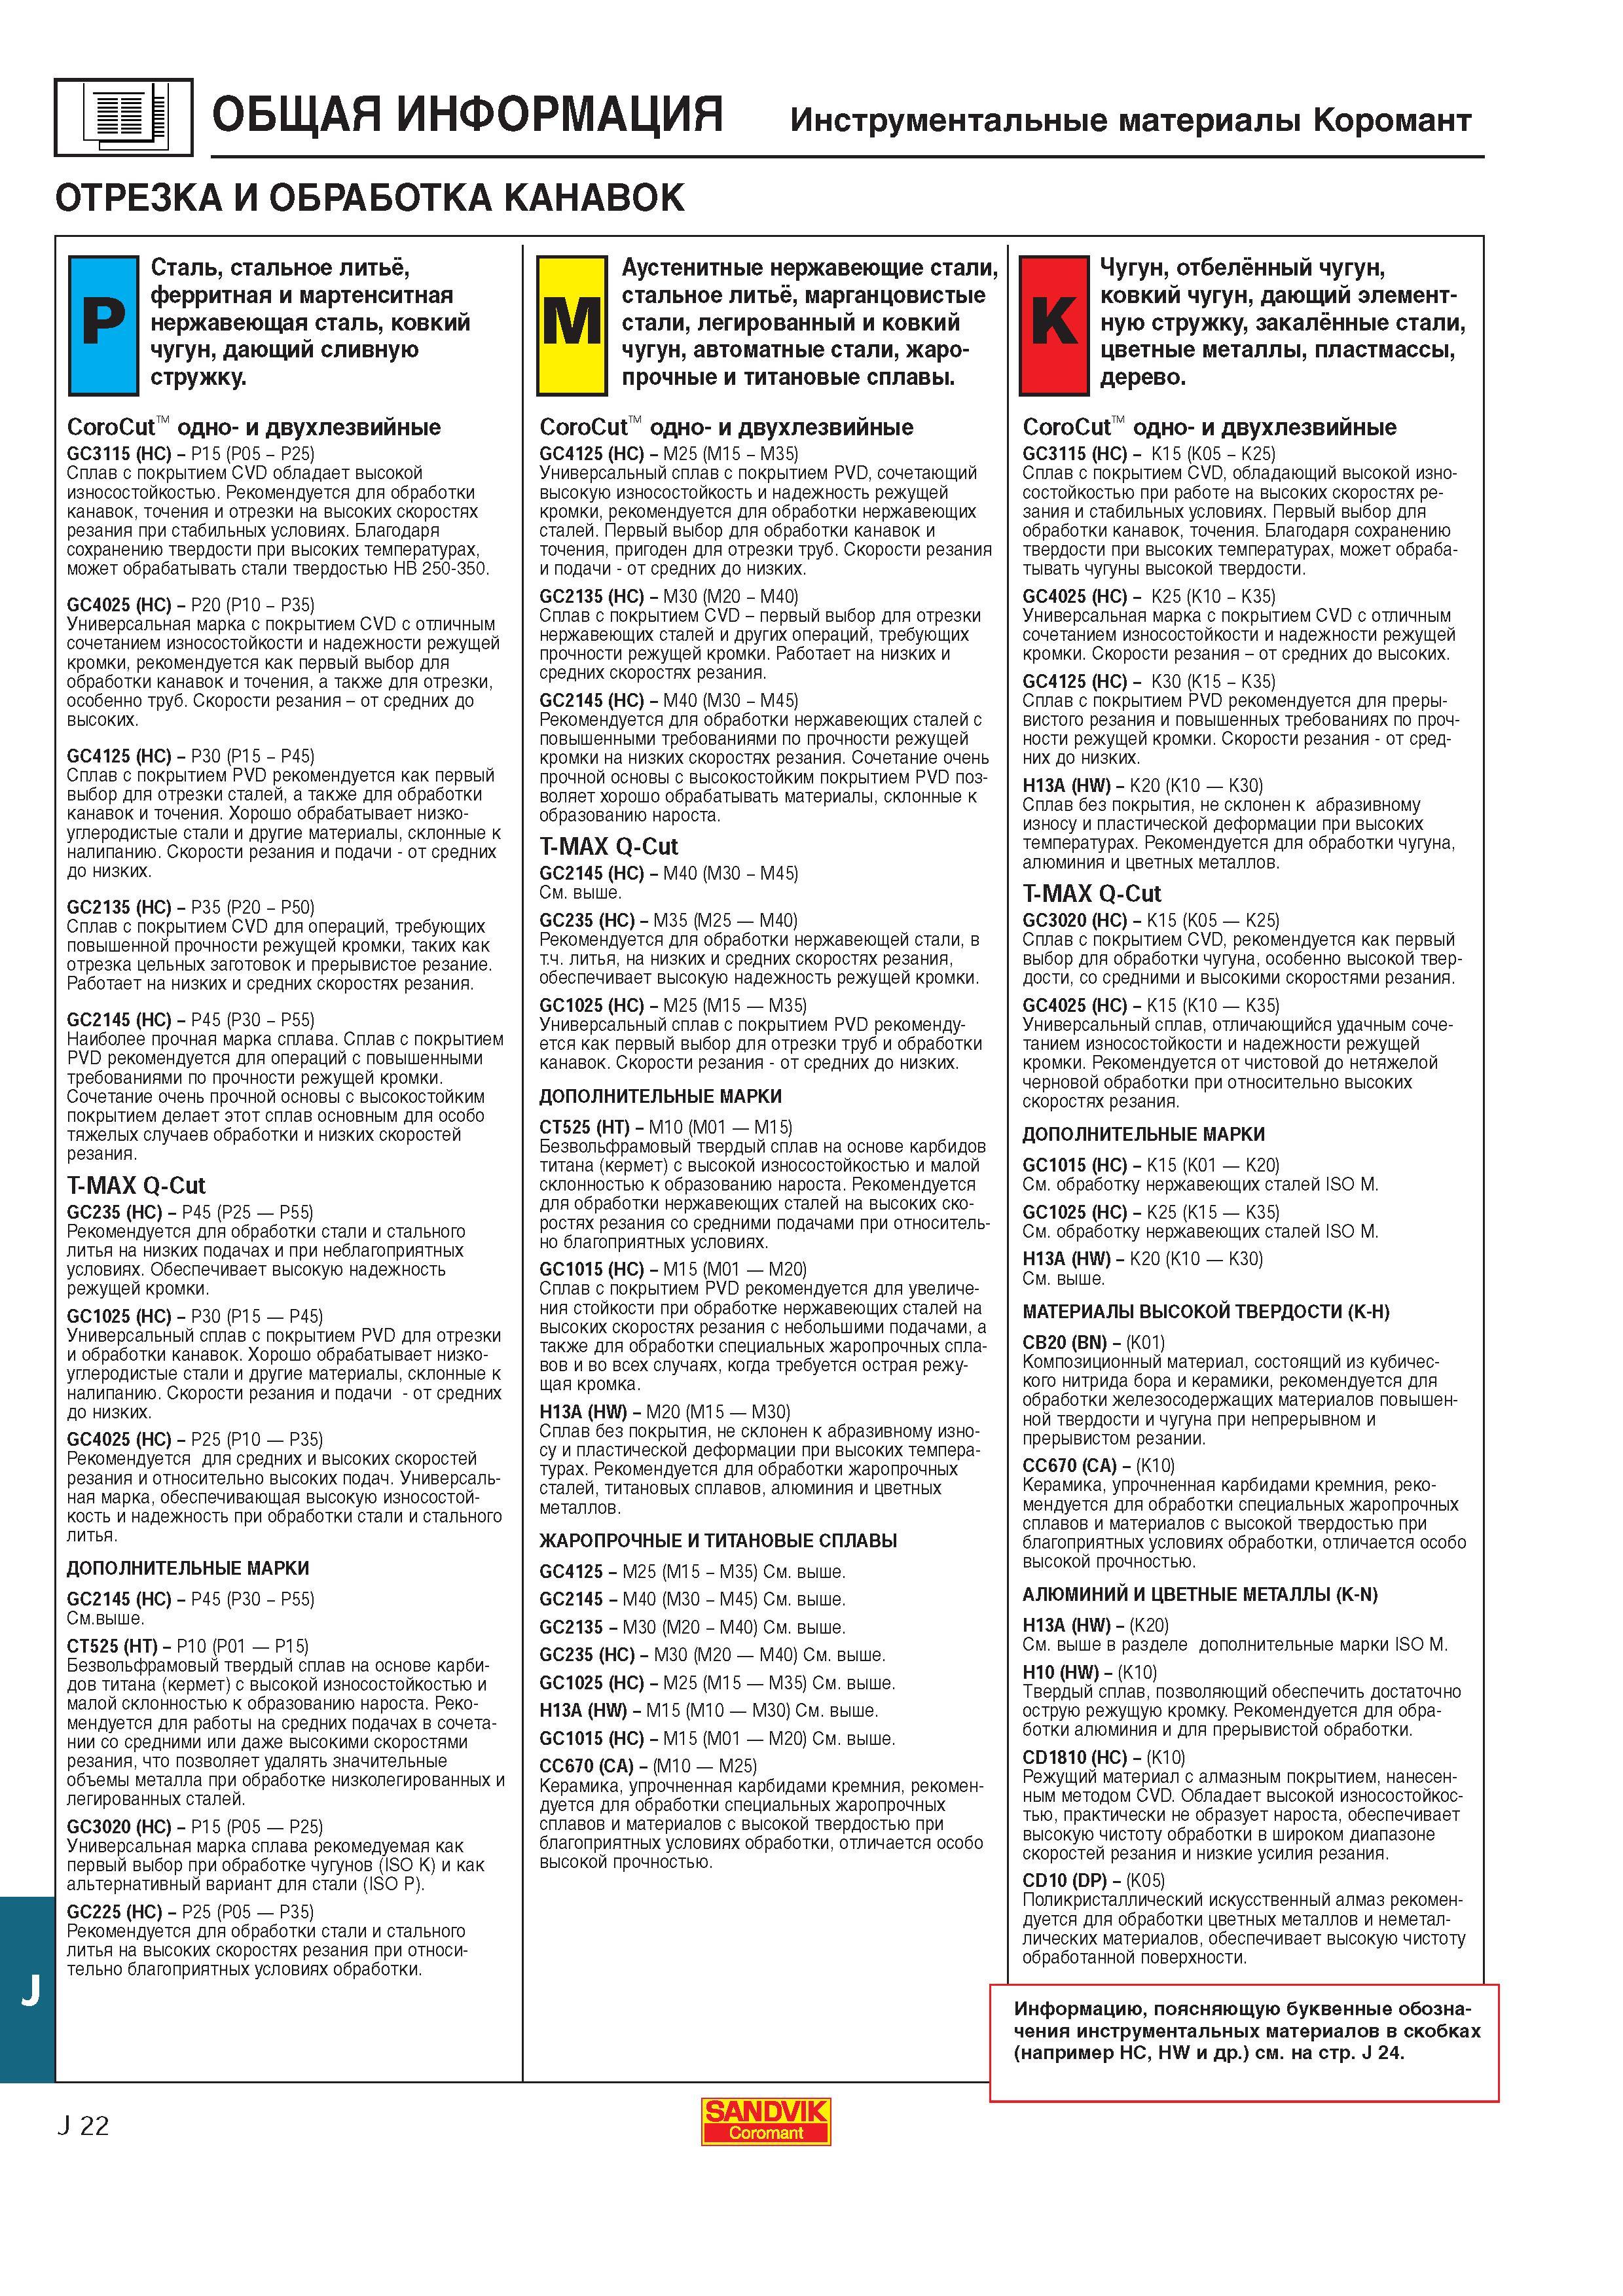
Рекомендации по выбору металлорежущего токарного инструмента Sandvik для отрезки и обработки канавок в различных обрабатываемых материалах Сталь сталь Рекомендации по выбору металлорежущего токарного инструмента Sandvik для отрезки и обработки канавок в различных обрабатываемых материалах Сталь стальное литьё ферритная и мартенситная нержавеющая сталь ковкий чугун дающий сливную стружку. CoroCut одно- и двухлезвийные GC3115 (HC) - P15 (P05 - P25) Сплав с покрытием CTD обладает высокой износостойкостью. Рекомендуется для обработки канавок точения и отрезки на высоких скоростях резания при стабильных условиях. Благодаря сохранению твердости при высоких температурах может обрабатывать стали твердостью НВ 250-350. GC4025 (HC) - P20 (P10 - P35) Универсальная марка с покрытием OVD с отличным сочетанием износостойкости и надежности режущей кромки рекомендуется как первый выбор для обработки канавок и точения а также для отрезки особенно труб. Скорости резания - от средних до высоких. GC4125 (HC) - P30 (P15 - P45) Сплав с покрытием PVD рекомендуется как первый выбор для отрезки сталей а также для обработки канавок и точения. Хорошо обрабатывает низкоуглеродистые стали и другие материалы склонные к налипанию. Скорости резания и подачи - от средних до низких. GC2135 (HC) - P35 (P20 - P50) Сплав с покрытием СVD для операций требующих повышенной прочности режущей кромки таких как отрезка цельных заготовок и прерывистое резание. Работает на низких и средних скоростях резания. GC2145 (HC) - P45 (P30 - P55) Наиболее прочная марка сплава. Сплав с покрытием PVD рекомендуется для операций с повышенными требованиями по прочности режущей кромки. Сочетание очень прочной основы с высокостойким покрытием делает этот сплав основным для особо тяжелых случаев обработки и низких скоростей резания. T-MAX Q-Cut GC235 (HC) - P45 (P25 - P55) Рекомендуется для обработки стали и стального литья на низких подачах и при неблагоприятных условиях. Обеспечивает высокую надежность режущей кромки. GC1025 (HC) - P30 (P15 - P45) Универсальный сплав с покрытием PVD для отрезки и обработки канавок. Хорошо обрабатывает низкоуглеродистые стали и другие материалы склонные к налипанию. Скорости резания и подачи - от средних до низких. GC4025 (HC) - P25 (P10 - P35) Рекомендуется для средних и высоких скоростей резания и относительно высоких подач. Универсальная марка обеспечивающая высокую износостойкость и надежность при обработки стали и стального литья. ДОПОЛНИТЕЛЬНЫЕ МАРКИ GC2145 (HC) - P45 (P30 - P55) См.выше. CT525 (HT) - P10 (P01 P15) Безвольфрамовый твердый сплав на основе карбидов титана (кермет) с высокой износостойкостью и малой склонностью к образованию нароста. Рекомендуется для работы на средних подачах в сочетании средними или даже высокими скоростями резания что позволяет удалять значительные объемы металла при обработке низколегированных и легированных сталей. GC3020 (HC) - P15 (P05 P25) Универсальная марка сплава рекомедуемая как первый выбор при обработке чугунов (ISO K) и как альтернативный вариант для стали (ISO P). GC225 (HC) - P25 (P05 P35) Рекомендуется для обработки стали и стального литья на высоких скоростях резания при относительно благоприятных условиях обработки. M Аустенитные нержавеющие стали стальное литьё марганцовистые стали легированный и ковкий чугун автоматные стали жаропрочные и титановые сплавы. CoroCut одно- и двухлезвийные GC4125 (HC) - M25 (M15 - M35) Универсальный сплав с покрытием PVD сочетающий высокую износостойкость и надежность режущей кромки рекомендуется для обработки нержавеющих сталей. Первый выбор для обработки канавок и точения пригоден для отрезки труб. Скорости резания и подачи - от средних до низких. GC2135 (HC) - M30 (M20 - M40) Сплав с покрытием CTD - первый выбор для отрезки нержавеющих сталей и других операций требующих прочности режущей кромки. Работает на низких и средних скоростях резания. GC2145 (HC) - M40 (M30 - M45) Рекомендуется для обработки нержавеющих сталей с повышенными требованиями по прочности режущей кромки на низких скоростях резания. Сочетание очень прочной основы с высокостойким покрытием PVD позволяет хорошо обрабатывать материалы склонные к образованию нароста. T-MAX Q-Cut GC2145 (HC) - M40 (M30 - M45) См. выше. GC235 (HC) - M35 (M25 M40) Рекомендуется для обработки нержавеющей стали в т.ч. литья на низких и средних скоростях резания обеспечивает высокую надежность режущей кромки. GC1025 (HC) - M25 (M15 M35) Универсальный сплав с покрытием PVD рекомендуется как первый выбор для отрезки труб и обработки канавок. Скорости резания - от средних до низких. ДОПОЛНИТЕЛЬНЫЕ МАРКИ CT525 (HT) - M10 (M01 M15) Безвольфрамовый твердый сплав на основе карбидов титана (кермет) с высокой износостойкостью и малой склонностью к образованию нароста. Рекомендуется для обработки нержавеющих сталей на высоких скоростях резания средними подачами при относительно благоприятных условиях. GC1015 (HC) - M15 (M01 M20) Сплав с покрытием PVD рекомендуется для увеличения стойкости при обработке нержавеющих сталей на высоких скоростях резания с небольшими подачами а также для обработки специальных жаропрочных сплавов и во всех случаях когда требуется острая режущая кромка. H13A (HW) - M20 (M15 M30) Сплав без покрытия не склонен к абразивному износу и пластической деформации при высоких температурах. Рекомендуется для обработки жаропрочных сталей титановых сплавов алюминия и цветных металлов. ЖАРОПРОЧНЫЕ И ТИТАНОВЫЕ СПЛАВЫ GC4125 - M25 (M15 - M35) См. выше. GC2145 - M40 (M30 - M45) См. выше. GC2135 - M30 (M20 - M40) См. выше. GC235 (HC) - M30 (M20 M40) См. выше. GC1025 (HC) - M25 (M15 M35) См. выше. H13A (HW) - M15 (M10 M30) См. выше. GC1015 (HC) - M15 (M01 M20) См. выше. CC670 (CA) - (M10 M25) Керамика упрочненная карбидами кремния рекомендуется для обработки специальных жаропрочных сплавов и материалов с высокой твердостью при благоприятных условиях обработки отличается особо высокой прочностью. J 22 SANDVIK Чугун отбелённый чугун ковкий чугун дающий элементную стружку закалённые стали цветные металлы пластмассы дерево. CoroCut одно- и двухлезвийные GC3115 (HC) - K15 (K05 - K25) Сплав с покрытием CTD обладающий высокой износостойкостью при работе на высоких скоростях резания и стабильных условиях. Первый выбор для обработки канавок точения. Благодаря сохранению твердости при высоких температурах может обрабатывать чугуны высокой твердости. GC4025 (HC) - K25 (K10 - K35) Универсальная марка с покрытием CTD с отличным сочетанием износостойкости и надежности режущей кромки. Скорости резания - от средних до высоких. GC4125 (HC) - K30 (K15 - K35) Сплав с покрытием PVD рекомендуется для прерывистого резания и повышенных требованиях по прочности режущей кромки. Скорости резания - от средних до низких. H13A (HW) - K20 (K10 K30) Сплав без покрытия не склонен к абразивному износу и пластической деформации при высоких температурах. Рекомендуется для обработки чугуна алюминия и цветных металлов. T-MAX Q-Cut GC3020 (HC) - K15 (K05 K25) Сплав с покрытием CVD рекомендуется как первый выбор для обработки чугуна особенно высокой твердости средними и высокими скоростями резания. GC4025 (HC) - K15 (K10 K35) Универсальный сплав отличающийся удачным сочетанием износостойкости и надежности режущей кромки. Рекомендуется от чистовой до нетяжелой черновой обработки при относительно высоких скоростях резания. ДОПОЛНИТЕЛЬНЫЕ МАРКИ GC1015 (HC) - K15 (K01 K20) См. обработку нержавеющих сталей ISO M. GC1025 (HC) - K25 (K15 K35) См. обработку нержавеющих сталей ISO M. H13A (HW) - K20 (K10 K30) См. выше. МАТЕРИАЛЫ ВЫСОКОЙ ТВЕРДОСТИ (К-Н) CB20 (BN) - (K0 1) Композиционный материал состоящий из кубического нитрида бора и керамики рекомендуется для обработки железосодержащих материалов повышенной твердости и чугуна при непрерывном и прерывистом резании. CC670 (CA) - (K10) Керамика упрочненная карбидами кремния рекомендуется для обработки специальных жаропрочных сплавов и материалов с высокой твердостью при благоприятных условиях обработки отличается особо высокой прочностью. АЛЮМИНИЙ И ЦВЕТНЫЕ МЕТАЛЛЫ (К-N) H13A (HW) - (K20) См. выше в разделе дополнительные марки ISO M. H10 (HW) - (K10) Твердый сплав позволяющий обеспечить достаточно острую режущую кромку. Рекомендуется для обработки алюминия и для прерывистой обработки. CD1810 (HC) - (K10) Режущий материал с алмазным покрытием нанесенным методом CTD. Обладает высокой износостойкостью практически не образует нароста обеспечивает высокую чистоту обработки в широком диапазоне скоростей резания и низкие усилия резания. CD10 (DP) - (K05) Поликристаллический искусственный алмаз рекомендуется для обработки цветных металлов и неметаллических материалов обеспечивает высокую чистоту обработанной поверхности. Информацию поясняющую буквенные обозначения инструментальных материалов в скобках (например НС HW и др.) см. на стр. J 24.ОБЩАЯ ИНФОРМАЦИЯ Инструментальные материалы Коромант ОТРЕЗКА И ОБРАБОТКА КАНАВОК |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 560 |  561 Керметы Sandvik Coromant CT525 Безфольфрамовый сплав с увеличенным содержанием TiN и связки что обеспечивает ему по сравнению сплавом СТ5015 большую п |  562 Описание сверхтвердых инструментальных режущих материалов Sandvik Керамика Кубический нитрид бора Искусственный алмаз CD10 поликристаллический состоящ | 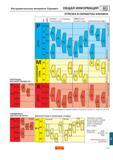 564 | 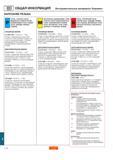 565 | 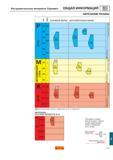 566 |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
