| Обновлено 2020-04-12 21:04:10 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
При токарной отрезке прутков и обработке канавок малых диаметров особенно важно чтобы режущая кромка сменной режущей пластины была расположена по цент336 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.B79 |
|||||
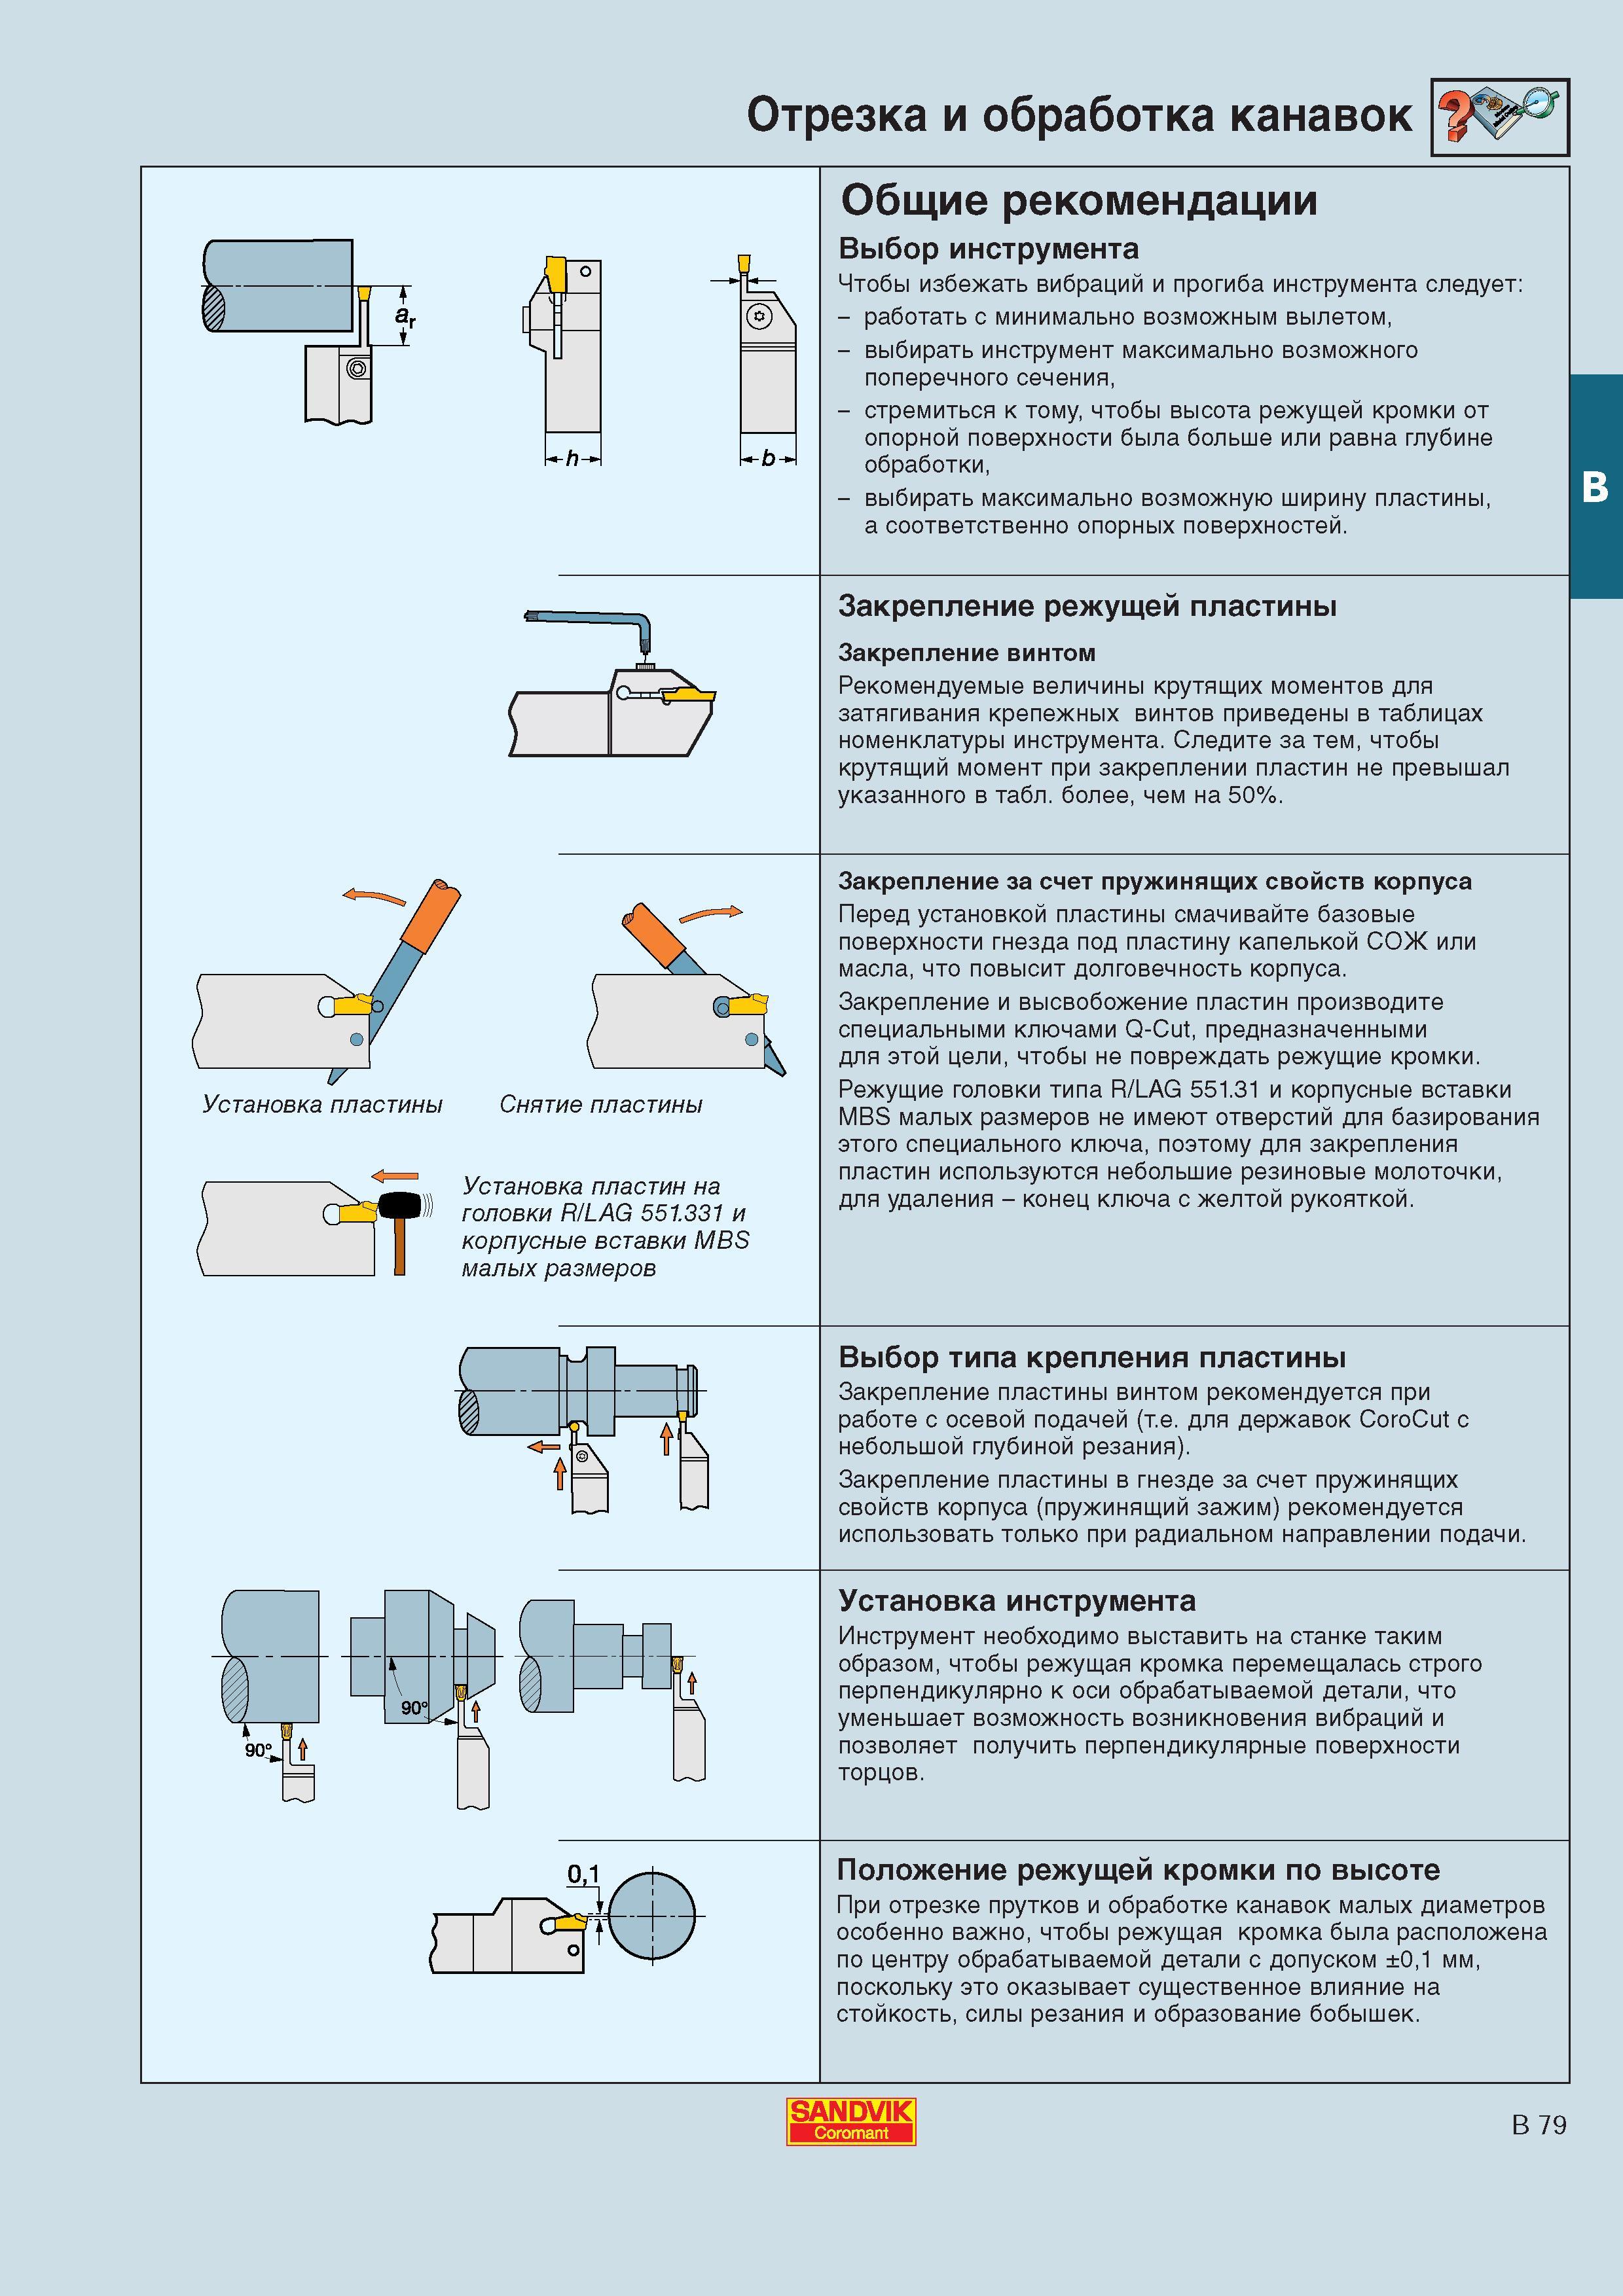
При токарной отрезке прутков и обработке канавок малых диаметров особенно важно чтобы режущая кромка сменной режущей пластины была расположена по цент При токарной отрезке прутков и обработке канавок малых диаметров особенно важно чтобы режущая кромка сменной режущей пластины была расположена по центру обрабатываемой детали с допуском 0,1 мм поскольку это оказывает существенное влияние на стойкость силы резания и образование бобышек. SANDVIK Coromant B 79 Отрезка и обработка канавок Установка пластины Снятие пластины Установка пластин на головки R/LAG 551.331 и корпусные вставки MBS малых размеров 90 t eoi.lt Общие рекомендации Выбор инструмента Чтобы избежать вибраций и прогиба инструмента следует - работать с минимально возможным вылетом - выбирать инструмент максимально возможного поперечного сечения - стремиться к тому чтобы высота режущей кромки от опорной поверхности была больше или равна глубине обработки - выбирать максимально возможную ширину пластины а соответственно опорных поверхностей. Закрепление режущей пластины Закрепление винтом Рекомендуемые величины крутящих моментов для затягивания крепежных винтов приведены в таблицах номенклатуры инструмента. Следите за тем чтобы крутящий момент при закреплении пластин не превышал указанного в табл. более чем на 50%. Закрепление за счет пружинящих свойств корпуса Перед установкой пластины смачивайте базовые поверхности гнезда под пластину капелькой СОЖ или масла что повысит долговечность корпуса. Закрепление и высвобожение пластин производите специальными ключами Q-Cut предназначенными для этой цели чтобы не повреждать режущие кромки. Режущие головки типа R/LAG 551.31 и корпусные вставки MBS малых размеров не имеют отверстий для базирования этого специального ключа поэтому для закрепления пластин используются небольшие резиновые молоточки для удаления - конец ключа с желтой рукояткой. Выбор типа крепления пластины Закрепление пластины винтом рекомендуется при работе с осевой подачей (т.е. для державок CoroCut с небольшой глубиной резания). Закрепление пластины в гнезде за счет пружинящих свойств корпуса (пружинящий зажим) рекомендуется использовать только при радиальном направлении подачи. Установка инструмента Инструмент необходимо выставить на станке таким образом чтобы режущая кромка перемещалась строго перпендикулярно к оси обрабатываемой детали что уменьшает возможность возникновения вибраций и позволяет получить перпендикулярные поверхности торцов. Положение режущей кромки по высоте |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 333 |  334 |  335 |  337 Чтобы уменьшить заусенцы и бобышки образующиеся при отрезке следует применять шлифованные отрезные твердосплавные пластины Сандвик геометрии -5F и уго |  338 Токарная обработка торцовых канавок Основные рекомендации от шведского производителя металлорежущего и вспомогательного инструмента компании Sandvik C |  339 Канавочные твердосплавные сменные пластины Sandvik Corocut нейтрального исполнения могут работать при подаче в любом направлении поэтому применяются к |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
