| Обновлено 2020-04-12 21:04:10 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
Канавочные твердосплавные сменные пластины Sandvik Corocut нейтрального исполнения могут работать при подаче в любом направлении поэтому применяются к339 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.B82 |
|||||
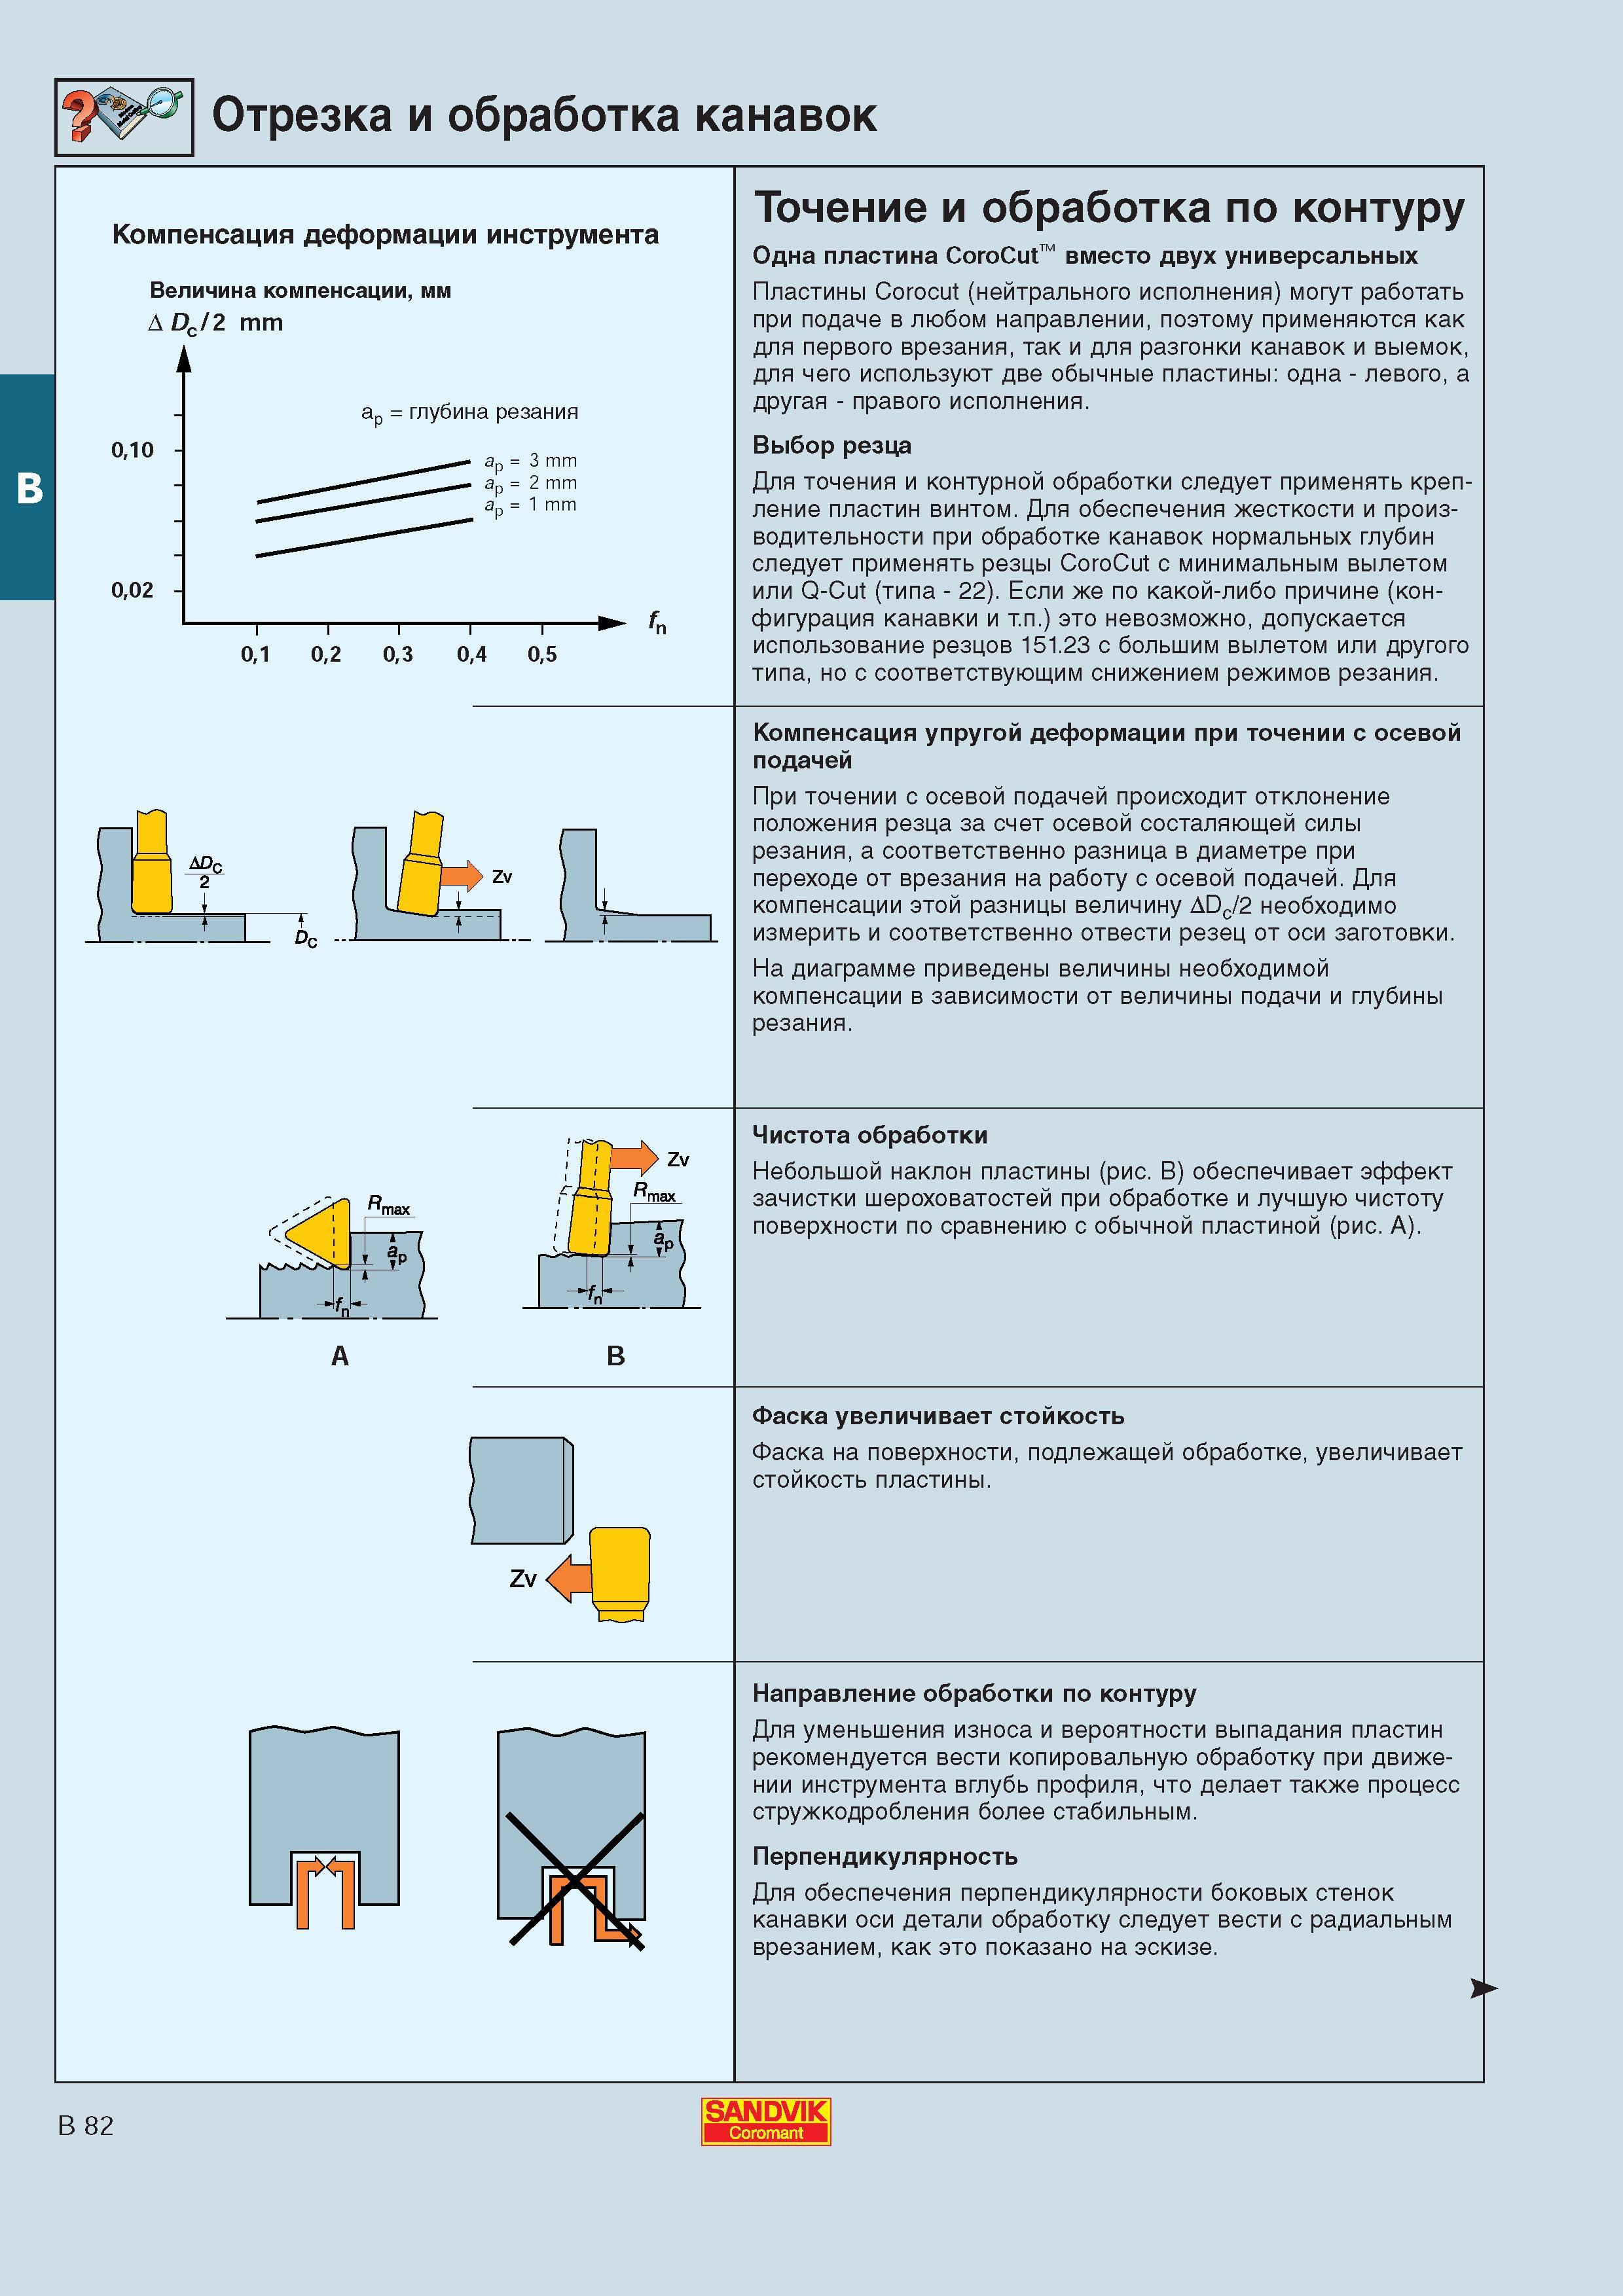
Канавочные твердосплавные сменные пластины Sandvik Corocut нейтрального исполнения могут работать при подаче в любом направлении поэтому применяются к Канавочные твердосплавные сменные пластины Sandvik Corocut нейтрального исполнения могут работать при подаче в любом направлении поэтому применяются как для первого врезания так и для разгонки канавок и выемок для чего используют две обычные пластины одна - левого а другая - правого исполнения. Выбор резца Для точения и контурной обработки следует применять крепление пластин винтом. Для обеспечения жесткости и производительности при обработке канавок нормальных глубин следует применять резцы CoroCut с минимальным вылетом или Q-Cut (типа - 22). Если же по какой-либо причине (конфигурация канавки и т.п.) это невозможно допускается использование резцов 151.23 с большим вылетом или другого типа но с соответствующим снижением режимов резания. Компенсация упругой деформации при точении с осевой подачей При точении с осевой подачей происходит отклонение положения резца за счет осевой состаляющей силы резания а соответственно разница в диаметре при переходе от врезания на работу с осевой подачей. Для компенсации этой разницы величину Дйс 2 необходимо измерить и соответственно отвести резец от оси заготовки. На диаграмме приведены величины необходимой компенсации в зависимости от величины подачи и глубины резания. Чистота обработки Небольшой наклон пластины (рис. В) обеспечивает эффект зачистки шероховатостей при обработке и лучшую чистоту поверхности по сравнению с обычной пластиной (рис. А). Фаска увеличивает стойкость Фаска на поверхности подлежащей обработке увеличивает стойкость пластины. Направление обработки по контуру Для уменьшения износа и вероятности выпадания пластин рекомендуется вести копировальную обработку при движении инструмента вглубь профиля что делает также процесс стружкодробления более стабильным. Перпендикулярность Для обеспечения перпендикулярности боковых стенок канавки оси детали обработку следует вести с радиальным врезанием как это показано на эскизе. ap 3 mm ap 2 mm ap 1 mm B 82 SANDVIK Coromant Отрезка и обработка канавок Компенсация деформации инструмента Величина компенсации мм A Dc 2 mm 010 002 ap глубина резания Точение и обработка по контуру Одна пластина CoroCut вместо двух универсальных |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 336 При токарной отрезке прутков и обработке канавок малых диаметров особенно важно чтобы режущая кромка сменной режущей пластины была расположена по цент |  337 Чтобы уменьшить заусенцы и бобышки образующиеся при отрезке следует применять шлифованные отрезные твердосплавные пластины Сандвик геометрии -5F и уго |  338 Токарная обработка торцовых канавок Основные рекомендации от шведского производителя металлорежущего и вспомогательного инструмента компании Sandvik C |  340 Рекомендуемая последовательность технологических переходов при черновой токарной обработке канавок Для избежания отжимов инструмента рекомендуется раз |  341 Изготовление специальных режущих пластин из стандартных заготовок шлифованием Общие рекомендации Характеристики шлифовального круга Зернистость Связка |  342 Токарный инструмент Сандвик для нарезания различных типов резьб на наружных и внутренних цилиндрических поверхностях заготовок Иллюстрация резьбовых р |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
