| Обновлено 2020-04-12 21:03:56 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
406 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.C65 |
|||||
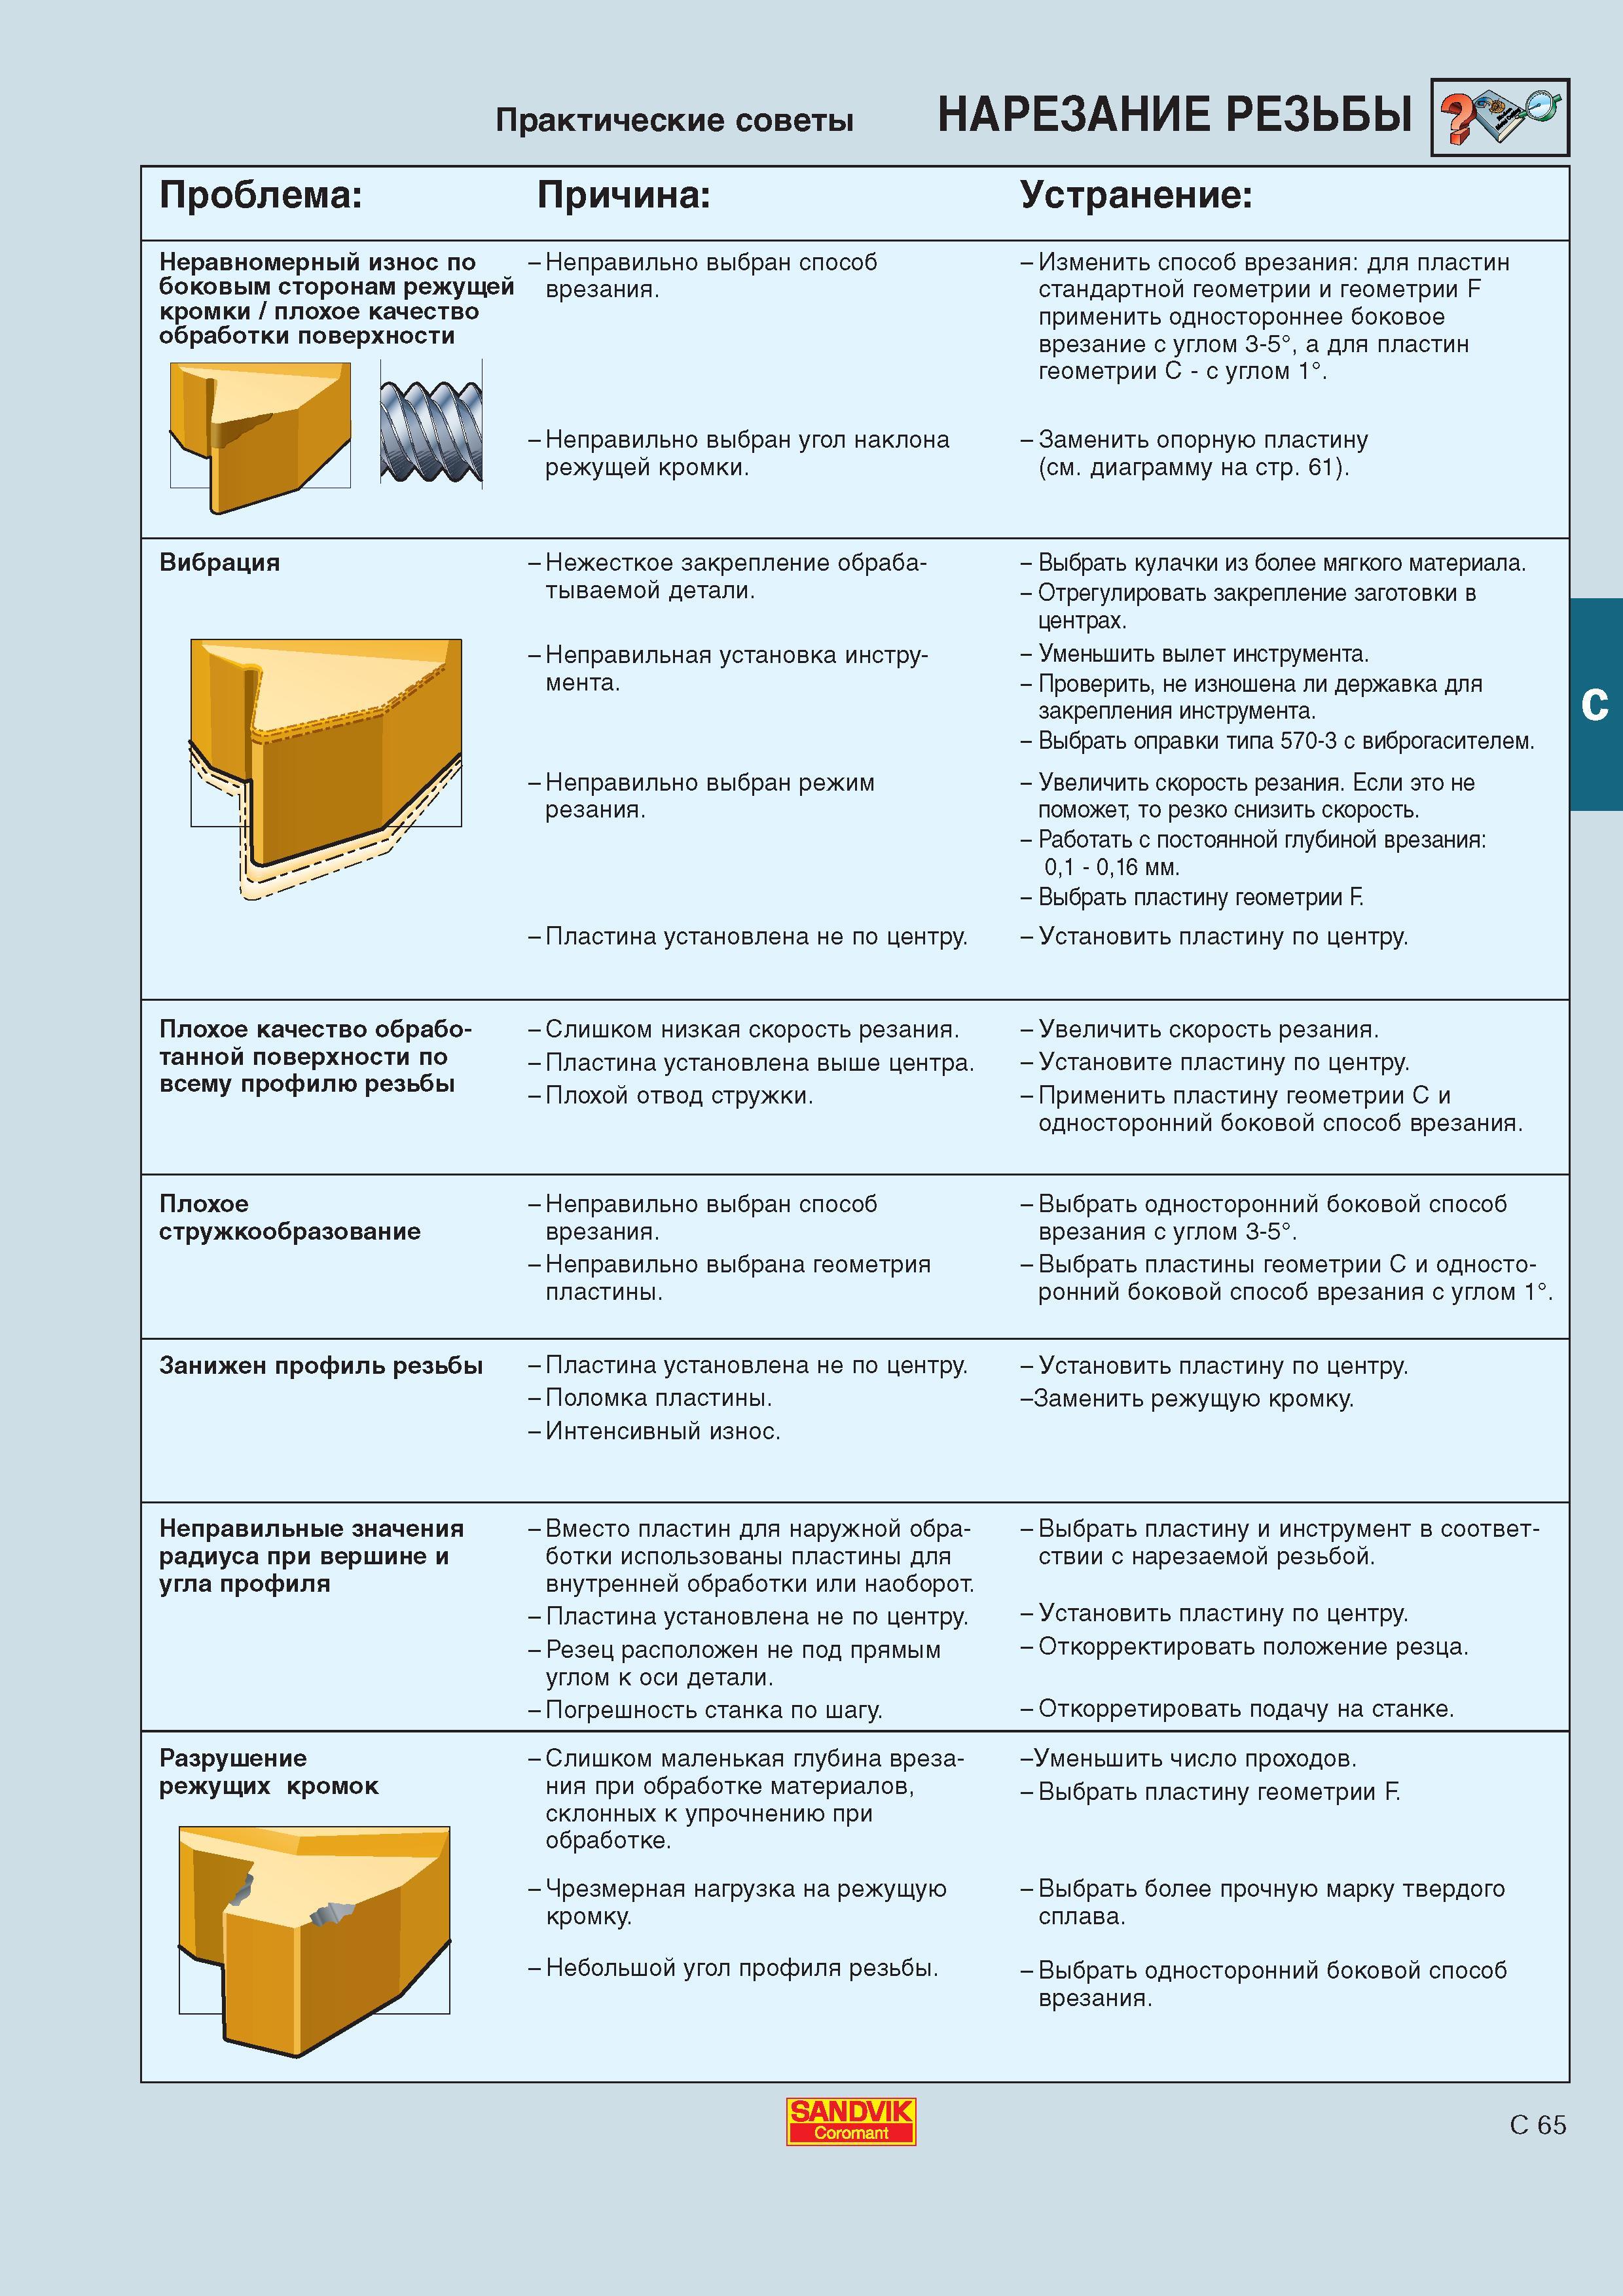
Каталог SANDVIK COROMANT 2000 Токарный инструмент Стр. C65 0406 Lab2u Практические советы Нарезание резьбы резцами на токарных станках Проблема Причина Устранение Неравномерный износ по боковым сторонам режущей кромки плохое качество обработки поверхности -Неправильно выбран способ врезания. -Неправильно выбран угол наклона режущей кромки. -Изменить способ врезания для пластин стандартной геометрии и геометрии F применить одностороннее боковое врезание с углом 3-5 а для пластин геометрии С - с углом 1. -Заменить опорную пластину (см. диаграмму на стр. 61). Вибрация -Нежесткое закрепление обрабатываемой детали. Неправильная установка инструмента. Неправильно выбран режим резания. -Пластина установлена не по центру. Выбрать кулачки из более мягкого материала. Отрегулировать закрепление заготовки в центрах. Уменьшить вылет инструмента. Проверить не изношена ли державка для закрепления инструмента. Выбрать оправки типа 570-3 с виброгасителем. Увеличить скорость резания. Если это не поможет то резко снизить скорость. Работать с постоянной глубиной врезания 01 - 016 мм. Выбрать пластину геометрии F. -Установить пластину по центру. C Слишком низкая скорость резания. -Увеличить скорость резания. Пластина установлена выше центра. -Установите пластину по центру. Плохой отвод стружки. -Применить пластину геометрии С и односторонний боковой способ врезания. Неправильно выбран способ -Выбрать односторонний боковой способ врезания. врезания с углом 3-5. Неправильно выбрана геометрия -Выбрать пластины геометрии С и односто- пластины. ронний боковой способ врезания с углом 1. Занижен профиль резьбы -Пластина установлена не по центру. -Установить пластину по центру. -Поломка пластины. -Заменить режущую кромку. -Интенсивный износ. Плохое стружкообразование Плохое качество обработанной поверхности по всему профилю резьбы Неправильные значения радиуса при вершине и угла профиля -Вместо пластин для наружной обработки использованы пластины для внутренней обработки или наоборот. -Пластина установлена не по центру. -Резец расположен не под прямым углом к оси детали. -Погрешность станка по шагу. Выбрать пластину и инструмент в соответствии с нарезаемой резьбой. -Установить пластину по центру. -Откорректировать положение резца. - Откорретировать подачу на станке. Разрушение режущих кромок -Слишком маленькая глубина врезания при обработке материалов склонных к упрочнению при обработке. -Чрезмерная нагрузка на режущую кромку. -Небольшой угол профиля резьбы. -Уменьшить число проходов. - Выбрать пластину геометрии F. Выбрать более прочную марку твердого сплава. Выбрать односторонний боковой способ врезания. SANDVIK C 65 |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 403 Радиальное врезание является наиболее распространенным способом а зачастую и единственно возможным при точении резьбы на многих типах металлорежущих с |  404 Наблюдая за состоянием резьбовой режущей твердосплавной пластины можно получить ценную информацию о процессе резания которая поможет оптимизировать ск |  405 |  407 |  408 |  409 Сократить полное время обработки на токарных станках и обрабатывающих центрах позволяет быстросменная модульная инструментальная оснастка Sandvik Coro |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
