| Обновлено 2020-04-12 21:03:56 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
405 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.C64 |
|||||
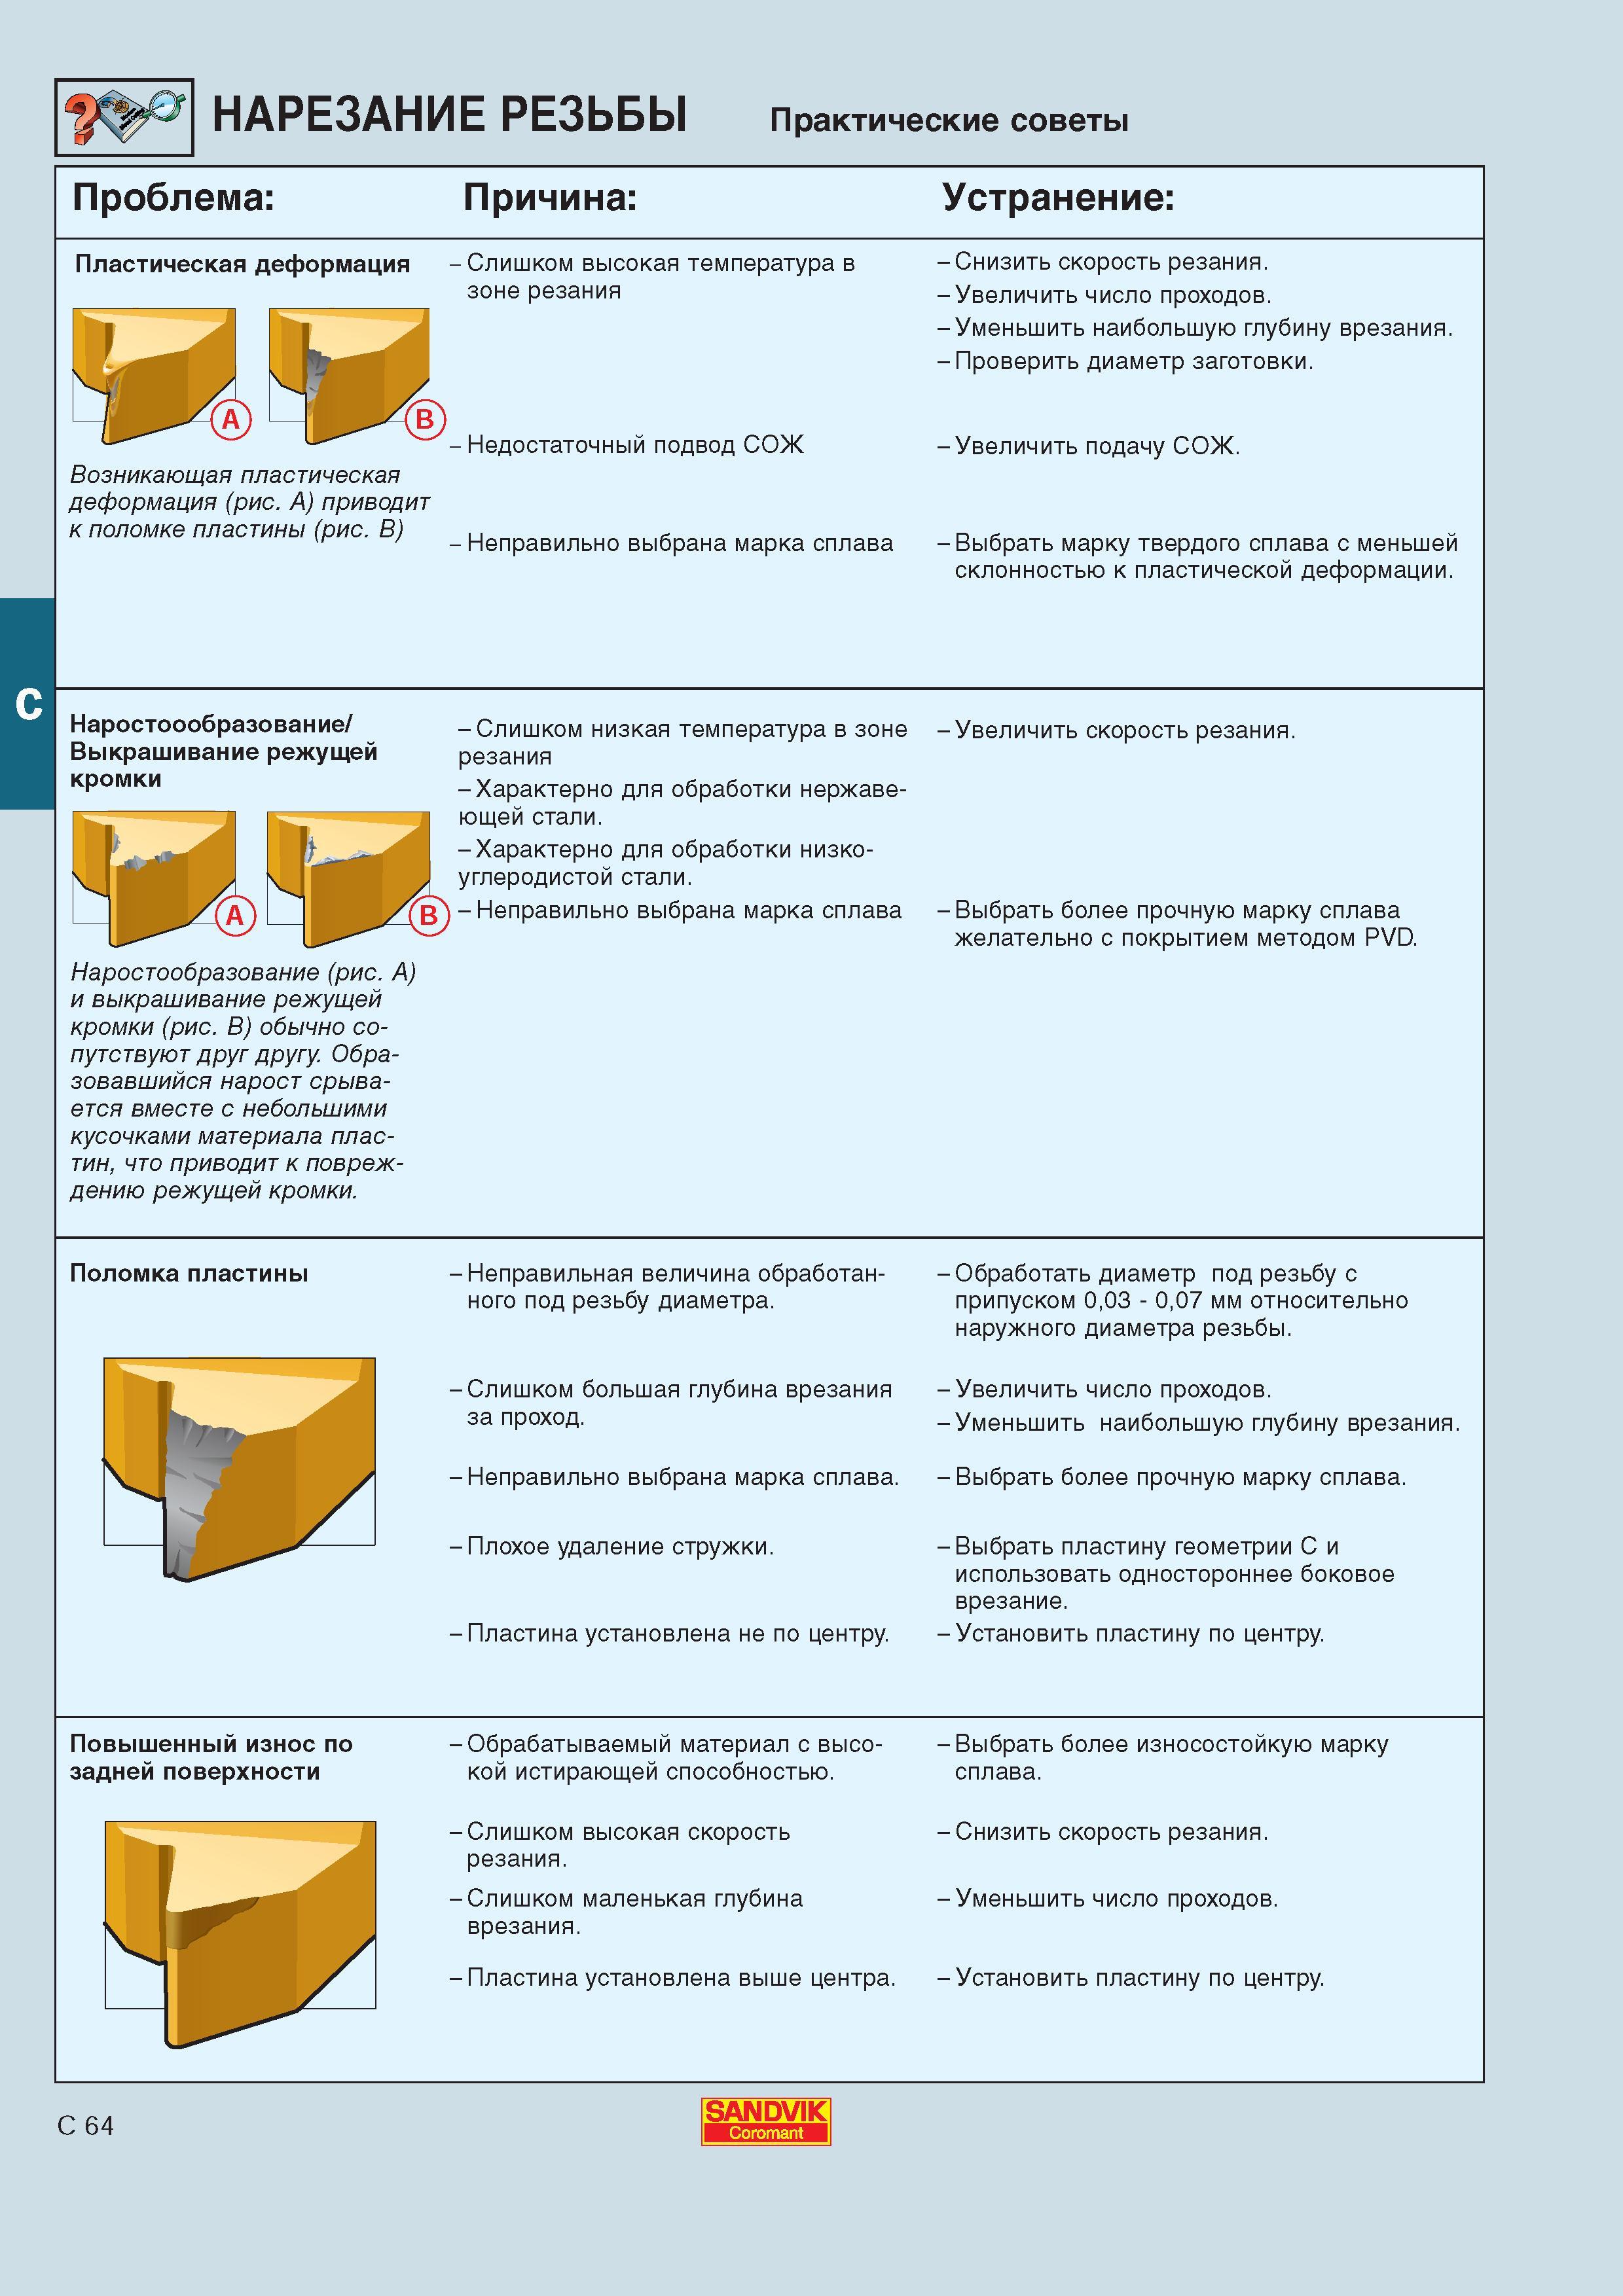
Каталог SANDVIK COROMANT 2000 Токарный инструмент Стр. C64 0405 Lab2u Нарезание резьбы резцами на токарных станках Практические советы Проблема Причина Устранение Пластическая деформация Возникающая пластическая деформация (рис. А) приводит к поломке пластины (рис. В) Слишком высокая температура в зоне резания Недостаточный подвод СОЖ Неправильно выбрана марка сплава -Снизить скорость резания. -Увеличить число проходов. -Уменьшить наибольшую глубину врезания. -Проверить диаметр заготовки. -Увеличить подачу СОЖ. -Выбрать марку твердого сплава с меньшей склонностью к пластической деформации. Наростоообразование Выкрашивание режущей кромки -Слишком низкая температура в зоне резания -Характерно для обработки нержавеющей стали. -Характерно для обработки низкоуглеродистой стали. Неправильно выбрана марка сплава -Увеличить скорость резания. -Выбрать более прочную марку сплава желательно с покрытием методом PVD. Наростообразование (рис. А) и выкрашивание режущей кромки (рис. В) обычно сопутствуют друг другу. Образовавшийся нарост срывается вместе с небольшими кусочками материала пластин что приводит к повреждению режущей кромки. Поломка пластины Неправильная величина обработанного под резьбу диаметра. -Слишком большая глубина врезания за проход. -Неправильно выбрана марка сплава. -Плохое удаление стружки. -Пластина установлена не по центру. Обработать диаметр под резьбу с припуском 003 - 007 мм относительно наружного диаметра резьбы. -Увеличить число проходов. -Уменьшить наибольшую глубину врезания. Выбрать более прочную марку сплава. -Выбрать пластину геометрии С и использовать одностороннее боковое врезание. Установить пластину по центру. Повышенный износ по задней поверхности Обрабатываемый материал с высокой истирающей способностью. Слишком высокая скорость резания. -Слишком маленькая глубина врезания. -Выбрать более износостойкую марку сплава. Снизить скорость резания. -Уменьшить число проходов. -Пластина установлена выше центра. -Установить пластину по центру. C 64 SANDVIK C |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 402 Обозначения опорных подкладных пластин Сандвик Коромант для резьбового инструмента типа 166 4 466 4 и 566 4 (быстросменный винт) 166 5 (клин) мм 4 (ни |  403 Радиальное врезание является наиболее распространенным способом а зачастую и единственно возможным при точении резьбы на многих типах металлорежущих с |  404 Наблюдая за состоянием резьбовой режущей твердосплавной пластины можно получить ценную информацию о процессе резания которая поможет оптимизировать ск |  406 |  407 |  408 |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
