| Обновлено 2020-04-12 21:04:10 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
Как избежать проточин у токарных режущих пластин Sandvik СС670 из керамики при точении жаропрочных сплавов Образование проточины на задней поверхности231 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.A224 |
|||||
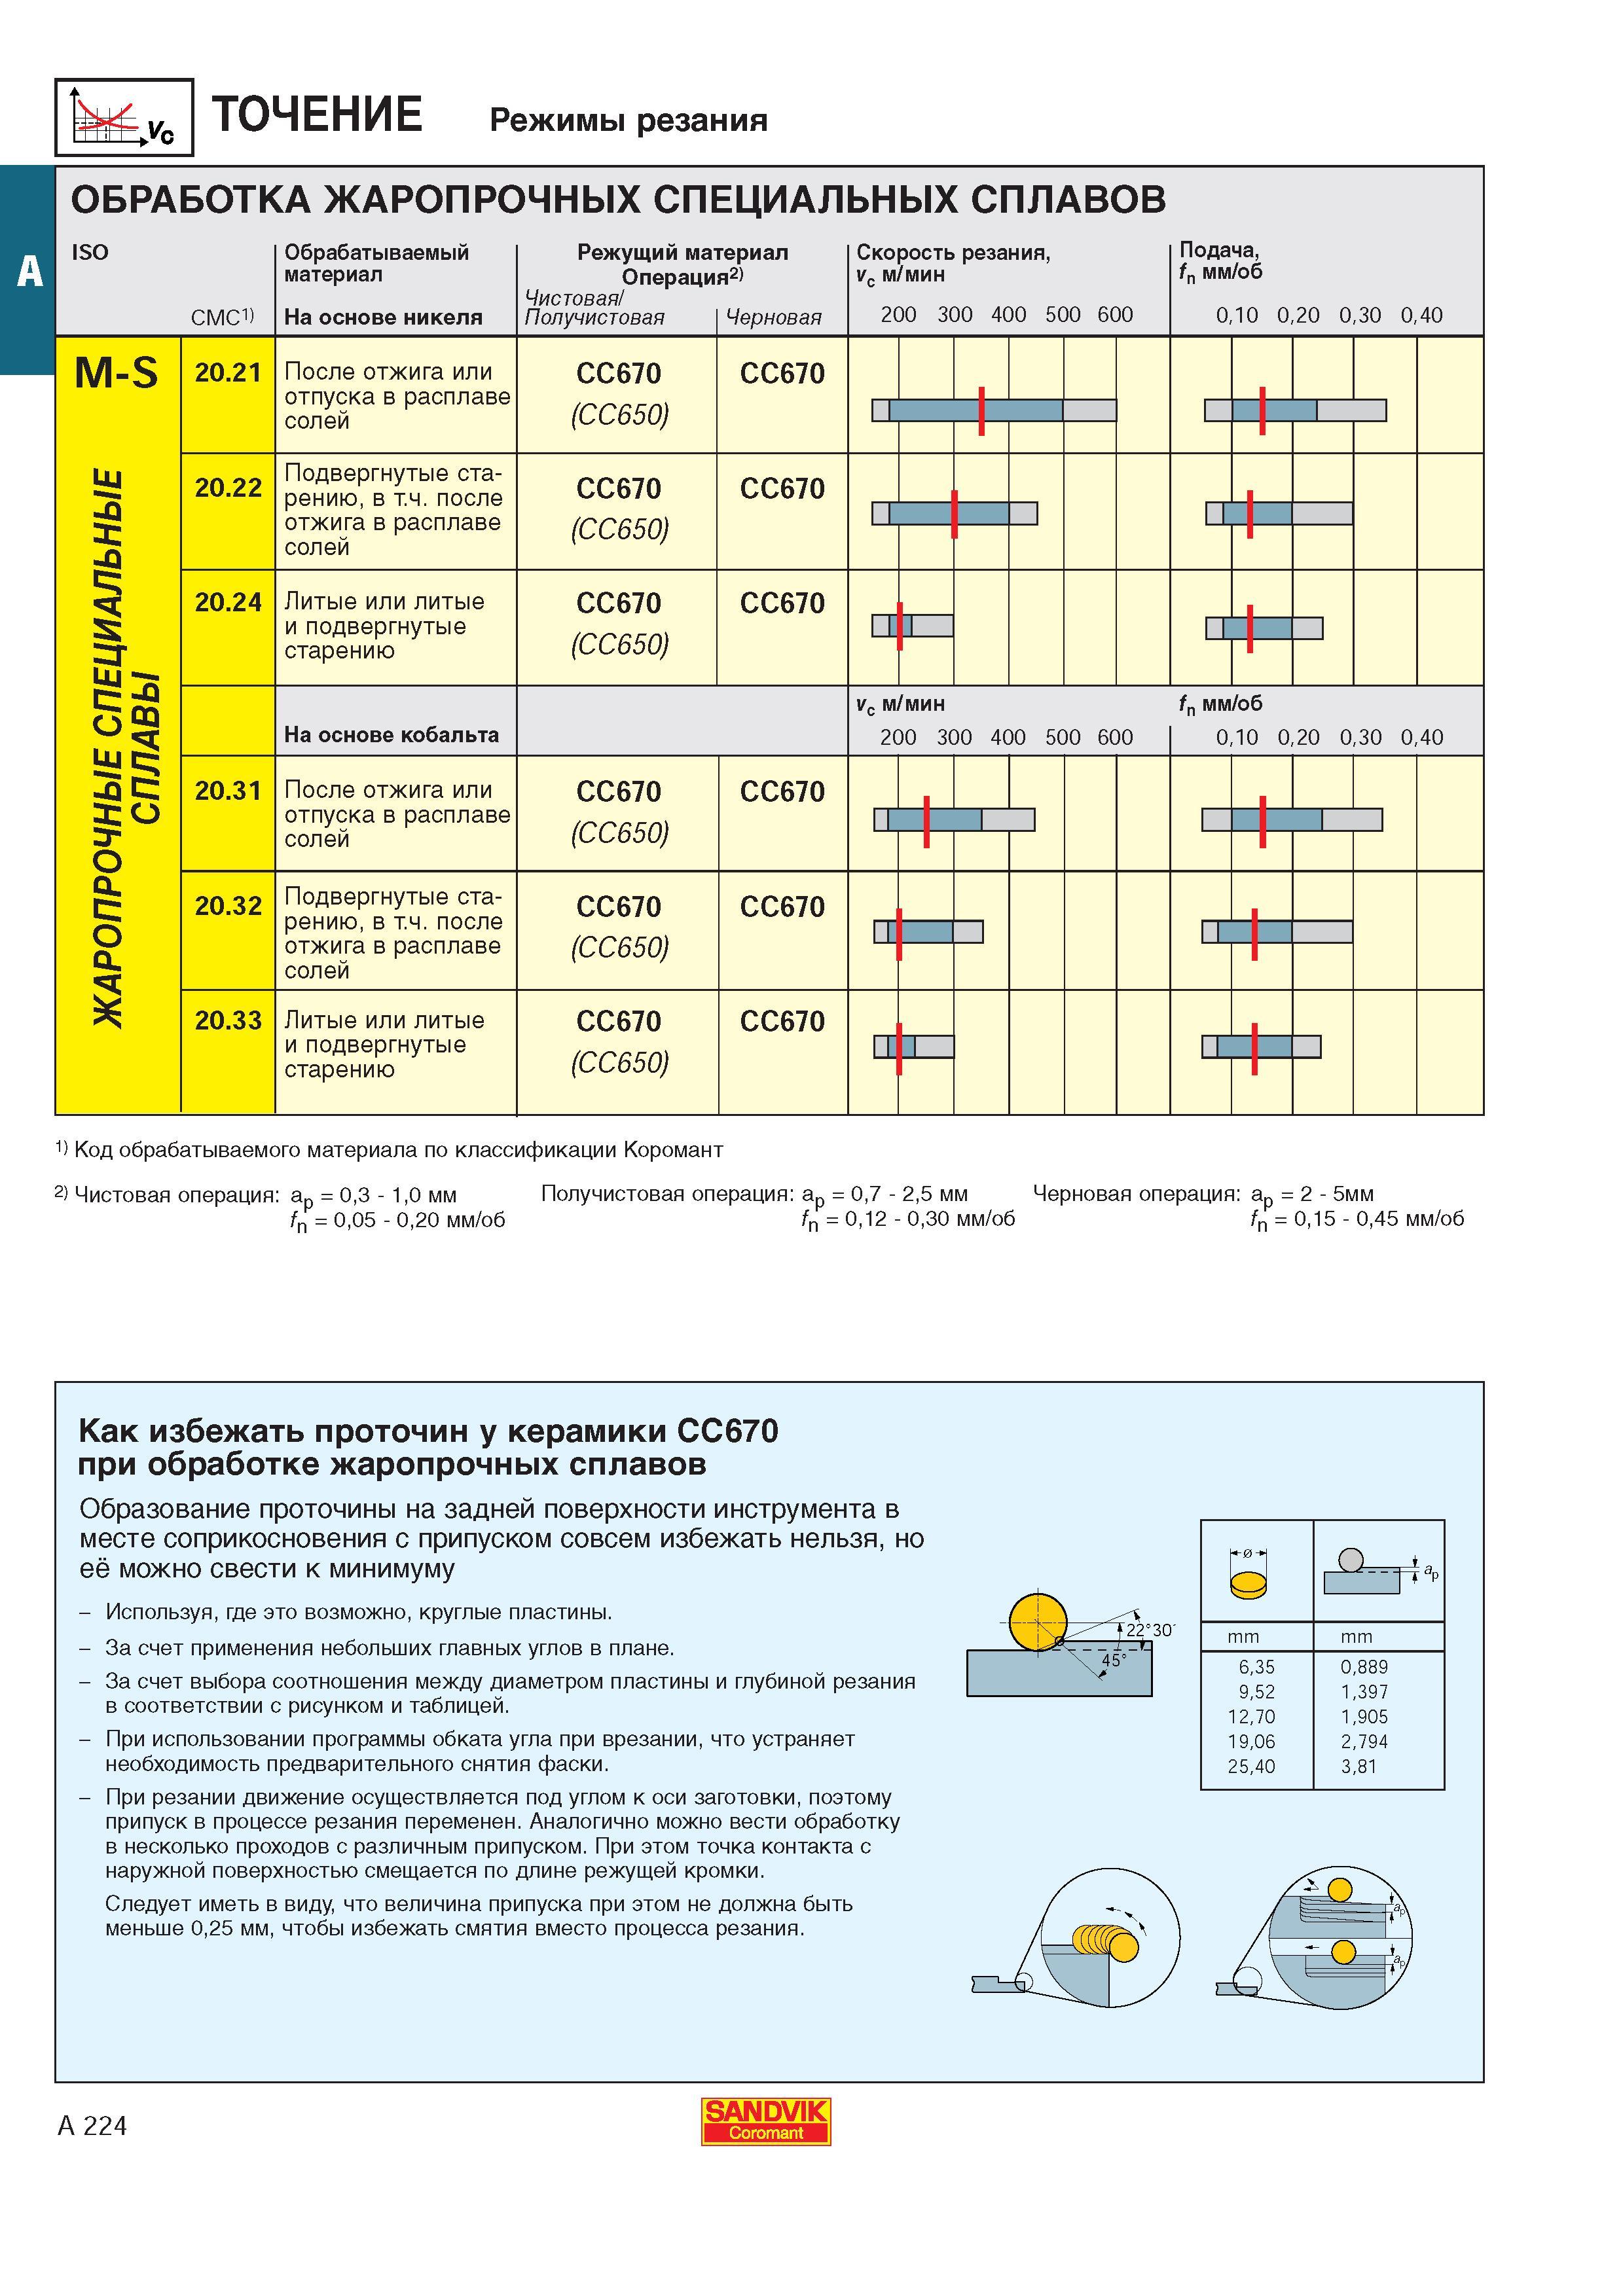
Как избежать проточин у токарных режущих пластин Sandvik СС670 из керамики при точении жаропрочных сплавов Образование проточины на задней поверхности Как избежать проточин у токарных режущих пластин Sandvik СС670 из керамики при точении жаропрочных сплавов Образование проточины на задней поверхности инструмента в месте соприкосновения с припуском совсем избежать нельзя но её можно свести к минимуму - Используя где это возможно круглые пластины. - За счет применения небольших главных углов в плане. - За счет выбора соотношения между диаметром пластины и глубиной резания в соответствии с рисунком и таблицей. - При использовании программы обката угла при врезании что устраняет необходимость предварительного снятия фаски. - При резании движение осуществляется под углом к оси заготовки поэтому припуск в процессе резания переменен. Аналогично можно вести обработку в несколько проходов с различным припуском. При этом точка контакта с наружной поверхностью смещается по длине режущей кромки. Следует иметь в виду что величина припуска при этом не должна быть меньше 025 мм чтобы избежать смятия вместо процесса резания. А 224 SANDVIK Точение на металлорежущих станках Режимы резания ОБРАБОТКА ЖАРОПРОЧНЫХ СПЕЦИАЛЬНЫХ СПЛАВОВ ISO CMC) Обрабатываемый материал На основе никеля Режущий материал Операция2) Чистовая Получистовая Черновая Скорость резания vc м мин 200 300 400 500 600 Подача fn мм/об 010 020 030 040 20.21 После отжига или отпуска в расплаве солей СС670 (СС650) СС670 20.22 Подвергнутые старению в т.ч. после отжига в расплаве солей СС670 (СС650) СС670 20.24 Литые или литые и подвергнутые старению СС670 (СС650) СС670 На основе кобальта v0 м мин fn мм/об 200 300 400 500 600 010 020 030 040 20.31 После отжига или отпуска в расплаве солей СС670 (СС650) СС670 20.32 Подвергнутые старению в т.ч. после отжига в расплаве солей СС670 (СС650) СС670 20.33 Литые или литые и подвергнутые старению СС670 (СС650) СС670 1) Код обрабатываемого материала по классификации Коромант 2) Чистовая операция ар 03 - 10 i Получистовая операция ар 07 - 25 мм fn 012 - 030 мм/об Черновая операция ар 2 - 5мм |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 228 |  229 |  230 | 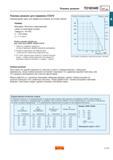 232 Режимы резания Сандвик при токарной обработке Корректировка величины подачи В таблице указаны в процентах рекомендации по уменьшению подачи для пласти |  233 Режимы резания Sandvik для мехобработки наносятся на упаковке режущих сменных пластин всех основных геометрий Это облегчает программирование ЧПУ | 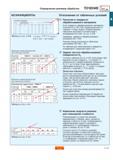 234 Определение режимов резания для токарной обработки Отклонения от табличных условий Sandvik Coromant Различие в твердости обрабатываемого материала |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
