| Обновлено 2020-04-12 21:04:10 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
Форма сменной режущей твердосплавной пластины для точения выбирается исходя из необходимого для инструмента главного угла в плане а также в зависимост253 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.A246 |
|||||
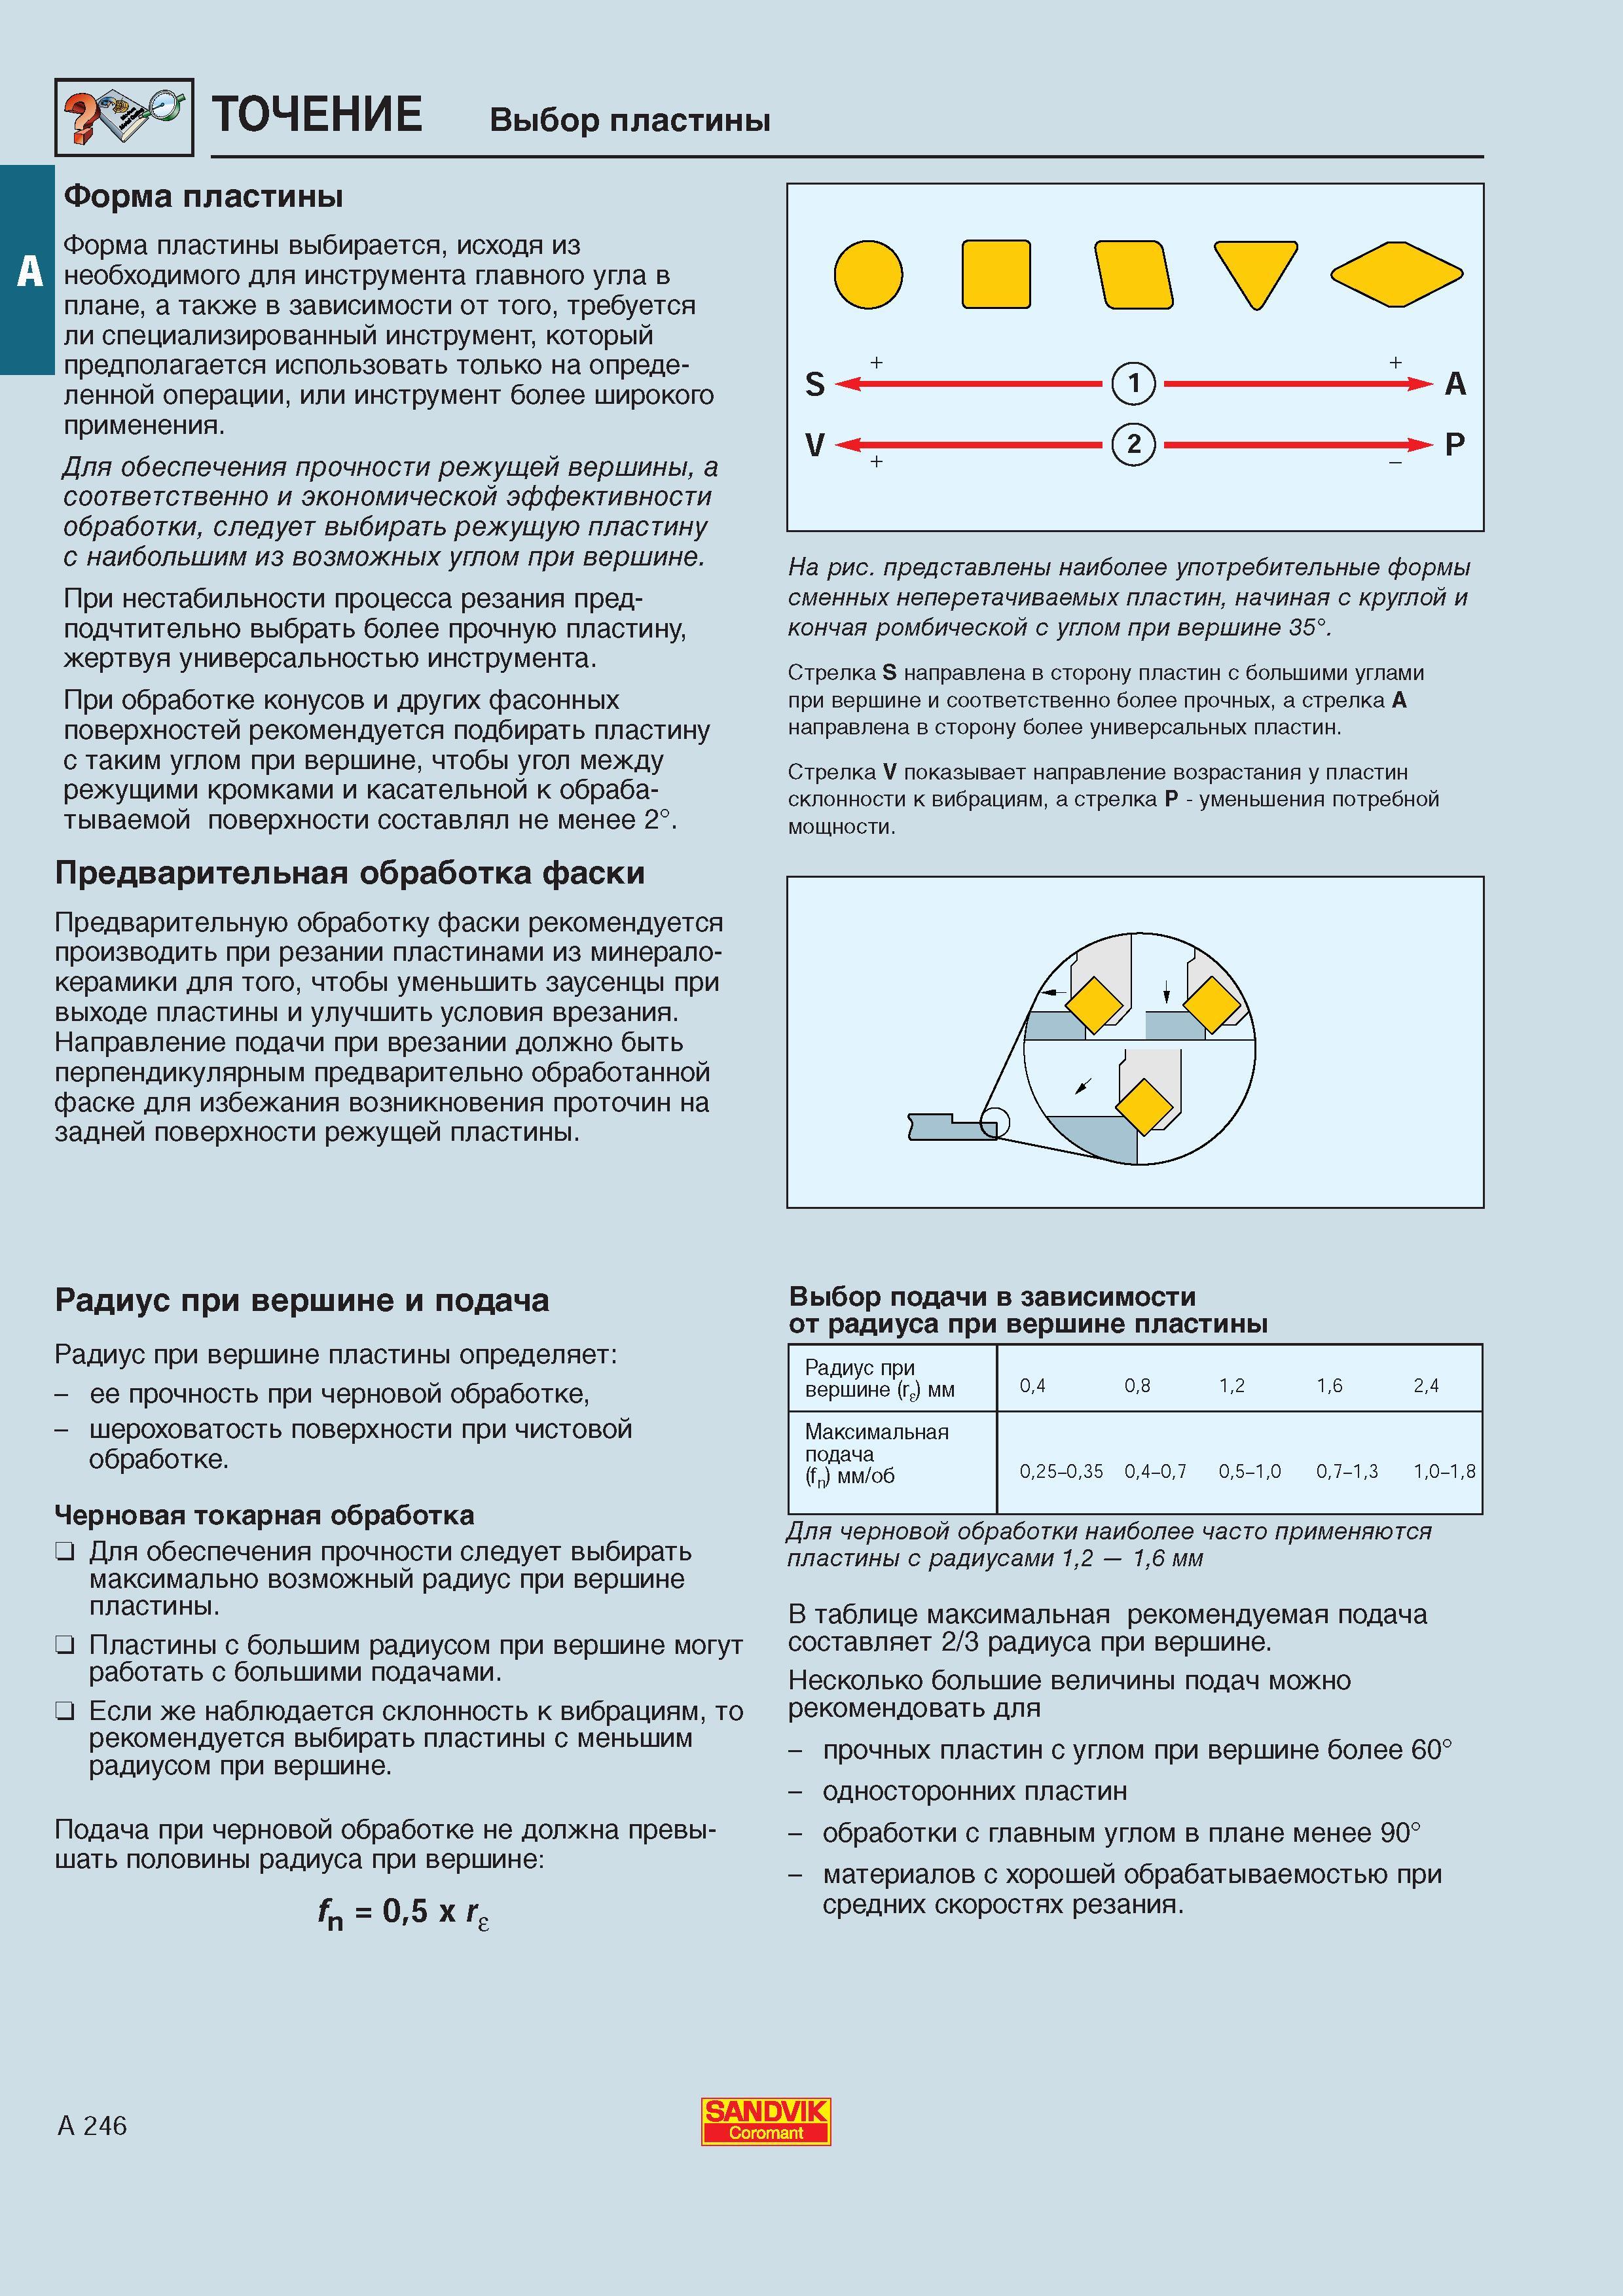
Форма сменной режущей твердосплавной пластины для точения выбирается исходя из необходимого для инструмента главного угла в плане а также в зависимост Форма сменной режущей твердосплавной пластины для точения выбирается исходя из необходимого для инструмента главного угла в плане а также в зависимости от того требуется ли специализированный инструмент который предполагается использовать только на определенной операции или инструмент более широкого применения. Для обеспечения прочности режущей вершины а соответственно и экономической эффективности обработки следует выбирать режущую пластину с наибольшим из возможных углом при вершине. При нестабильности процесса резания пред-подчтительно выбрать более прочную пластину жертвуя универсальностью инструмента. При обработке конусов и других фасонных поверхностей рекомендуется подбирать пластину с таким углом при вершине чтобы угол между режущими кромками и касательной к обрабатываемой поверхности составлял не менее 2. Предварительная обработка фаски Предварительную обработку фаски рекомендуется производить при резании пластинами из минерало-керамики для того чтобы уменьшить заусенцы при выходе пластины и улучшить условия врезания. Направление подачи при врезании должно быть перпендикулярным предварительно обработанной фаске для избежания возникновения проточин на задней поверхности режущей пластины. На рис. представлены наиболее употребительные формы сменных неперетачиваемых пластин начиная с круглой и кончая ромбической с углом при вершине 35. Стрелка S направлена в сторону пластин с большими углами при вершине и соответственно более прочных а стрелка А направлена в сторону более универсальных пластин. Стрелка V показывает направление возрастания у пластин склонности к вибрациям а стрелка Р - уменьшения потребной мощности. Радиус при вершине и подача Радиус при вершине пластины определяет - ее прочность при черновой обработке - шероховатость поверхности при чистовой обработке. Черновая токарная обработка Для обеспечения прочности следует выбирать максимально возможный радиус при вершине пластины. Пластины с большим радиусом при вершине могут работать с большими подачами. Если же наблюдается склонность к вибрациям то рекомендуется выбирать пластины с меньшим радиусом при вершине. Подача при черновой обработке не должна превышать половины радиуса при вершине fn 05 x re Выбор подачи в зависимости от радиуса при вершине пластины Радиус при вершине (r мм 04 08 12 16 24 Максимальная подача (fn) мм/об 025-035 04-07 05-10 07-13 10-18 Для черновой обработки наиболее часто применяются пластины с радиусами 12 16 мм В таблице максимальная рекомендуемая подача составляет 2 3 радиуса при вершине. Несколько большие величины подач можно рекомендовать для - прочных пластин с углом при вершине более 60 - односторонних пластин обработки с главным углом в плане менее 90 - материалов с хорошей обрабатываемостью при средних скоростях резания. A 246 SANDVIK Coromant Точение на металлорежущих станках Выбор пластины Форма пластины |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 250 |  251 |  252 Для выбора размера сменной режущей токарной пластины необходимо определить Максимальную глубину резания ap Необходимую эффективную длину режущей кромк |  254 Шероховатость обработанной поверхности и точность при чистовой токарной обработке на станках определяются радиусом при вершине пластины и величиной по |  255 |  256 |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
