| Обновлено 2020-04-12 21:04:10 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) |
|||||
Для выбора размера сменной режущей токарной пластины необходимо определить Максимальную глубину резания ap Необходимую эффективную длину режущей кромк252 Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Стр.A245 |
|||||
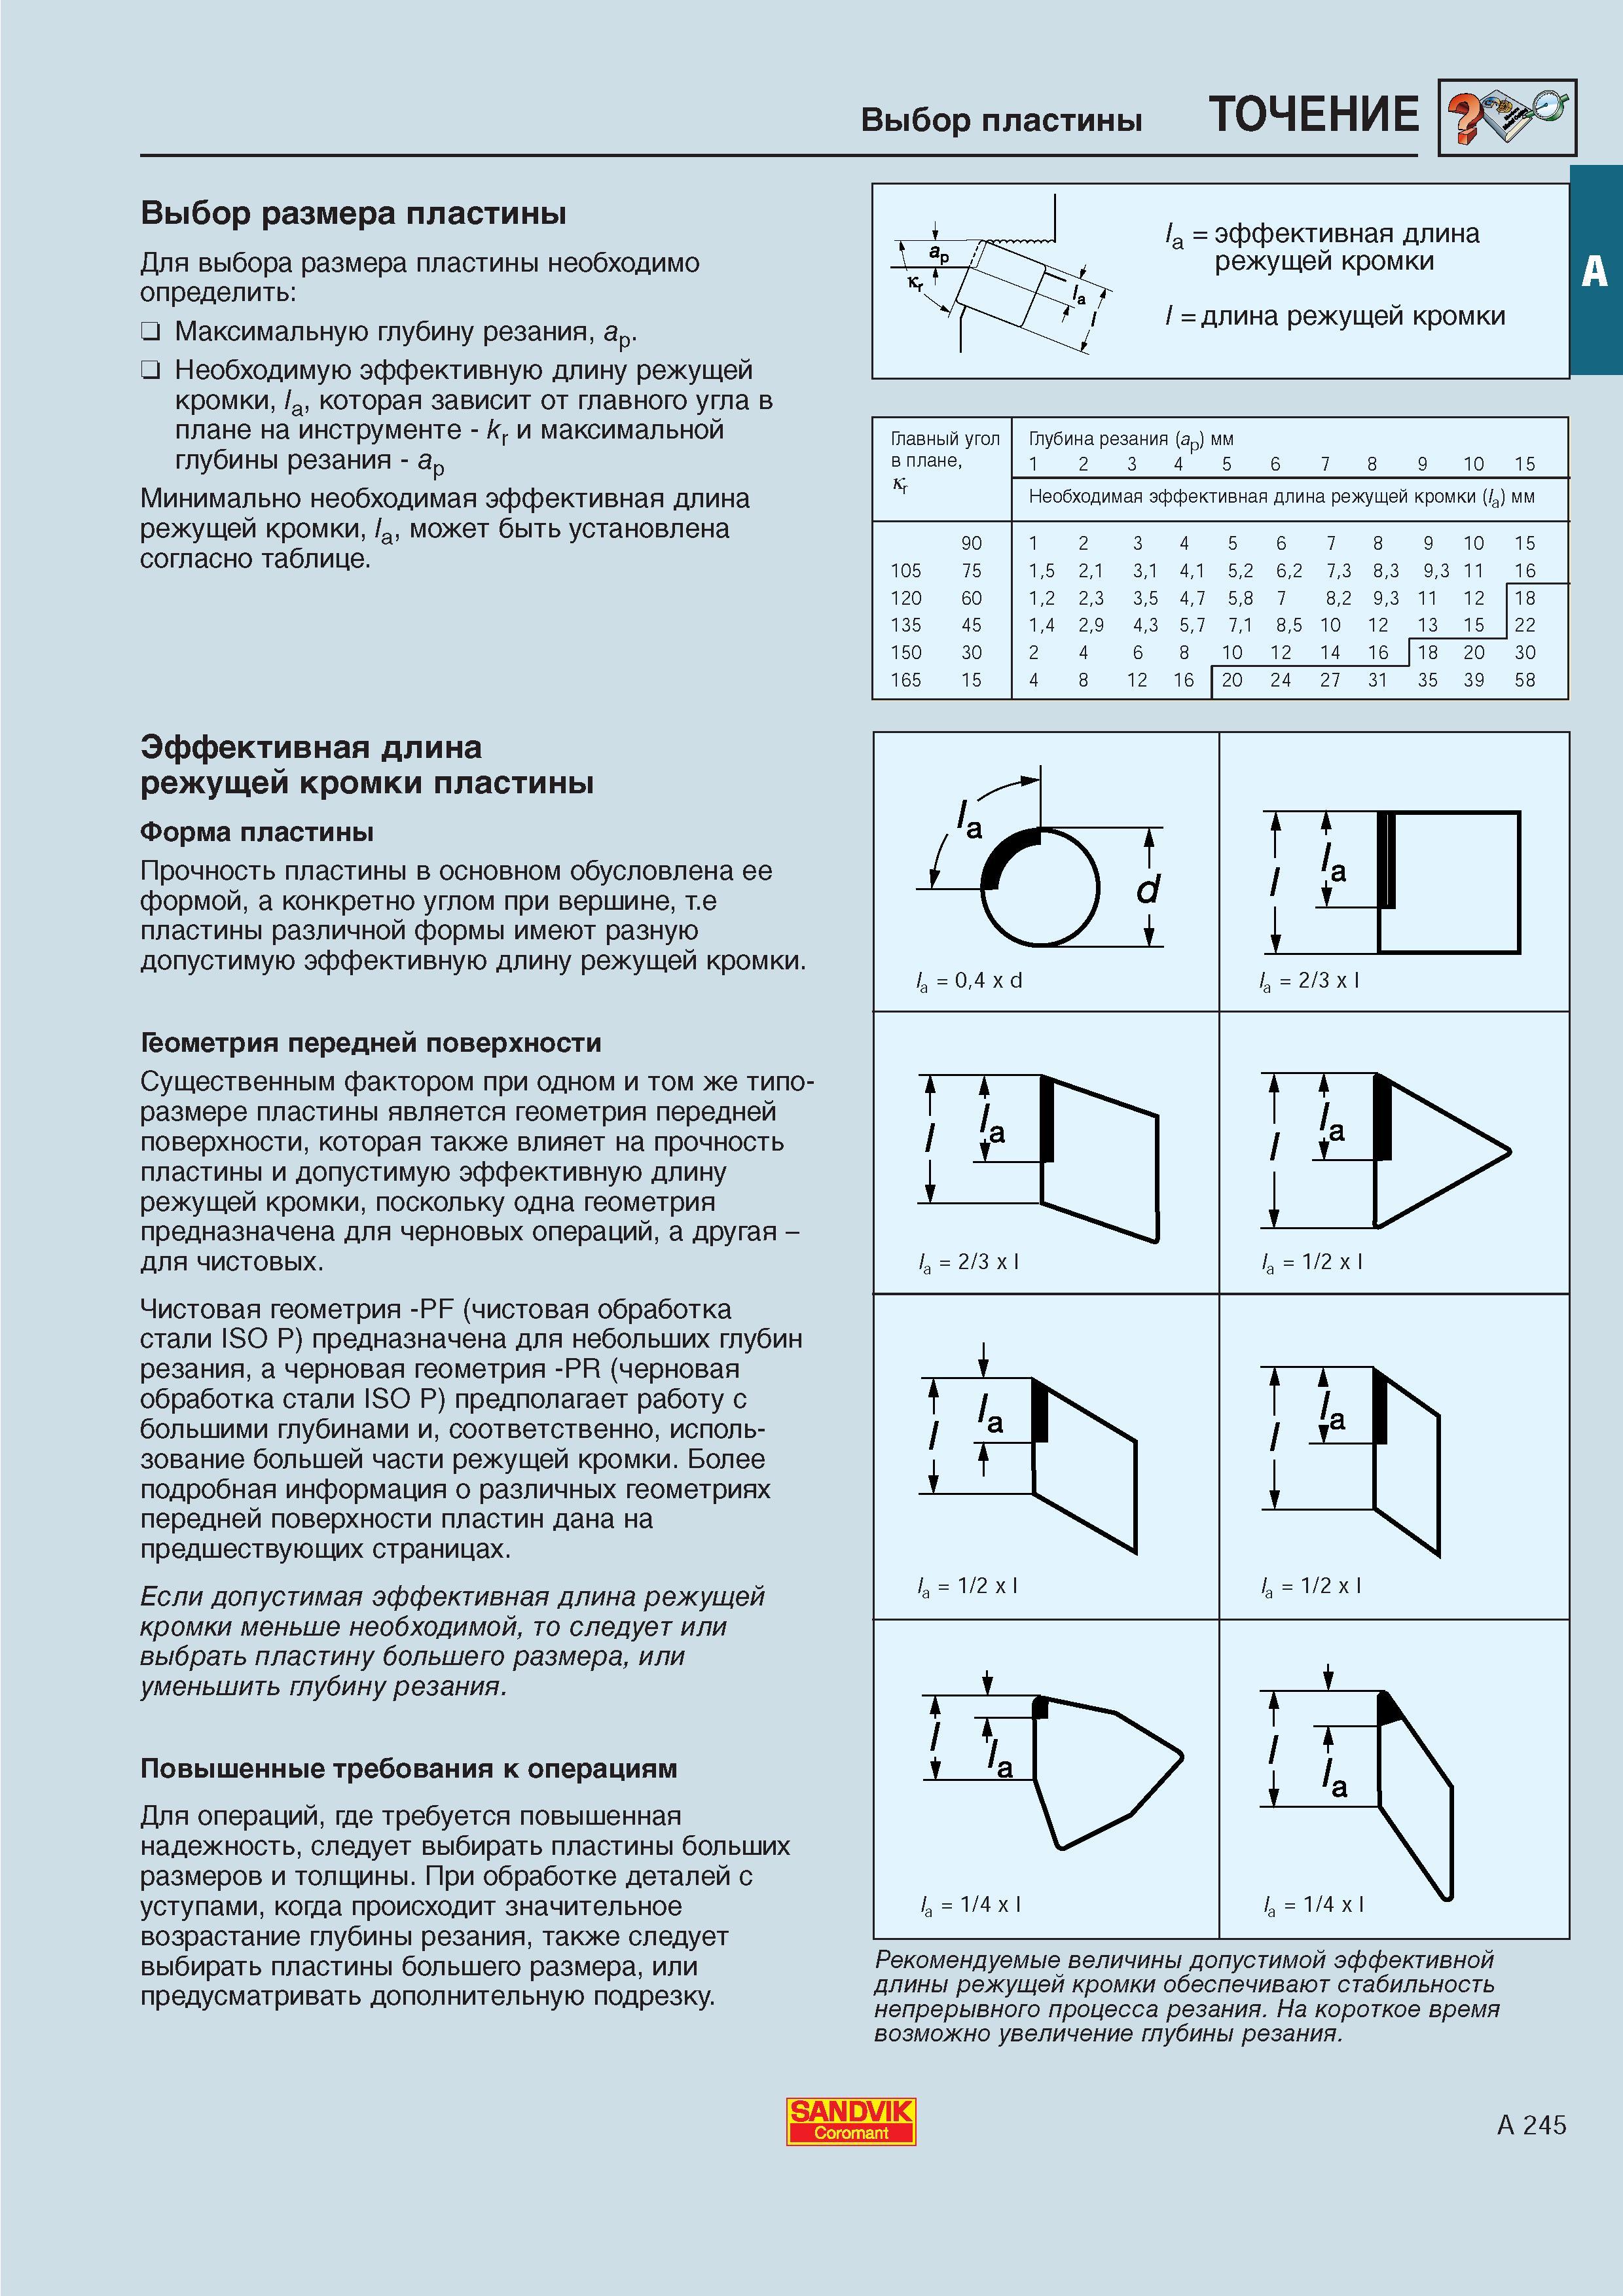
Для выбора размера сменной режущей токарной пластины необходимо определить Максимальную глубину резания ap Необходимую эффективную длину режущей кромк Для выбора размера сменной режущей токарной пластины необходимо определить Максимальную глубину резания ap. Необходимую эффективную длину режущей кромки la которая зависит от главного угла в плане на инструменте - kr и максимальной глубины резания - ap Минимально необходимая эффективная длина режущей кромки la может быть установлена согласно таблице. la эффективная длина режущей кромки l длина режущей кромки Главный угол в плане r Глубина резания (ap) мм 7 8 9 10 15 Необходимая эффективная длина режущей кромки (la) мм 90 7 8 9 10 15 105 75 15 21 31 41 52 62 73 83 93 11 16 120 60 12 23 35 47 58 7 82 93 11 12 18 135 45 14 29 43 57 71 85 10 12 13 15 22 150 30 2 4 6 8 10 12 14 16 18 20 30 165 15 4 8 12 16 20 24 27 31 35 39 58 Эффективная длина режущей кромки пластины Форма пластины Прочность пластины в основном обусловлена ее формой а конкретно углом при вершине т.е пластины различной формы имеют разную допустимую эффективную длину режущей кромки. еометрия передней поверхности Существенным фактором при одном и том же типо размере пластины является геометрия передней поверхности которая также влияет на прочность пластины и допустимую эффективную длину режущей кромки поскольку одна геометрия предназначена для черновых операций а другая -для чистовых. Чистовая геометрия -PF (чистовая обработка стали ISO P) предназначена для небольших глубин резания а черновая геометрия -PR (черновая обработка стали ISO P) предполагает работу с большими глубинами и соответственно использование большей части режущей кромки. Более подробная информация о различных геометриях передней поверхности пластин дана на предшествующих страницах. Если допустимая эффективная длина режущей кромки меньше необходимой то следует или выбрать пластину большего размера или уменьшить глубину резания. Повышенные требования к операциям Для операций где требуется повышенная надежность следует выбирать пластины больших размеров и толщины. При обработке деталей с уступами когда происходит значительное возрастание глубины резания также следует выбирать пластины большего размера или предусматривать дополнительную подрезку. II 'а 1 1 ГОх 1 1 Рекомендуемые величины допустимой эффективной длины режущей кромки обеспечивают стабильность непрерывного процесса резания. На короткое время возможно увеличение глубины резания. la 2 3 x l la 04 x d la 2 3 x l la 1 2 x l la 1 2 x l a 1 2 x l SANDVIK Coromant A 245 Выбор пластины Точение на металлорежущих станках Выбор размера пластины |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| Каталог SANDVIK COROMANT 2000 Токарный инструмент (Всего 573 стр.) | |||||
| |
|||||
 249 |  250 |  251 | 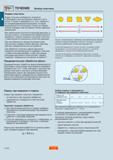 253 Форма сменной режущей твердосплавной пластины для точения выбирается исходя из необходимого для инструмента главного угла в плане а также в зависимост | 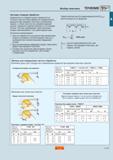 254 Шероховатость обработанной поверхности и точность при чистовой токарной обработке на станках определяются радиусом при вершине пластины и величиной по | 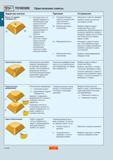 255 |
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
