| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
413 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.F10 |
|||||
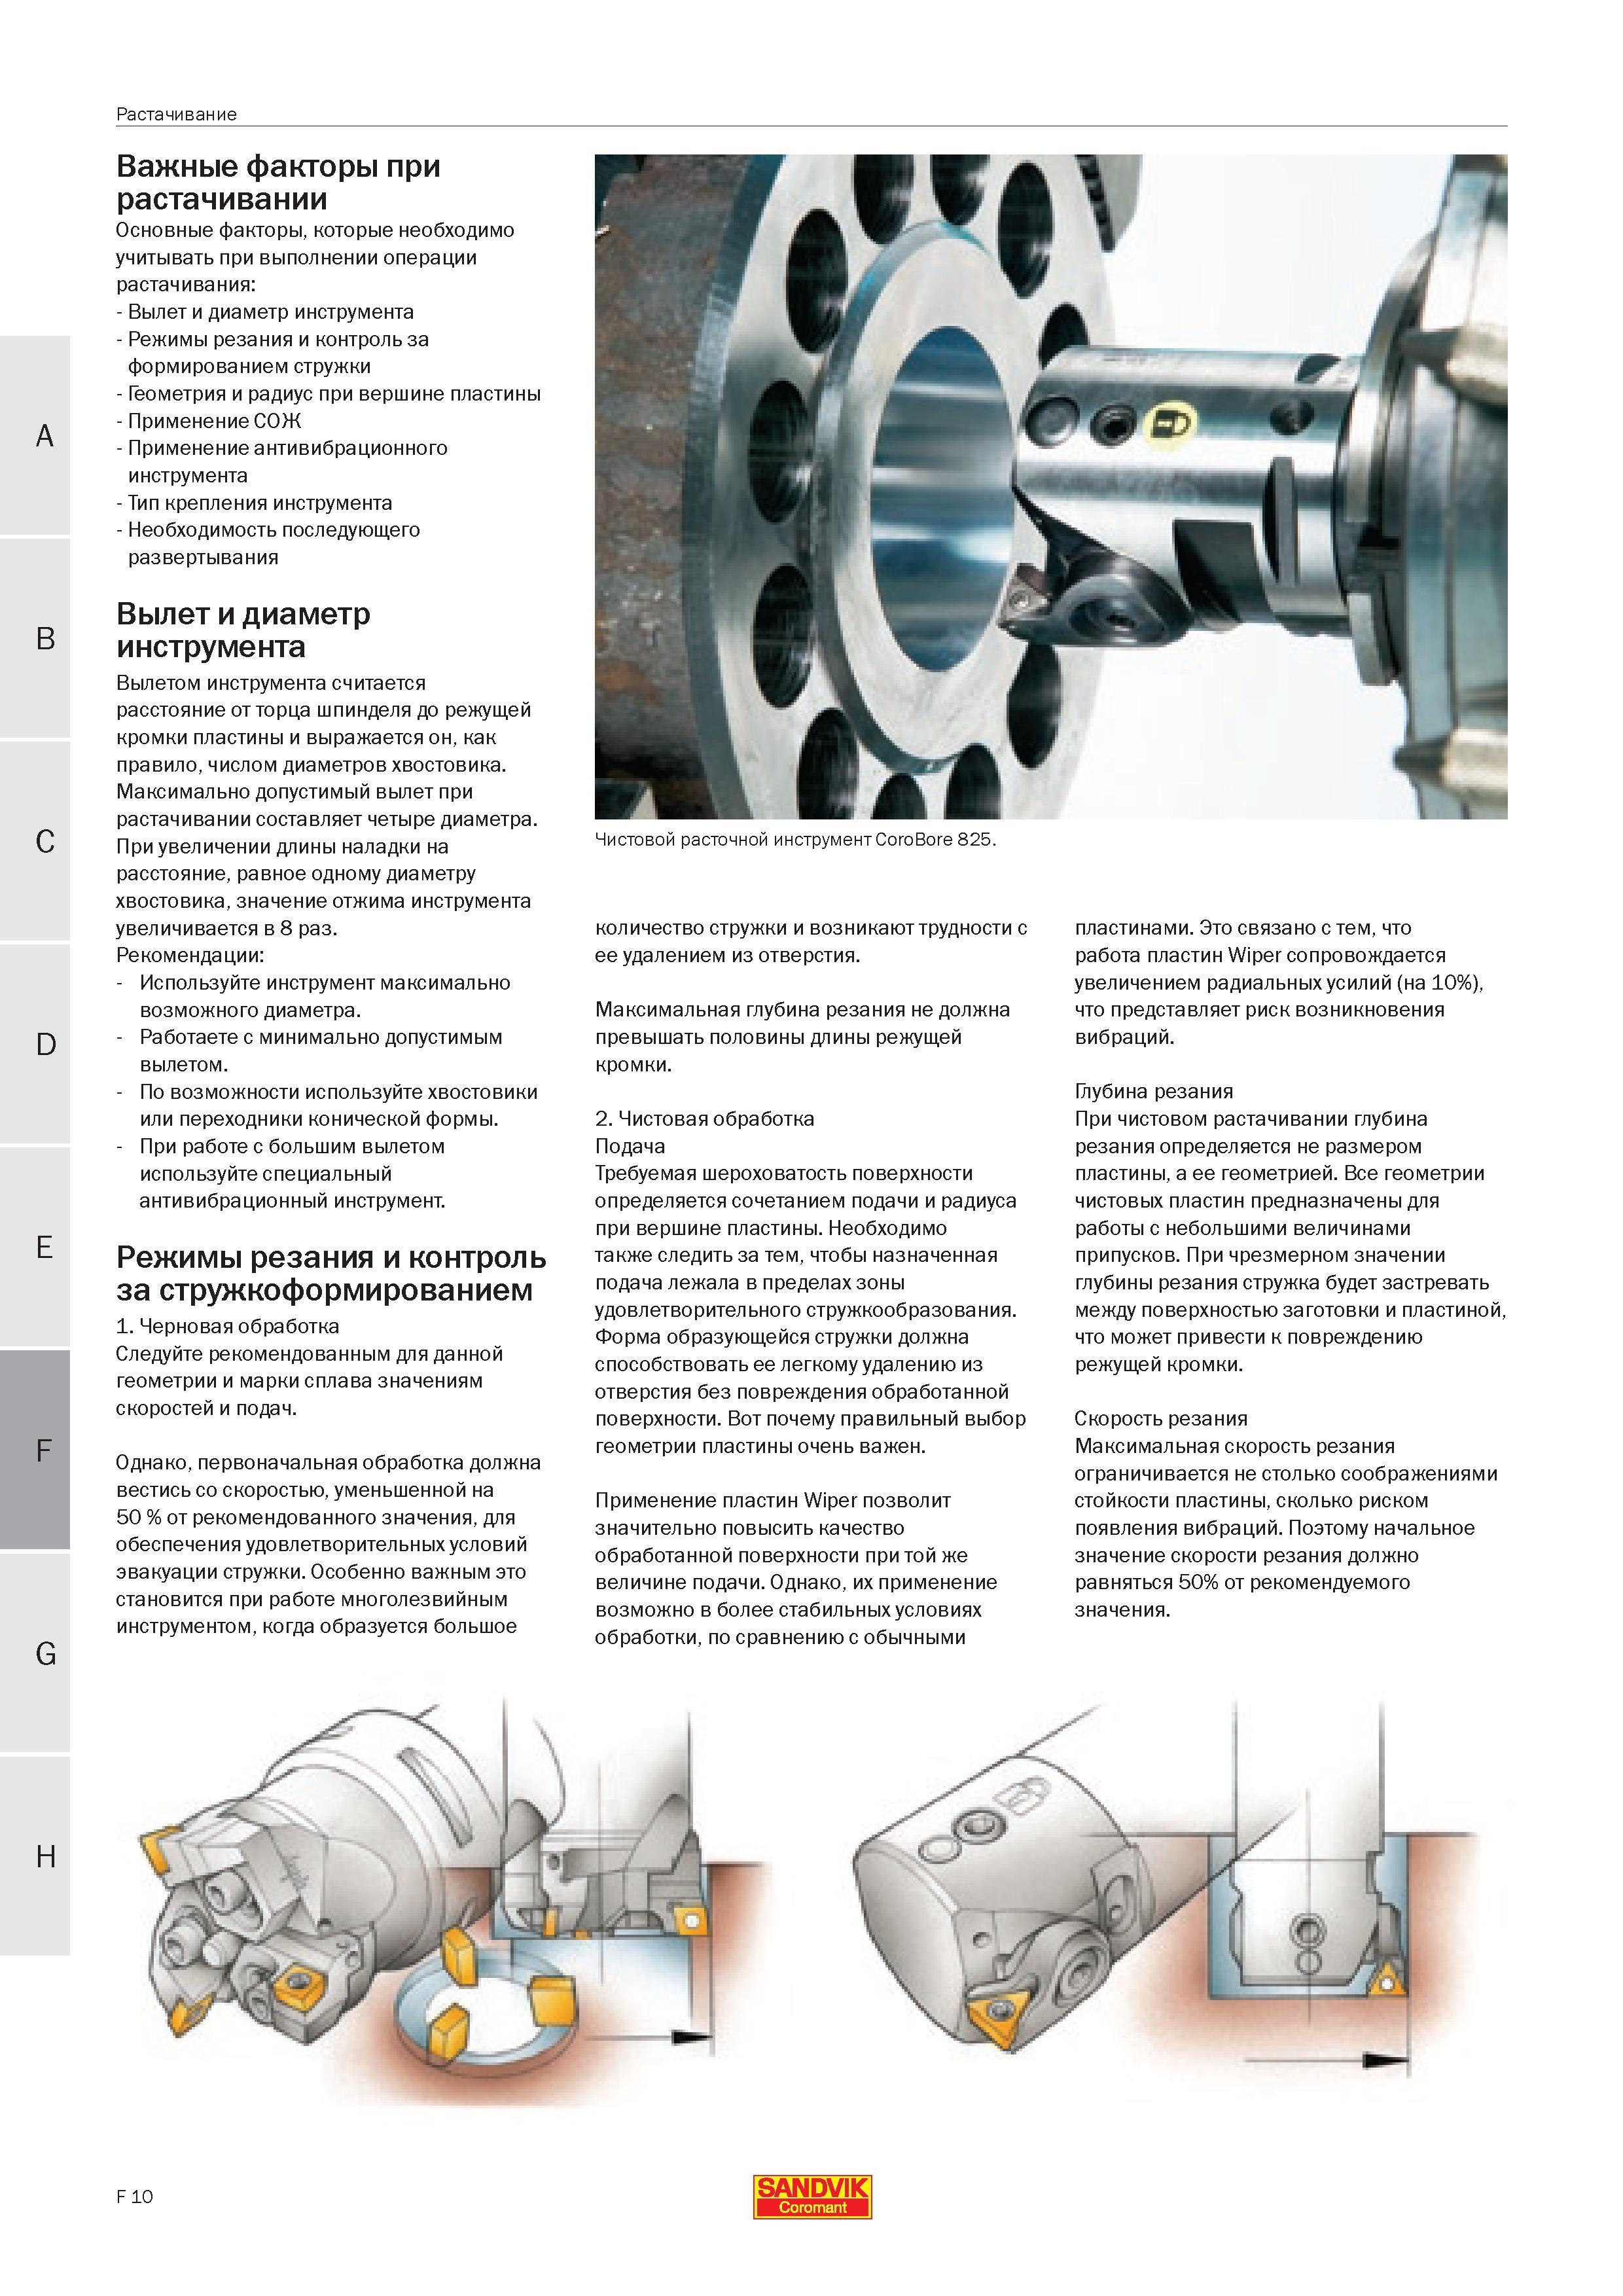
Важные факторы при растачивании которые необходимо учитывать при выполнении операции растачивания Вылет и диаметр инструмента Режимы резания и коВажные факторы при растачивании которые необходимо учитывать при выполнении операции растачивания Вылет и диаметр инструмента Режимы резания и контроль за формированием стружки - (еометрия и радиус при вершине пластины - Применение СОЖ - Применение антивибрационного инструмента - Тип крепления инструмента - Необходимость последующего развертывания Вылет и диаметр инструмента Вылетом инструмента считается расстояние от торца шпинделя до режущей кромки пластины и выражается он как правило числом диаметров хвостовика. Максимально допустимый вылет при растачивании составляет четыре диаметра. При увеличении длины наладки на расстояние равное одному диаметру хвостовика значение отжима инструмента увеличивается в 8 раз. Рекомендации - Используйте инструмент максимально возможного диаметра. - Работаете с минимально допустимым вылетом. - По возможности используйте хвостовики или переходники конической формы. - При работе с большим вылетом используйте специальный антивибрационный инструмент. Режимы резания и контроль за стружкоформированием 1. Черновая обработка Следуйте рекомендованным для данной геометрии и марки сплава значениям скоростей и подач. Однако первоначальная обработка должна вестись со скоростью уменьшенной на 50 % от рекомендованного значения для обеспечения удовлетворительных условий эвакуации стружки. Особенно важным это становится при работе многолезвийным инструментом когда образуется большое Чистовой расточной инструмент CoroBore 825. количество стружки и возникают трудности с ее удалением из отверстия. Максимальная глубина резания не должна превышать половины длины режущей кромки. 2. Чистовая обработка Подача Требуемая шероховатость поверхности определяется сочетанием подачи и радиуса при вершине пластины. Необходимо также следить за тем чтобы назначенная подача лежала в пределах зоны удовлетворительного стружкообразования. Форма образующейся стружки должна способствовать ее легкому удалению из отверстия без повреждения обработанной поверхности. Вот почему правильный выбор геометрии пластины очень важен. Применение пластин Wiper позволит значительно повысить качество обработанной поверхности при той же величине подачи. Однако их применение возможно в более стабильных условиях обработки по сравнению с обычными пластинами. Это связано с тем что работа пластин Wiper сопровождается увеличением радиальных усилий (на 10%) что представляет риск возникновения вибраций. Глубина резания При чистовом растачивании глубина резания определяется не размером пластины а ее геометрией. Все геометрии чистовых пластин предназначены для работы с небольшими величинами припусков. При чрезмерном значении глубины резания стружка будет застревать между поверхностью заготовки и пластиной что может привести к повреждению режущей кромки. Скорость резания Максимальная скорость резания ограничивается не столько соображениями стойкости пластины сколько риском появления вибраций. Поэтому начальное значение скорости резания должно равняться 50% от рекомендуемого значения. F 10 SANDVIK Растачивание Основные факторы |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 410 Расточной сборный режущий инструмент Sandvik CoroBore 825 является первым выбором для чистового растачивания отверстий в диапазоне диаметров от 2 |  411 Применение демпфирующего антивибрационного расточного инструмента Sandvik Coromant Silent Tools целесообразно при глубине обработки отверстий бол |  412 | 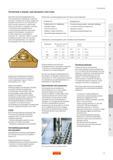 414 Правильный выбор сменных режущих пластин Sandvik для сборного вращающегося расточного инструмента Причиной появлений вибраций может стать неправи |  415 |  416 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
