| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Правильный выбор сменных режущих пластин Sandvik для сборного вращающегося расточного инструмента Причиной появлений вибраций может стать неправи414 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.F11 |
|||||
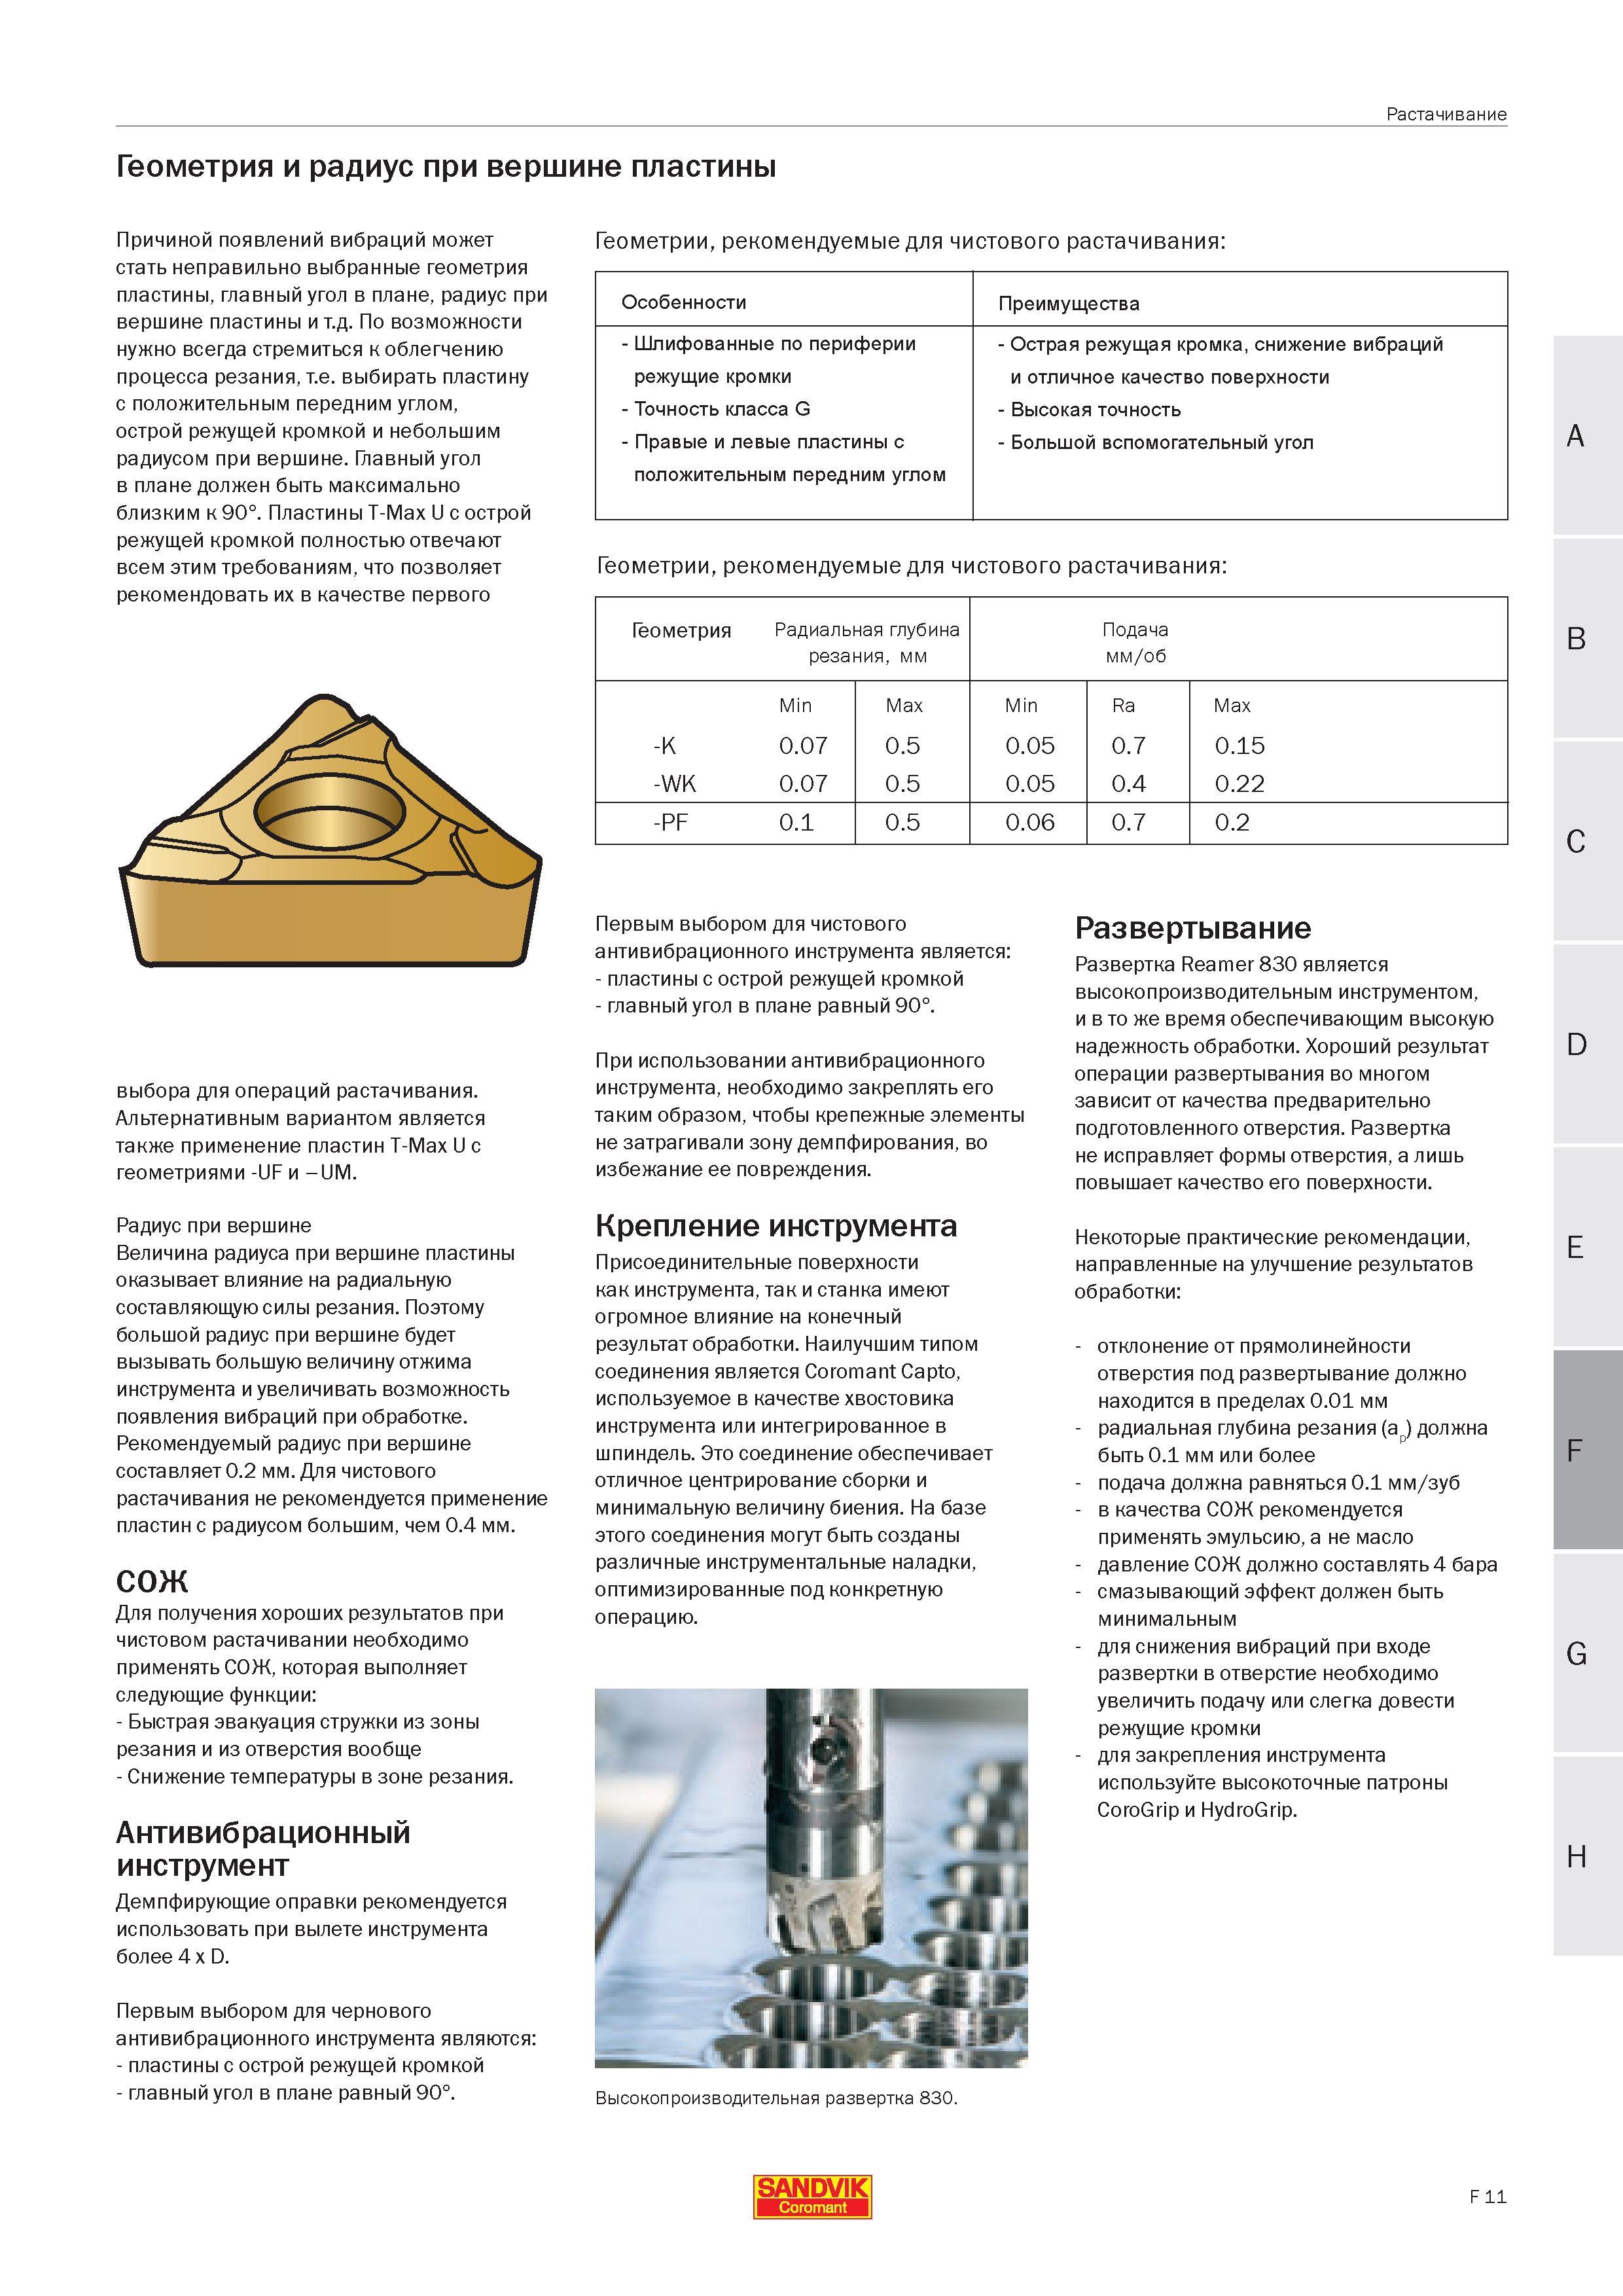
Правильный выбор сменных режущих пластин Sandvik для сборного вращающегося расточного инструмента Причиной появлений вибраций может стать неправи Правильный выбор сменных режущих пластин Sandvik для сборного вращающегося расточного инструмента Причиной появлений вибраций может стать неправильно выбранные геометрия пластины главный угол в плане радиус при вершине пластины По возможности нужно всегда стремиться к облегчению процесса резания т.е. выбирать пластину с положительным передним углом острой режущей кромкой и небольшим радиусом при вершине. Главный угол в плане должен быть максимально близким к 90. Пластины T-Max U с острой режущей кромкой полностью отвечают всем этим требованиям что позволяет рекомендовать их в качестве первого Геометрии рекомендуемые для чистового растачивания выбора для операций растачивания. Альтернативным вариантом является также применение пластин T-Max U с геометриями -UF и -UM. Радиус при вершине Величина радиуса при вершине пластины оказывает влияние на радиальную составляющую силы резания. Поэтому большой радиус при вершине будет вызывать большую величину отжима инструмента и увеличивать возможность появления вибраций при обработке. Рекомендуемый радиус при вершине составляет 0.2 мм. Для чистового растачивания не рекомендуется применение пластин с радиусом большим чем 0.4 мм. СОЖ Для получения хороших результатов при чистовом растачивании необходимо применять СОЖ которая выполняет следующие функции - Быстрая эвакуация стружки из зоны резания и из отверстия вообще - Снижение температуры в зоне резания. Антивибрационный инструмент Демпфирующие оправки рекомендуется использовать при вылете инструмента более 4 x D. Первым выбором для чернового антивибрационного инструмента являются - пластины с острой режущей кромкой - главный угол в плане равный 90. Особенности Преимущества - Шлифованные по периферии режущие кромки - Точность класса G - Правые и левые пластины с положительным передним углом - Острая режущая кромка снижение вибраций и отличное качество поверхности - Высокая точность - Большой вспомогательный угол A Геометрии рекомендуемые для чистового растачивания Геометрия Радиальная глубина резания мм Подача мм/об Min Max Min Ra Max -K 0.07 0.5 0.05 0.7 0.15 -WK 0.07 0.5 0.05 0.4 0.22 -PF 0.1 0.5 0.06 0.7 0.2 в C Первым выбором для чистового антивибрационного инструмента является - пластины с острой режущей кромкой - главный угол в плане равный 90. При использовании антивибрационного инструмента необходимо закреплять его таким образом чтобы крепежные элементы не затрагивали зону демпфирования во избежание ее повреждения. Крепление инструмента Присоединительные поверхности как инструмента так и станка имеют огромное влияние на конечный результат обработки. Наилучшим типом соединения является Coromant Capto используемое в качестве хвостовика инструмента или интегрированное в шпиндель. Это соединение обеспечивает отличное центрирование сборки и минимальную величину биения. На базе этого соединения могут быть созданы различные инструментальные наладки оптимизированные под конкретную операцию. Развертывание Развертка Reamer 830 является высокопроизводительным инструментом и в то же время обеспечивающим высокую надежность обработки. Хороший результат операции развертывания во многом зависит от качества предварительно подготовленного отверстия. Развертка не исправляет формы отверстия а лишь повышает качество его поверхности. Некоторые практические рекомендации направленные на улучшение результатов обработки - отклонение от прямолинейности отверстия под развертывание должно находится в пределах 0.01 мм - радиальная глубина резания (ap) должна быть 0.1 мм или более - подача должна равняться 0.1 мм/зуб - в качества СОЖ рекомендуется применять эмульсию а не масло - давление СОЖ должно составлять 4 бара - смазывающий эффект должен быть минимальным - для снижения вибраций при входе развертки в отверстие необходимо увеличить подачу или слегка довести режущие кромки - для закрепления инструмента используйте высокоточные патроны CoroGrip и HydroGrip. Высокопроизводительная развертка 830. SANDVIK F 11 Растачивание Геометрия и радиус при вершине пластины |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 411 Применение демпфирующего антивибрационного расточного инструмента Sandvik Coromant Silent Tools целесообразно при глубине обработки отверстий бол |  412 |  413 |  415 |  416 |  417 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
