| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Рекомендации от шведского производителя металлорежущего инструмента компании Sandvik Coromant по правильному технологическому применению сверл Co328 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.E15 |
|||||
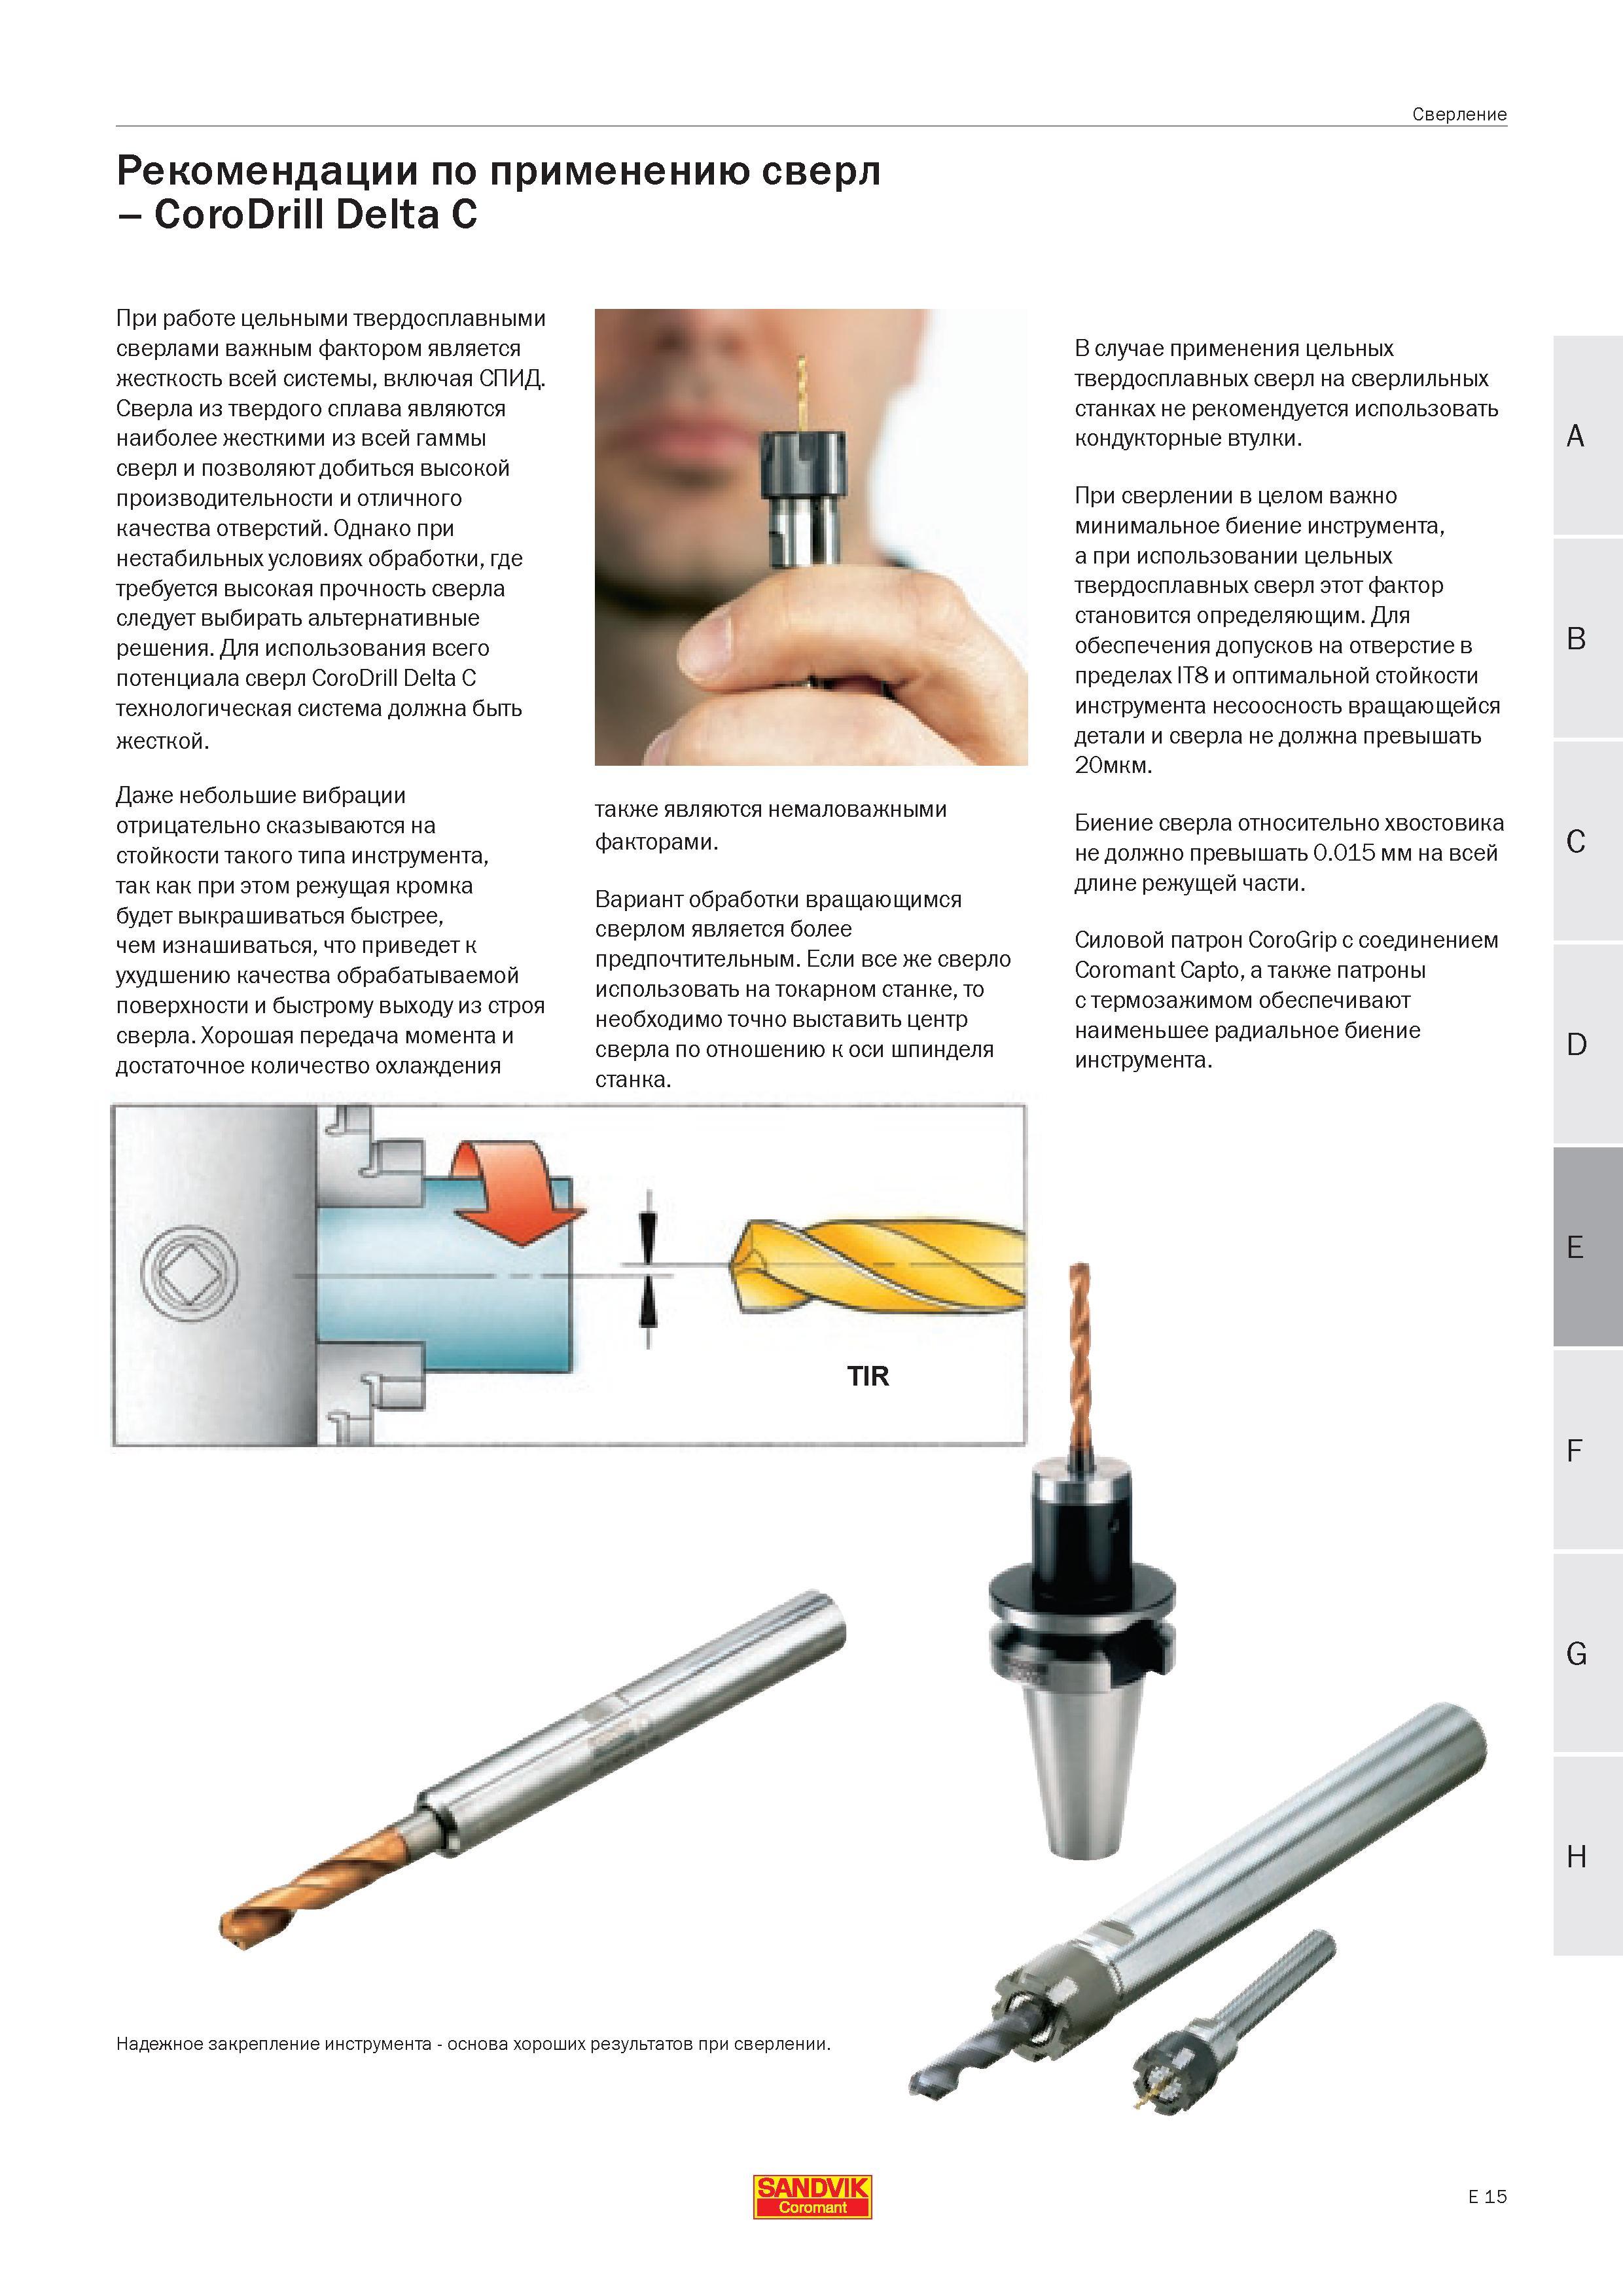
Рекомендации от шведского производителя металлорежущего инструмента компании Sandvik Coromant по правильному технологическому применению сверл Co Рекомендации от шведского производителя металлорежущего инструмента компании Sandvik Coromant по правильному технологическому применению сверл CoroDrill Delta C При работе цельными твердосплавными сверлами важным фактором является жесткость всей системы включая СПИД. Сверла из твердого сплава являются наиболее жесткими из всей гаммы сверл и позволяют добиться высокой производительности и отличного качества отверстий. Однако при нестабильных условиях обработки где требуется высокая прочность сверла следует выбирать альтернативные решения. Для использования всего потенциала сверл CoroDrill Delta C технологическая система должна быть жесткой. Даже небольшие вибрации отрицательно сказываются на стойкости такого типа инструмента так как при этом режущая кромка будет выкрашиваться быстрее чем изнашиваться что приведет к ухудшению качества обрабатываемой поверхности и быстрому выходу из строя сверла. Хорошая передача момента и достаточное количество охлаждения также являются немаловажными факторами. Вариант обработки вращающимся сверлом является более предпочтительным. Если все же сверло использовать на токарном станке то необходимо точно выставить центр сверла по отношению к оси шпинделя станка. В случае применения цельных твердосплавных сверл на сверлильных станках не рекомендуется использовать кондукторные втулки. При сверлении в целом важно минимальное биение инструмента а при использовании цельных твердосплавных сверл этот фактор становится определяющим. Для обеспечения допусков на отверстие в пределах IT8 и оптимальной стойкости инструмента несоосность вращающейся детали и сверла не должна превышать 20мкм. Биение сверла относительно хвостовика не должно превышать 0.015 мм на всей длине режущей части. Силовой патрон CoroGrip с соединением Coromant Capto а также патроны с термозажимом обеспечивают наименьшее радиальное биение инструмента. A Надежное закрепление инструмента - основа хороших результатов при сверлении SANDVIK Coromant Е 15 Сверление Рекомендации по применению сверл - CoroDrill Delta C |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 325 Общий вид и описание основных технологических характеристик цельных твердосплавных сверл Сандвик и сверлильного инструмента с напаянными твердосп |  326 Общий вид и описание характеристик сборных сверл Sandvik Coromant с механическим креплением сменных режущих твердосплавных пластин CoroDrill 880 |  327 Области применения цельных твердосплавных монолитных сверл Sandvik CoroDrill Delta С R840 Первый выбор для сверления коротких отверстий диаметры |  329 |  330 Практические рекомендации по правильному использованию твердосплавных спиральных монолитных сверл Sandvik CoroDrill Delta C Неровная криволинейна |  331 Применение охлаждающей жидкости при работе сверлами Sandvik Delta С является важным фактором успешной механической обработки отверстий С помощью |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
