| Обновлено 2020-04-10 10:46:45 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
329 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.E16 |
|||||
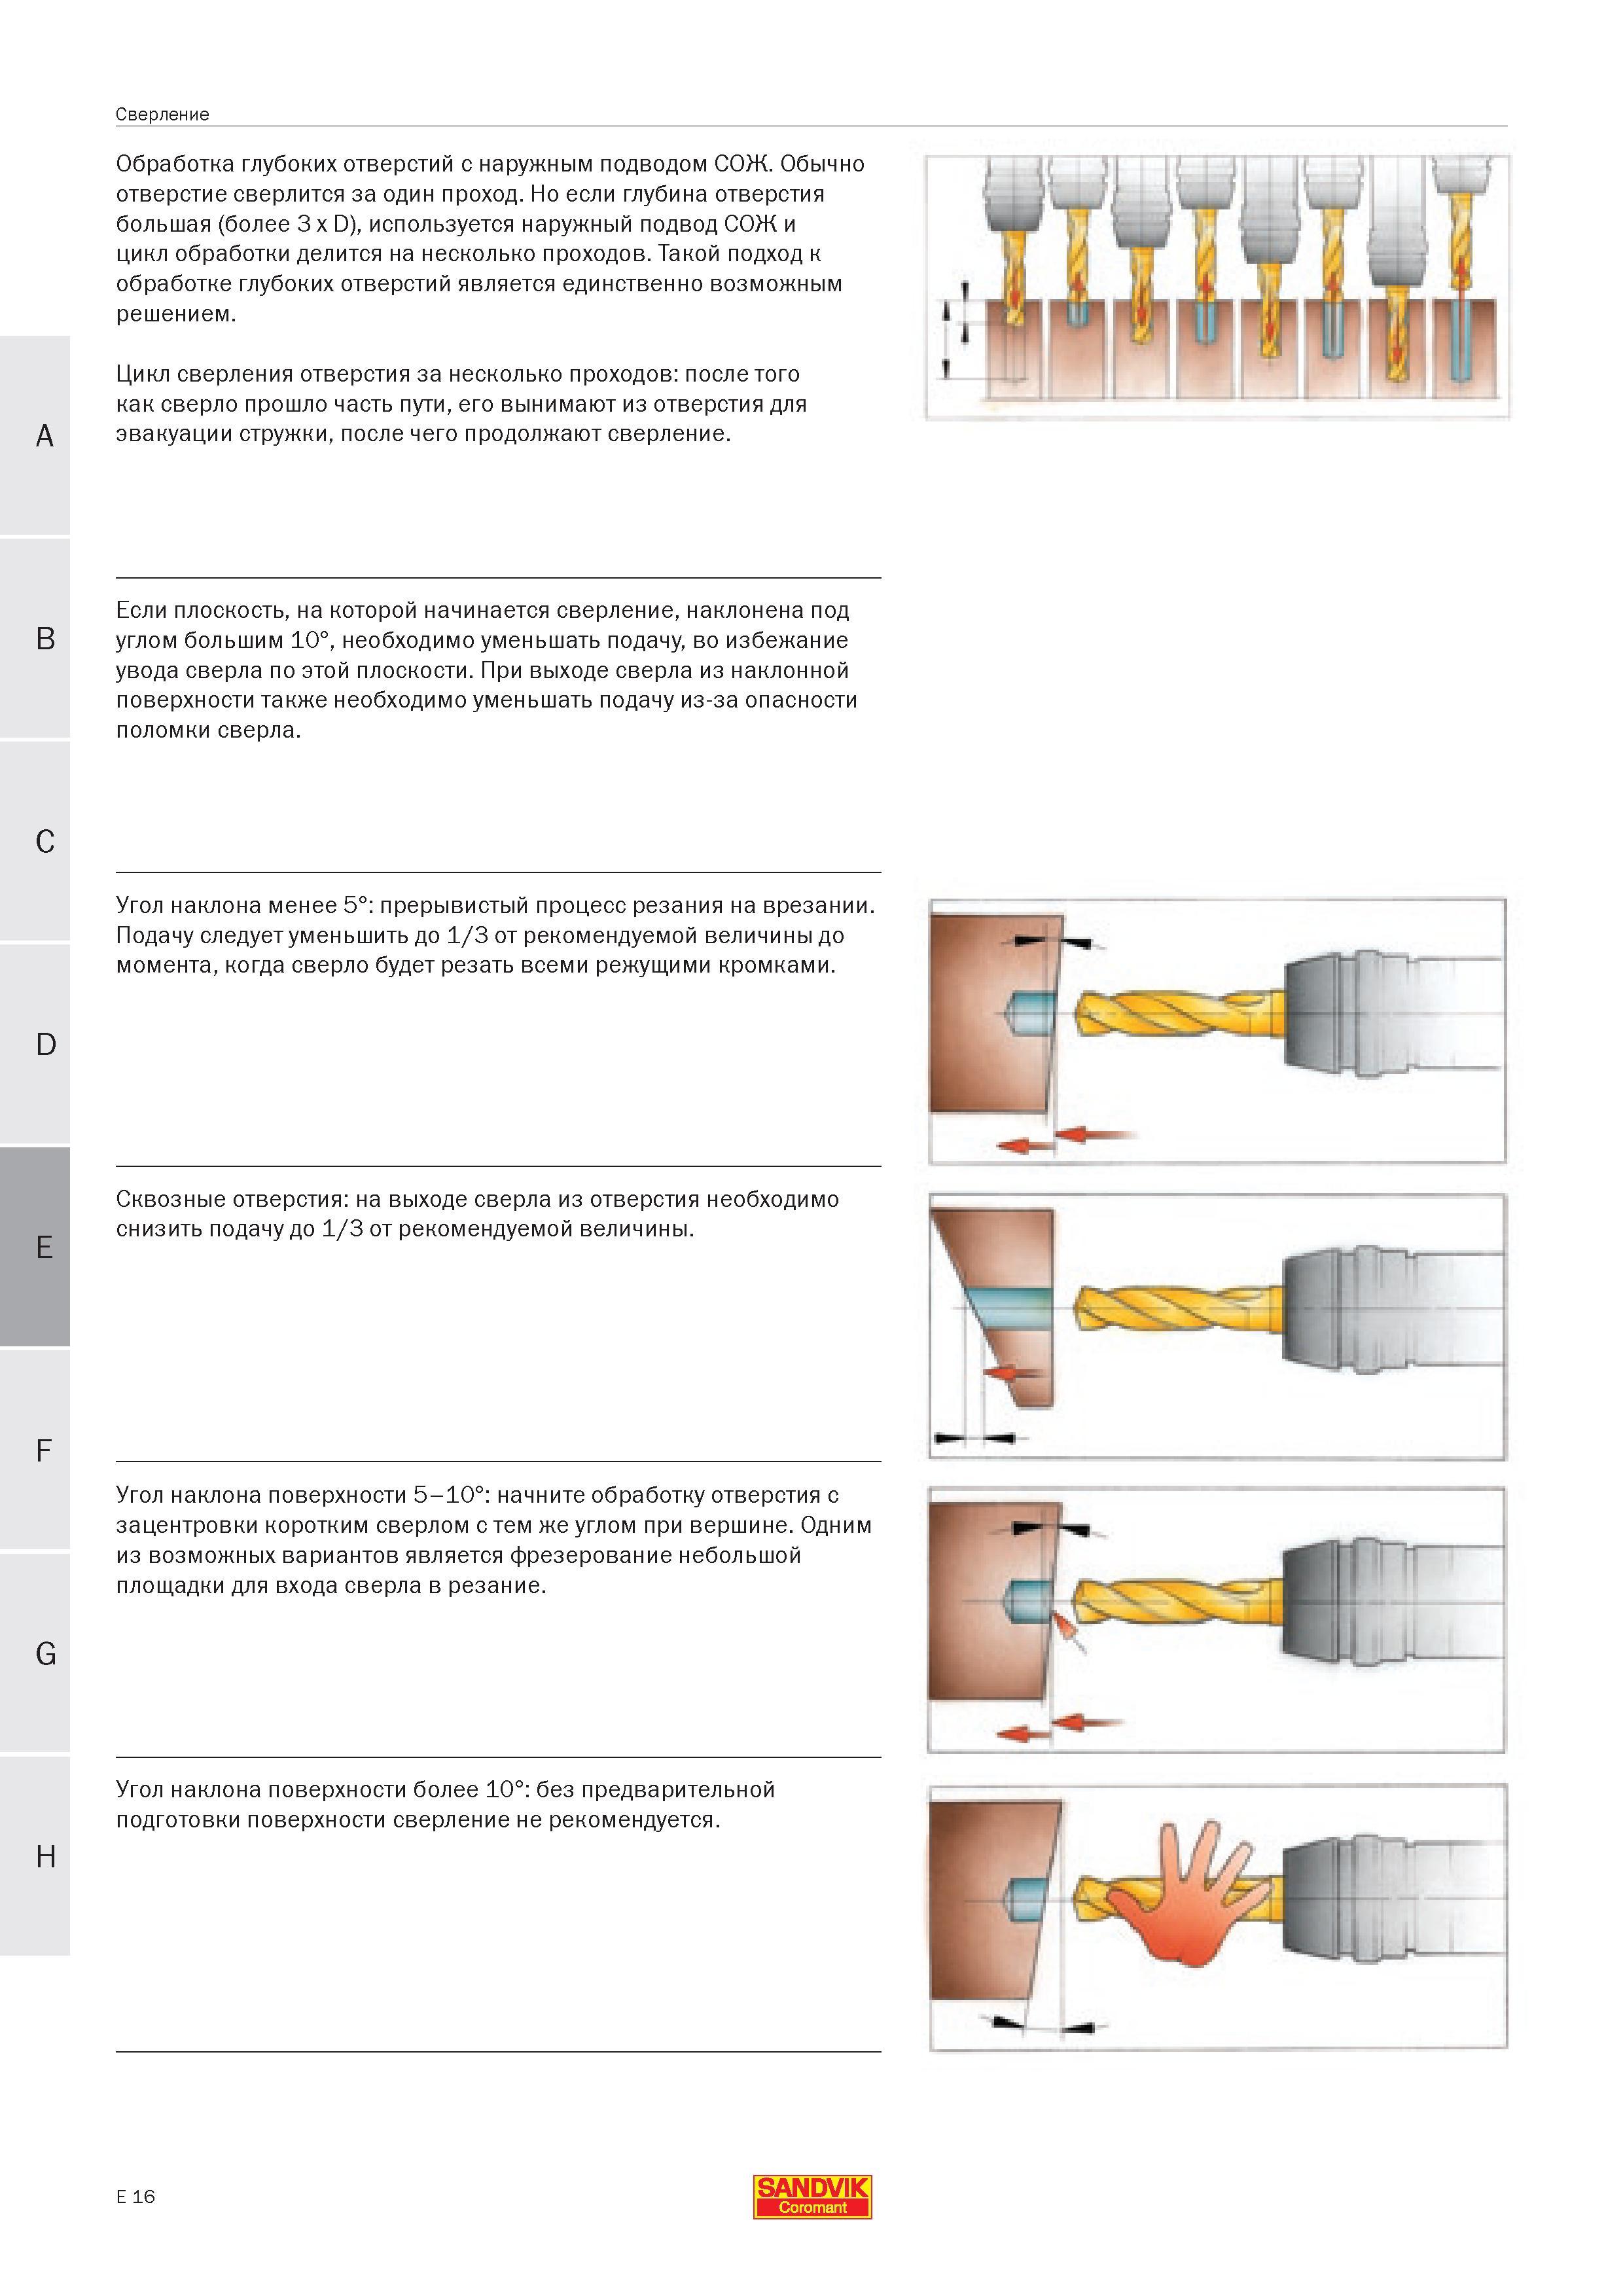
Практические рекомендации по применению цельнотвердосплавных спиральных сверл Sandvik CoroDrill Delta C Продолжение Обработка глубоких отверстийПрактические рекомендации по применению цельнотвердосплавных спиральных сверл Sandvik CoroDrill Delta C Продолжение Обработка глубоких отверстий с наружным подводом СОЖ. Обычно отверстие сверлится за один проход. Но если глубина отверстия большая более 3 x D используется наружный подвод СОЖ и цикл обработки делится на несколько проходов. Такой подход к обработке глубоких отверстий является единственно возможным решением. Цикл сверления отверстия за несколько проходов после того как сверло прошло часть пути его вынимают из отверстия для эвакуации стружки после чего продолжают сверление. в Если плоскость на которой начинается сверление наклонена под углом большим 10 необходимо уменьшать подачу во избежание увода сверла по этой плоскости. При выходе сверла из наклонной поверхности также необходимо уменьшать подачу из-за опасности поломки сверла. C Угол наклона менее 5 прерывистый процесс резания на врезании. Подачу следует уменьшить до 1/3 от рекомендуемой величины до момента когда сверло будет резать всеми режущими кромками. Сквозные отверстия на выходе сверла из отверстия необходимо снизить подачу до 1/3 от рекомендуемой величины. Угол наклона поверхности 5-10 начните обработку отверстия с зацентровки коротким сверлом с тем же углом при вершине. Одним из возможных вариантов является фрезерование небольшой площадки для входа сверла в резание. Угол наклона поверхности более 10 без предварительной подготовки поверхности сверление не рекомендуется. E 16 SANDVIK Coromant Сверление |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 326 Общий вид и описание характеристик сборных сверл Sandvik Coromant с механическим креплением сменных режущих твердосплавных пластин CoroDrill 880 |  327 Области применения цельных твердосплавных монолитных сверл Sandvik CoroDrill Delta С R840 Первый выбор для сверления коротких отверстий диаметры |  328 Рекомендации от шведского производителя металлорежущего инструмента компании Sandvik Coromant по правильному технологическому применению сверл Co | 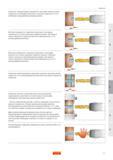 330 Практические рекомендации по правильному использованию твердосплавных спиральных монолитных сверл Sandvik CoroDrill Delta C Неровная криволинейна | 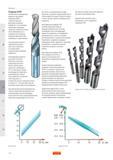 331 Применение охлаждающей жидкости при работе сверлами Sandvik Delta С является важным фактором успешной механической обработки отверстий С помощью |  332 Описание влияния различных режимов резания при сверлении отверстий в металле на общий ход технологической операции Сверление Скорость резания вли |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
