| Обновлено 2020-04-09 13:28:48 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент (Всего 1060 стр.) |
|||||
Инструментальные сплавы шведского производителя металлорежущего инструмента Sandvik для отрезки и обработки канавок Обрабатываемый материал Жаропрочн493 Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент и инструментальная оснастка Стр.B127 |
|||||
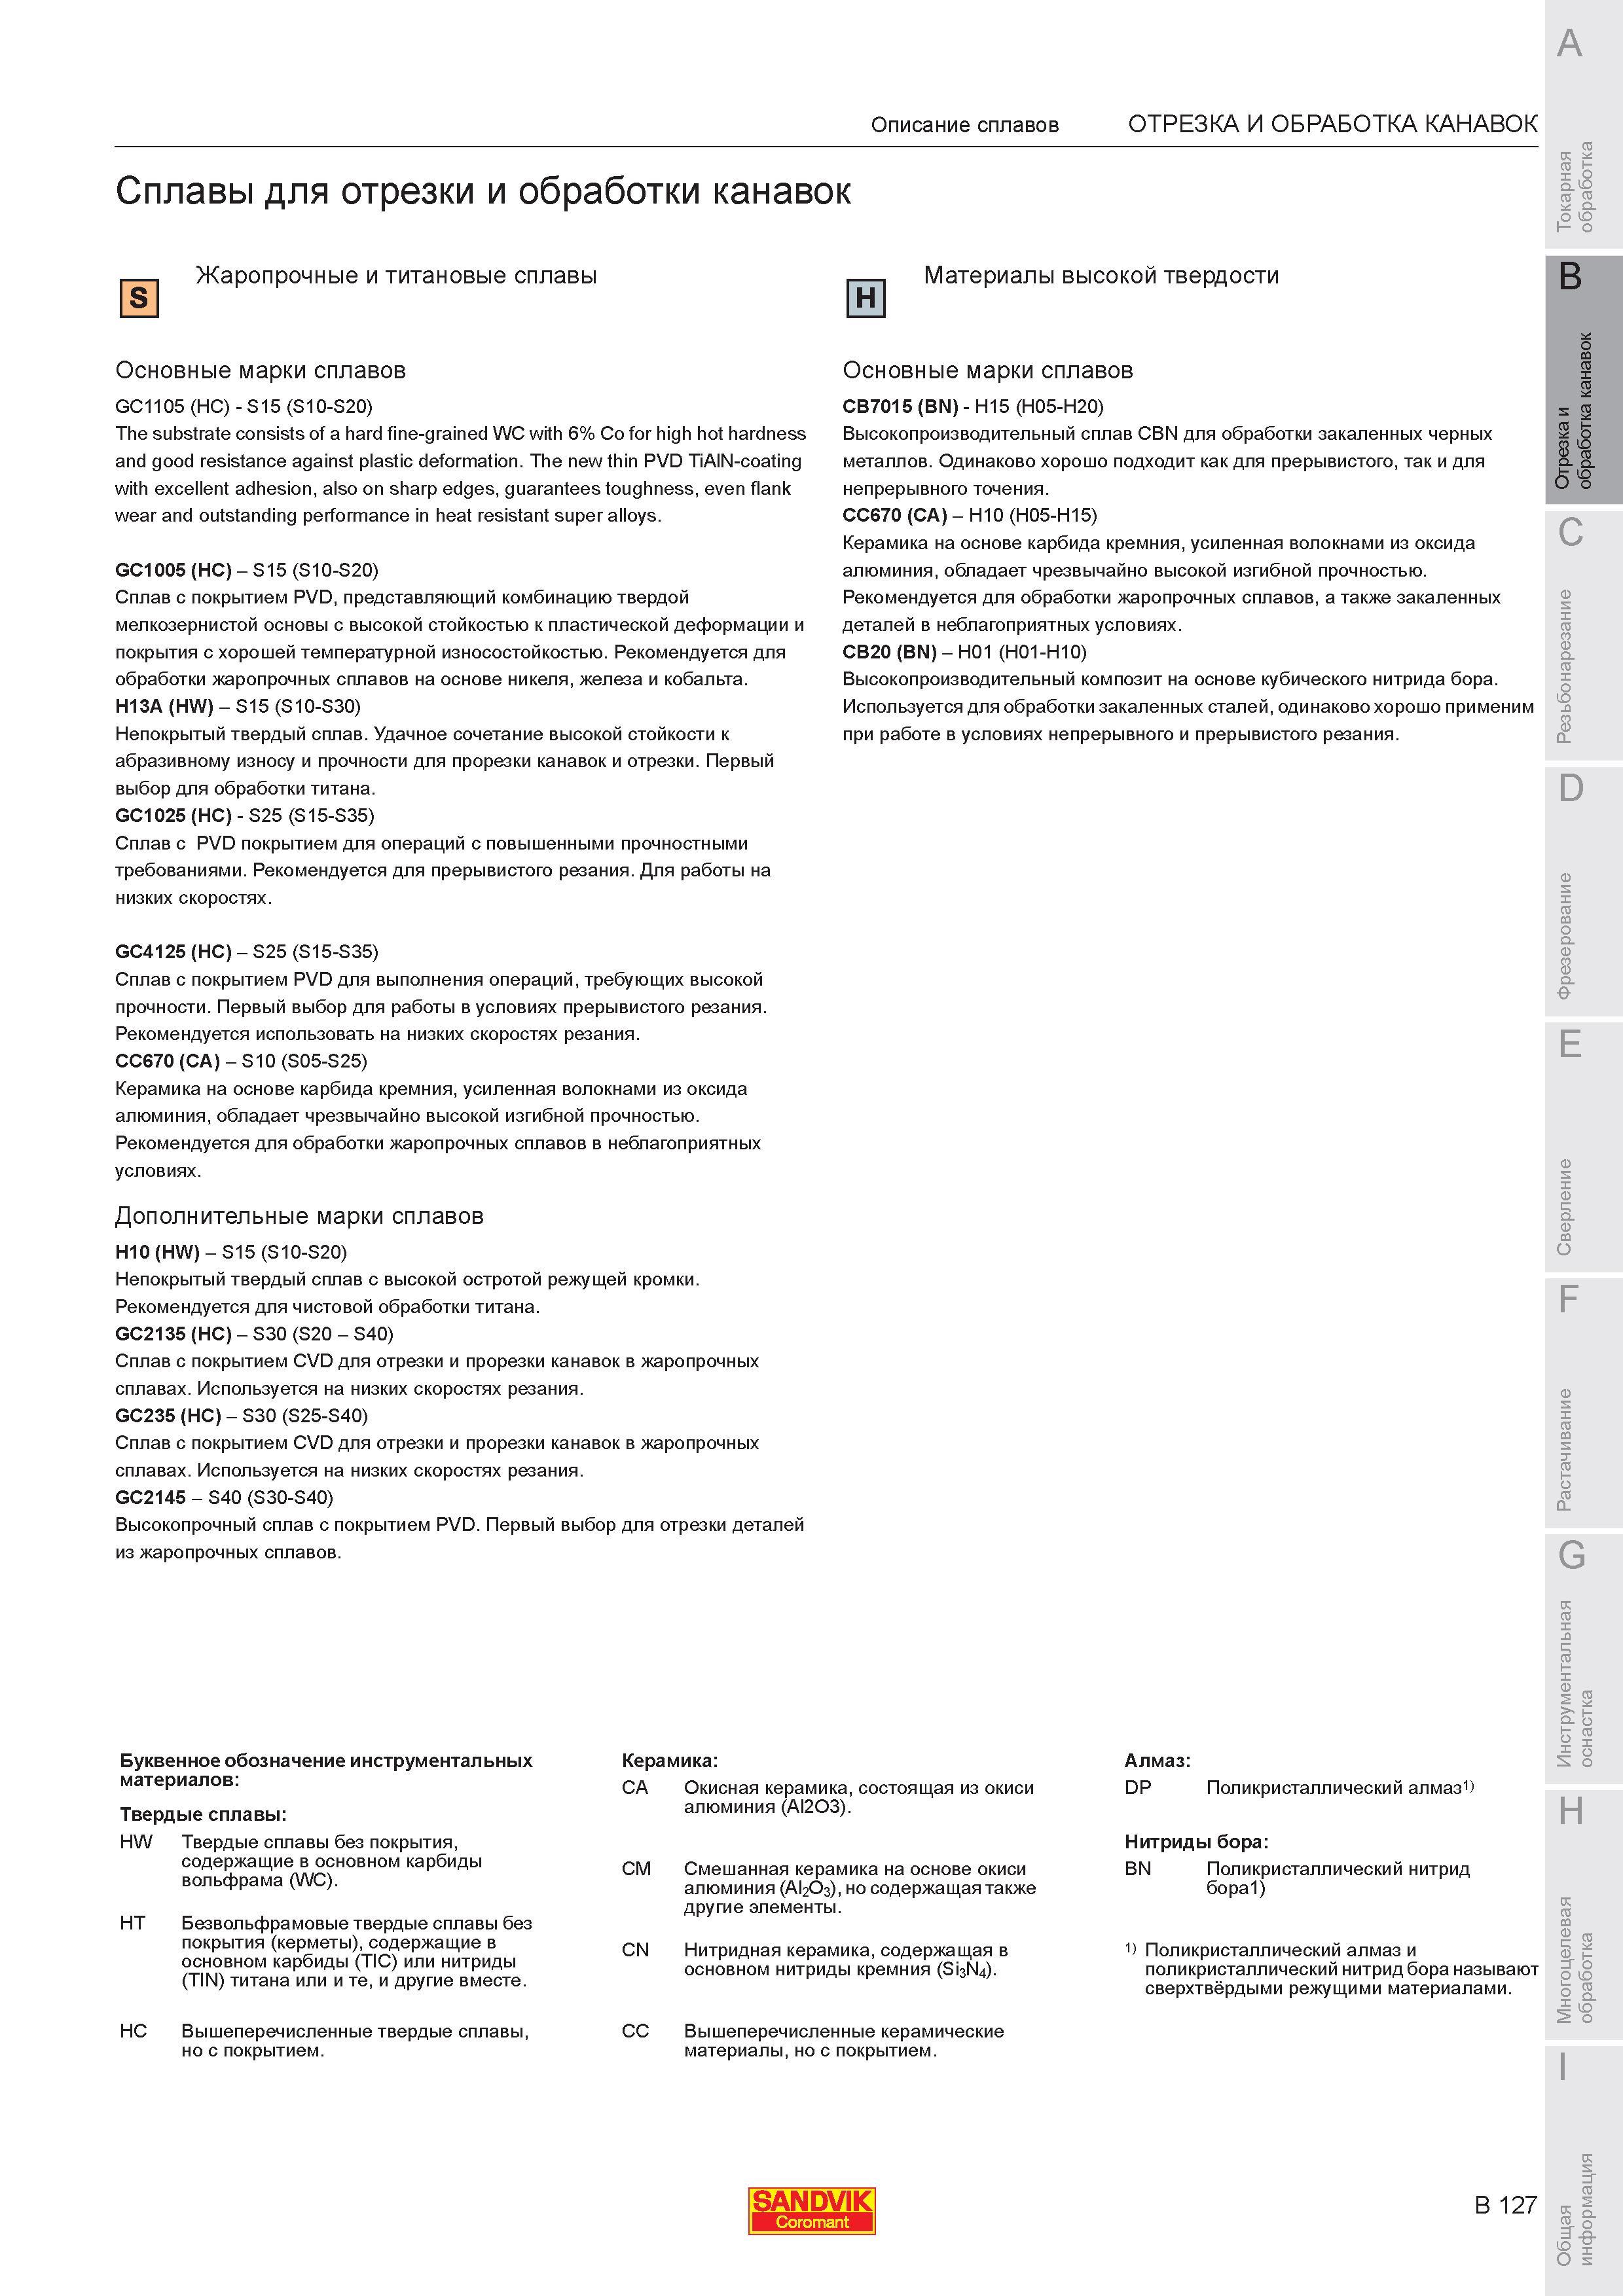
Инструментальные сплавы шведского производителя металлорежущего инструмента Sandvik для отрезки и обработки канавок Обрабатываемый материал Жаропрочн Инструментальные сплавы шведского производителя металлорежущего инструмента Sandvik для отрезки и обработки канавок Обрабатываемый материал Жаропрочные и титановые сплавы Материалы высокой твердости Основные марки сплавов GC1105 (HC) S15 (S10-S20) The substrate consists of a hard fine-grained WC with 6% Co for high hot hardness and good resistance against plastic deformation. The new thin PVD TiAlN-coating with excellent adhesion also on sharp edges guarantees toughness even flank wear and outstanding performance in heat resistant super alloys. GC1005 (HC) S15 (S10-S20) Сплав с покрытием PVD представляющий комбинацию твердой мелкозернистой основы с высокой стойкостью к пластической деформации и покрытия с хорошей температурной износостойкостью. Рекомендуется для обработки жаропрочных сплавов на основе никеля железа и кобальта. H13A (HW) S15 (S10-S30) Непокрытый твердый сплав. Удачное сочетание высокой стойкости к абразивному износу и прочности для прорезки канавок и отрезки. Первый выбор для обработки титана. GC1025 (HC) S25 (S15-S35) Сплав с PVD покрытием для операций с повышенными прочностными требованиями. Рекомендуется для прерывистого резания. Для работы на низких скоростях. GC4125 (HC) S25 (S15-S35) Сплав с покрытием PVD для выполнения операций требующих высокой прочности. Первый выбор для работы в условиях прерывистого резания. Рекомендуется использовать на низких скоростях резания. CC670 (CA) S10 (S05-S25) Керамика на основе карбида кремния усиленная волокнами из оксида алюминия обладает чрезвычайно высокой изгибной прочностью. Рекомендуется для обработки жаропрочных сплавов в неблагоприятных условиях. Дополнительные марки сплавов H10 (HW) S15 (S10-S20) Непокрытый твердый сплав с высокой остротой режущей кромки. Рекомендуется для чистовой обработки титана. GC2135 (HC) S30 (S20 S40) Сплав с покрытием CVD для отрезки и прорезки канавок в жаропрочных сплавах. Используется на низких скоростях резания. GC235 (HC) S30 (S25-S40) Сплав с покрытием CVD для отрезки и прорезки канавок в жаропрочных сплавах. Используется на низких скоростях резания. GC2145 S40 (S30-S40) Высокопрочный сплав с покрытием PVD. Первый выбор для отрезки деталей из жаропрочных сплавов. Основные марки сплавов CB7015 (BN) H15 (H05-H20) Высокопроизводительный сплав CBN для обработки закаленных черных металлов. Одинаково хорошо подходит как для прерывистого так и для непрерывного точения. CC670 (CA) H10 (H05-H15) Керамика на основе карбида кремния усиленная волокнами из оксида алюминия обладает чрезвычайно высокой изгибной прочностью. Рекомендуется для обработки жаропрочных сплавов а также закаленных деталей в неблагоприятных условиях. CB20 (BN) H01 (H01-H10) Высокопроизводительный композит на основе кубического нитрида бора. Используется для обработки закаленных сталей одинаково хорошо применим при работе в условиях непрерывного и прерывистого резания. Буквенное обозначение инструментальных материалов Твердые сплавы HW Твердые сплавы без покрытия содержащие в основном карбиды вольфрама (WC). HT Безвольфрамовые твердые сплавы без покрытия (керметы) содержащие в основном карбиды (TIC) или нитриды (TIN) титана или и те и другие вместе. HC Вышеперечисленные твердые сплавы но с покрытием. Керамика CA Окисная керамика состоящая из окиси алюминия (Al2O3). CM Смешанная керамика на основе окиси алюминия (AhOs) но содержащая также другие элементы. CN Нитридная керамика содержащая в основном нитриды кремния (SisN). CC Вышеперечисленные керамические материалы но с покрытием. SANDVIK Coromant Алмаз DP Поликристаллический алмаз1) Нитриды бора BN Поликристаллический нитрид бора1) 1) Поликристаллический алмаз и поликристаллический нитрид бора называют сверхтвёрдыми режущими материалами. B 127 Описание сплавов ОТРЕЗКА И ОБРАБОТКА КАНАВОК |
|||||
См.также / See also : |
|||||
Сравнение шкал твердости и прочности Таблица / Hardness equivalent table |
Аналоги российских и зарубежных марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Как определить число оборотов шпинделя / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Каталог SANDVIK COROMANT 2007 Металлорежущий инструмент (Всего 1060 стр.) | |||||
| |
 490 Цветная наглядная карта применяемости шведских инструментальных материалов Sandvik Coromant для технологических операций по обработке канавок и отрез |  491 |  492 |  494 Последовательность выбора токарного металлорежущего инструмента Sandvik со сменными твердосплавными пластинами для нарезания наружной и внутренней ре |  495 Токарный резьбовой инструмент Sandvik Coromant со сменными режущими твердосплавными пластинами Подробное оглавление раздела каталога за 2007 год Соде |  496 Точение резьбы от токарного патрона также возможна но только когда правая резьба нарезается левым резцом и наоборот При этом необходима компенсация о |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
