| Обновлено 2020-05-24 09:03:51 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
MITSUBISHI | Каталог MITSUBISHI 2014 Металлорежущий инструмент (Всего 1352 стр.) |
|||||
|
790 Каталог MITSUBISHI 2014 Металлорежущий инструмент токарный и вращающийся Стр.I230 |
|||||
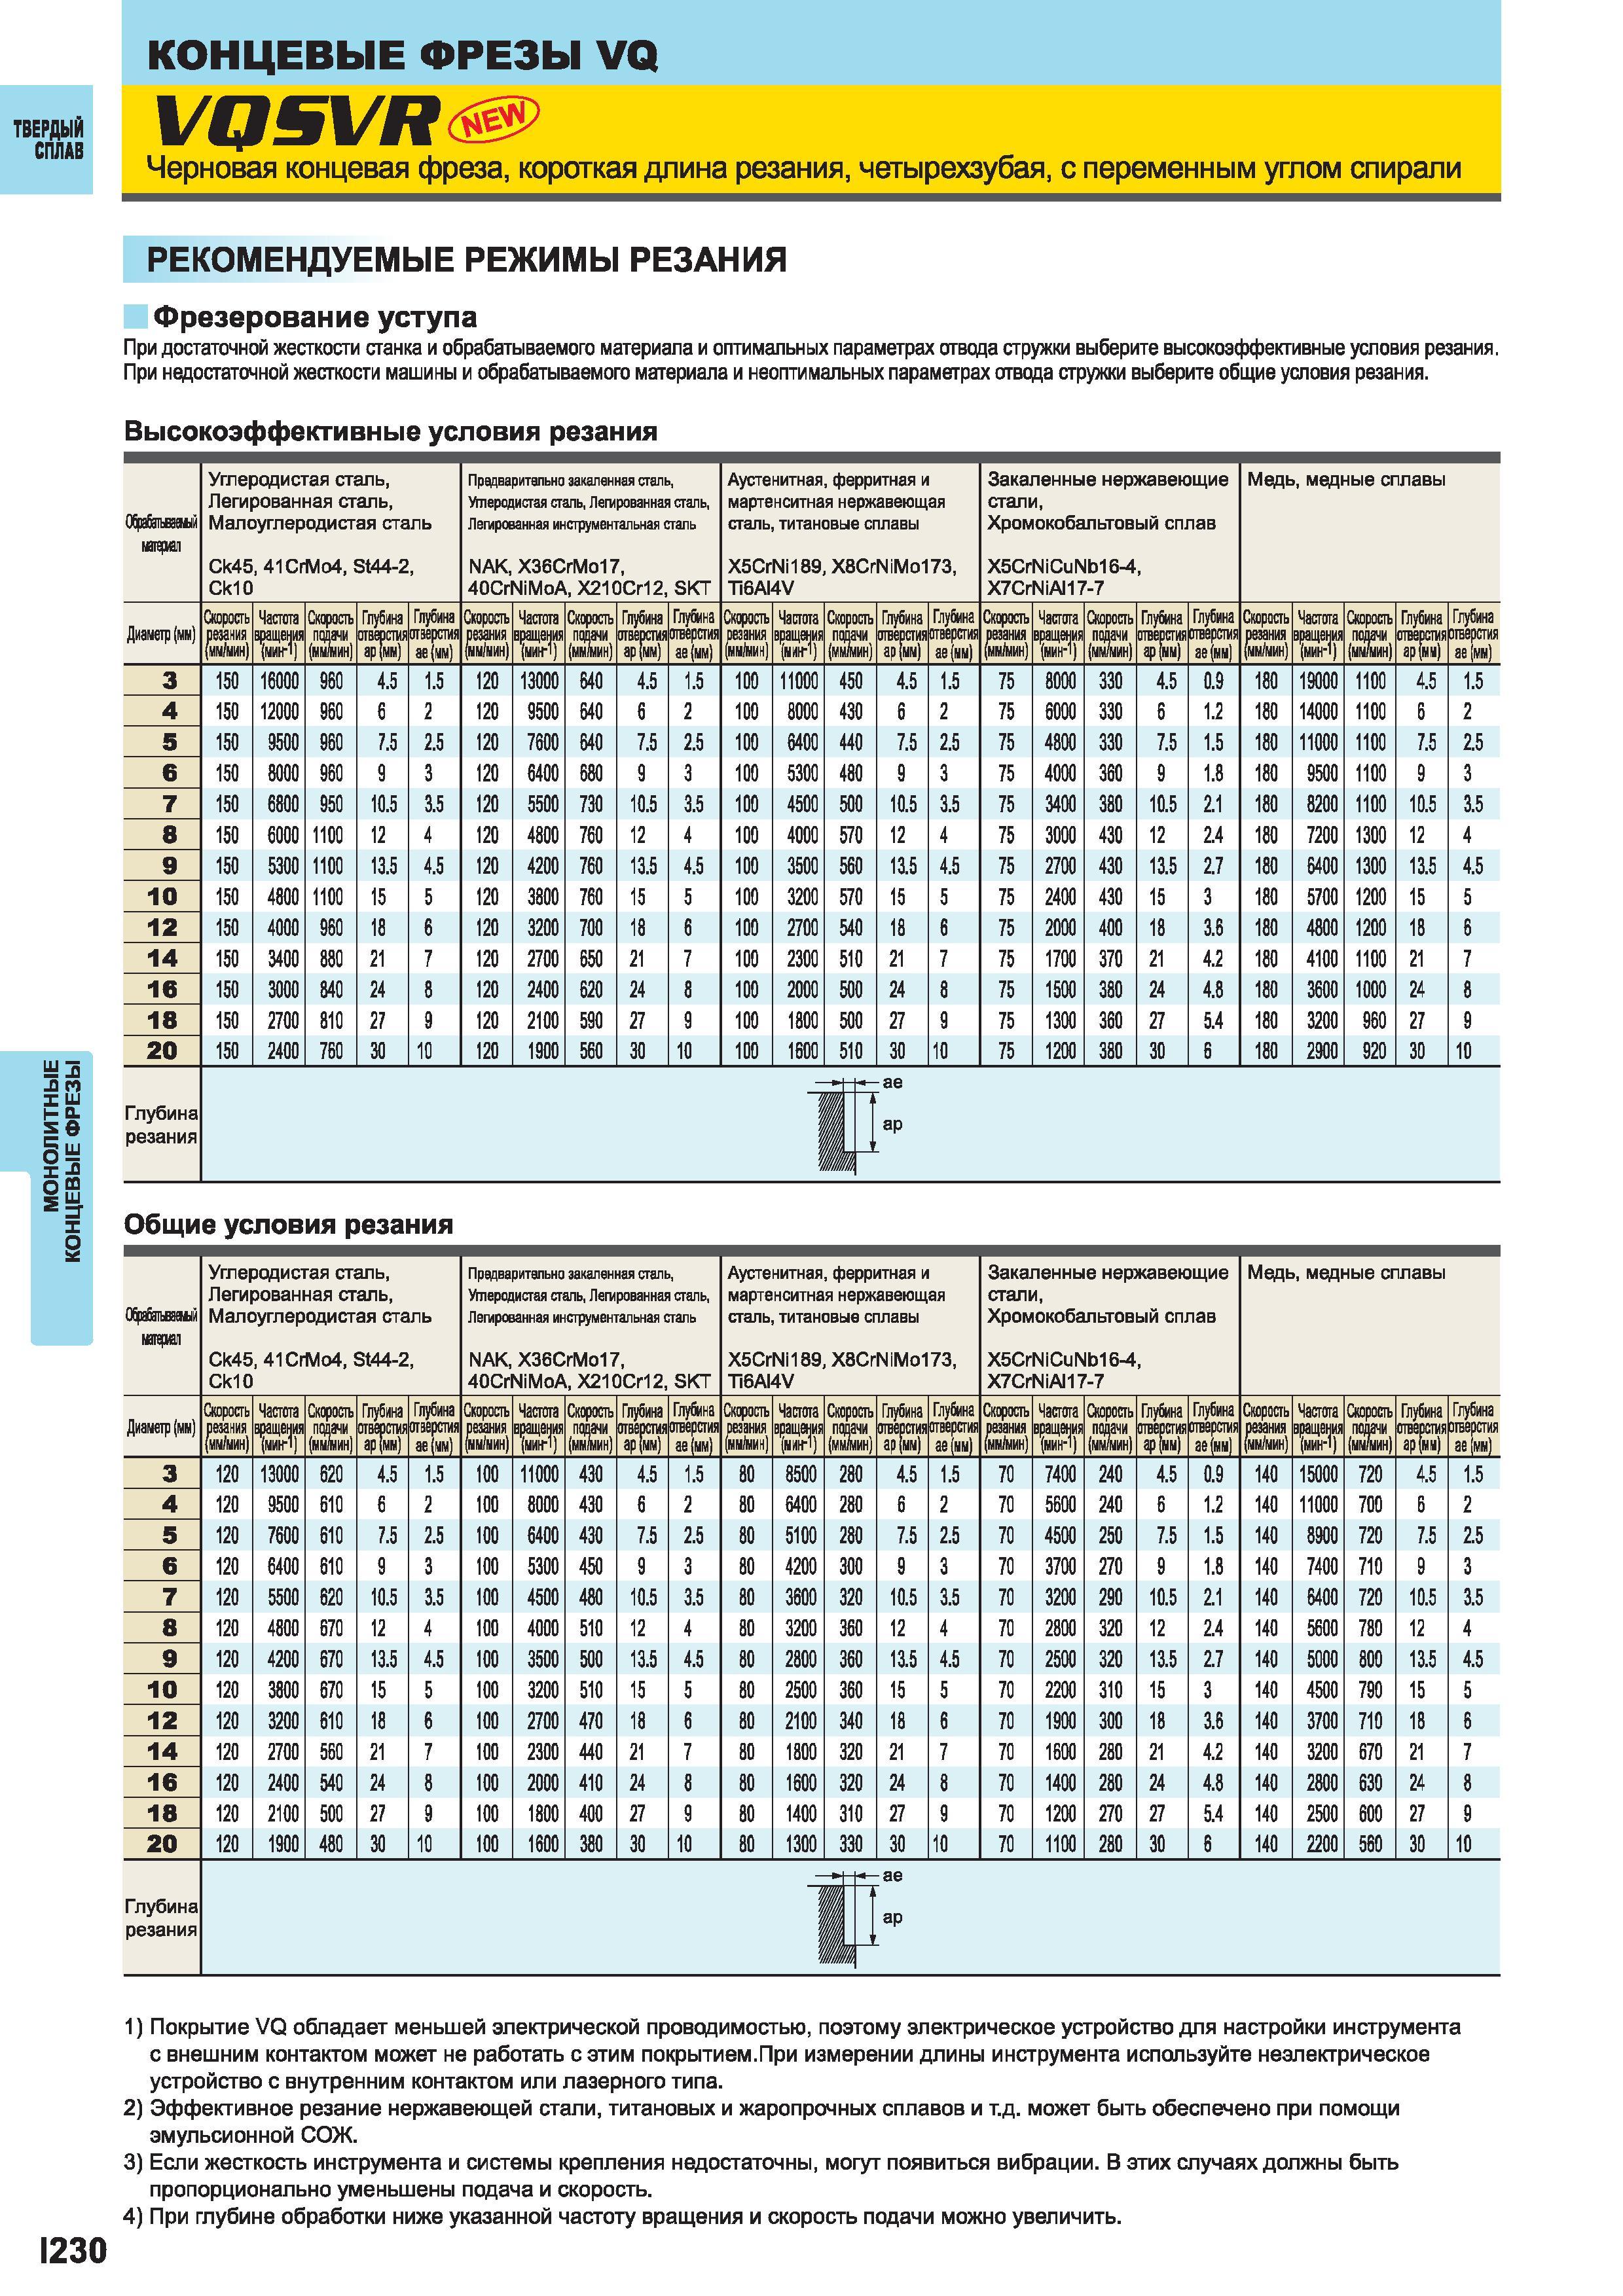
Черновая концевая фреза Mitsubishi короткая длина резания четырехзубая с переменным углом спирали Рекомендуемые режимы резания Фрезерование уступЧерновая концевая фреза Mitsubishi короткая длина резания четырехзубая с переменным углом спирали Рекомендуемые режимы резания Фрезерование уступа При достаточной жесткости станка и обрабатываемого материала и оптимальных параметрах отвода стружки выберите высокоэффективные условия резания. При недостаточной жесткости машины и обрабатываемого материала и неоптимапьных параметрах отвода стружи выберите общие условия резания. Высокоэффективные условия резания адебяьешй материал Углеродистая сталь Легированная сталь Малоуглеродистая сталь Ck45 41CrMo4 St44-2Предварительно закаленная сталь Углеродистая сталь Легированная сталь Легированная инструментальная сталь NAK Х36СгМо17 40CrNiMoA X210Cr12 SKT Аустенитная ферритная и мартенситная нержавеющая сталь титановые сплавы X5CrNi189 X8CrNiMo173 T16AI4V Закаленные нержавеющие стали Хромокобальтовый сплав X5CrNiCuNb16-4 X7CrNiAI17-7 Медь медные сплавы Диаметр (мм) Скорость рек (мм/мин) Частота в аще и Скорость (мшин) Глуби отверспи ар (мм) Глубина шерсти; ае(мм) Скорость резания (ми иин) Частота мще( и Скорость (ммнн) Глубина шерсти ар (мм) Глубина отверстия ае (мм) Скорость резания (мм/мин) Частота в аще И1 Скорость подачи (м/мин) Глубина отверсш ар (мм) Глубина трети ае (мм) Скорость резания (мм/мин) Частота аще И1 Скорость подачи (мм иин) Глубина отверстия ар (мм) Глубина отверстия ае (ми) Скорость резания (мм/мин) Частота ipieijw Скорость подачи (мм/мин) Глубина отверстия ар (ми) Глубина отверстия ае (мм) 3 150 16000 960 4.5 1.5 I20 13000 640 4.5 1.5 100 11000 450 4.5 1.5 75 8000 330 4.5 0.9 180 19000 1100 4.5 1.5 4 150 12000 960 6 2 120 9500 640 6 2 100 8000 430 6 2 75 6000 330 6 1.2 180 14000 1100 6 2 5 150 9500 960 7.5 2.5 120 7600 640 7.5 2.5 100 6400 440 7.5 2.5 75 4800 330 7.5 1.5 180 11000 1100 7.5 2.5 6 150 8000 960 9 3 120 6400 680 9 3 100 5300 480 9 3 75 4000 360 9 1.8 180 9500 1100 9 3 7 150 6800 950 10.5 3.5 120 5500 730 10.5 3.5 100 4500 500 10.5 3.5 75 3400 380 10.5 2.1 180 8200 1100 10.5 3.5 8 150 6000 1100 12 4 120 4800 760 12 4 100 4000 570 12 4 75 3000 430 12 2.4 180 7200 1300 12 4 9 150 5300 1100 13.5 4.5 120 4200 760 13.5 4.5 100 3500 560 13.5 4.5 75 2700 430 13.5 2.7 180 6400 1300 13.5 4.5 10 150 4800 1100 15 5 120 3800 760 15 5 100 3200 570 15 5 75 2400 430 15 3 180 5700 1200 15 5 12 150 4000 960 18 6 120 3200 700 18 6 100 2700 540 18 6 75 2000 400 18 3.6 180 4800 1200 18 6 14 150 3400 880 21 7 120 2700 650 21 7 100 2300 510 21 7 75 1700 370 21 4.2 180 4100 1100 21 7 16 150 3000 840 24 8 120 2400 620 24 8 100 2000 500 24 8 75 1500 380 24 4.8 180 3600 1000 24 8 18 150 2700 810 27 9 120 2100 590 27 9 100 1800 500 27 9 75 1300 360 27 5.4 180 3200 960 27 9 20 150 2400 760 30 10 120 1900 560 30 10 100 1600 510 30 10 75 1200 380 30 6 180 2900 920 30 10 Общие условия резания О ашшй материал Углеродистая сталь Легированная сталь Малоуглеродистая сталь Ck45 41CrMo4 St44-2Предварительно закаленная сталь Углеродистая сталь Легированная сталь Легированная инструментальная сталь NAK Х36СгМо17 40CrNiMoA Х210СГ12 SKT Аустенитная ферритная и мартенситная нержавеющая сталь титановые сплавы X5CrNi189 X8CrNiMo173 T16AI4V Закаленные нержавеющие стали Хромокобальтовый сплав X5CrNiCuNb16-4 X7CrNiAI17-7 Медь медные сплавы Диаметр (мм) Скорость резания (мм/мин) Часгата в аще и Скорость (м/мин) Глубина отверстия ар (мм) Глубина отаерстил ае(мм) Скорость резания (мм/мин) Часгата ия Скорость (ммнн) Глубина отверстия ар (мм) Глубина отверстия ае (мм) Скорость резания (мм/мин) Часгата в аще1 Скорость (м/мин) Глубина отверстия ар (мм) Глубина отверт ае (мм) Скорость резания (мм/мин) Частота аще1 Скорость лодачи (мммн) Глубина отверстия ар (мм) Глубина лверсм ае (мм) Скорость резания (мм/мин) Частота i auieijH Скорость подачи (мм/мин) Глубина отверстия ар (ми) Глубина отверстия ае (мм) 3 120 13000 620 4.5 1.5 100 11000 430 4.5 1.5 80 8500 280 4.5 1.5 70 7400 240 4.5 0.9 140 15000 720 4.5 1.5 4 120 9500 610 6 2 100 8000 430 6 2 80 6400 280 6 2 70 5600 240 6 1.2 140 11000 700 6 2 5 120 7600 610 7.5 2.5 100 6400 430 7.5 2.5 80 5100 280 7.5 2.5 70 4500 250 7.5 1.5 140 8900 720 7.5 2.5 6 120 6400 610 9 3 100 5300 450 9 3 80 4200 300 9 3 70 3700 270 9 1.8 140 7400 710 9 3 7 120 5500 620 10.5 3.5 100 4500 480 10.5 3.5 80 3600 320 10.5 3.5 70 3200 290 10.5 2.1 140 6400 720 10.5 3.5 8 120 4800 670 12 4 100 4000 510 12 4 80 3200 360 12 4 70 2800 320 12 2.4 140 5600 780 12 4 9 120 4200 670 13.5 4.5 100 3500 500 13.5 4.5 80 2800 360 13.5 4.5 70 2500 320 13.5 2.7 140 5000 800 13.5 4.5 10 120 3800 670 15 5 100 3200 510 15 5 80 2500 360 15 5 70 2200 310 15 3 140 4500 790 15 5 12 120 3200 610 18 6 100 2700 470 18 6 80 2100 340 18 6 70 1900 300 18 3.6 140 3700 710 18 6 14 120 2700 560 21 7 100 2300 440 21 7 80 1800 320 21 7 70 1600 280 21 4.2 140 3200 670 21 7 16 120 2400 540 24 8 100 2000 410 24 8 80 1600 320 24 8 70 1400 280 24 4.8 140 2800 630 24 8 18 120 2100 500 27 9 100 1800 400 27 9 80 1400 310 27 9 70 1200 270 27 5.4 140 2500 600 27 9 20 120 1900 480 30 10 100 1600 380 30 10 80 1300 330 30 10 70 1100 280 30 6 140 2200 560 30 10 1) Покрытие VQ обладает меньшей электрической проводимостью поэтому электрическое устройство для настройки инструмента с внешним контактом может не работать с этим покрытием.При измерении длины инструмента используйте неэлектрическое устройство с внутренним контактом или лазерного типа. 2) Эффективное резание нержавеющей стали титановых и жаропрочных сплавов и т.д. может быть обеспечено при помощи эмульсионной СОЖ. 3) Если жесткость инструмента и системы крепления недостаточны могут появиться вибрации. В этих случаях должны быть пропорционально уменьшены подача и скорость. 4) При глубине обработки ниже указанной частоту вращения и скорость подачи можно увеличить. I230 Монолитные концевые фрезы Концевые фрезы VQ VOSVR |
|||||
См.также / See also : |
|||||
Концевые фрезы по металлу Конструкция / Parts of an end mill |
Встречное и попутное фрезерование / Up and down cut milling |
||||
Фрезерование металлов Основы / Basics of milling |
Формулы фрезерования / Milling formulas |
||||
Скорость резания от диаметра Таблица / Surface speed to RPM conversion |
Фрезерование резьбы / Thread milling |
||||
Оснастка для фрезерных станков по металлу / Мilling tool holders |
Балансировка инструмента / Tool balancing |
||||
|
Монолитные концевые фрезы Mitsubishi из твердого сплава и быстрорежущей стали | |||||
| Каталог MITSUBISHI 2014 Металлорежущий инструмент (Всего 1352 стр.) | |||||
| |
 787 |  788 |  789 | 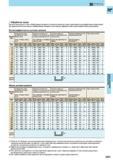 791 |  792 |  793 |
| |
|||||
|
Каталоги инструмента MITSUBISHI
|
|||||
| |
|||||
 Каталог MITSUBISHI 2018 Инструмент режущий (англ.яз / ENG) (2040 страниц) |
 Каталог MITSUBISHI 2017 Новинки металлорежущего инструмента 17.1 (250 страниц) |
 Каталог MITSUBISHI 2016 Вращающийся и токарный режущий инструмент (1412 страниц) |
 Каталог MITSUBISHI 2016 Металлорежущий инструмент для мехобработки (англ.яз / ENG) (1636 страниц) |
 Каталог MITSUBISHI 2015 Токарный и вращающийся инструмент (англ.яз / ENG) (1672 страницы) |
 Каталог MITSUBISHI 2015 Новый режущий инструмент 15.2 (308 страниц) |
 Каталог MITSUBISHI 2015 Сверла для обработки отверстий в металле (англ.яз / ENG) (226 страниц) |
 Каталог MITSUBISHI 2014 Металлорежущий инструмент (1352 страницы) |
 Каталог MITSUBISHI 2014 Новый металлорежущий инструмент 14.2 (164 страницы) |
 Каталог MITSUBISHI 2013 Металлорежущий инструмент (1232 страницы) |
 Каталог MITSUBISHI 2010 Режущий инструмент и системы (1348 страницы) |
 Каталог MITSUBISHI 2007 Металлорежущий инструмент и системы (1085 страниц) |
 Каталог MITSUBISHI 2007 Новинки режущего инструмента 07.2 (англ.яз / ENG) (220 страниц) |
|||||
| |
|||||
|
Каталоги металлорежущего инструмента, оснастки и приспособлений для станков / Cutting tools and tooling system catalogs |
|||||
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
