| Обновлено 2020-06-26 05:52:59 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) |
|||||
Марка сплава сменной режущей неперетачиваемой пластины и геометрия передней поверхности дополняют друг друга Например недостаточная прочность геоме27 SANDVIK COROMANT 2010 Руководство по металлообработке Точение Фрезерование Сверление Стр.A21 |
|||||
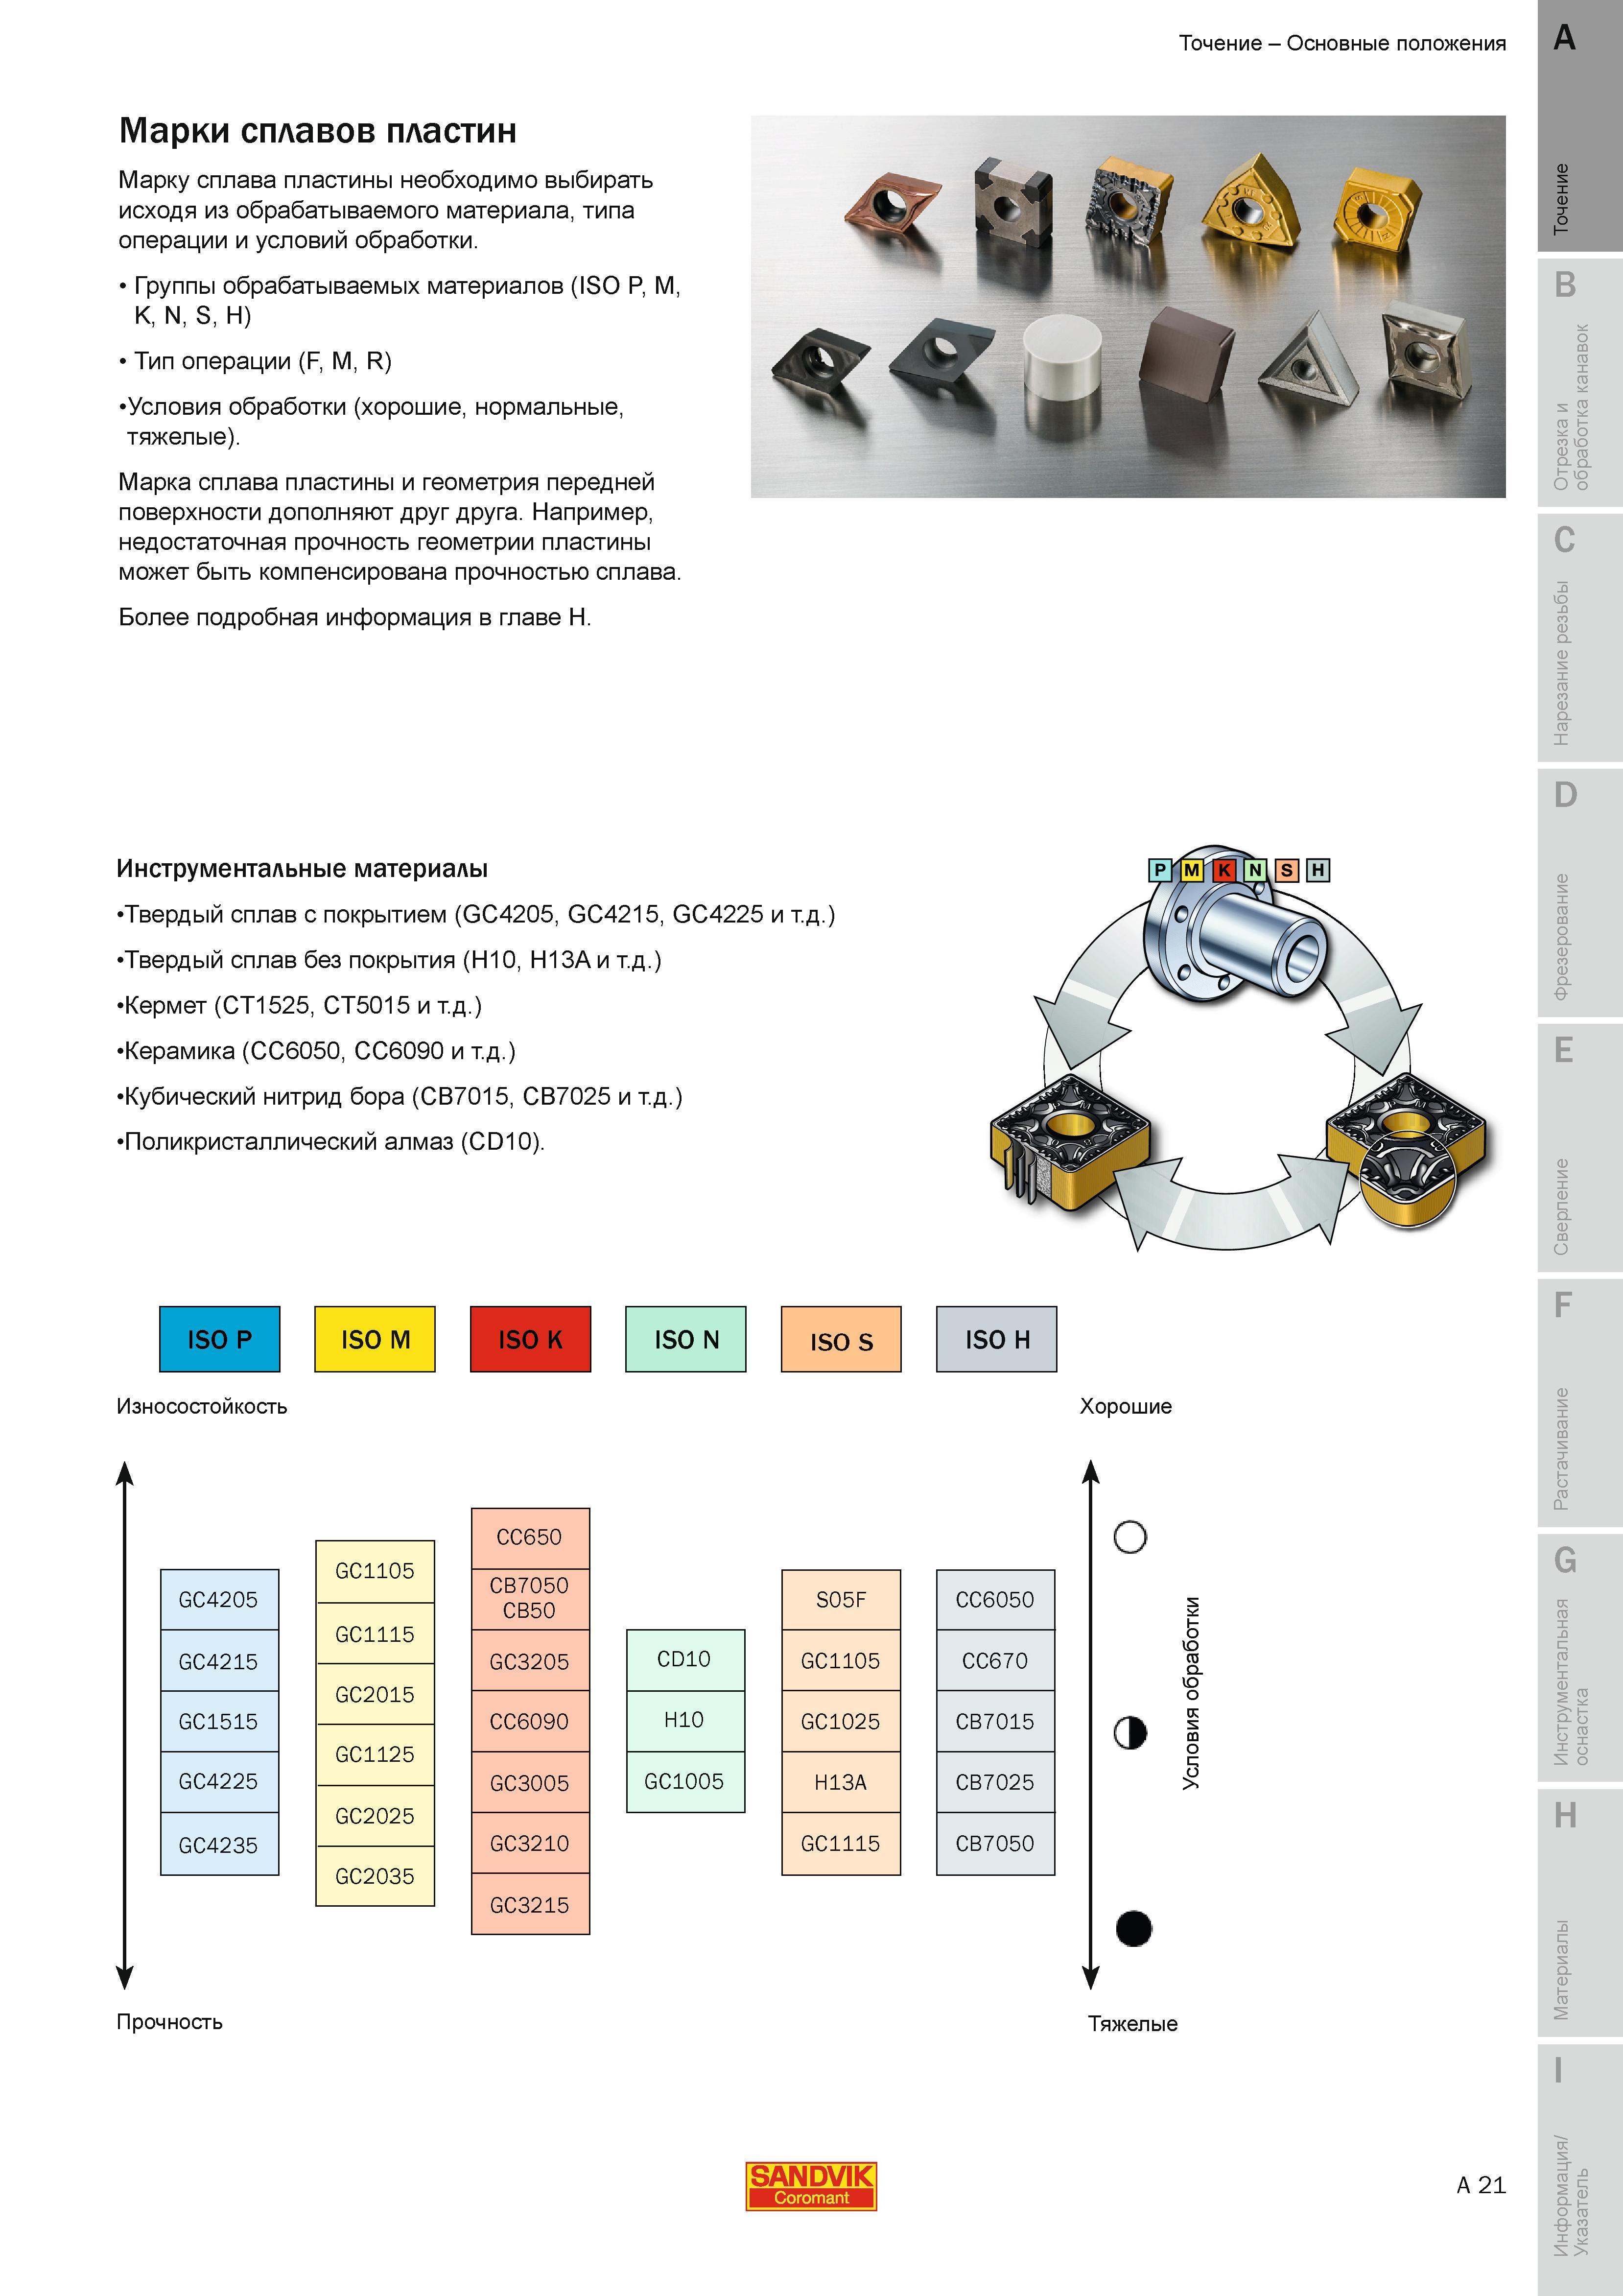
Марка сплава сменной режущей неперетачиваемой пластины и геометрия передней поверхности дополняют друг друга Например недостаточная прочность геоме Марка сплава сменной режущей неперетачиваемой пластины и геометрия передней поверхности дополняют друг друга. Например недостаточная прочность геометрии пластины может быть компенсирована прочностью сплава. Более подробная информация в главе H. Инструментальные материалы Твердый сплав с покрытием (GC4205 GC4215 GC4225 и т.д. Твердый сплав без покрытия (H10 H13A и т.д.) Кермет (CT1525 CT5015 и т.д.) Керамика (CC6050 CC6090 и т.д.) Кубический нитрид бора (CB7015 CB7025 и т.д.) Поликристаллический алмаз (CD10). ISO P ISO M ISO K ISO N ISO S ISO H Износостойкость Хорошие GC4205 GC4215 GC1515 GC4225 GC4235 Прочность GC1105 GC1115 GC2015 GC1125 GC2025 GC2035 CC650 CB7050 CB50 GC3205 CC6090 GC3005 GC3210 GC3215 CD10 H10 GC1005 S05F CC6050 GC1105 CC670 GC1025 CB7015 H13A CB7025 GC1115 CB7050 О Э Тяжелые SANDVIK A 21 Точение Основные положения Марки сплавов пластин Марку сплава токарной пластины необходимо выбирать исходя из обрабатываемого материала типа операции и условий обработки Группы обрабатываемых материалов (ISO P M K N S H) Тип операции (F M R) Условия обработки (хорошие нормальные тяжелые). |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
|
Руководства по металлообработке и каталоги инструмента SANDVIK COROMANT
|
|||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) | |||||
| |
 24 На токарных станочных технологических операциях шероховатость обработанной поверхности заготовки напрямую определяется сочетанием радиуса при верши |  25 Стружкообразование при токарной обработке и выбор геометрии передней поверхности сменной режущей пластины Существует три способа ломания стружки - |  26 Для токарной обработки определенных групп материалов существуют оптимизированные геометрии режущих пластин Сандвик Например геометрии PF PM PR пред |  28 Технологические особенности использования токарного металлорежущего инструмента при механической обработке малоуглеродистых сталей 0,25% углерода с |  29 Твердые сплавы Sandvik 4205 GC4215 GC4225 GC4235 для высокоэффективной токарной обработки низколегированной стали Первый выбор для точения | 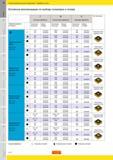 30 Основные рекомендации по выбору геометрии и токарных сплавов Sandvik для точения стали F Чистовая обработка M Получистовая обработка R Черновая обр |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
