| Обновлено 2020-06-26 05:52:19 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) |
|||||
|
244 SANDVIK COROMANT 2010 Руководство по металлообработке Точение Фрезерование Сверление Стр.C13 |
|||||
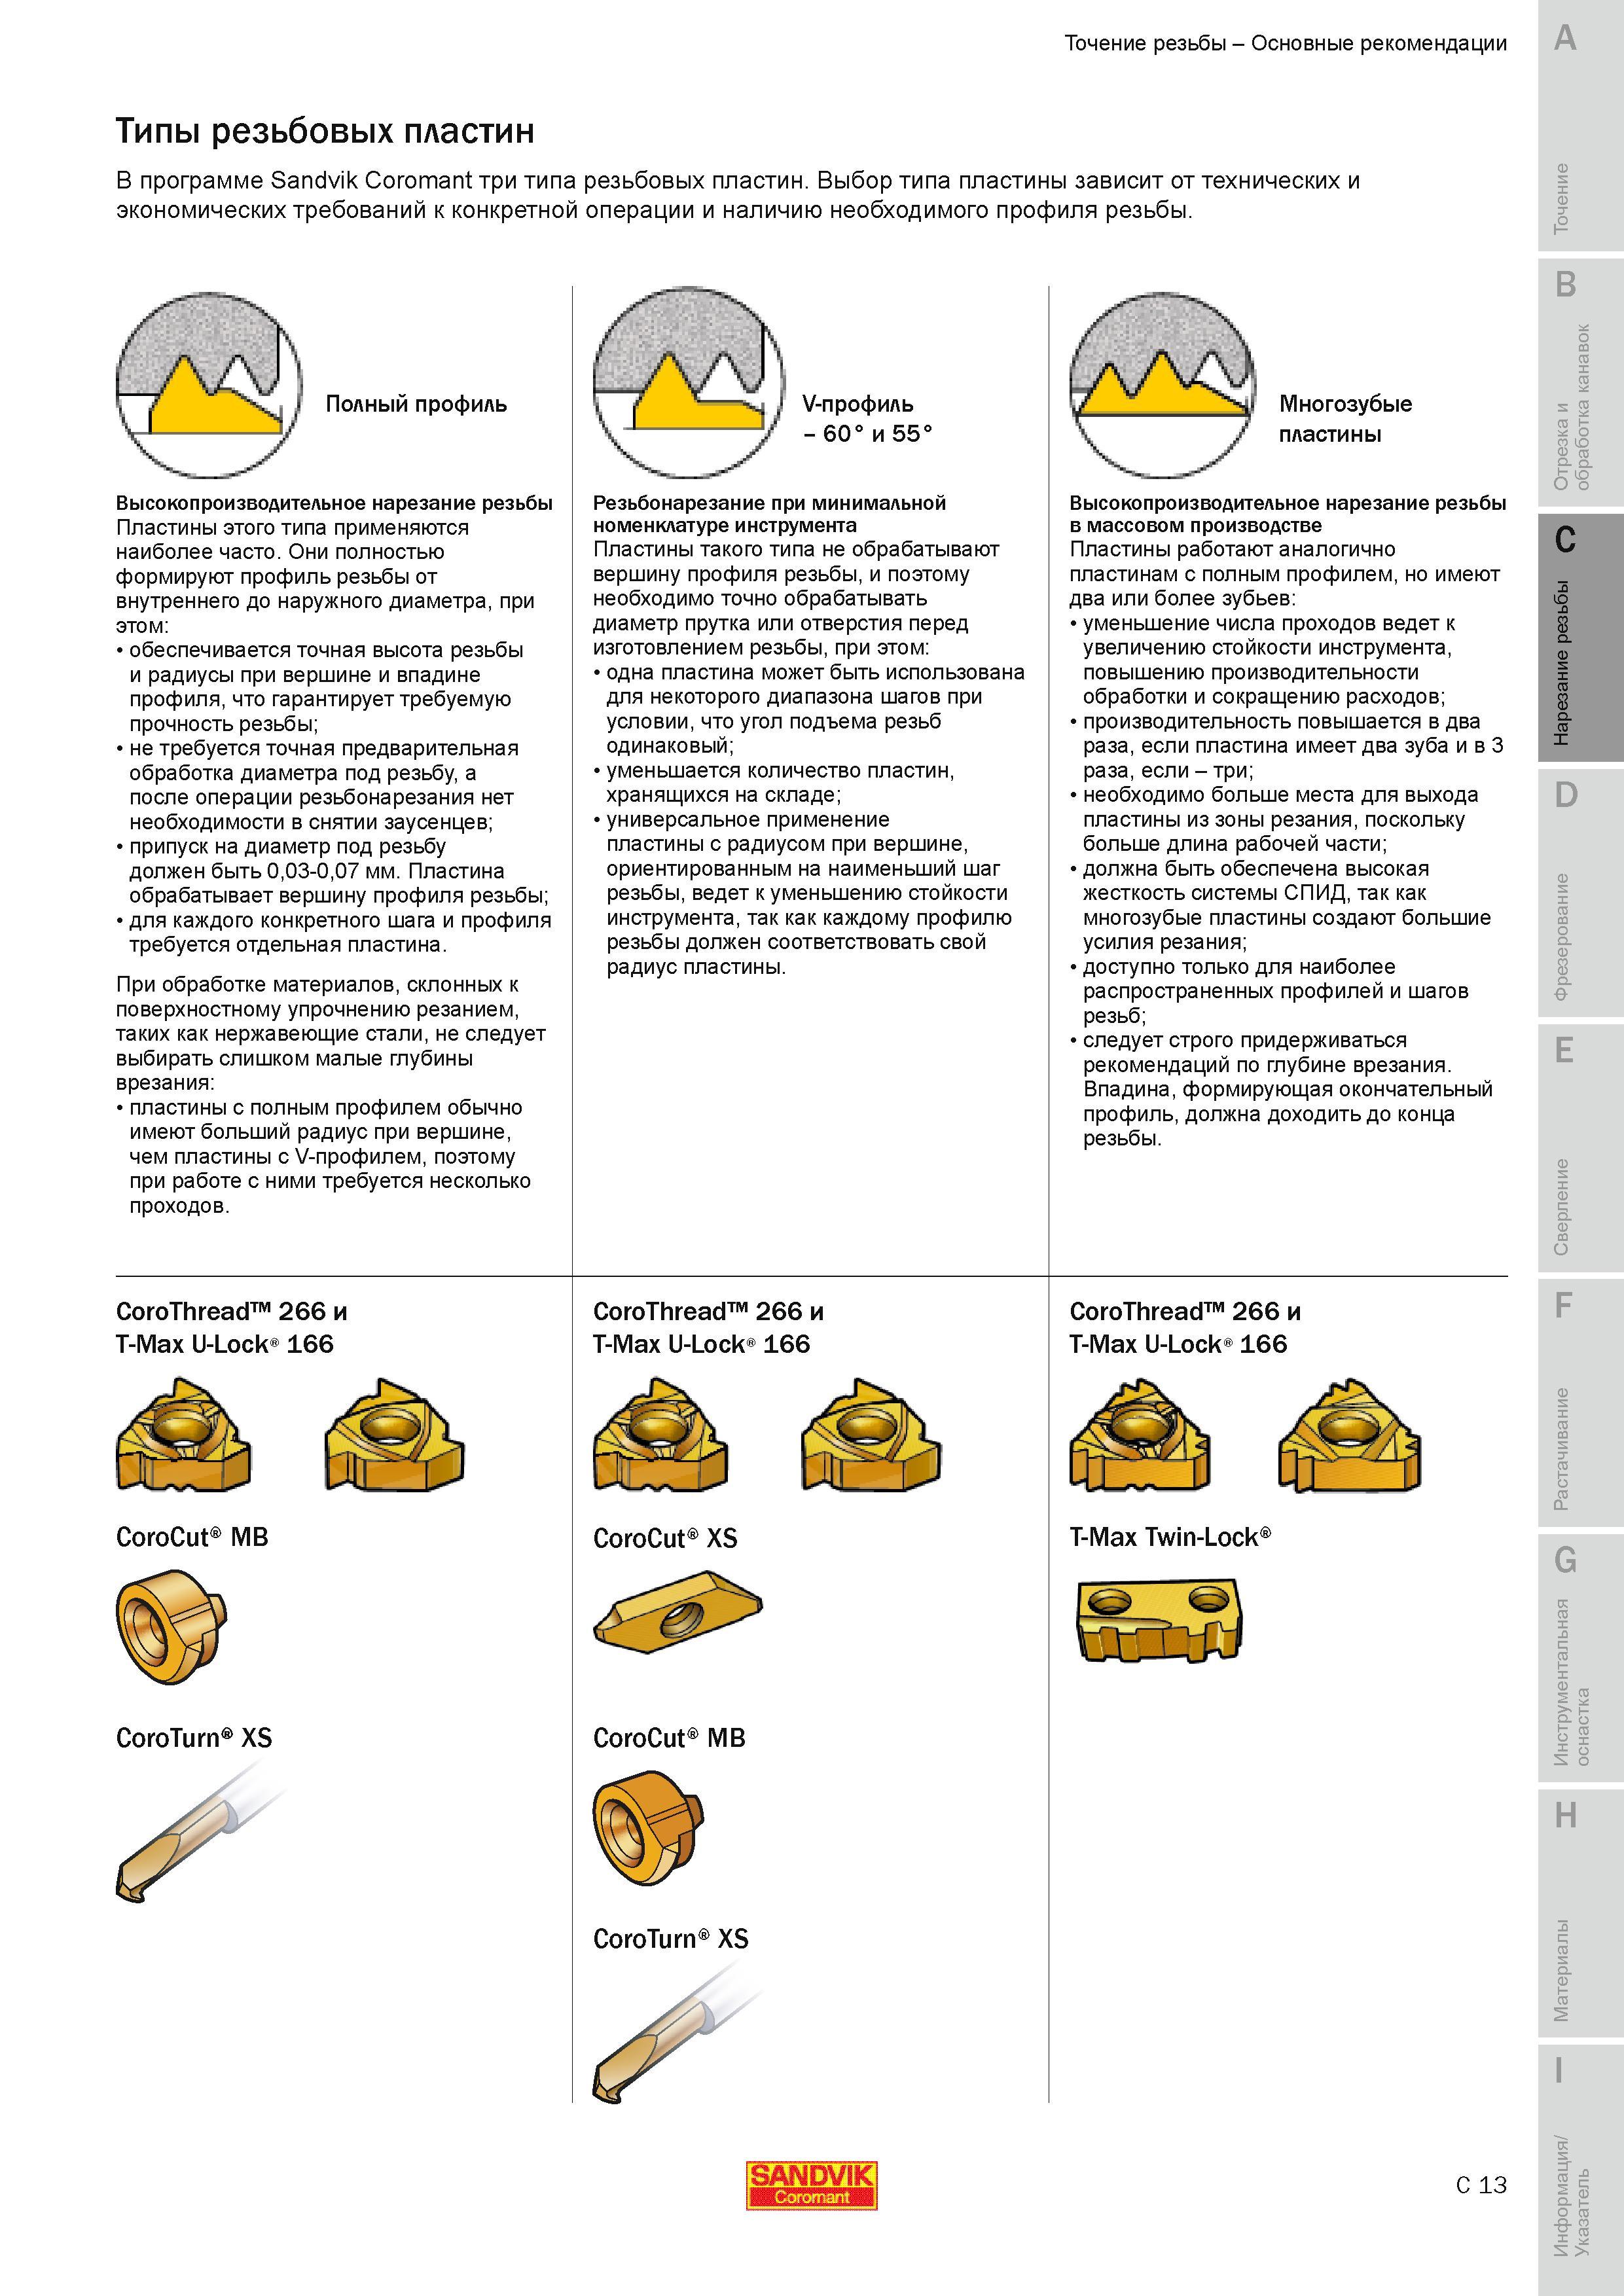
В программе Sandvik Coromant три типа резьбовых пластин Полный профиль Высокопроизводительное нарезание резьбы Пластины этого типа применяются наибВ программе Sandvik Coromant три типа резьбовых пластин Полный профиль Высокопроизводительное нарезание резьбы Пластины этого типа применяются наиболее часто. Они полностью формируют профиль резьбы от внутреннего до наружного диаметра при этом обеспечивается точная высота резьбы и радиусы при вершине и впадине профиля что гарантирует требуемую прочность резьбы; не требуется точная предварительная обработка диаметра под резьбу а после операции резьбонарезания нет необходимости в снятии заусенцев; припуск на диаметр под резьбу должен быть 003-007 мм. Пластина обрабатывает вершину профиля резьбы; для каждого конкретного шага и профиля требуется отдельная пластина. При обработке материалов склонных к поверхностному упрочнению резанием таких как нержавеющие стали не следует выбирать слишком малые глубины врезания пластины с полным профилем обычно имеют больший радиус при вершине чем пластины с V-профилем поэтому при работе с ними требуется несколько проходов. V-профиль - 60 и 55 Резьбонарезание при минимальной номенклатуре инструмента Пластины такого типа не обрабатывают вершину профиля резьбы и поэтому необходимо точно обрабатывать диаметр прутка или отверстия перед изготовлением резьбы при этом одна пластина может быть использована для некоторого диапазона шагов при условии что угол подъема резьб одинаковый; уменьшается количество пластин хранящихся на складе; универсальное применение пластины с радиусом при вершине ориентированным на наименьший шаг резьбы ведет к уменьшению стойкости инструмента так как каждому профилю резьбы должен соответствовать свой радиус пластины. B Многозубые пластины Высокопроизводительное нарезание резьбы в массовом производстве Пластины работают аналогично пластинам с полным профилем но имеют два или более зубьев уменьшение числа проходов ведет к увеличению стойкости инструмента повышению производительности обработки и сокращению расходов; производительность повышается в два раза если пластина имеет два зуба и в 3 раза если - три; необходимо больше места для выхода пластины из зоны резания поскольку больше длина рабочей части; должна быть обеспечена высокая жесткость системы СПИД так как многозубые пластины создают большие усилия резания; доступно только для наиболее распространенных профилей и шагов резьб; следует строго придерживаться рекомендаций по глубине врезания. Впадина формирующая окончательный профиль должна доходить до конца резьбы. И то К C D E CoroThread 266 и T-Max U-Lock 166 CoroThread 266 и T-Max U-Lock 166 CoroThread 266 и T-Max U-Lock 166 CoroCut MB CoroCut XS T-Max Twin-Lock CoroTurn XS CoroCut MB CoroTurn XS F G H SANDVIK C 13 Точение резьбы Основные рекомендации Типы резьбовых пластин Выбор типа пластины зависит от технических и экономических требований к конкретной операции и наличию необходимого профиля резьбы. |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
|
Руководства по металлообработке и каталоги инструмента SANDVIK COROMANT
|
|||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2010 по металлообработке (Всего 800 стр.) | |||||
| |
 241 Обзор программы резьбового инструмента Sandvik Правая Левая Наружное резьбонарезание Внутреннее резьбонарезание Шаг 0 2 - 2 мм 0 5 - 3 мм 32 - 8 ни |  242 Существует три системы закрепления пластин Первый наиболее распространенный вариант крепление пластины быстросменным винтом 166 4 Есть державки с к |  243 Выбор режущей геометрии резьбовых пластин Sandvik Coromant для токарной обработки резьбы Геометрия A Скругленная режущая кромка Полный профиль и V- |  245 При резьбонарезании есть несколько вариантов разделения припуска и врезания на новую глубину Методы различаются по стружкообразованию механизму изн |  246 Традиционный способ врезания при точении резьбы Наиболее распространенный метод а зачастую и единственно возможный при нарезании резьбы на многих с |  247 Для осуществления процесса резьбонарезания с высокой точностью и обеспечения стойкости инструмента необходимо сформировать при установке пластины д |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
