Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system
SANDVIK COROMANT |
Руководство SANDVIK COROMANT 2010 Резьбонарезной инструмент (Всего 118 стр.)
|
|
Фрезерование резьбы может производиться на металлорежущих станках, способных осуществлять одновременное перемещение сразу по трем осям - X, Y и Z
40 Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Стр.40
|
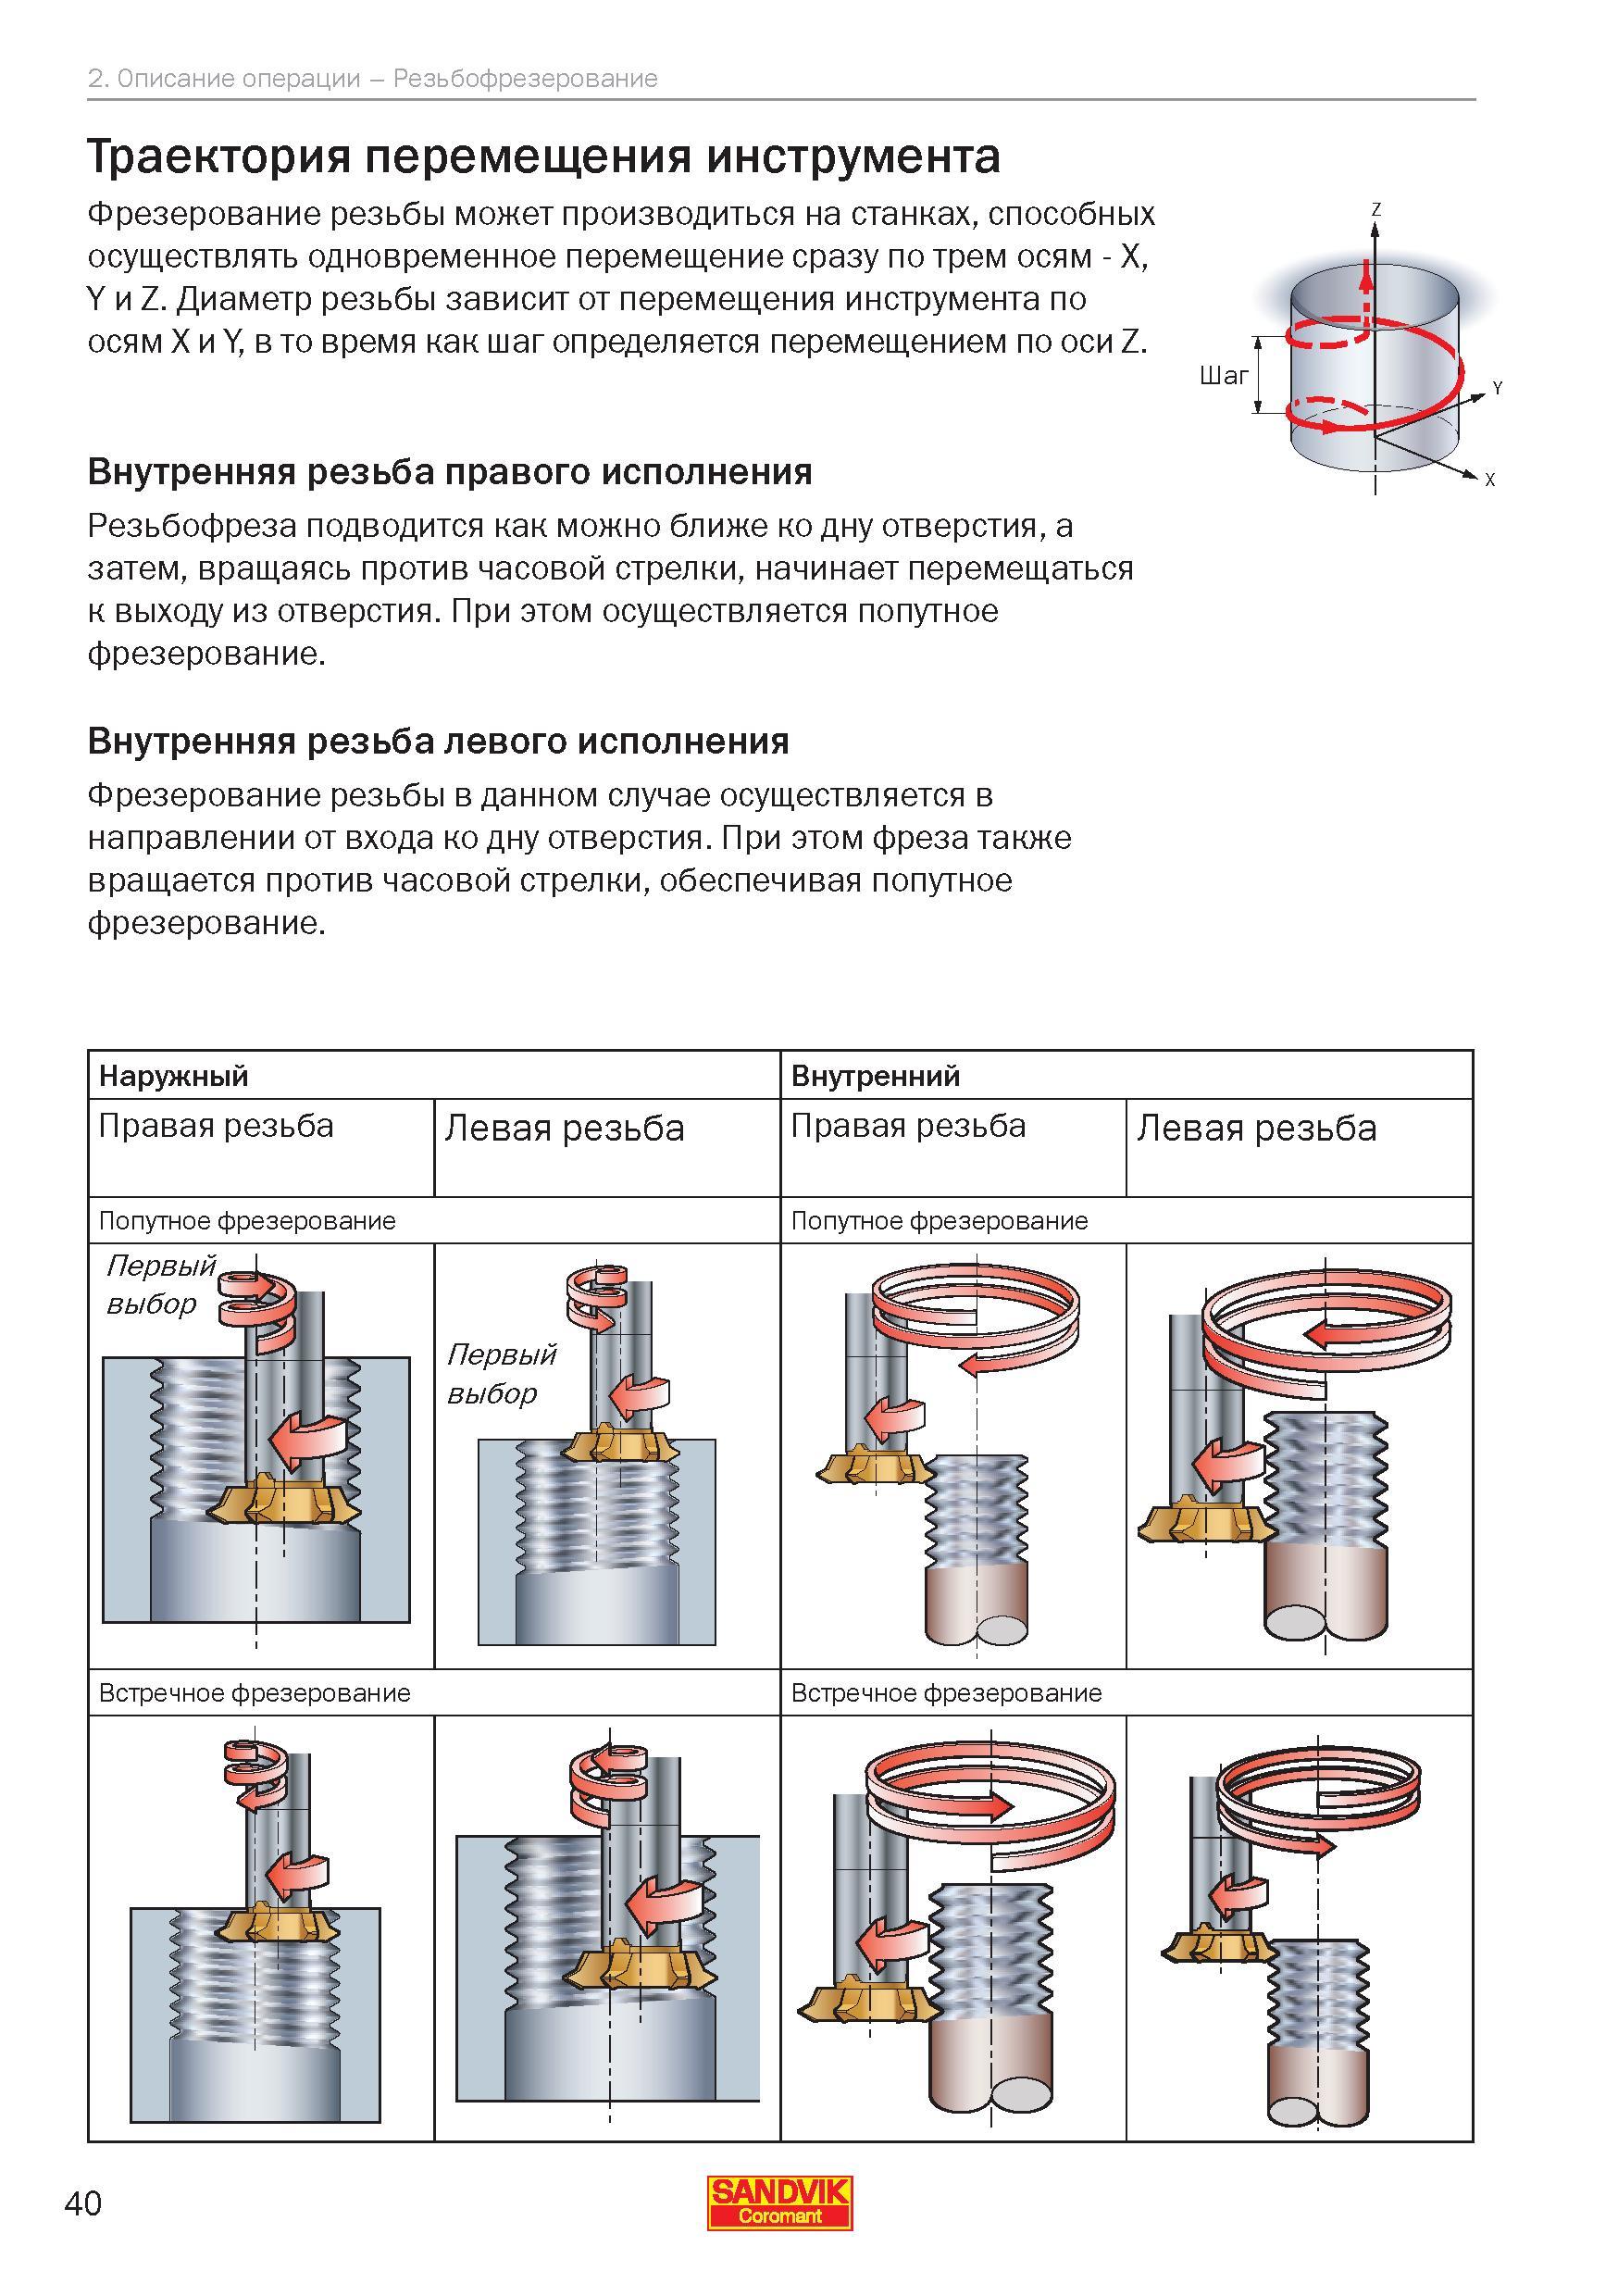
Фрезерование резьбы может производиться на металлорежущих станках, способных осуществлять одновременное перемещение сразу по трем осям - X, Y и Z
Фрезерование резьбы может производиться на металлорежущих станках, способных осуществлять одновременное перемещение сразу по трем осям - X, Y и Z. Диаметр резьбы зависит от перемещения инструмента по осям X и Y, в то время как шаг определяется перемещением по оси Z. Внутренняя резьба правого исполнения Резьбофреза подводится как можно ближе ко дну отверстия, а затем, вращаясь против часовой стрелки, начинает перемещаться к выходу из отверстия. При этом осуществляется попутное фрезерование. Шаг Внутренняя резьба левого исполнения Фрезерование резьбы в данном случае осуществляется в направлении от входа ко дну отверстия. При этом фреза также вращается против часовой стрелки, обеспечивая попутное фрезерование. Z Y X Наружный Внутренний Правая резьба Левая резьба Правая резьба Левая резьба Попутное фрезерование Попутное фрезерование Первыйй выбор ППрвыы выбоо Встречное фрезерование Встречное фрезерование 40 SANDVIK 2. Описание операции - Резьбофрезерование Траектория перемещения инструмента
|
См.также / See also :
|
| | | | | |
Расчет режимов резания при токарной обработке / Turning formulas
|
Расчет режимов резания при сверлении / Formulas for drilling
|
Аналоги сталей Таблицы / Workpiece material conversion table
|
Расчет режимов резания при фрезеровании / Milling formulas
|
Группы конструкционных материалов / Workpiece material groups
|
Удельная сила резания / Specific cutting force
|
Техника безопасности при работе с инструментом / Metal cutting safety
|
Производительность режущего инструмента / Machining economy
|
|
|
SANDVIK COROMANT
|
|

Каталог
SANDVIK COROMANT
2017
Инструмент
токарный
и оснастка
(656 страниц) |
Каталог
SANDVIK COROMANT
2017
Инструмент
вращающийся
и оснастка
(515 страниц) |

Каталог
SANDVIK COROMANT
2016
Металлорежущий
цельный
инструмент
(866 страниц) |

Каталог
SANDVIK COROMANT
2016
Обработка
глубоких
отверстий
(226 страниц) |

Каталог
SANDVIK COROMANT
2015
Токарные
инструменты
(1253 страницы) |

Каталог
SANDVIK COROMANT
2015
Вращающиеся
инструменты
(1500 страниц) |

Каталог
SANDVIK COROMANT
2015
Комплектующие
для инструмента
(670 страниц) |

Каталог
SANDVIK COROMANT
2015
Специальный
инструмент
(163 страницы) |

Каталог
SANDVIK COROMANT
2001
Вращающиеся
инструменты
(751 страницы) |

Каталог
SANDVIK COROMANT
2000
Токарный
инструмент
(573 страницы) |

Каталог
SANDVIK COROMANT
2017
Инструмент
Сандвик-МКТС
(104 страницы) |

Каталог
SANDVIK COROMANT
2000
Инструмент
и сменные
пластины
Сандвик МКТС
(172 страницы) |
Руководство
SANDVIK COROMANT
2010
по
металлообработке
(800 страниц) |

Каталог
SANDVIK COROMANT
2010
CoroKey
Режущий
инструмент
(216 страниц) |

Пособие
SANDVIK COROMANT
2009
Обработка
металлов
резанием
(359 страниц) |
Каталог
SANDVIK COROMANT
2006
CoroKey
Металлорежущий
инструмент
(195 страниц) |
Руководство
SANDVIK COROMANT
2005
по обработке
металлов
резанием
(564 страницы) |

Учебник
SANDVIK COROMANT
2003
Обработка
резанием
(301 страница) |
|
Каталоги инструмента и оснастки для металлообработки на станках /
Cutting tools and tooling system catalogs
|
|
|
Руководство SANDVIK COROMANT 2010 Резьбонарезной инструмент (Всего 118 стр.)
|
|
 37 |  38 Для достижения наилучших результатов при резьбофрезеровании всегда придерживайтесь следующих правил Для получения резьб высокого качества выбирай | 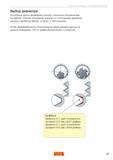 39 | 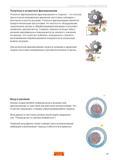 41 Попутное фрезерование (фрезерование по подаче) Способ, при котором направление движения заготовки совпадает с вектором скорости резания Попутное | 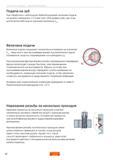 42 | 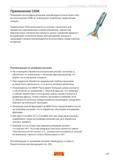 43 Операции резьбофрезерования рекомендуется выполнять без использования СОЖ во избежание появления термических трещин Применение СОЖ допускается в |
|
|
|
