Лаб  |   Каталоги  |   Диаметр под резьбу  |   Обороты в скорость  |   Аналоги сталей
Обновлено 2020-04-17 05:40:04
Металлорежущий инструмент и инструментальная оснастка / Cutting tools and tooling system

SANDVIK COROMANT | Руководство SANDVIK COROMANT 2010 Резьбонарезной инструмент (Всего 118 стр.)

Число проходов и глубина врезания за проход Указанные ниже рекомендации производителя режущего инструмента компании Sandvik Coromant могут быть и

21 Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Стр.21

21 Число проходов и глубина врезания за проход Указанные ниже рекомендации производителя режущего инструмента компании Sandvik Coromant могут быть и Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Резьбонарезные резцы с твердосплавными сменными пластинами Монолитные резьбофрезы Стр. 21

Число проходов и глубина врезания за проход Указанные ниже рекомендации производителя режущего инструмента компании Sandvik Coromant могут быть и

Число проходов и глубина врезания за проход Указанные ниже рекомендации производителя режущего инструмента компании Sandvik Coromant могут быть использованы только лишь в качестве начальных значений. Оптимальное количество проходов и глубина врезания каждого из них определяется исключительно экспериментальным путем. Следует избегать врезания с глубиной менее 0.05 мм (0.002 дюйма). При использовании пластин с кубическим нитридом бора величина врезания не должна превышать 0.10 - 0.12 мм (.004 - .005 дюйма) В случае применения многозубых пластин корректное назначение глубины врезания играет особенно большую роль. Рекомендуемые значения глубины врезания Число проходов и глубина врезания. ISO Metric (ММ). Internal Pitch, mm 0.50 I 0.75 1 LOO 1 1.25 I 1.50 I L75 1 2.00 1 2.50 1 3.00 1 3.50 1 4.00 1 4.50 1 5.00 5.50 1 6.00 No. of infeeds Unit Radial i rtfeed per pass 1 mm inch 0.10 .004 0.15 .006 0.15 .006 0.16 .006 0.20 .008 0.16 .006 0.19 .007 0.19 .007 0.19 .007 0.22 .009 0.21 .008 0.21 0.23 .009 0.23 0.26 .010 0.26 0.25 .010 0.25 0.28 .011 0.27 2 mm 0.09 0.14 0.14 0.15 0.18 0.15 0.18 0.18 0.18 0.21 Inch .004 .005 .006 .006 .007 .006 .007 .007 .007 .008 .008 .009 .010 .010 .011 3 mm inch 0.08 .003 0.12 .005 0.13 .005 0.14 .006 0.17 .007 0.15 .006 0.17 .007 0.17 .007 0.18 .007 0.20 .008 0.20 .008 0.22 .009 0.25 .010 0.24 .010 0.26 .010 4 mm 0.07 0.07 0.12 0.13 0.15 0.14 0.16 0.17 0.17 0.20 0.19 0.22 0.24 0.24 0.26 Inch .003 .003 .005 .005 .006 .006 .006 .007 .007 .008 .008 .009 .010 .009 .010 mm In-' 0.08 O'1' 0.13 0.15 O' ' 0 '16 0.19 Л07 0.19 Or- 0°' “ >4 0.23 0.25 .ГИ - lb .In. Total Infeed mm 0.34 0.48 0.63 0.77 0.92 1.06 1.20 1.48 1.78 2.03 2.31 2.61 2.88 3.19 3.44 Inch .013 .019 .025 .030 .036 .041 .047 .058 .063 .072 .078 .093 104 .126 .135 Более подробные рекомендации приведены в главе 5, Практические рекомендации (стр. 96). Используйте также калькулятор Sandvik Coromant для обработки резьбы. SANDVIK 21 2. Описание операции - Обработка резьбы точением Рекомендованные значения глубин врезания для различного числа проходов указаны в таблице ниже.


См.также / See also :

Соотношение твердостей Таблица / Hardness equivalent table

Аналоги марок стали / Workpiece material conversion table

Отклонение размера детали / Fit tolerance table

Перевод оборотов в скорость / Surface speed to RPM conversion

Диаметр под резьбу / Tap drill sizes

Виды резьбы в машиностроении / Thread types and applications

Дюймы в мм Таблица / Inches to mm Conversion table

Современные инструментальные материалы / Cutting tool materials


SANDVIK COROMANT

Каталог SANDVIK COROMANT 2017 Фрезы Сверла Расточные инструменты со сменными режущими пластинами Оснастка и принадлежности для станков
Каталог
SANDVIK COROMANT
2017
Инструмент
токарный
и оснастка
(656 страниц)
Каталог SANDVIK COROMANT 2017 Фрезы Сверла Расточные инструменты со сменными режущими пластинами Оснастка и принадлежности для станков
Каталог
SANDVIK COROMANT
2017
Инструмент
вращающийся
и оснастка
(515 страниц)
Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент и инструментальная оснастка для вращающегося режущего станочного инструмента
Каталог
SANDVIK COROMANT
2016
Металлорежущий
цельный
инструмент
(866 страниц)
Каталог SANDVIK COROMANT 2016 Сборный и цельный металлорежущий инструмент для обработки глубоких отверстий на промышленном металлообрабатывающем оборудовании
Каталог
SANDVIK COROMANT
2016
Обработка
глубоких
отверстий
(226 страниц)
Каталог SANDVIK COROMANT 2015 Инструмент и инструментальная оснастка для токарной обработки на станках
Каталог
SANDVIK COROMANT
2015
Токарные
инструменты
(1253 страницы)
Каталог SANDVIK COROMANT 2015 Металлорежущие вращающиеся инструменты и станочная инструментальная оснастка
Каталог
SANDVIK COROMANT
2015
Вращающиеся
инструменты
(1500 страниц)
Каталог SANDVIK COROMANT 2015 Комплектующие и запасные части для сборного режущего инструмента и инструментальной оснастки
Каталог
SANDVIK COROMANT
2015
Комплектующие
для инструмента
(670 страниц)
Каталог SANDVIK COROMANT 2015 Специальный металлорежущий инструмент и инструментальная оснастка для станков
Каталог
SANDVIK COROMANT
2015
Специальный
инструмент
(163 страницы)
Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты для фрезерования сверления растачивания Инструментальная оснастка для станков
Каталог
SANDVIK COROMANT
2001
Вращающиеся
инструменты
(751 страницы)
Каталог SANDVIK COROMANT 2000 Токарный инструмент для металлорежущих станков Точение Отрезка Нарезание резьбы Сверление Оснастка
Каталог
SANDVIK COROMANT
2000
Токарный
инструмент
(573 страницы)
Каталог SANDVIK COROMANT 2017 Пластины Сандвик-МКТС сменные режущие твердосплавные специального и общего назначения для токарной фрезерной сверлильной обработки на станках
Каталог
SANDVIK COROMANT
2017
Инструмент
Сандвик-МКТС
(104 страницы)
Каталог SANDVIK COROMANT 2000 Режущий твердосплавный инструмент и пластины Сандвик МКТС для металлообработки на станках Токарная обработка Фрезерование Сверление Сплавы
Каталог
SANDVIK COROMANT
2000
Инструмент
и сменные
пластины
Сандвик МКТС
(172 страницы)
Руководство SANDVIK COROMANT 2010 по металлообработке Точение Отрезка Обработка канавок Резьбонарезание Фрезерование Сверление Растачивание Инструментальная оснастка
Руководство
SANDVIK COROMANT
2010
по
металлообработке
(800 страниц)
Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент для точения фрезерования сверления на современном металлообрабатывающем оборудовании
Каталог
SANDVIK COROMANT
2010
CoroKey
Режущий
инструмент
(216 страниц)
Пособие SANDVIK COROMANT 2009 Обработка материалов резанием Металлорежущий инструмент и инструментальная оснастка для металлообрабатывающего промышленного оборудования
Пособие
SANDVIK COROMANT
2009
Обработка
металлов
резанием
(359 страниц)
Справочник - Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент со сменными режущими пластинами и цельный для точения фрезерования сверления на станках
Каталог
SANDVIK COROMANT
2006
CoroKey
Металлорежущий
инструмент
(195 страниц)
Руководство SANDVIK COROMANT 2005 по современной обработке металлов резанием на металлорежущих станках и центрах с ЧПУ
Руководство
SANDVIK COROMANT
2005
по обработке
металлов
резанием
(564 страницы)
Учебник SANDVIK COROMANT 2003 Высокопроизводительная обработка металлов резанием на металлообрабатывающем оборудовании
Учебник
SANDVIK COROMANT
2003
Обработка
резанием
(301 страница)


Каталоги инструмента и оснастки для металлообработки на станках /
Cutting tools and tooling system catalogs


Руководство SANDVIK COROMANT 2010 Резьбонарезной инструмент (Всего 118 стр.)

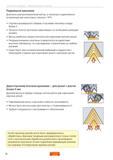
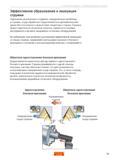
18 Описание особенностей при радиальном токарном врезании Довольно распространенный технологический метод Стружка формируется обеими сторонами пласт Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Резьбонарезные резцы с твердосплавными сменными пластинами Монолитные резьбофрезы Стр. 1818 19 Обратное одностороннее боковое врезание осуществляется аналогично методу прямого одностороннего бокового врезания Стружка формируется с одной сто Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Резьбонарезные резцы с твердосплавными сменными пластинами Монолитные резьбофрезы Стр. 1919 Обратное одностороннее боковое врезание осуществляется аналогично методу прямого одностороннего бокового врезания Стружка формируется с одной сто20 Обычно станки с ЧПУ имеют стандартные циклы резьбонарезания, при этом шаг, глубина врезания, суммарная и за один проход (первый и последний включ Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Резьбонарезные резцы с твердосплавными сменными пластинами Монолитные резьбофрезы Стр. 2020 22 Для оптимального выбора токарного резьбонарезного инструмента Sandvik Coromant необходимо учитывать следующие факторы Форма детали Расположение и Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Резьбонарезные резцы с твердосплавными сменными пластинами Монолитные резьбофрезы Стр. 2222 Для оптимального выбора токарного резьбонарезного инструмента Sandvik Coromant необходимо учитывать следующие факторы Форма детали Расположение и23 В большинстве случаев по нарезке резьбы возникают проблемы с эвакуацией стружки, которые можно решить, перевернув резьбовой токарный инструмент в Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Резьбонарезные резцы с твердосплавными сменными пластинами Монолитные резьбофрезы Стр. 2323 24 Токарное нарезание внутренних резьб в отверстии представляет собой гораздо более сложную операцию, чем наружная обработка резьбы Это вызвано в ос Руководство SANDVIK COROMANT 2010 Резьбовой инструмент для точения и фрезерования Резьбонарезные резцы с твердосплавными сменными пластинами Монолитные резьбофрезы Стр. 2424 Токарное нарезание внутренних резьб в отверстии представляет собой гораздо более сложную операцию, чем наружная обработка резьбы Это вызвано в ос


---

---


Lab2U |  Catalogs |  Tap drill sizes |  Speed to RPM |  Material table

Разработчики сайта / Developers of site


Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:


Все использованные информационные материалы являются собственностью их Уважаемых Владельцев. / All copyrights remain by their owners.


Если Вы являетесь правообладателем того или иного материала, размещенного на сайте lab2u.ru и не желаете, чтобы он и далее находился в свободном доступе,
то мы готовы удалить данный материал, а также обсудить условия предоставления данного контента пользователям. Для этого Вам необходимо отправить нам письмо
на e-mail prom@lab2u.ru с документальным подтверждением наличия у Вас прав на материал, защищённый авторским правом (отсканированный документ с печатью,
либо иная информация, позволяющая однозначно идентифицировать Вас как правообладателя данного материала).


© 2002 - 2026 Лаборатория 2У / Lab2U  |  Система "Промышленные каталоги" / Industrial catalogs   |   Яндекс.Метрика   |  Стр. / Page Lab2U1805268169
На забудьте добавить в закладки