| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Технологические способы по улучшению результатов токарной обработки при нарезании резьбы Постепенное уменьшение глубины врезания обеспечивает пос135 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.C5 |
|||||
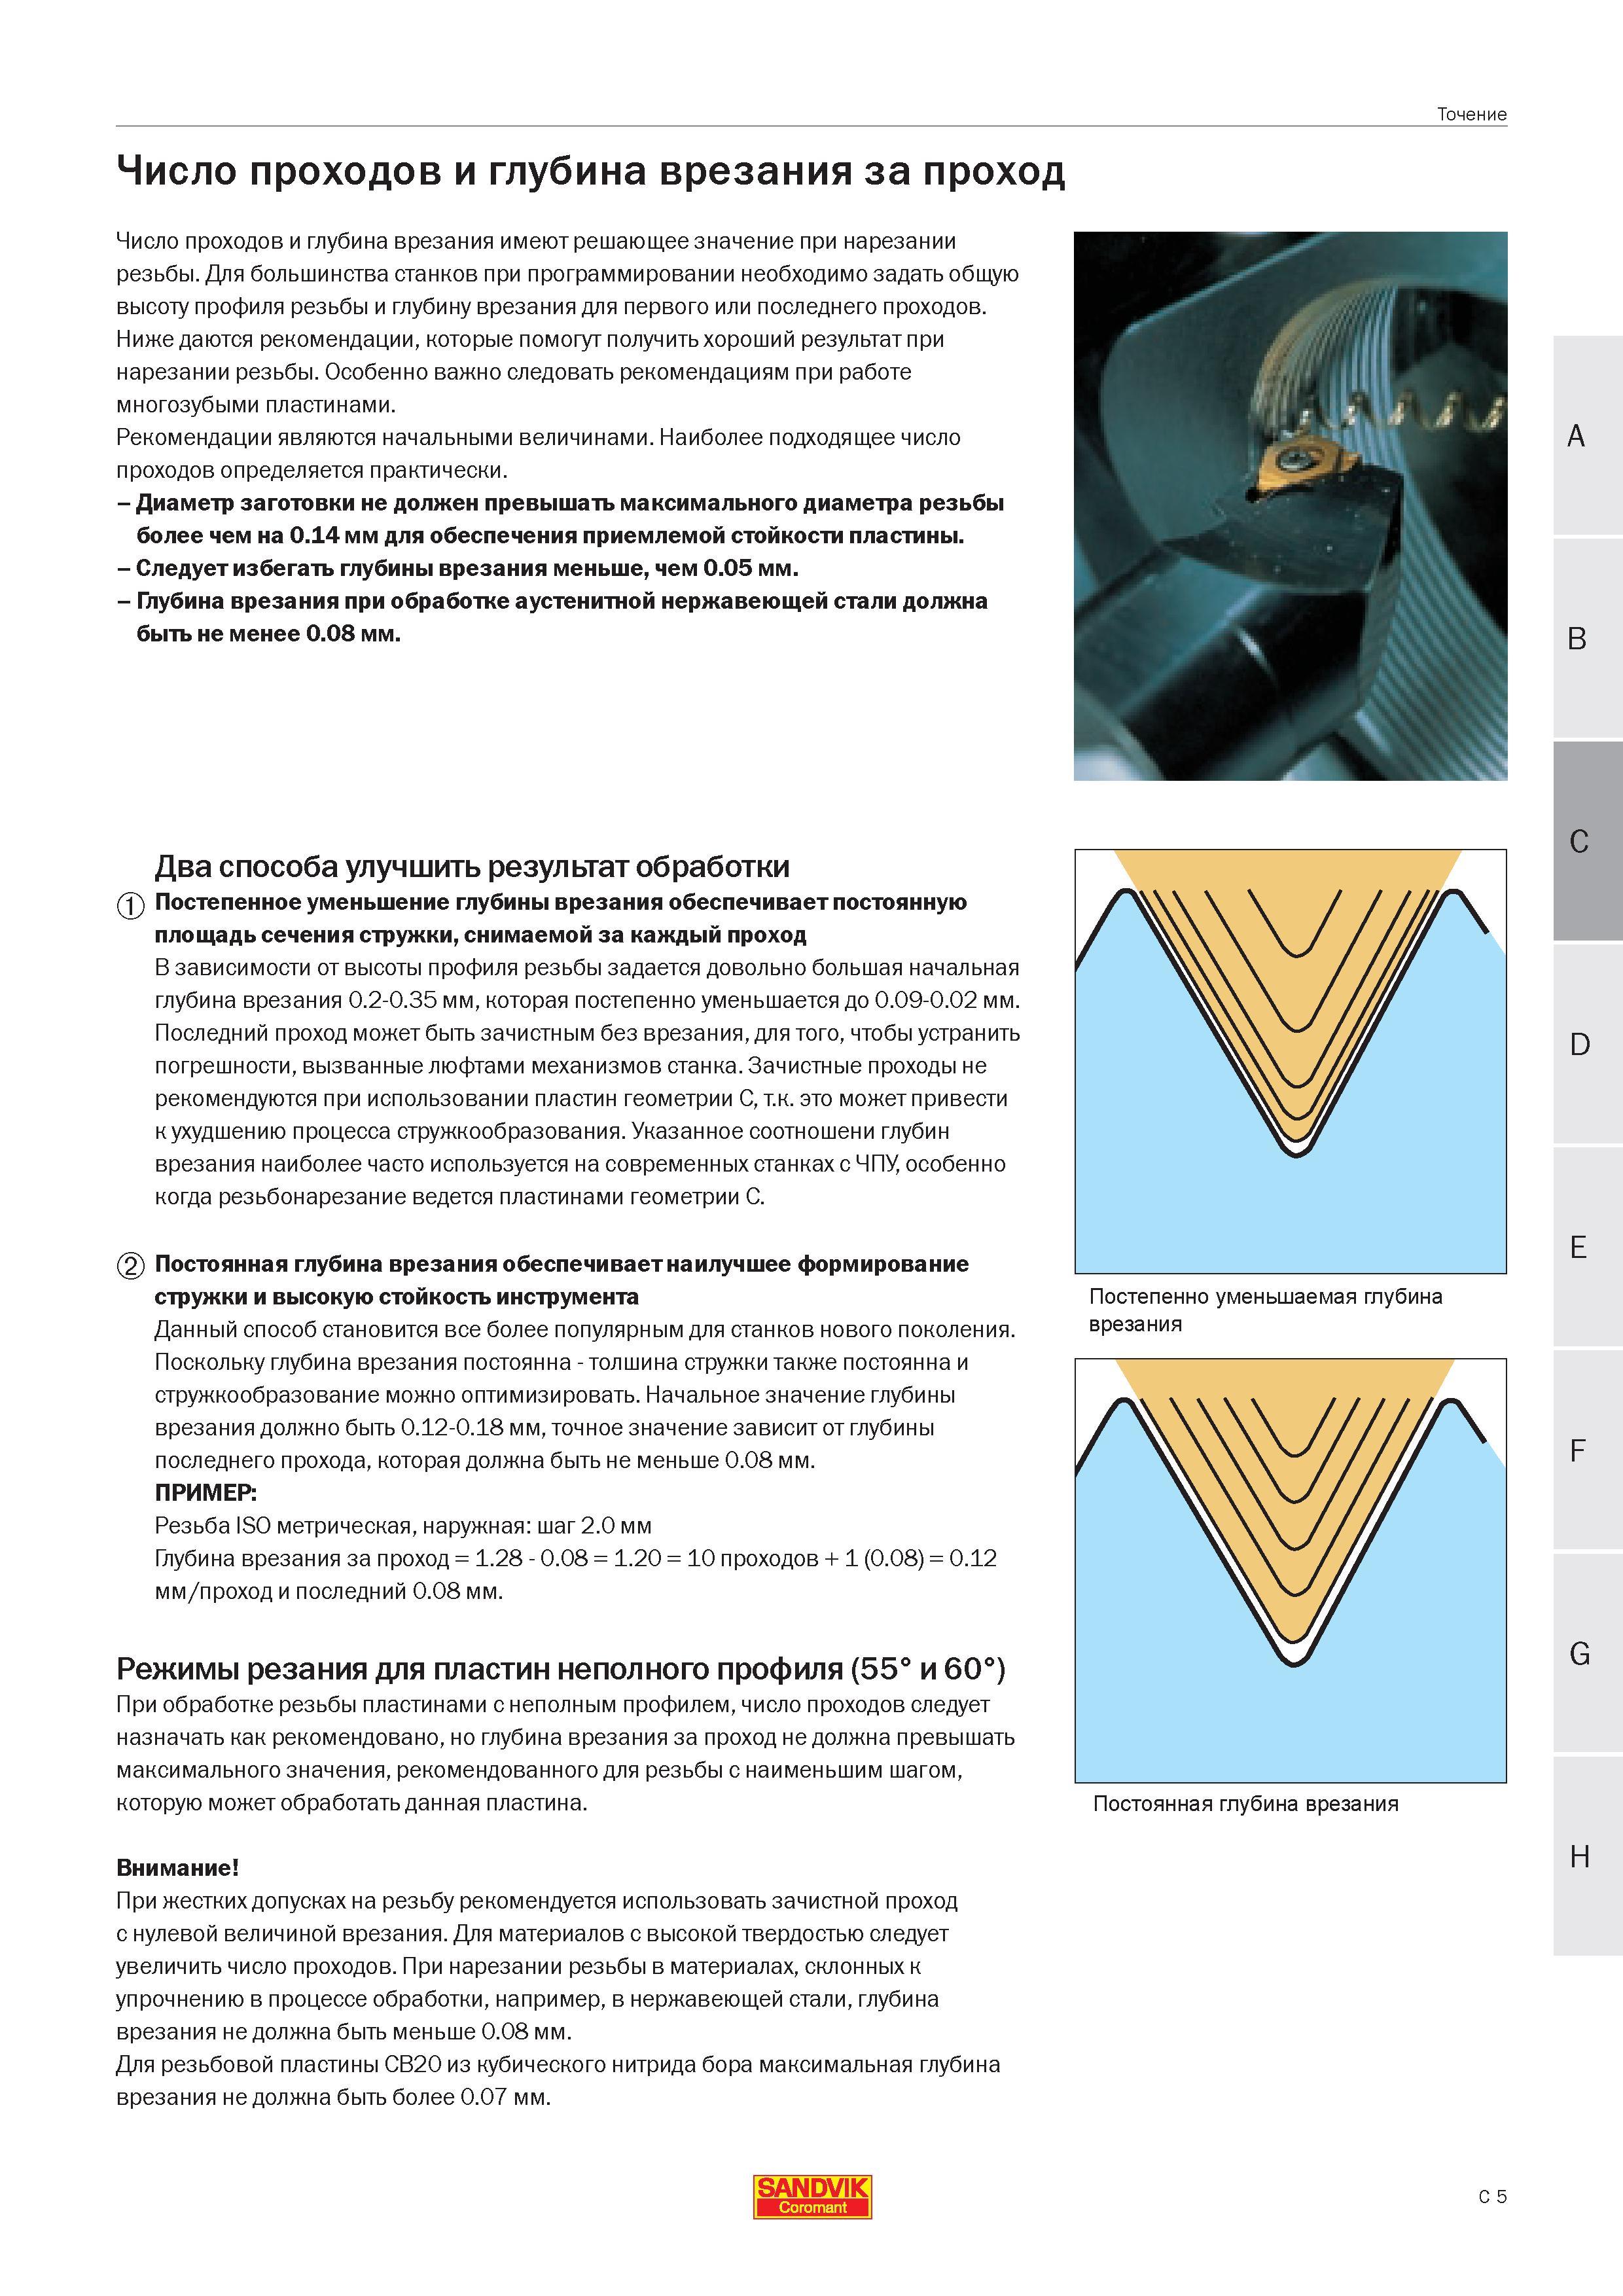
Технологические способы по улучшению результатов токарной обработки при нарезании резьбы Постепенное уменьшение глубины врезания обеспечивает пос Технологические способы по улучшению результатов токарной обработки при нарезании резьбы Постепенное уменьшение глубины врезания обеспечивает постоянную площадь сечения стружки снимаемой за каждый проход В зависимости от высоты профиля резьбы задается довольно большая начальная глубина врезания 0.2-0.35 мм которая постепенно уменьшается до 0.09-0.02 мм. Последний проход может быть зачистным без врезания для того чтобы устранить погрешности вызванные люфтами механизмов станка. Зачистные проходы не рекомендуются при использовании пластин геометрии C т.к. это может привести к ухудшению процесса стружкообразования. Указанное соотношени глубин врезания наиболее часто используется на современных станках с ЧПУ особенно когда резьбонарезание ведется пластинами геометрии C. (2) Постоянная глубина врезания обеспечивает наилучшее формирование стружки и высокую стойкость инструмента Данный способ становится все более популярным для станков нового поколения. Поскольку глубина врезания постоянна - толшина стружки также постоянна и стружкообразование можно оптимизировать. Начальное значение глубины врезания должно быть 0.12-0.18 мм точное значение зависит от глубины последнего прохода которая должна быть не меньше 0.08 мм. ПРИМЕР Резьба ISO метрическая наружная шаг 2.0 мм Глубина врезания за проход 1.28 - 0.08 1.20 10 проходов + 1 (0.08) 0.12 мм проход и последний 0.08 мм. Режимы резания для пластин неполного профиля (55 и 60) При обработке резьбы пластинами с неполным профилем число проходов следует назначать как рекомендовано но глубина врезания за проход не должна превышать максимального значения рекомендованного для резьбы с наименьшим шагом которую может обработать данная пластина. Внимание При жестких допусках на резьбу рекомендуется использовать зачистной проход с нулевой величиной врезания. Для материалов с высокой твердостью следует увеличить число проходов. При нарезании резьбы в материалах склонных к упрочнению в процессе обработки например в нержавеющей стали глубина врезания не должна быть меньше 0.08 мм. Для резьбовой пластины CB20 из кубического нитрида бора максимальная глубина врезания не должна быть более 0.07 мм. C врезания SANDVIK Coromant C 5 Точение Число проходов и глубина врезания за проход Число проходов и глубина врезания имеют решающее значение при нарезании резьбы. Для большинства станков при программировании необходимо задать общую высоту профиля резьбы и глубину врезания для первого или последнего проходов. Ниже даются рекомендации которые помогут получить хороший результат при нарезании резьбы. Особенно важно следовать рекомендациям при работе многозубыми пластинами. Рекомендации являются начальными величинами. Наиболее подходящее число проходов определяется практически. - Диаметр заготовки не должен превышать максимального диаметра резьбы более чем на 0.14 мм для обеспечения приемлемой стойкости пластины. - Следует избегать глубины врезания меньше чем 0.05 мм. - Глубина врезания при обработке аустенитной нержавеющей стали должна быть не менее 0.08 мм. |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 132 Существует несколько вариантов разделения припуска и врезания на новую глубину при нарезании резьбы на токарном металлорежущем станочном оборудов |  133 Есть три способа врезания при токарной обработке резьбовой поверхности Радиальное Боковое одностороннее и боковое двустороннее На практике выбор |  134 Контроль стружкообразования при токарном нарезании резьбы является очень важным вопросом поскольку резьбонарезание зачастую одна из последних опе |  136 Расчетная токарная формула для расчета глубины врезания за проход при точении резьбы Радиальное врезание x Номер прохода (от 1 до nap) ap Общая г |  137 |  138 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
