| Обновлено 2020-04-10 10:46:44 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
|
8 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.A8 |
|||||
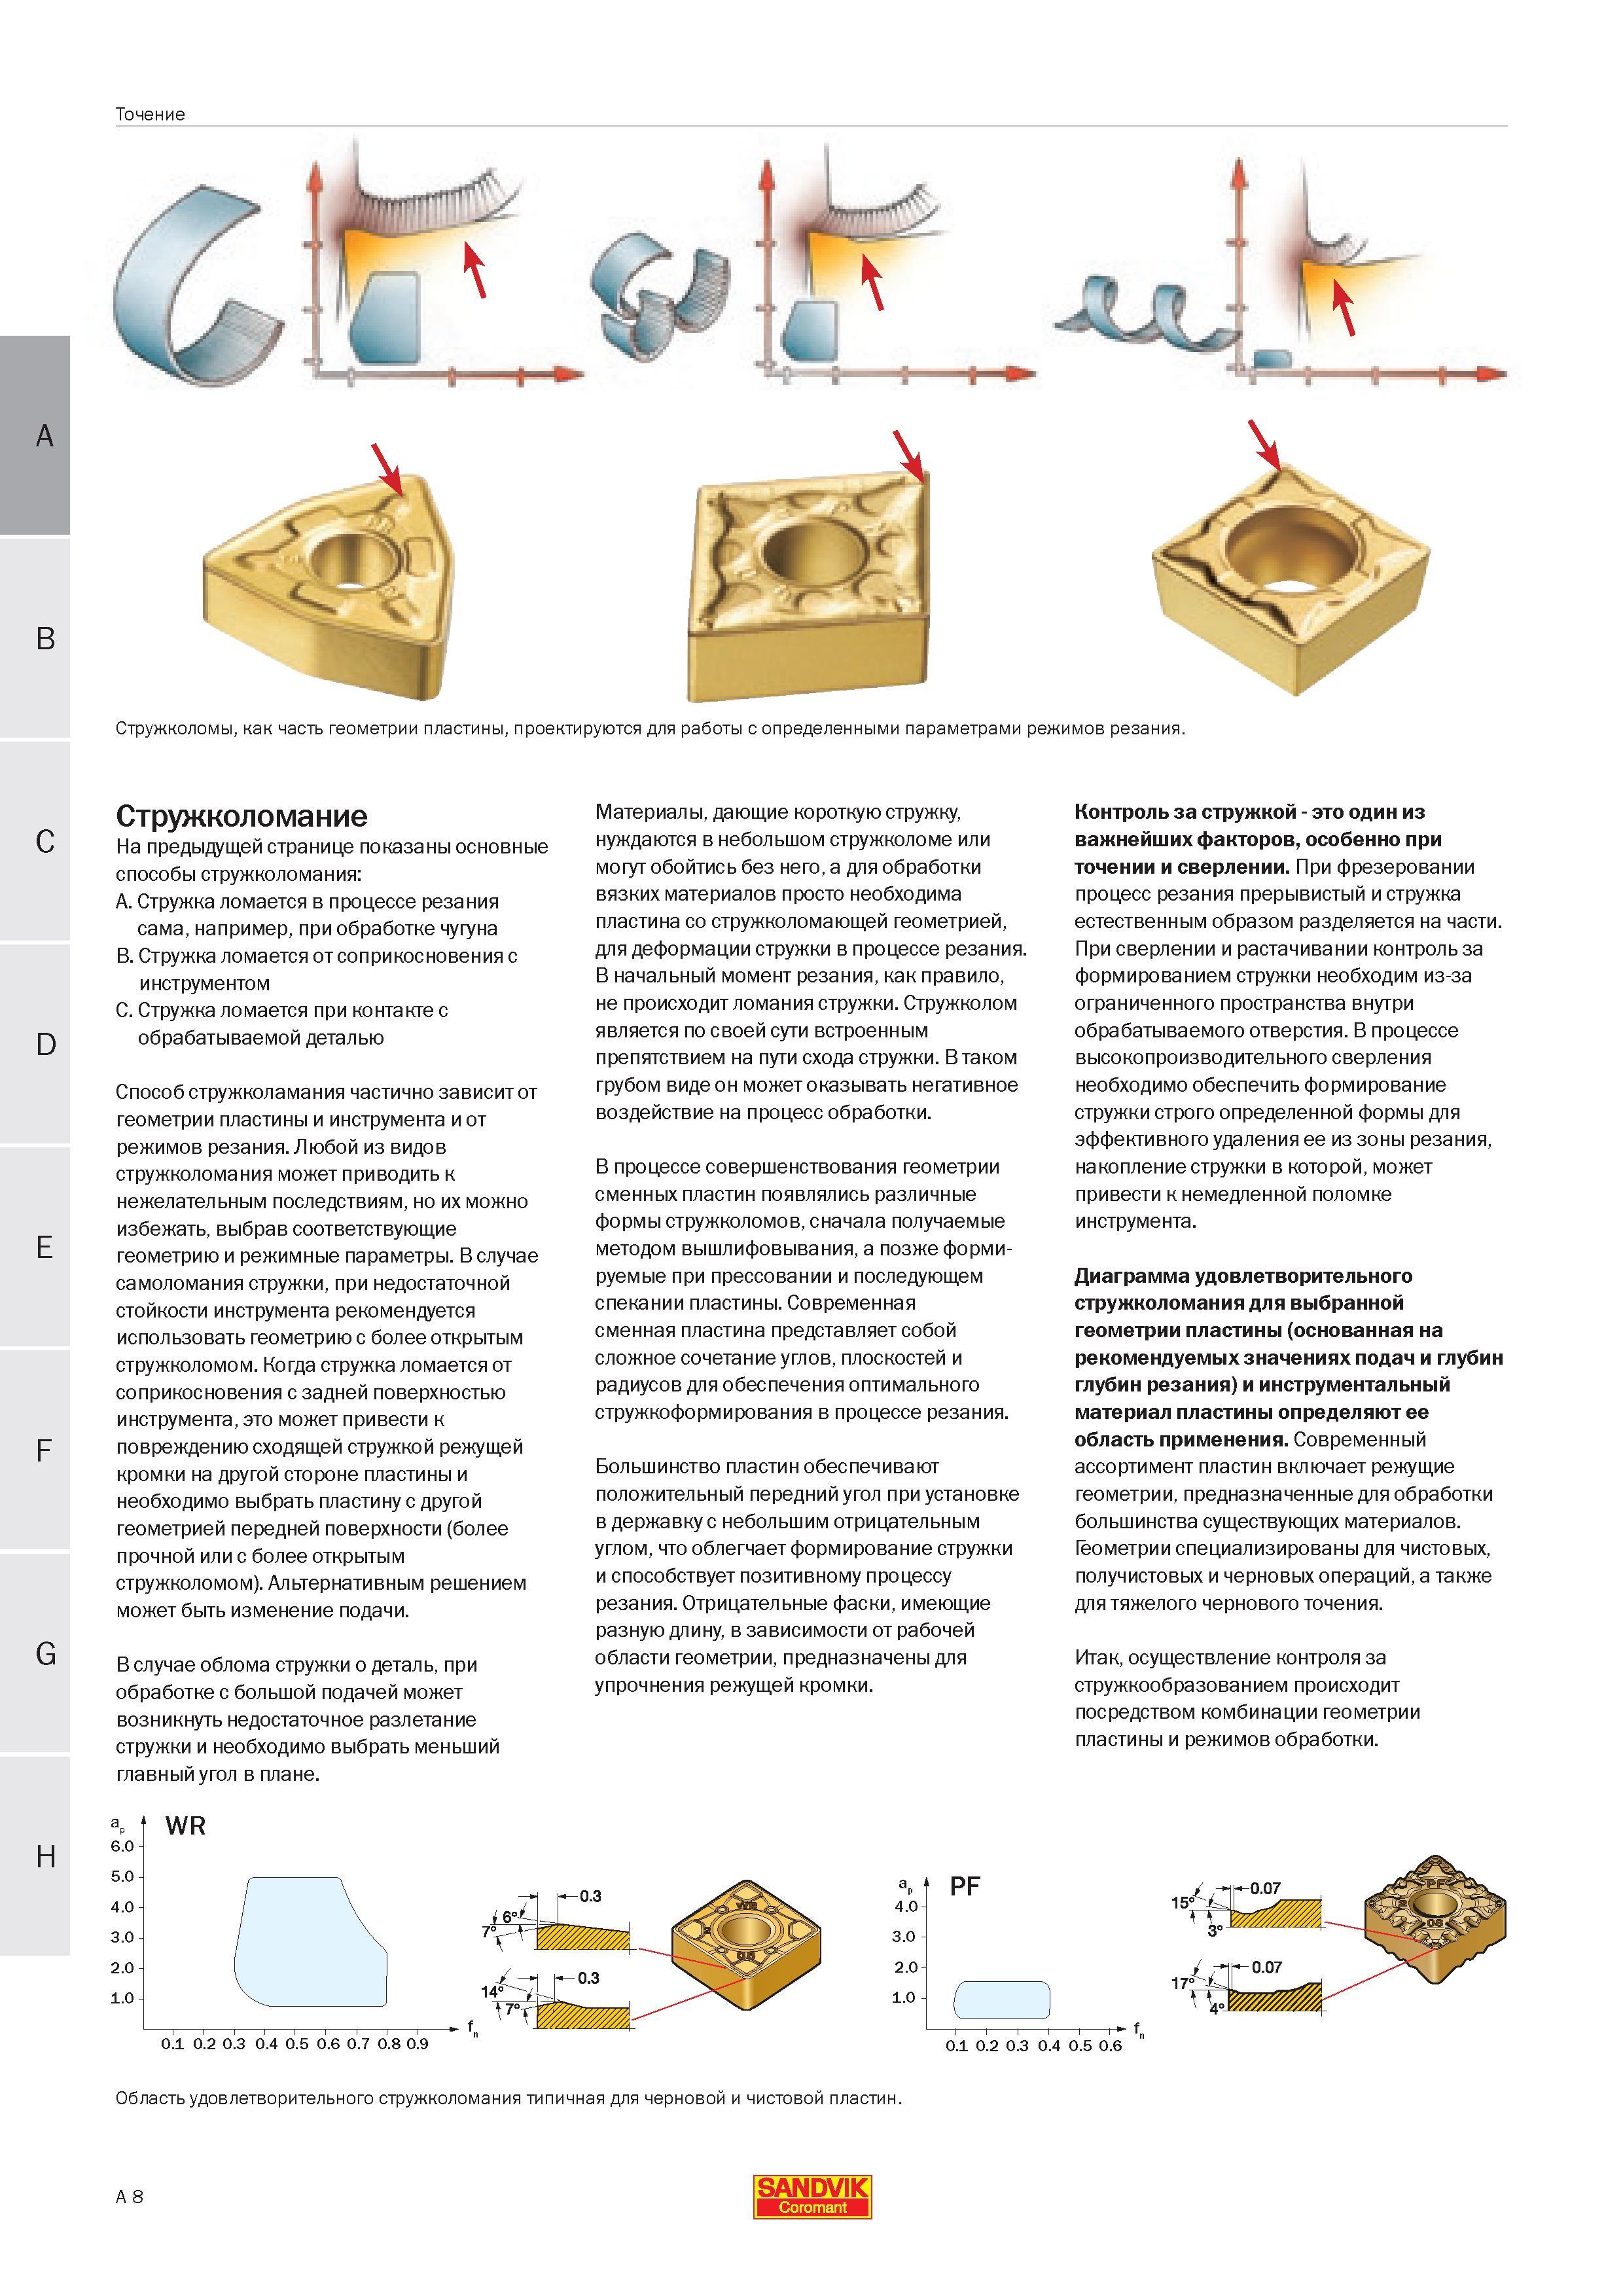
Стружколомы как часть геометрии пластины проектируются для работы с определенными параметрами режимов резания Стружколомание На предыдущей страниСтружколомы как часть геометрии пластины проектируются для работы с определенными параметрами режимов резания. Стружколомание На предыдущей странице показаны основные способы стружколомания A. Стружка ломается в процессе резания сама например при обработке чугуна B. Стружка ломается от соприкосновения с инструментом C. Стружка ломается при контакте с обрабатываемой деталью Способ стружколамания частично зависит от геометрии пластины и инструмента и от режимов резания. Любой из видов стружколомания может приводить к нежелательным последствиям но их можно избежать выбрав соответствующие геометрию и режимные параметры. В случае самоломания стружки при недостаточной стойкости инструмента рекомендуется использовать геометрию с более открытым стружколомом. Когда стружка ломается от соприкосновения с задней поверхностью инструмента это может привести к повреждению сходящей стружкой режущей кромки на другой стороне пластины и необходимо выбрать пластину с другой геометрией передней поверхности (более прочной или с более открытым стружколомом). Альтернативным решением может быть изменение подачи. В случае облома стружки о деталь при обработке с большой подачей может возникнуть недостаточное разлетание стружки и необходимо выбрать меньший главный угол в плане. Материалы дающие короткую стружку нуждаются в небольшом стружколоме или могут обойтись без него а для обработки вязких материалов просто необходима пластина со стружколомающей геометрией для деформации стружки в процессе резания. В начальный момент резания как правило не происходит ломания стружки. Стружколом является по своей сути встроенным препятствием на пути схода стружки. В таком грубом виде он может оказывать негативное воздействие на процесс обработки. В процессе совершенствования геометрии сменных пластин появлялись различные формы стружколомов сначала получаемые методом вышлифовывания а позже формируемые при прессовании и последующем спекании пластины. Современная сменная пластина представляет собой сложное сочетание углов плоскостей и радиусов для обеспечения оптимального стружкоформирования в процессе резания. Большинство пластин обеспечивают положительный передний угол при установке в державку с небольшим отрицательным углом что облегчает формирование стружки и способствует позитивному процессу резания. Отрицательные фаски имеющие разную длину в зависимости от рабочей области геометрии предназначены для упрочнения режущей кромки. Контроль за стружкой - это один из важнейших факторов особенно при точении и сверлении. При фрезеровании процесс резания прерывистый и стружка естественным образом разделяется на части. При сверлении и растачивании контроль за формированием стружки необходим из-за ограниченного пространства внутри обрабатываемого отверстия. В процессе высокопроиз водител ьного сверления необходимо обеспечить формирование стружки строго определенной формы для эффективного удаления ее из зоны резания накопление стружки в которой может привести к немедленной поломке инструмента. Диаграмма удовлетворительного стружколомания для выбранной геометрии пластины (основанная на рекомендуемых значениях подач и глубин глубин резания) и инструментальный материал пластины определяют ее область применения. Современный ассортимент пластин включает режущие геометрии предназначенные для обработки большинства существующих материалов. еометрии специализированы для чистовых получистовых и черновых операций а также для тяжелого чернового точения. Итак осуществление контроля за стружкообразованием происходит посредством комбинации геометрии пластины и режимов обработки. H a p 6.0 5.0 4.0 3.0 2.0 1.0 WR p 4.0 3.0 2.0 1.0 PF 0.1 0.2 0.3 0.4 0.5 0.6 0.7 0.8 0.9 0.1 0.2 0.3 0.4 0.5 0.6 Область удовлетворительного стружколомания типичная для черновой и чистовой пластин. A 8 SANDVIK Точение |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 5 |  6 |  7 |  9 |  10 |  11 |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
