| Обновлено 2020-04-10 10:47:06 |
|
Режущий инструмент, инструментальная оснастка и приспособления / Cutting tools, tooling system and workholding
SANDVIK COROMANT | Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) |
|||||
Современные твердосплавные сверла обеспечивающие высокопроизводительную механическую обработку прошли долгий путь совершенствования начиная с быс321 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием на станках Стр.E8 |
|||||
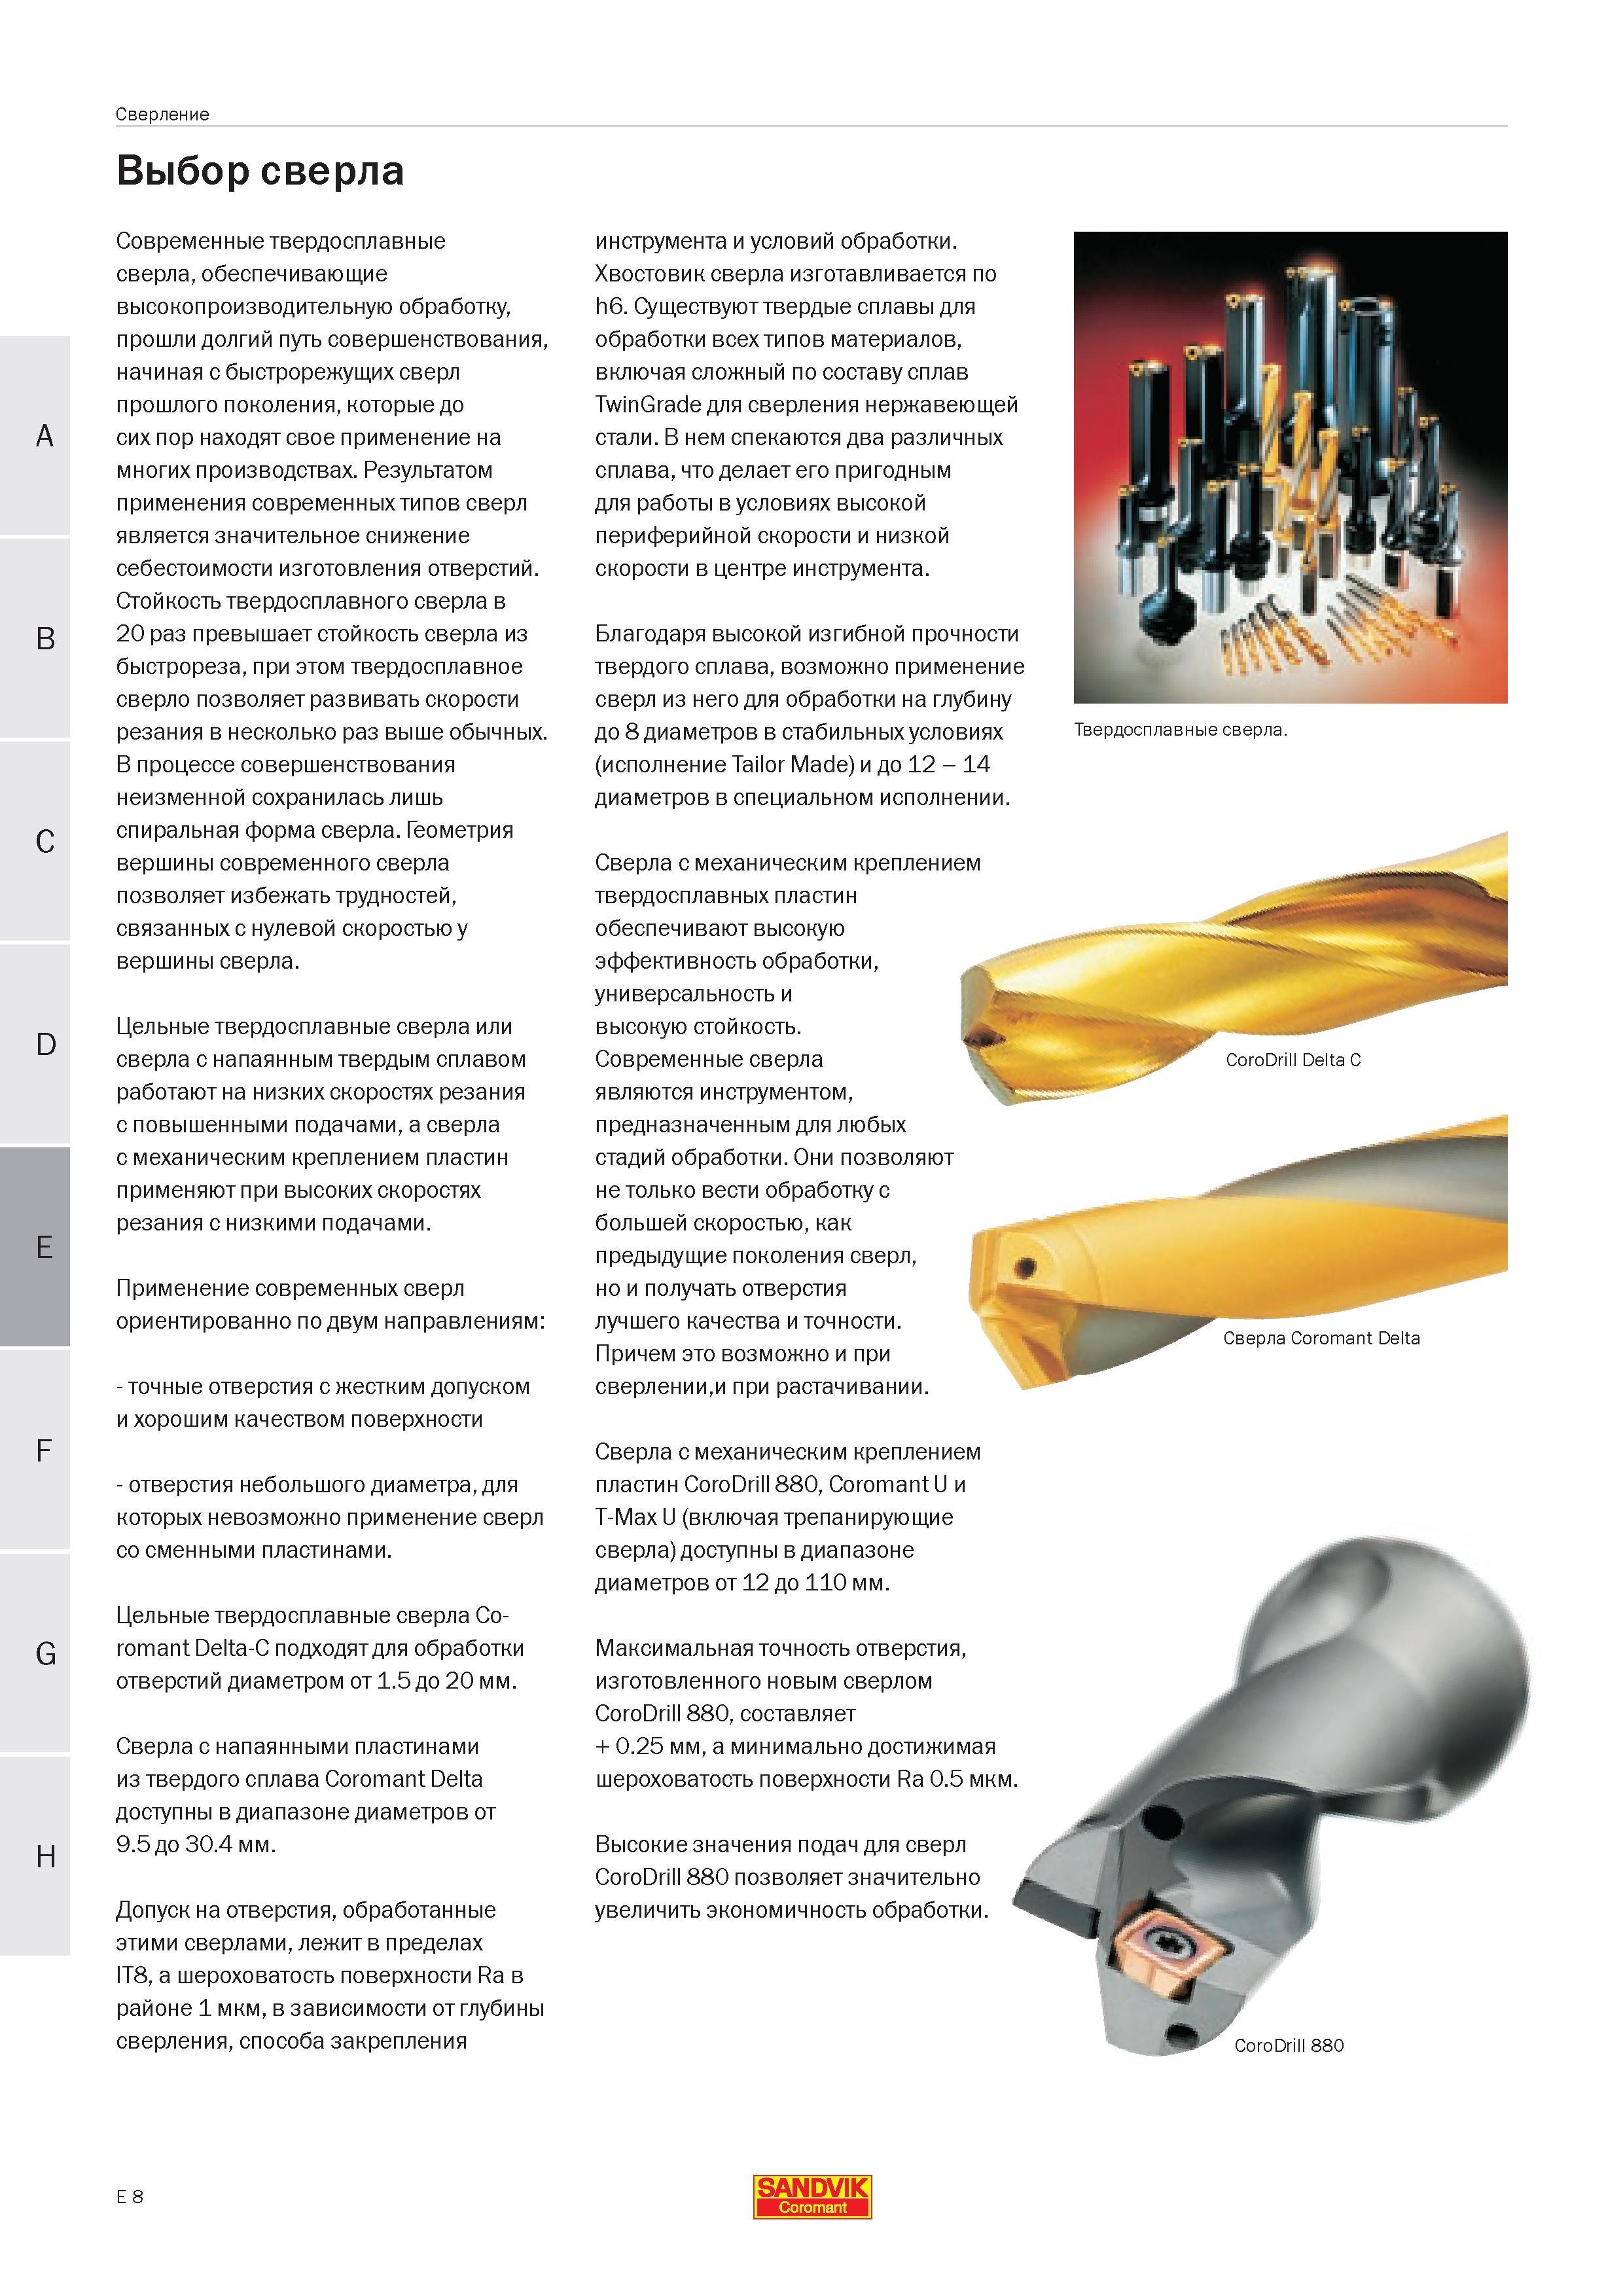
Современные твердосплавные сверла обеспечивающие высокопроизводительную механическую обработку прошли долгий путь совершенствования начиная с быс Современные твердосплавные сверла обеспечивающие высокопроизводительную механическую обработку прошли долгий путь совершенствования начиная с быстрорежущих сверл прошлого поколения которые до сих пор находят свое применение на многих производствах. Результатом применения современных типов сверл является значительное снижение себестоимости изготовления отверстий. Стойкость твердосплавного сверла в 20 раз превышает стойкость сверла из быстрореза при этом твердосплавное сверло позволяет развивать скорости резания в несколько раз выше обычных. В процессе совершенствования неизменной сохранилась лишь спиральная форма сверла. Геометрия вершины современного сверла позволяет избежать трудностей связанных с нулевой скоростью у вершины сверла. Цельные твердосплавные сверла или сверла с напаянным твердым сплавом работают на низких скоростях резания с повышенными подачами а сверла с механическим креплением пластин применяют при высоких скоростях резания с низкими подачами. Применение современных сверл ориентированно по двум направлениям - точные отверстия с жестким допуском и хорошим качеством поверхности - отверстия небольшого диаметра для которых невозможно применение сверл со сменными пластинами. Цельные твердосплавные сверла Coromant Delta-C подходят для обработки отверстий диаметром от 1.5 до 20 мм. Сверла с напаянными пластинами из твердого сплава Coromant Delta доступны в диапазоне диаметров от 9.5 до 30.4 мм. Допуск на отверстия обработанные этими сверлами лежит в пределах IT8 а шероховатость поверхности Ra в районе 1 мкм в зависимости от глубины сверления способа закрепления инструмента и условий обработки. Хвостовик сверла изготавливается по h6. Существуют твердые сплавы для обработки всех типов материалов включая сложный по составу сплав TwinGrade для сверления нержавеющей стали. В нем спекаются два различных сплава что делает его пригодным для работы в условиях высокой периферийной скорости и низкой скорости в центре инструмента. Благодаря высокой изгибной прочности твердого сплава возможно применение сверл из него для обработки на глубину до 8 диаметров в стабильных условиях (исполнение Tailor Made) и до 12 - 14 диаметров в специальном исполнении. Сверла с механическим креплением твердосплавных пластин обеспечивают высокую эффективность обработки универсальность и высокую стойкость. Современные сверла являются инструментом предназначенным для любых стадий обработки. Они позволяют не только вести обработку с большей скоростью как предыдущие поколения сверл но и получать отверстия лучшего качества и точности. Причем это возможно и при сверлениии при растачивании. Сверла с механическим креплением пластин CoroDrill 880 Coromant U и T-Max U (включая трепанирующие сверла) доступны в диапазоне диаметров от 12 до 110 мм. Максимальная точность отверстия изготовленного новым сверлом CoroDrill 880 составляет + 0.25 мм а минимально достижимая шероховатость поверхности Ra 0.5 мкм. Высокие значения подач для сверл CoroDrill 880 позволяет значительно увеличить экономичность обработки. Твердосплавные сверла. CoroDrill Delta C Сверла Coromant Delta CoroDrill 880 E 8 SANDVIK Coromant Сверление Выбор сверла |
|||||
См.также / See also : |
|||||
Соотношение твердостей Таблица / Hardness equivalent table |
Аналоги марок стали / Workpiece material conversion table |
||||
Отклонение размера детали / Fit tolerance table |
Перевод оборотов в скорость / Surface speed to RPM conversion |
||||
Диаметр под резьбу / Tap drill sizes |
Виды резьбы в машиностроении / Thread types and applications |
||||
Дюймы в мм Таблица / Inches to mm Conversion table |
Современные инструментальные материалы / Cutting tool materials |
||||
| |
|||||
| SANDVIK COROMANT | |||||
| |
|||||
 Каталог SANDVIK COROMANT 2017 Инструмент токарный и оснастка (656 страниц) |
 Каталог SANDVIK COROMANT 2017 Инструмент вращающийся и оснастка (515 страниц) |
 Каталог SANDVIK COROMANT 2016 Металлорежущий цельный инструмент (866 страниц) |
 Каталог SANDVIK COROMANT 2016 Обработка глубоких отверстий (226 страниц) |
 Каталог SANDVIK COROMANT 2015 Токарные инструменты (1253 страницы) |
 Каталог SANDVIK COROMANT 2015 Вращающиеся инструменты (1500 страниц) |
 Каталог SANDVIK COROMANT 2015 Комплектующие для инструмента (670 страниц) |
 Каталог SANDVIK COROMANT 2015 Специальный инструмент (163 страницы) |
 Каталог SANDVIK COROMANT 2001 Вращающиеся инструменты (751 страницы) |
 Каталог SANDVIK COROMANT 2000 Токарный инструмент (573 страницы) |
 Каталог SANDVIK COROMANT 2017 Инструмент Сандвик-МКТС (104 страницы) |
 Каталог SANDVIK COROMANT 2000 Инструмент и сменные пластины Сандвик МКТС (172 страницы) |
 Руководство SANDVIK COROMANT 2010 по металлообработке (800 страниц) |
 Каталог SANDVIK COROMANT 2010 CoroKey Режущий инструмент (216 страниц) |
 Пособие SANDVIK COROMANT 2009 Обработка металлов резанием (359 страниц) |
 Каталог SANDVIK COROMANT 2006 CoroKey Металлорежущий инструмент (195 страниц) |
 Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (564 страницы) |
 Учебник SANDVIK COROMANT 2003 Обработка резанием (301 страница) |
| |
|||||
|
Каталоги инструмента и оснастки для металлообработки на станках / Cutting tools and tooling system catalogs |
|||||
| Руководство SANDVIK COROMANT 2005 по обработке металлов резанием (Всего 564 стр.) | |||||
| |
 318 Механическая обработка отверстия в заготовке требует определенных энергетических затрат При сверлении силовое взаимодействие осевого режущего инс |  319 Контроль за стружкодроблением и смазочно-охлаждающая технологическая среда являются существенными техническими факторами при операции сверления О |  320 Рекомендуемая методика выбора сверла для сверления глухих и сквозных отверстий в металле и сплавах Определите диаметр глубину и требования по кач |  322 На первом этапе выбора металлорежущего инструмента для сверления необходимо решить хотите ли вы использовать сверло со сменными пластинами или же |  323 Обзор номенклатуры сборных и цельных сверл Sandvik Coromant и их технологических возможностей по механической обработке отверстий Глубина сверлен |  324 Табличный обзор сверлильного металлорежущего сборного инструмента Sandvik с механическим креплением сменных режущих многогранных пластин Сверла C |
|
Lab2U | Catalogs | Tap drill sizes | Speed to RPM | Material table Разработчики сайта / Developers of site |
|
Поиск на сайте Lab2u.ru с помощью поисковых систем ЯНДЕКС, BING, GOOGLE:
|
||
|
|
||
